Introduction
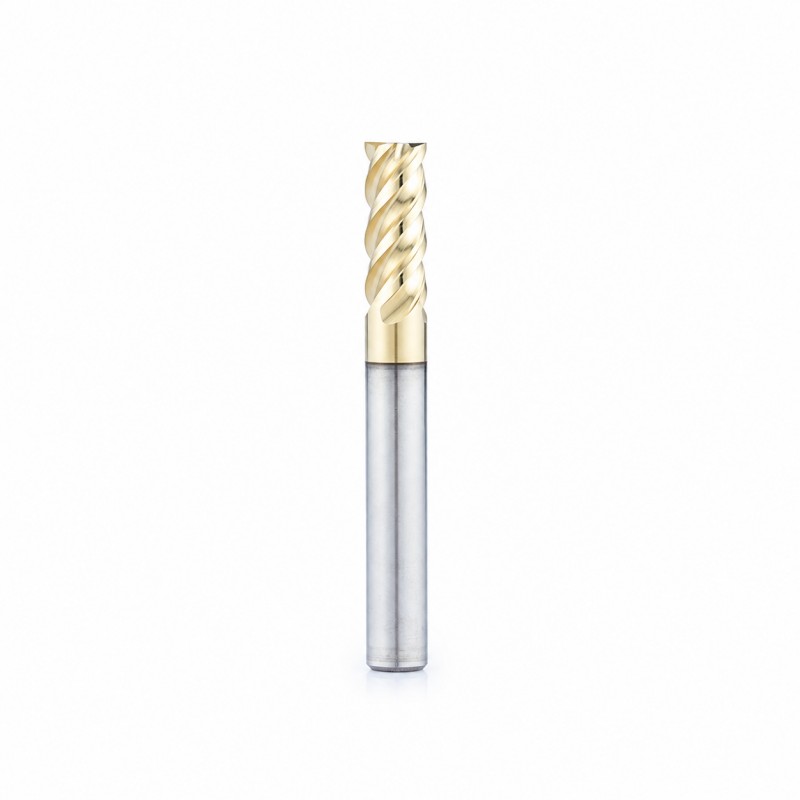
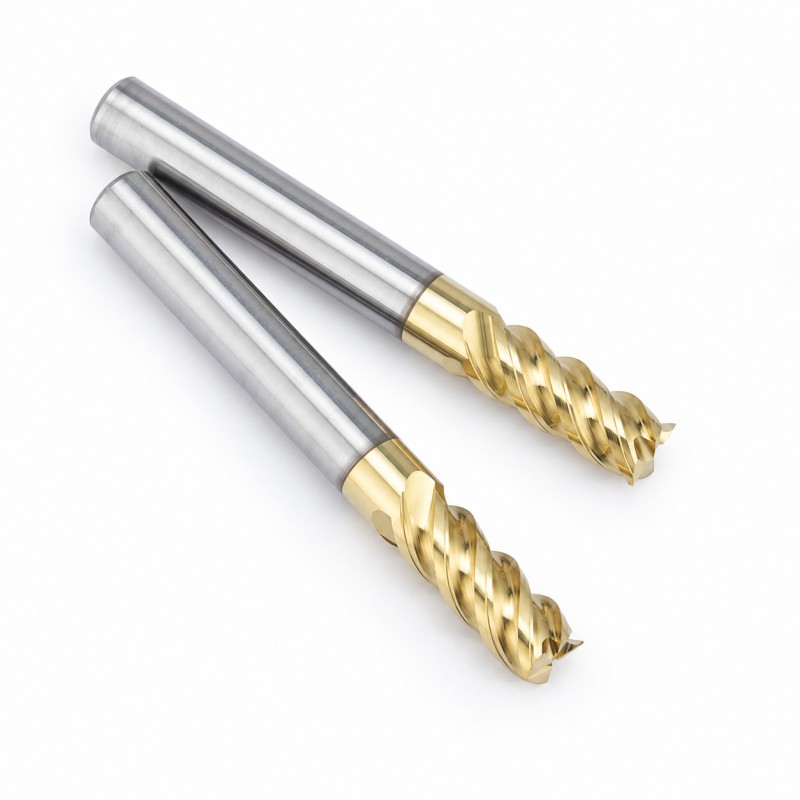
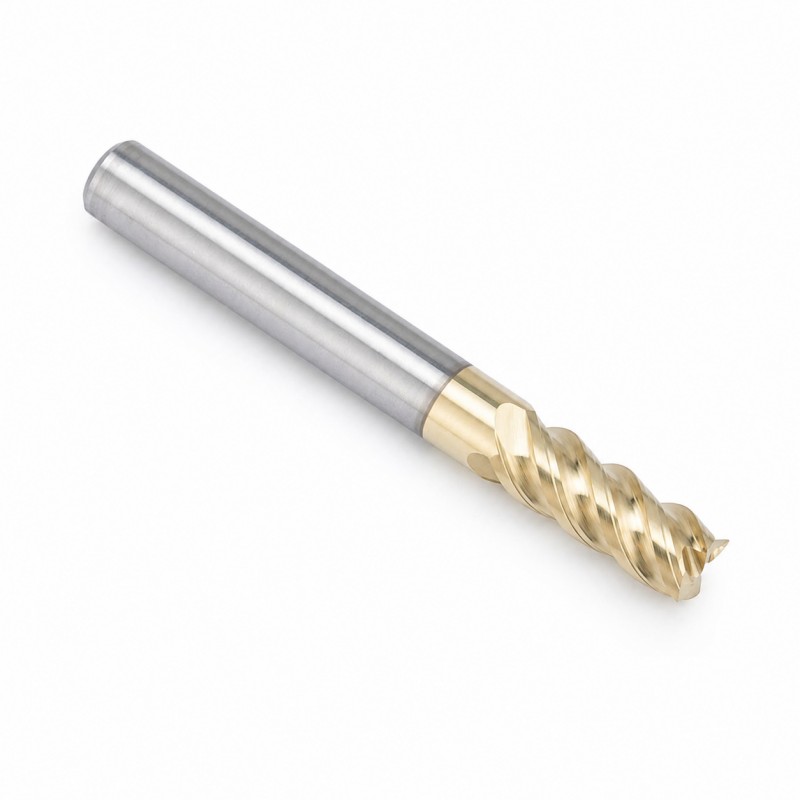
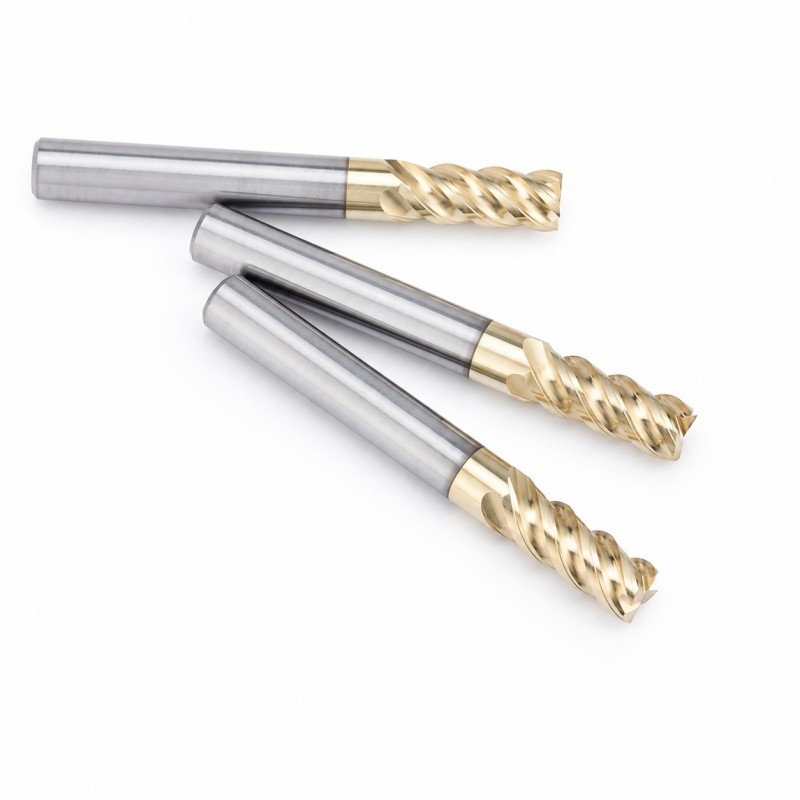
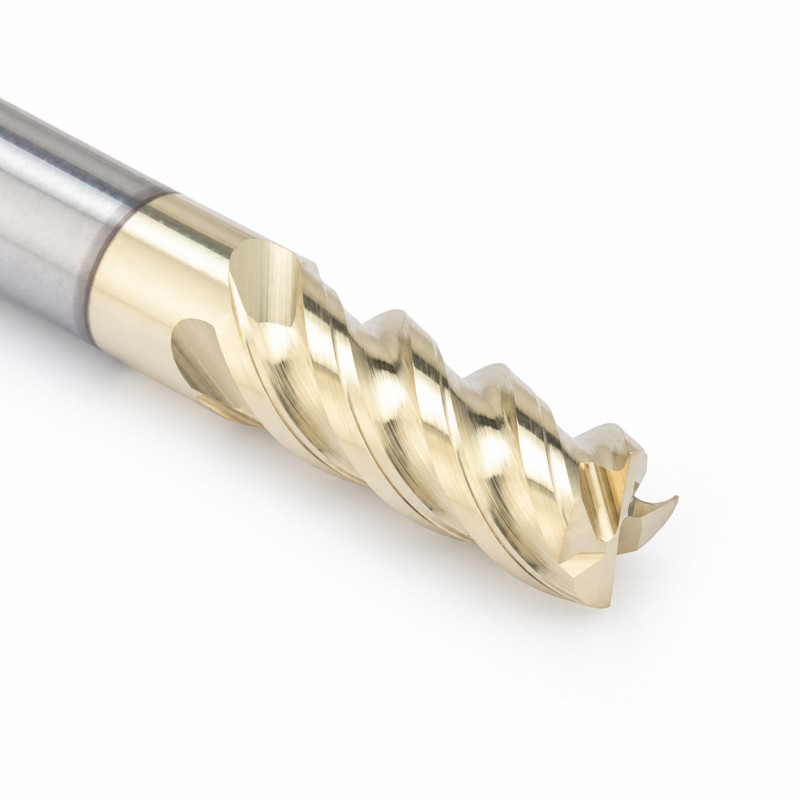
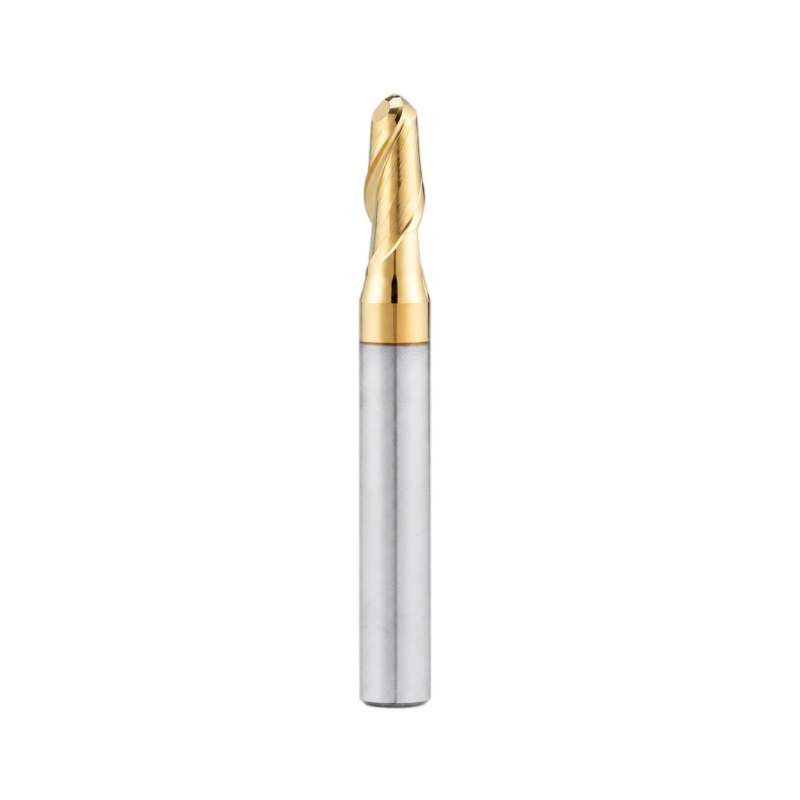
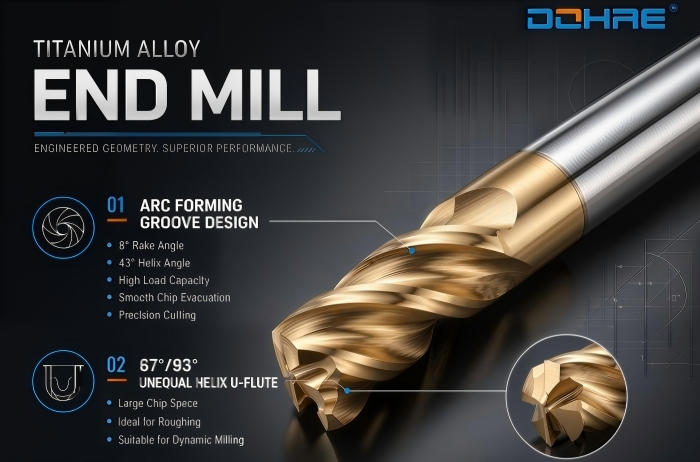
La fraise à bout plat DOHRE DEX est une fraise en carbure monobloc revêtue HSR118, conçue pour l'usinage des alliages de titane, notamment le Ti-6Al-4V. Son hélice à 43°, son angle de coupe à 8°, son entraxe inégal de 87°/93° et sa géométrie de brise-copeaux contribuent à améliorer l'évacuation des copeaux et à réduire les vibrations lors de l'ébauche, du rainurage et du fraisage latéral. Elle peut également être utilisée pour la finition de titane à parois minces dans des conditions de coupe et de bridage appropriées.
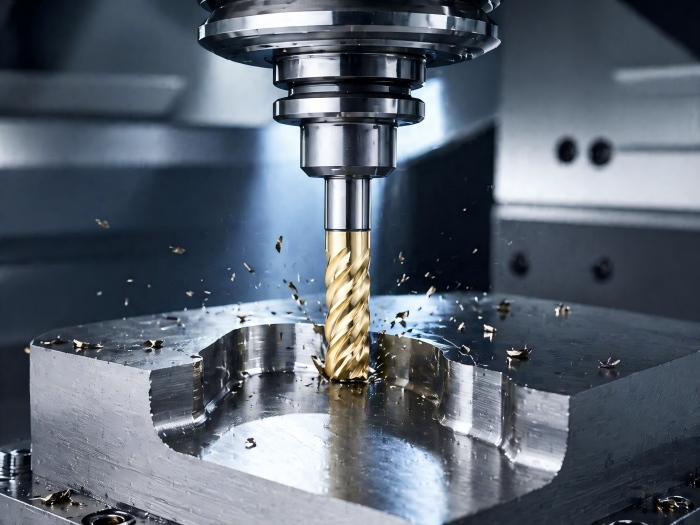
La fraise à bout plat DEX est conçue pour les clients exigeant un usinage efficace et stable des alliages de titane et autres matériaux difficiles à usiner. Sa géométrie à bout plat en fait un choix judicieux pour l'usinage de surfaces planes, de parois latérales, d'épaulements, de rainures et de faces étagées, où la précision des angles et l'efficacité de coupe sont primordiales.
Pour l'usinage des alliages de titane, la stabilité de l'outil, l'évacuation des copeaux et les propriétés anti-adhérentes sont des critères essentiels. Les fraises à bout plat DEX sont conçues pour répondre à ces exigences grâce à une sélection optimisée des matériaux, une technologie de revêtement avancée et une géométrie de goujure soigneusement étudiée. Elles peuvent être utilisées pour l'ébauche, la semi-finition et la finition, selon la stratégie d'usinage et l'état de la pièce.
Pour une comparaison plus large des fraises plates, sphériques et à rayon d'angle, consultez notre guide de sélection des fraises pour alliage de titane.
Description du produit
| Produit | DÉTAILS |
|---|
| Nom du produit | Fraise à bout plat DEX |
| Type d'outil | Fraise à bout plat |
| Source | carbure à micrograins ultrafins |
| Taille d'un grain | <0.6μm |
| Contenu en cobalt | 12 % |
| Revêtement | Revêtement HSR118 |
| Résistance à la chaleur | En dessous de 1200 |
| Angle de râteau | 8 ° |
| Angle d'hélice | 43 ° |
| Conception de flûte | hélice inégale cannelure en forme de U |
| Angle d'hélice inégal | 87 ° / 93 ° |
| Fonction Groove | Rainure de brise-copeaux |
| Dureté de la pièce | HRC25-60 |
| principales applications | rainurage, fraisage latéral, usinage d'épaulement, usinage de surfaces planes, fraisage dynamique |
| Matériaux appropriés | alliage de titane, alliage aluminium-titane, métaux non ferreux, acier au carbone, acier allié, acier à moules, acier inoxydable, fonte |
| Personnalisation | Disponible |
Matériau en carbure à micrograins ultrafins
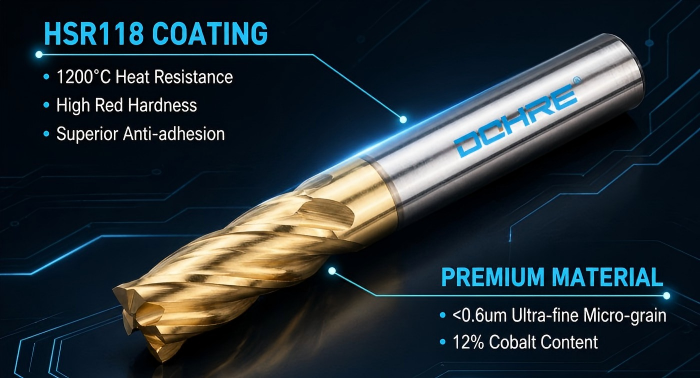
La fraise est fabriquée en carbure à micrograins ultrafins (taille des particules inférieure à 0.6 µm) et contient 12 % de cobalt. Elle offre ainsi une grande ténacité, une excellente résistance à l'usure et une grande robustesse du tranchant, même dans des conditions de coupe exigeantes.
Revêtement HSR118 pour matériaux difficiles
Les fraises à bout plat DEX sont revêtues du revêtement HSR118, comparable au revêtement JZR. Résistant à la chaleur jusqu'à 1200 °C, ce revêtement offre une excellente dureté à chaud, une bonne conservation de la dureté à haute température et de fortes propriétés anti-adhérentes. Il est particulièrement adapté à l'usinage des alliages de titane et autres matériaux sujets à la chaleur et à l'adhérence des copeaux.
Géométrie de coupe optimisée
L'outil présente un angle de coupe de 8° et un angle d'hélice de 43° afin d'améliorer la régularité de la coupe, de réduire la résistance à la coupe et de favoriser une évacuation plus stable des copeaux. Ceci contribue à maintenir de meilleures performances de coupe sous forte charge et dans des conditions d'usinage difficiles.
Conception de flûte en forme de U à hélice inégale
La conception de la fraise à hélice inégale en forme de U (87°/93°) augmente l'espace d'évacuation des copeaux et contribue à réduire les vibrations pendant l'usinage. Ceci est particulièrement avantageux pour le fraisage dynamique, le fraisage latéral et autres opérations où la stabilité influe directement sur la finition de surface et la durée de vie de l'outil.
Conception de la rainure du brise-copeaux
La conception de la rainure du brise-copeaux contribue à optimiser la force de coupe et à améliorer l'efficacité du brise-copeaux. Ceci favorise un ébauche plus efficace et améliore le contrôle de la coupe, notamment lors de l'usinage des alliages de titane où la gestion des copeaux est primordiale.
Applications et avantages d'usinage
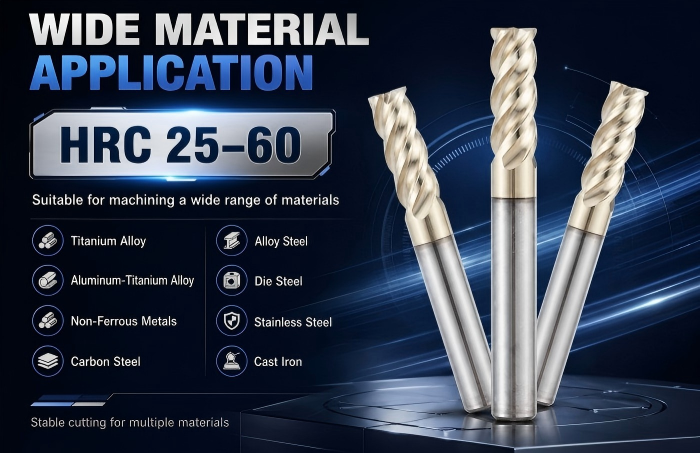
La fraise à bout plat DEX est adaptée à l'usinage de matériaux HRC25-60, notamment l'alliage de titane, l'alliage aluminium-titane, les métaux non ferreux, l'acier au carbone, l'acier allié, l'acier à moules, l'acier inoxydable et la fonte.
Il est particulièrement adapté aux applications suivantes :
• Usinage de surfaces planes
• Usinage des parois latérales
• Usinage à faces étagées
• Usinage d'épaulement
• Emplacements
• Fraisage dynamique
• Ébauche, semi-finition et finition de pièces en alliage de titane
En pratique, les fraises à bout plat DEX offrent plusieurs avantages indéniables :
• Capacité d'usinage précis des angles vifs pour les épaulements et les gradins
• Découpe latérale efficace pour les murs et les profils
• Bonne polyvalence pour différentes tâches d'usinage
• Performances de coupe stables sur les alliages de titane et les matériaux difficiles
• Excellentes propriétés antiadhésives à haute température
• Grand espace pour une meilleure évacuation des puces
• Vibrations réduites grâce à la conception asymétrique des cannelures hélicoïdales
• Meilleur contrôle de la force de coupe grâce à la structure de la rainure du brise-copeaux
Pour les clients qui usinent des composants en alliage de titane, les fraises à bout plat DEX constituent une option pratique lorsque la cible d'usinage comprend des plans, des fentes, des parois latérales et des angles vifs.
Usinage de titane à paroi mince
L'usinage de pièces en titane à parois minces peut s'avérer complexe, car les forces de coupe peuvent engendrer des déformations, des vibrations et des variations dimensionnelles. La géométrie de l'outil, l'engagement de la lame et la stabilité du dispositif de maintien doivent être considérés conjointement.
La fraise à bout plat DEX présente un angle de coupe positif de 8°, une hélice de 43° et une géométrie de goujures asymétriques, conçues pour optimiser la stabilité de coupe et l'évacuation des copeaux. Ces caractéristiques peuvent s'avérer avantageuses pour l'usinage de parois latérales dans des conditions de coupe appropriées.
Pour la finition de parois minces, il est conseillé de conserver une surépaisseur constante après l'ébauche, de minimiser le porte-à-faux de l'outil, d'utiliser un faible engagement radial et de maintenir une pièce bien fixée. Les paramètres de coupe doivent être adaptés à l'épaisseur de paroi, au diamètre de l'outil et à la rigidité de la machine.
Une fraise à bout plat convient aux parois latérales bien définies et aux surfaces planes. Pour les surfaces courbes en titane et les contours 3D, une fraise à bout sphérique sera plus appropriée.
Fraise à bout plat DEX vs fraise à rayon d'angle vs fraise à bout sphérique
Lors de l'usinage d'alliages de titane et d'autres matériaux difficiles à usiner, le choix de la géométrie d'outil appropriée est tout aussi important que celui du revêtement ou de la nuance de carbure. Les différentes fraises de la série DEX sont conçues pour des applications d'usinage spécifiques.
| Type d'outil | Idéal pour | Principal avantage | Application typique | Étape d'usinage recommandée |
|---|
| Fraise à bout plat DEX | surfaces planes, parois latérales, faces étagées, usinage d'épaulement | Usinage d'angles précis, fraisage latéral efficace, grande polyvalence | rainurage, fraisage latéral, usinage d'épaulement, finition de surface plane | Ébauche, semi-finition, finition |
| Fraise à rayon d'angle DEX | Usinage à charge élevée, fraisage dynamique, applications nécessitant une protection des bords renforcée | Meilleure résistance des arêtes, réduction de l'écaillage, stabilité améliorée sous charge | Ébauche, semi-finition et fraisage dynamique d'alliages de titane, usinage à haute efficacité | Ebauche, semi-finition |
| Fraise à bout sphérique DEX | Surfaces courbes 3D, profilage de cavités, usinage de contours, zones de transition d'arc | Trajectoire d'outil plus lisse, meilleure homogénéité de surface, idéal pour les profils complexes | Cavités de moules, surfaces courbes, fraisage de contours, transitions de rayons, finition de profil | Semi-finition, finition |
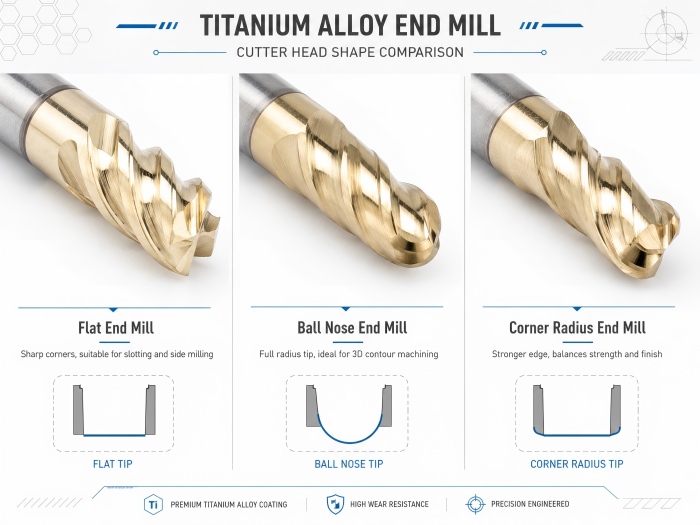
En résumé, choisissez une fraise à bout plat DEX pour l'usinage de surfaces planes, de parois latérales, de rainures et d'angles vifs. Optez pour une fraise à rayon d'angle DEX lorsque la résistance des arêtes et la stabilité de coupe sous forte charge sont primordiales. Enfin, choisissez une fraise hémisphérique DEX pour l'usinage de surfaces courbes 3D, de profils de cavités et de contours complexes.
Processus de fabrication et assurance qualité
Afin de garantir des performances constantes Fraise plate DEX pour l'usinage d'alliages de titaneChaque outil est produit selon des processus de fabrication et de contrôle qualité rigoureux.
Processus de meulage de précision
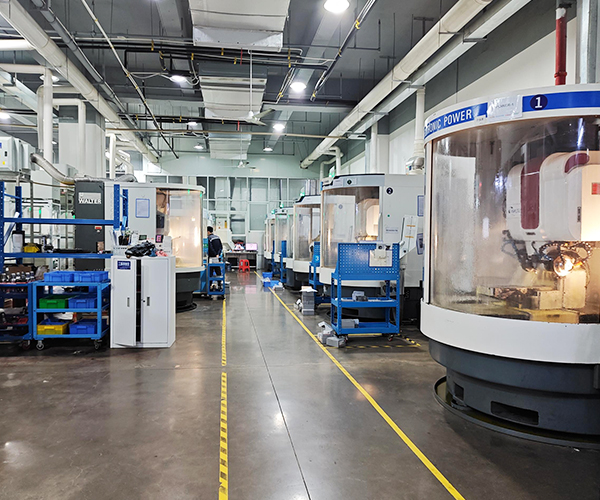
Les fraises en alliage de titane DOHRE DEX sont toutes fabriquées sur des rectifieuses de haute précision Walter 5 axes d'origine allemande , garantissant :
• Géométrie d'outil précise et régularité des rayons d'angle
• Lames de coupe affûtées et stables
• Performances de coupe optimales même sous forte charge
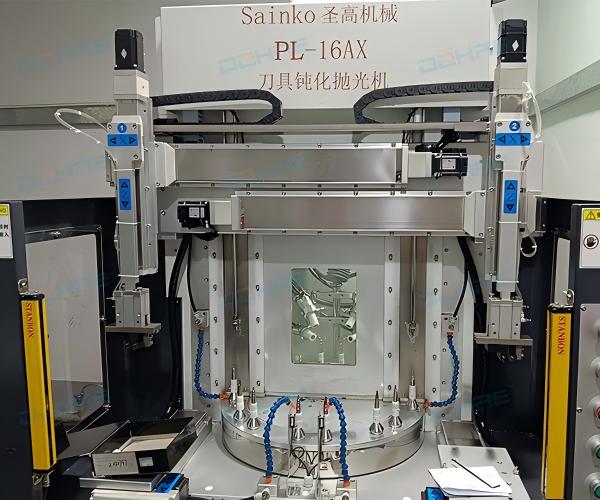
Technologie de préparation et d'affûtage des bords
Un système de préparation des bords entièrement automatisé est utilisé, combinant :
• Procédé de sablage pour éliminer les microbavures
• Polissage abrasif diamanté à liant caoutchouc pour un affûtage contrôlé des arêtes
Ce procédé garantit une qualité de coupe uniforme, avec un rayon de coupe contrôlé à ±3 μm près , améliorant ainsi la durée de vie de l'outil et la stabilité d'usinage lors de la coupe d'alliages de titane.
Inspection et contrôle de la qualité
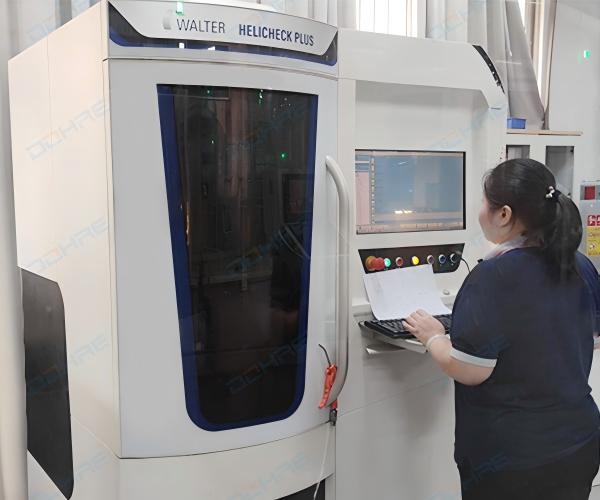
Chaque fraise de la série DOHRE DEX est inspectée de manière exhaustive à l'aide d'équipements de mesure de pointe, notamment :
• Walter Helichek Plus d'Allemagne pour la mesure des profils et des géométries
• Mesure optique 150× pour une précision dimensionnelle
• Inspection visuelle haute définition 300× de l'état de la surface et des bords
FAQ & Contactez-nous
Q1 : Pour quels matériaux la fraise plate DEX est-elle adaptée ?
A1 : Il convient aux matériaux HRC25-60 tels que l'alliage de titane, l'alliage aluminium-titane, les métaux non ferreux, l'acier au carbone, l'acier allié, l'acier à moules, l'acier inoxydable et la fonte.
Q2 : Quel est le principal avantage d'une fraise à bout plat ?
A2 : Une fraise à bout plat est particulièrement adaptée à l’usinage de surfaces planes, de parois latérales, de faces étagées, de rainures et d’épaulements. Elle est privilégiée lorsque des angles vifs et une coupe latérale efficace sont requis.
Q3 : Pourquoi le revêtement HSR118 est-il important pour l'usinage des alliages de titane ?
A3 : Le revêtement HSR118 offre une dureté à chaud élevée, une excellente stabilité de dureté à haute température et d’excellentes propriétés antiadhésives. Il contribue ainsi à réduire l’adhérence des copeaux et à améliorer la stabilité d’usinage lors de la coupe d’alliages de titane.
Q4 : Cet outil convient-il à l'ébauche ?
A4 : Oui. Grâce à sa conception de goujure en forme de U à hélice inégale et à sa rainure brise-copeaux, la fraise à bout plat DEX peut prendre en charge l’ébauche, le fraisage dynamique, la semi-finition et la finition dans des conditions appropriées.
Q5 : Dohre peut-il fournir des fraises plates DEX personnalisées ?
A5 : Oui. Dohre peut fournir des solutions sur mesure en fonction du diamètre de l’outil, de la longueur de la cannelure, de la longueur totale et des exigences géométriques particulières.
Q6 : Puis-je utiliser la fraise à bout plat DEX pour des pièces en titane à paroi mince ?
Oui. La fraise à bout plat DEX peut être utilisée pour le fraisage du titane à parois minces dans des conditions d'usinage appropriées. Son hélice de 43°, son angle de dépouille de 8° et son espacement inégal de 87°/93° entre les goujures sont conçus pour assurer une coupe stable. Pour la finition des parois minces, un faible engagement radial, un porte-à-faux réduit, une surépaisseur de finition constante et un maintien ferme de la pièce sont recommandés afin de limiter la déformation des parois et les vibrations.
Q7 : Quelle fraise DOHRE dois-je utiliser pour les alliages de nickel tels que l'Inconel ?
Pour l'usinage d'alliages à base de nickel tels que l'Inconel, nous recommandons les fraises en carbure de la série DOHRE TEX. Initialement conçues pour l'usinage de l'acier inoxydable, les fraises de la série TEX sont également adaptées aux alliages à base de nickel, grâce à une géométrie de coupe appropriée et des revêtements résistants à la chaleur qui limitent la dissipation de la chaleur et l'usure de l'outil. Le modèle d'outil et les paramètres de coupe doivent être sélectionnés en fonction de la nuance d'alliage de nickel et des conditions d'usinage. Découvrez nos fraises en carbure de la série TEX ou contactez DOHRE pour obtenir des recommandations d'application.
Q8 : Les fraises DEX valent-elles leur prix par rapport aux fraises économiques pour le titane ?
La valeur d'une fraise en titane doit être évaluée en fonction du coût total d'usinage et non uniquement du prix d'achat. La durée de vie de l'outil, la stabilité de coupe, l'état de surface, la fréquence de changement d'outil et le coût par pièce sont des critères essentiels. Les fraises DOHRE DEX sont dotées d'une géométrie de coupe optimisée pour le titane et d'un revêtement HSR118. Leurs performances et leur rentabilité réelles dépendent du matériau de la pièce, des paramètres de coupe, du réglage de la machine et des conditions d'utilisation.