


Communiquez avec nous
Avez-vous des questions ou des problèmes pour lesquels nous pouvons vous aider ?
Parlons de votre projet et de la manière dont Dohre peut vous aider à concevoir, fabriquer et préparer vos outils pour le marché.

Volume de lecture : 317

Heure de sortie :2026-06-12
Temps de lecture estimé:
La précision dimensionnelle est cruciale lors de l'usinage par électroérosion avec des électrodes en graphite, car de petites erreurs au niveau de l'électrode peuvent affecter le résultat final. L'usure de l'outil, la forme de la fraise, le faux-rond, l'accumulation de poussière et des conditions de finition instables peuvent tous modifier les dimensions finales des éléments en graphite. Un processus stable et une fraise en graphite adaptée contribuent à maintenir la précision, de l'ébauche à la finition.
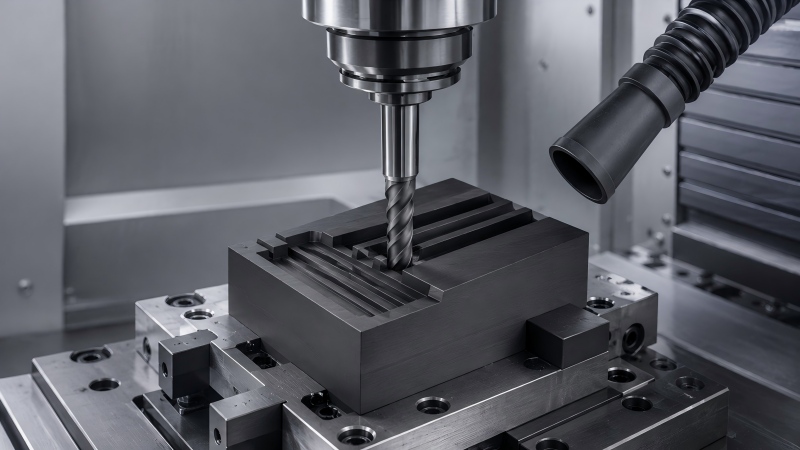
Lors de l'usinage avec des électrodes en graphite, la précision dimensionnelle est tout aussi importante que l'état de surface. Une électrode en graphite peut paraître acceptable en surface, mais si l'outil s'est usé pendant l'usinage ou si le montage est instable, les dimensions finales des nervures, cavités, angles ou détails 3D peuvent s'écarter des tolérances requises.
Le graphite s'élimine facilement, mais il est abrasif pour les outils de coupe. Lors de longs cycles d'usinage, même une faible usure de l'outil peut modifier progressivement la profondeur de coupe. Pour garantir la précision des électrodes, les fabricants doivent maîtriser l'usure de l'outil, la forme de la fraise, le faux-rond, l'évacuation des poussières, la surépaisseur de finition et la stabilité de la trajectoire.
Les électrodes en graphite sont fréquemment utilisées pour l'usinage par électroérosion de moules, de cavités, de nervures et de pièces de précision. Une instabilité de la taille de l'électrode peut affecter le résultat final de l'usinage, entraînant des corrections supplémentaires, un allongement du temps d'usinage ou une qualité de moule inégale.
Les problèmes de précision ne sont pas toujours évidents lors du fraisage. Une légère usure de l'outil, un faux-rond ou une accumulation de poussière peuvent ne pas interrompre l'usinage, mais affecter les dimensions finales de l'électrode. C'est pourquoi l'usinage des électrodes en graphite doit être contrôlé avec soin, notamment lors des opérations de semi-finition et de finition.
Les erreurs dimensionnelles résultent généralement d'une combinaison de facteurs : état de l'outil, stratégie de coupe et stabilité du montage. Les causes les plus fréquentes sont l'usure de l'outil, une forme incorrecte de l'outil, un faux-rond excessif, une surépaisseur instable et un contrôle insuffisant des poussières.
| Causes | Comment cela affecte la précision | Que vérifier |
|---|---|---|
| Usure des outils | La taille de coupe réelle change à mesure que le tranchant s'use. | Arrondi des arêtes, usure du revêtement, usure des coins et durée de vie de l'outil |
| S'épuiser | Une des cannelures coupe plus que les autres, ce qui provoque des irrégularités de taille et des marques de surface. | Porte-outil, broche, serrage et rallonge d'outil |
| Forme d'outil inadaptée | La fraise ne correspond pas à la fonction de l'électrode | sélection plate, à rayon d'angle ou à nez sphérique |
| Allocation de finition instable | La dernière passe élimine les irrégularités de matière et influe sur la régularité des dimensions. | Surcharge d'ébauche, stratégie de semi-finition et contrôle de la trajectoire d'outil |
| Accumulation de poussière | La poussière de graphite affecte la visibilité, la stabilité de coupe et l'inspection. | État de la zone d'extraction de poussière, de nettoyage et d'usinage |
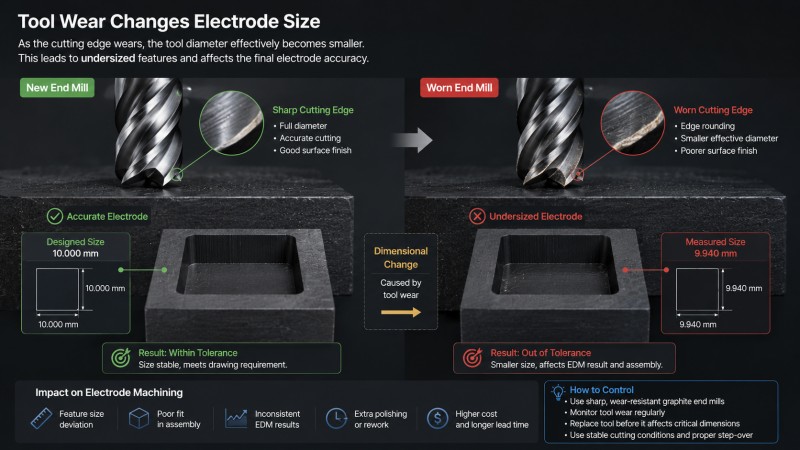
L'usure de l'outil est l'une des principales causes de variation dimensionnelle lors de l'usinage d'électrodes en graphite. Lorsque le tranchant s'émousse, l'outil peut ne plus usiner le même profil qu'un outil neuf. Ceci peut progressivement affecter les nervures fines, les rainures étroites, les angles de cavités et les détails précis de l'électrode.
En ébauche, une légère usure peut ne pas entraîner de problèmes immédiats. En finition, en revanche, des arêtes usées peuvent affecter les dimensions et l'état de surface. Si un outil usé est utilisé pour la passe finale, l'électrode peut perdre en précision même si la trajectoire d'outil est correcte.
Ceci est étroitement lié à la gestion de la durée de vie des outils. Notre article sur l'usure des outils lors du fraisage du graphite explique comment l'usure en dépouille, l'arrondi des arêtes, l'usure du revêtement et l'usure des coins affectent les résultats d'usinage du graphite.
Les différentes caractéristiques des électrodes en graphite requièrent des outils de formes différentes. Si la forme de l'outil de coupe ne correspond pas à la caractéristiques, la dimension finale peut être difficile à contrôler, notamment au niveau des angles, des surfaces courbes et des détails étroits.
| Type d'outil | Idéal pour | Avantage de précision |
|---|---|---|
| Fraise à bout plat | Fond plat, parois latérales et surfaces de poches | Maintient des surfaces planes et nettes ainsi que des bords définis. |
| Fraise à rayon d'angle | Angles, semi-finitions et zones soumises à une charge de bord plus élevée | Réduit l'usure des coins et améliore la stabilité des bords |
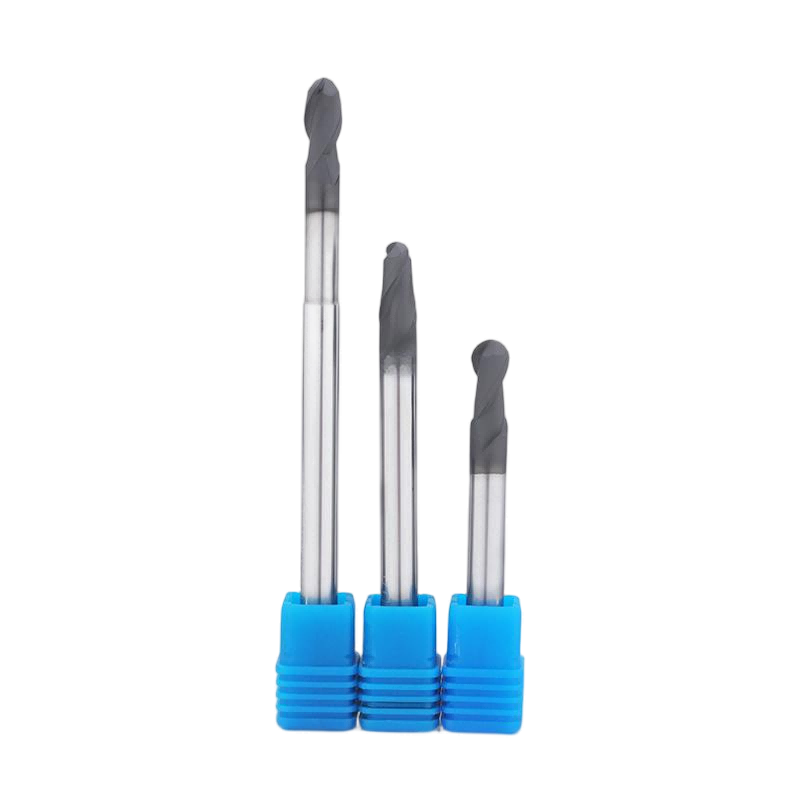
| Fraise à bout sphérique | Contours 3D, surfaces courbes et formes d'électrodes complexes | Améliore la régularité du profil sur les surfaces courbes |
Le choix de la forme de l'outil est abordé plus en détail dans notre guide sur la façon de choisir les fraises plates, à rayon d'angle et à bout sphérique pour l'usinage du graphite.
Le faux-rond peut avoir un impact important sur la précision des électrodes en graphite. Lorsque l'outil ne tourne pas de manière concentrique, chaque arête de coupe n'enlève pas la même quantité de matière. Une arête de coupe peut s'user plus rapidement, tandis qu'une autre peut couper moins efficacement.
Cela peut engendrer des marques d'outil irrégulières, des variations dimensionnelles et une usure locale plus rapide. Pour les électrodes en graphite de petite taille, même un léger faux-rond peut être visible sur le résultat final. Un porte-outil stable, un serrage correct et une rallonge d'outil adaptée sont essentiels pour garantir la précision.
Avant de terminer, il est utile de vérifier le faux-rond de l'outil, l'état du porte-outil, la longueur de l'outil et la stabilité de la machine. Même une bonne fraise en graphite nécessite un montage stable pour garantir des dimensions d'électrode constantes.
La précision de la finition dépend fortement de la matière restante après l'opération précédente. Si l'ébauche ou la semi-finition laisse une surépaisseur irrégulière, l'outil final risque d'enlever des quantités de matière différentes sur l'électrode. Cela peut affecter la précision et l'état de surface.
Un processus de semi-finition stable contribue à une meilleure homogénéité de la surépaisseur. Ceci est particulièrement important pour les nervures fines, les rainures étroites, les cavités profondes et les surfaces d'électrodes 3D. La passe finale doit enlever une quantité contrôlée de matière, et non corriger d'importantes erreurs résiduelles issues de l'ébauche.
| Étape d'usinage | Objectif principal de précision | Point de contrôle |
|---|---|---|
| Ébauche | Éliminer efficacement les matériaux | Évitez l'usure excessive des outils et prévoyez une marge de sécurité suffisante. |
| Semi-finition | Créez une forme stable avant de terminer | Maintenir une allocation constante sur l'ensemble de l'électrode |
| Finition | Conserver les dimensions finales et la qualité de surface | Utilisez un outil affûté, une trajectoire stable et un pas de surélévation contrôlé. |
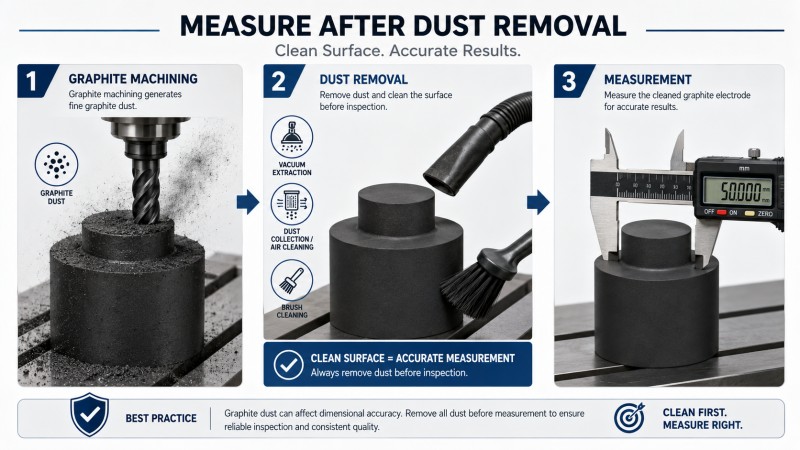
La poussière de graphite peut avoir des conséquences qui vont au-delà de la simple propreté de surface. Si elle s'accumule dans les moindres recoins, les angles ou les détails, elle peut rendre l'inspection moins fiable et nuire à la stabilité de la coupe. L'accumulation de poussière autour de l'outil peut également accroître l'usure abrasive.
Une zone de coupe propre contribue à une meilleure précision lors des longs cycles d'usinage. Une bonne aspiration des poussières, un nettoyage régulier et des conditions d'usinage stables permettent de réduire les risques d'irrégularités liées à la poussière.
Lors de la mesure d'électrodes en graphite, la pièce doit être soigneusement nettoyée avant inspection. La poussière de graphite peut masquer de petits défauts de surface ou fausser les résultats de mesure sur les détails fins.
L'état de surface et la précision dimensionnelle sont étroitement liés lors de l'usinage par électrodes en graphite. L'usure de l'outil entraîne souvent une rugosité accrue de la surface et une variation de la profondeur de coupe. Des marques d'avance marquées, une texture irrégulière ou des ébréchures peuvent indiquer une instabilité du procédé, compromettant ainsi la précision de la finition.
L'amélioration de l'état de surface contribue également à une meilleure régularité dimensionnelle. Un pas latéral réduit, des trajectoires d'outil stables, une forme de fraise adaptée et une usure contrôlée de l'outil permettent d'obtenir une surface et des dimensions d'électrode plus prévisibles. Ce sujet est abordé en détail dans notre article sur l'amélioration de l'état de surface lors du fraisage d'électrodes en graphite.
• Utilisez une fraise spécifique pour graphite au lieu d'une fraise à usage général pour l'usinage de précision des électrodes.
• Choisissez la forme de l'outil en fonction des caractéristiques de l'électrode : plate, à rayon d'angle ou à nez sphérique.
• Utilisez des outils revêtus de diamant pour réduire l'usure abrasive lors du fraisage du graphite.
• Utilisez des outils d'ébauche et de finition séparés lorsque la précision est importante.
• Vérifier l’usure de l’outil avant la passe de finition finale.
• Contrôler le faux-rond, l'extension de l'outil et la stabilité du serrage.
• Prévoyez une marge de sécurité constante pour les finitions.
• Maîtriser la poussière de graphite pendant l'usinage et avant l'inspection.
• Utilisez des trajectoires d'outil stables et évitez les engagements brusques sur les détails fins des électrodes.
Les fraises en graphite de la série MEX de Dohre sont conçues pour l'usinage d'électrodes en graphite, où la durée de vie de l'outil, la régularité de la surface et la précision dimensionnelle sont importantes.
Pourquoi des erreurs dimensionnelles se produisent-elles lors de l'usinage d'électrodes en graphite ?
Les erreurs dimensionnelles peuvent provenir de l'usure de l'outil, du faux-rond, d'une forme d'outil inadéquate, d'une surépaisseur de finition instable, de l'accumulation de poussière ou d'une mauvaise stabilité de la trajectoire d'outil. Ces facteurs peuvent modifier progressivement la taille finale de l'électrode.
Comment l'usure de l'outil affecte-t-elle la précision des électrodes en graphite ?
L'usure du tranchant modifie le profil de coupe. Cela peut affecter les petits détails, les angles, les nervures et l'homogénéité de la surface, notamment lors des opérations de finition.
Quelle fraise est la plus adaptée à l'usinage précis d'électrodes en graphite ?
Cela dépend de la fonction. Les fraises à bout plat conviennent aux surfaces planes, les fraises à rayon d'angle améliorent la stabilité des angles et les fraises à bout sphérique sont utilisées pour les contours 3D et les surfaces d'électrodes courbes.
Le revêtement diamanté améliore-t-il la précision dimensionnelle ?
Le revêtement diamanté contribue à réduire l'usure abrasive, permettant ainsi à l'outil de conserver plus longtemps son profil de coupe. Il en résulte une finition de surface plus stable et une meilleure précision dimensionnelle lors de l'usinage du graphite.
L'ébauche et la finition doivent-elles utiliser le même outil ?
Pour les électrodes en graphite de haute précision, il est généralement préférable d'utiliser des outils d'ébauche et de finition distincts. Un outil d'ébauche usé peut encore enlever de la matière, mais il risque de ne plus garantir la précision requise pour la finition.
L'amélioration de la précision dimensionnelle lors de l'usinage d'électrodes en graphite exige une maîtrise totale du processus. L'usure de l'outil, la forme de la fraise, le faux-rond, la surépaisseur de finition, l'évacuation des poussières, l'état de surface et la stabilité de la trajectoire d'outil influent tous sur les dimensions finales de l'électrode.
Une fraise en graphite adaptée, un montage stable, un environnement d'usinage propre et une stratégie de finition maîtrisée contribuent à une qualité plus constante des électrodes en graphite. Pour un usinage de précision, l'état de l'outil doit être vérifié avant l'opération de finition finale.
Dohre propose la série MEX de fraises en graphite pour l'usinage d'électrodes en graphite et d'autres applications liées à ce matériau. Contactez-nous pour obtenir des recommandations sur les fraises en graphite ou des solutions d'outillage sur mesure.
Avez-vous des questions ou des problèmes pour lesquels nous pouvons vous aider ?
Parlons de votre projet et de la manière dont Dohre peut vous aider à concevoir, fabriquer et préparer vos outils pour le marché.
En continuant à utiliser ce site, vous acceptez notre politique de confidentialité et nos conditions générales d'utilisation.