


Communiquez avec nous
Avez-vous des questions ou des problèmes pour lesquels nous pouvons vous aider ?
Parlons de votre projet et de la manière dont Dohre peut vous aider à concevoir, fabriquer et préparer vos outils pour le marché.

Volume de lecture : 26409

Heure de sortie :2021-12-09
Temps de lecture estimé:
Le système de classification P, M, K, N, S et H constitue une référence essentielle pour la compréhension des différents groupes de matériaux d'usinage. Ce guide explique la signification de chaque catégorie dans le contexte des plaquettes carbure et comment les caractéristiques du matériau influencent le choix des outils de coupe adaptés à l'usinage CNC.
En usinage CNC, le choix de l'outil de coupe approprié commence par la compréhension du matériau de la pièce. Chaque matériau possède des caractéristiques différentes, telles que la dureté, la ténacité, la conductivité thermique et la résistance à la coupe, qui influent directement sur le choix de l'outil et les performances d'usinage.
Le système de classification ISO P, M, K, N, S et H est largement utilisé dans l'industrie des outils de coupe pour classer les applications des plaquettes carbure en fonction des différents matériaux des pièces à usiner. Ces groupes de matériaux aident les ingénieurs à comprendre les exigences d'usinage de l'acier, de l'acier inoxydable, de la fonte, des métaux non ferreux, des alliages réfractaires et des matériaux trempés.
Bien que développés initialement pour la sélection des plaquettes en carbure, ces principes de classification des matériaux sont également utiles pour le choix d'autres outils de coupe en carbure, notamment les fraises en carbure monobloc.
En comprenant ces classifications, les ingénieurs peuvent sélectionner les matériaux d'outils, les revêtements et les géométries de coupe adaptés aux différentes applications d'usinage.
Dans la classification ISO des plaquettes carbure, les lettres P, M, K, N, S et H représentent différents groupes de matériaux de pièces à usiner. Chaque groupe possède des caractéristiques d'usinage uniques et requiert des solutions d'outillage de coupe adaptées.
| le Groupe | Catégorie de matériau | Matériaux typiques | Caractéristiques d'usinage |
|---|---|---|---|
| P | Acier | Acier au carbone, acier allié, acier à outils | Bon équilibre entre résistance et usinabilité |
| M | Acier Inoxydable | Acier inoxydable austénitique, acier inoxydable allié | Matériau résistant présentant des caractéristiques d'écrouissage |
| K | Fonte | Fonte grise, fonte ductile | Conditions de coupe abrasive et exigences en matière de résistance à l'usure |
| N | Matériaux non ferreux | Aluminium, cuivre, laiton | Nécessite des lames affûtées et une évacuation efficace des copeaux. |
| S | Alliages résistants à la chaleur | alliage de titane, alliage de nickel | Température de coupe élevée et difficulté d'usinage |
| H | Matériaux durcis | Acier trempé, fonte trempée | Dureté élevée et conditions de coupe exigeantes |
Le groupe P couvre principalement les matériaux sidérurgiques, notamment l'acier au carbone, l'acier allié et l'acier à outils.
L'usinage de l'acier requiert généralement des outils de coupe présentant un bon compromis entre résistance à l'usure, ténacité et stabilité de coupe. Le choix de la nuance de carbure, du revêtement et de la géométrie de l'outil est déterminant pour l'efficacité d'usinage et la durée de vie de ce dernier.
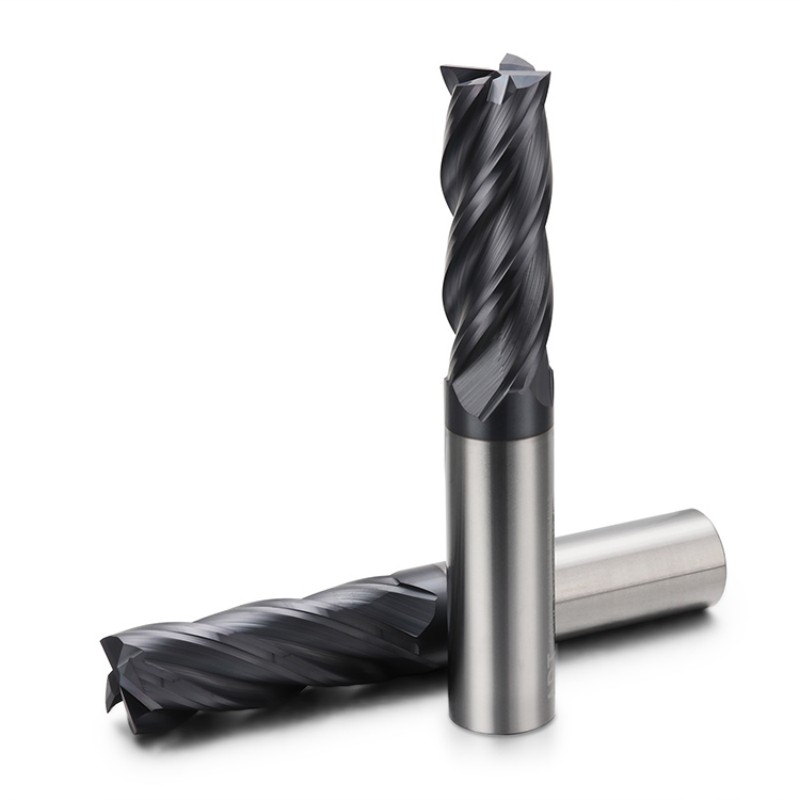
Pour les applications de fraisage CNC, les outils de coupe en carbure adaptés sont sélectionnés en fonction de la nuance d'acier, des conditions d'usinage et de l'état de surface souhaité. Les fraises en carbure monobloc sont couramment utilisées pour des opérations telles que le rainurage, le profilage et la finition.
Le groupe M désigne les matériaux en acier inoxydable. Comparé à l'acier ordinaire, l'acier inoxydable présente généralement une ténacité supérieure, une meilleure aptitude à l'écrouissage et une conductivité thermique inférieure, ce qui le rend plus difficile à usiner.
Lors de l'usinage de l'acier inoxydable, les outils de coupe nécessitent des arêtes de coupe stables, une bonne évacuation des copeaux et un revêtement performant afin de réduire l'usure et de maintenir une qualité d'usinage constante.
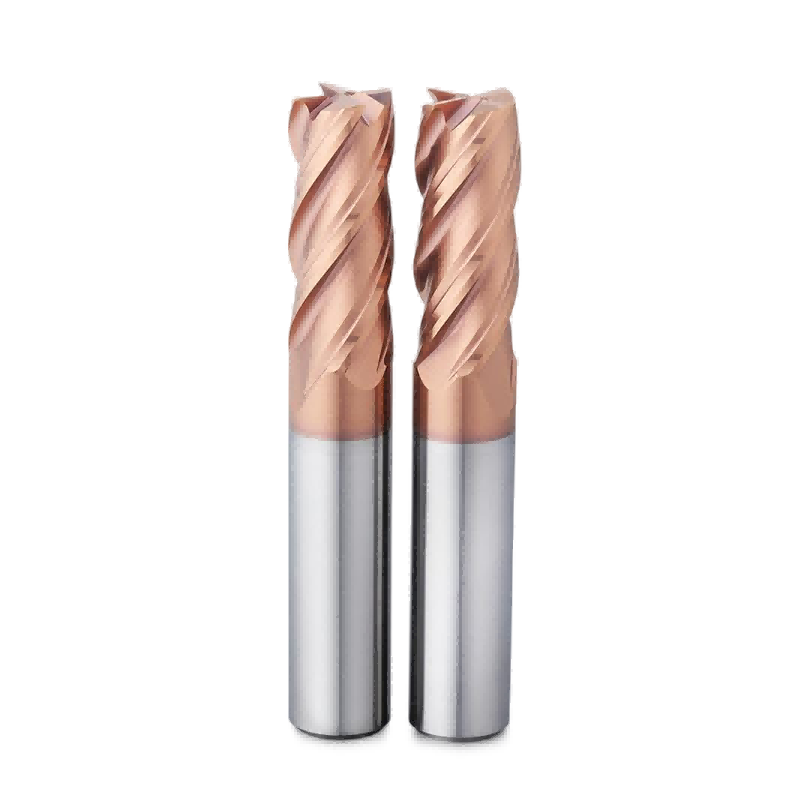
Pour les applications de fraisage, les fraises en bout pour l'usinage de l'acier inoxydable nécessitent une géométrie et des performances d'outil optimisées pour répondre aux exigences de matériaux tels que l'acier inoxydable 304 et 316.
Le groupe K désigne les matériaux en fonte, notamment la fonte grise et la fonte ductile.
La fonte crée souvent des conditions de coupe abrasives en raison de sa structure et de ses variations de dureté. Lors de l'usinage, la résistance à l'usure et la stabilité du tranchant de l'outil sont des facteurs importants qui influent sur ses performances.
Le choix d'un outil de coupe approprié doit prendre en compte la dureté du matériau, la méthode d'usinage, les conditions de coupe et la qualité de surface requise.
Le groupe N comprend principalement des matériaux non ferreux tels que l'aluminium, le cuivre et le laiton.
Comparativement à l'usinage de l'acier, le traitement de l'aluminium exige des arêtes de coupe plus affûtées, une évacuation efficace des copeaux et une conception appropriée des cannelures afin de réduire l'adhérence du matériau et d'améliorer la finition de surface.
Pour les applications de fraisage CNC à grande vitesse, les fraises en bout pour l'usinage de l'aluminium sont généralement choisies pour leurs performances de coupe stables et efficaces.
Le groupe S comprend des matériaux difficiles à usiner tels que les alliages de titane et les alliages réfractaires à base de nickel.
Ces matériaux présentent généralement une résistance mécanique élevée, une faible conductivité thermique et une forte résistance à la coupe. Lors de l'usinage, la chaleur peut se concentrer près du tranchant, ce qui accroît les exigences relatives aux matériaux d'outillage et aux technologies de revêtement.
Le choix de fraises en alliage de titane adaptées peut contribuer à améliorer la stabilité d'usinage et la qualité de surface.
Le groupe H représente les matériaux trempés, notamment l'acier trempé et la fonte trempée.
L'usinage des matériaux trempés exige des outils de coupe présentant une excellente résistance à l'usure et une dureté de coupe suffisante. Selon la dureté du matériau et les exigences d'usinage, on peut opter pour des outils en carbure ou en matériaux d'outillage avancés tels que le CBN.
Pour le fraisage CNC d'acier trempé, les fraises en bout destinées à l'usinage de l'acier trempé doivent être sélectionnées en fonction de la dureté du matériau, des conditions d'usinage et des exigences de finition.
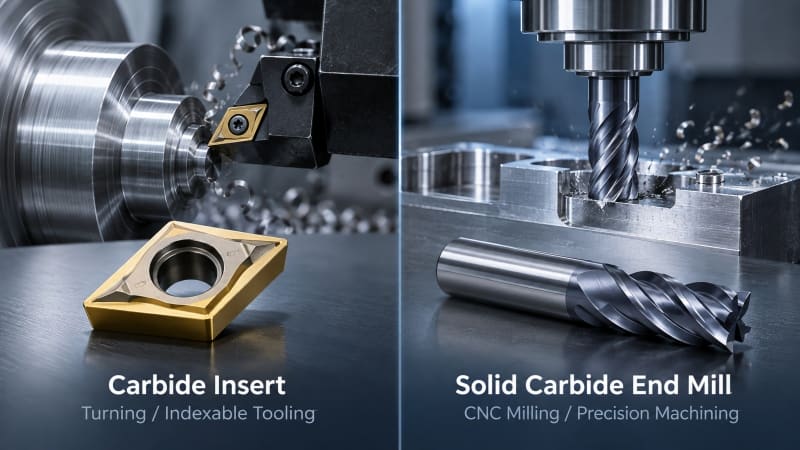
Les plaquettes carbure et les fraises en carbure monobloc sont deux outils de coupe en carbure largement utilisés dans la fabrication moderne. Cependant, ils sont conçus pour des méthodes d'usinage et des applications différentes.
Les plaquettes en carbure sont couramment utilisées dans les systèmes d'outillage à plaquettes indexables, notamment pour les opérations de tournage et les applications de fraisage de grande taille. Les fraises en carbure monobloc sont principalement utilisées dans les procédés de fraisage CNC exigeant une grande précision, une rigidité élevée et une capacité d'usinage complexe.
Le choix entre différents outils de coupe dépend de plusieurs facteurs :
• Matériau de la pièce
• Méthode d'usinage
• Vitesse de coupe et conditions d'avance
• Matériau et revêtement des outils
• Précision et état de surface requis
Comprendre la relation entre la classification des matériaux et les performances des outils de coupe aide les fabricants à sélectionner des solutions plus adaptées aux différentes applications d'usinage.
La classification des matériaux constitue une référence utile pour le choix des outils de coupe, mais les ingénieurs doivent également tenir compte des conditions d'usinage réelles et des exigences de production.
Différents matériaux requièrent différentes propriétés d'outils de coupe. Un outil conçu pour l'usinage de l'aluminium peut ne pas offrir les meilleures performances lorsqu'il est utilisé pour de l'acier trempé ou un alliage de titane.
La vitesse de broche, l'avance, la profondeur de coupe, la rigidité de la machine et les conditions de refroidissement influencent toutes la stabilité d'usinage, l'usure de l'outil et la qualité de surface finale.
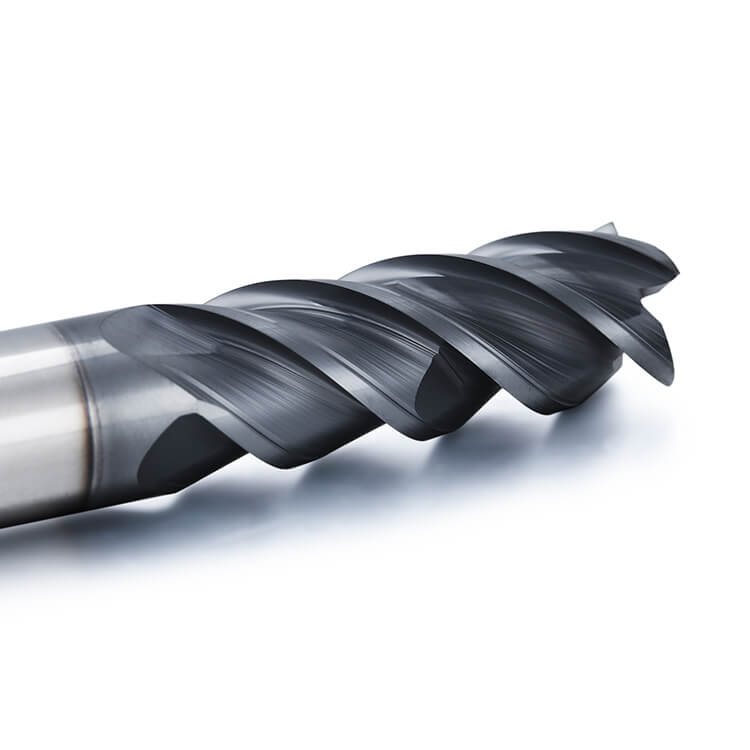
Le nombre de cannelures, l'angle d'hélice, la préparation des bords et la technologie de revêtement influent sur l'évacuation des copeaux, la résistance à la chaleur, la force de coupe et les performances d'usinage globales.
Choisir la conception d'outil appropriée en fonction des caractéristiques du matériau peut contribuer à améliorer l'efficacité d'usinage, à prolonger la durée de vie de l'outil et à obtenir des résultats de production plus stables.
Pour les applications de fraisage CNC, DOHRE fournit des outils de coupe en carbure personnalisés, conçus pour répondre à différentes exigences industrielles.
Pour des exigences d'usinage spécifiques ou des solutions d'outillage personnalisées, contactez DOHRE pour discuter de vos besoins d'application.
Le système de classification des matériaux P, M, K, N, S et H constitue une référence efficace pour comprendre les défis d'usinage et sélectionner les outils de coupe appropriés.
Bien que ces classifications soient généralement abordées en relation avec les plaquettes en carbure, les mêmes considérations relatives aux matériaux sont également importantes lors du choix des fraises en carbure monobloc et autres outils de coupe CNC.
En adaptant la conception de l'outil au matériau de la pièce, les fabricants peuvent obtenir une meilleure efficacité d'usinage, une qualité de surface améliorée et des performances de production plus stables.
Avez-vous des questions ou des problèmes pour lesquels nous pouvons vous aider ?
Parlons de votre projet et de la manière dont Dohre peut vous aider à concevoir, fabriquer et préparer vos outils pour le marché.
En continuant à utiliser ce site, vous acceptez notre politique de confidentialité et nos conditions générales d'utilisation.