


Свяжитесь с нами
У вас есть вопросы или проблемы, с которыми мы можем вам помочь?
Давайте обсудим ваш проект и то, как компания Dohre может помочь в разработке, производстве и подготовке ваших инструментов к выходу на рынок.


Объем чтения: 470

Дата выпуска: 2026 февраля 07 г.
Расчетное время чтения:
Скорость резания, подача и глубина резания для концевых фрез на инструментальной стали P20, 718H, NAK80 и H13. Включает примеры расчетов и рекомендации по использованию охлаждающей жидкости.
Выбор параметров резания для концевых фрез из листовой стали одновременно определяет срок службы инструмента, качество поверхности и точность размеров. Скорость, подача, глубина резания и ширина зацепления должны соответствовать твердости стали, покрытию инструмента и геометрии полости для достижения стабильных и производительных результатов обработки.
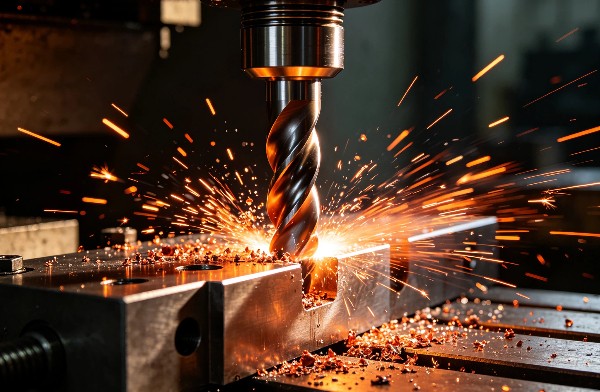
Марки инструментальной стали имеют широкий диапазон твердости: от 28 HRC для P20 до 52 HRC для H13, что напрямую определяет допустимую скорость резания и нагрузку на стружку. Более высокая твердость снижает максимальную стабильную скорость резания и сужает диапазон подачи, что предотвращает разрушение кромки.
Твердость также изменяет преобладающий механизм износа. Стали с твердостью ниже 36 HRC вызывают адгезионный износ и образование наростов на режущей кромке, что требует использования покрытий с более низким коэффициентом трения и умеренных подач. Стали с твердостью выше 44 HRC переходят к термическому оксидному износу, что требует использования жаростойких покрытий и снижения скорости резания.
Предварительно закаленные инструментальные стали (30–40 HRC) обеспечивают переход между обоими режимами износа. Параметры обработки должны учитывать переход от адгезионного износа к термическому износу по мере повышения локальной температуры резания при длительном контакте в глубоких углублениях.
| Марка листовой стали | Твердость (HRC) | Рекомендуемое покрытие | Скорость резания (м / мин) |
|---|---|---|---|
| P20 (низколегированный) | 28-36 | ЗОЛОТО | 120-180 |
| 718H (предварительно закаленный) | 33-38 | ТИАЛСИН | 100-160 |
| NAK80 (предварительно закаленный) | 37-41 | ТИАЛСИН | 80-140 |
| H13 (горячие работы) | 44-52 | ТИАЛСИН | 60-120 |
| S7 (ударопрочный) | 44-50 | DR3 | 70-130 |
| А2 (воздухоупрочнение) | 48-52 | DR3 | 50-100 |
Значения скорости резания рассчитаны исходя из подачи охлаждающей жидкости со скоростью 15 л/мин. При сухой обработке эти диапазоны снижаются на 30–40%. Подача охлаждающей жидкости через инструмент под давлением 20 бар позволяет использовать верхний диапазон для операций с глубокими полостями на закаленных сталях.
Подача на зуб (fz) определяет толщину стружки, силу резания и качество поверхности. Целевая толщина стружки при фрезеровании листовой стали варьируется от 0.05 мм для чистовой обработки до 0.25 мм для черновой обработки.
Скорость подачи шпинделя рассчитывается исходя из подачи на зуб, количества канавок и частоты вращения шпинделя:
Скорость подачи (мм/мин) = fz × Z × об/мин
Где fz — подача на зуб (мм), Z — количество канавок, а RPM — скорость вращения шпинделя.
Фреза с четырьмя канавками и покрытием AlTiN диаметром 10 мм, обработанная при твердости H13 44 HRC:
Скорость резания: 100 м / мин
Частота вращения шпинделя в об/мин = (100 × 1000) / (π × 10) = 3,183 об/мин
Подача на зуб: 0.10 мм (диапазон чистовой обработки)
Скорость подачи = 0.10 × 4 × 3,183 = 1,273 мм/мин
Для черновой обработки тем же инструментом при fz = 0.20 мм:
Скорость подачи = 0.20 × 4 × 3,183 = 2,546 мм/мин
Осевая глубина резания (Ap) и радиальная ширина зацепления (Ae) регулируют подвод тепла и механическую нагрузку на режущую кромку. Консервативные параметры продлевают срок службы инструмента; агрессивные параметры увеличивают скорость съема материала за счет более быстрого износа.
| Эксплуатация | Осевая глубина (Ap) | Радиальная ширина (Ae) | Области применения |
|---|---|---|---|
| Светлая отделка | 0.1 – 0.5 мм | 0.05–0.20 × D | Качество обработки поверхности и прецизионные полости |
| Полуотделка | 0.5 – 1.5 мм | 0.20–0.40 × D | Предварительные пасы и зачистка угловых участков |
| Грубая обработка (обычная) | 1.0 – 3.0 мм | 0.40–0.60 × D | Открытое фрезерование карманов и торцов |
| Шероховатый (трохоидальный) | 1.0 – 2.0 мм | 0.05–0.15 × D | Глубокий карман с постоянным взаимодействием |
Трохоидальное фрезерование уменьшает Ae, обеспечивая равномерную толщину стружки и тепловую нагрузку, что позволяет достигать больших значений Ap в ограниченных полостях пресс-формы.
Для концевых фрез малого диаметра (3–6 мм) требуются более низкие скорости резания и уменьшенные скорости подачи из-за ограниченной прочности сердцевины и теплоотводящей способности. Для обеспечения стабильного резания следует снизить скорость на 20–30% от базового диапазона и ограничить fz до 0.03–0.08 мм.
Инструменты большого диаметра (16–25 мм) позволяют работать с более высокими скоростями съема материала, но требуют пропорционально большего объема охлаждающей жидкости. Для черновой обработки закаленной инструментальной стали с использованием крупных концевых фрез следует увеличить расход охлаждающей жидкости до 20–30 л/мин.
Двухлезвийные инструменты обеспечивают интенсивное удаление стружки при черновой обработке вязких инструментальных сталей с твердостью ниже 36 HRC. Четырехлезвийные и шестилезвийные инструменты обеспечивают лучшее качество поверхности и жесткость при чистовой обработке предварительно закаленных и закаленных сталей.
В: Как настроить параметры при переключении с P20 на H13?
A: Снизить скорость резания на 40–50%, уменьшить подачу на зуб на 30–40% и уменьшить глубину резания на 50–70%. Перейти от покрытия TiCN к покрытию AlTiN и увеличить поток охлаждающей жидкости на 50%. Эти корректировки отражают переход от условий износа, в которых преобладает адгезия, к условиям износа, в которых преобладает тепловое воздействие.
В: Что произойдет, если я превышу рекомендуемый диапазон скорости резки?
A: Превышение диапазона скоростей ускоряет термическое окисление покрытия и твердосплавной подложки. Срок службы инструмента сокращается на 30–60% на каждые 20% увеличения скорости выше рекомендуемого предела. Качество обработки поверхности ухудшается по мере быстрого износа кромки при длительной работе.
В: Можно ли использовать одни и те же параметры для трохоидального и обычного фрезерования?
А: Трохоидальное фрезерование использует меньшую радиальную ширину (Ae), но позволяет увеличить осевую глубину (Ap) сверх обычных пределов. Подача на зуб остается неизменной. Уменьшенный угол зацепления снижает пиковую температуру резания, что позволяет выполнять более глубокие резы с той же скоростью, что и при использовании традиционных методов.
В: Влияет ли диаметр инструмента на формулу расчета скорости резания?
А: Диаметр инструмента определяет частоту вращения шпинделя при заданной скорости резания. Меньший диаметр требует большей частоты вращения для достижения той же скорости резания в м/мин. Сама скорость резания не меняется с диаметром, но расчеты частоты вращения и скорости подачи должны быть скорректированы соответствующим образом.
В: Когда следует переходить от подачи охлаждающей жидкости методом заливки в обрабатываемый инструмент к подаче жидкости через инструмент?
A: Переходите на подачу охлаждающей жидкости через инструмент, когда глубина полости превышает 30 мм или когда наблюдается образование паробарьера на режущей кромке. Подача жидкости через инструмент обеспечивает стабильный температурный контроль независимо от геометрии полости и необходима для стабильной обработки закаленной стали в глубоких пресс-формах.
Параметры резания листовой стали должны соответствовать твердости стали, покрытию инструмента и геометрии полости пресс-формы, чтобы сбалансировать срок службы инструмента, качество поверхности и производительность. Расчеты скорости и подачи, основанные на эмпирических диапазонах для каждой марки стали, обеспечивают надежную отправную точку. Корректировки диаметра инструмента, подачи охлаждающей жидкости и стратегии фрезерования уточняют эти параметры для конкретных задач в производстве пресс-форм.
Для получения подробных рекомендаций по параметрам резания и индивидуальных спецификаций инструмента для обработки инструментальной стали обратитесь к инженерной команде Dohrecnc Tools. Запросите у Dohrecnc Tools быстрое ценовое предложение на твердосплавные концевые фрезы с оптимизированными для конкретного применения покрытиями и геометрией, соответствующими маркам инструментальной стали.
У вас есть вопросы или проблемы, с которыми мы можем вам помочь?
Давайте обсудим ваш проект и то, как компания Dohre может помочь в разработке, производстве и подготовке ваших инструментов к выходу на рынок.
Продолжая использовать сайт, вы соглашаетесь с нашей политикой конфиденциальности и Условиями использования.