


ติดต่อเรา
คุณมีคำถามหรือประเด็นใดๆ ที่เราสามารถช่วยคุณได้?
มาพูดคุยเกี่ยวกับโครงการของคุณและวิธีที่ Dohre สามารถช่วยคุณออกแบบ ผลิต และเตรียมเครื่องมือให้พร้อมสำหรับตลาดกันเถอะ

ปริมาณการอ่าน: 1263

เวลาวางจำหน่าย :2026-04-29
เวลาอ่านประมาณ:
การเลือกดอกกัดที่เหมาะสมสำหรับโลหะผสมไทเทเนียมต้องอาศัยการควบคุมความร้อนที่มีประสิทธิภาพ การระบายเศษวัสดุ และความเสถียรของคมตัด เปรียบเทียบดอกกัดแบบแบน แบบหัวกลม และแบบมีมุมโค้งสำหรับงานกลึงไทเทเนียม รวมถึงรูปทรงของเครื่องมือ ข้อควรพิจารณาเกี่ยวกับการเคลือบผิว และตัวเลือกต่างๆ สำหรับเครื่อง CNC DEX Series ของ DOHRE
โลหะผสมไทเทเนียม เช่น Ti-6Al-4V นั้นยากต่อการขึ้นรูปด้วยเครื่องจักร เนื่องจากมีค่าการนำความร้อนค่อนข้างต่ำ มีแนวโน้มที่จะเกิดการยึดเกาะกับเครื่องมือ และต้องใช้สภาวะการตัดที่ซับซ้อน การเลือกดอกกัดที่เหมาะสมจึงต้องพิจารณาอย่างรอบคอบถึงรูปทรงของการตัด การระบายเศษวัสดุ ความเสถียรของเครื่องมือ และการจัดการความร้อน
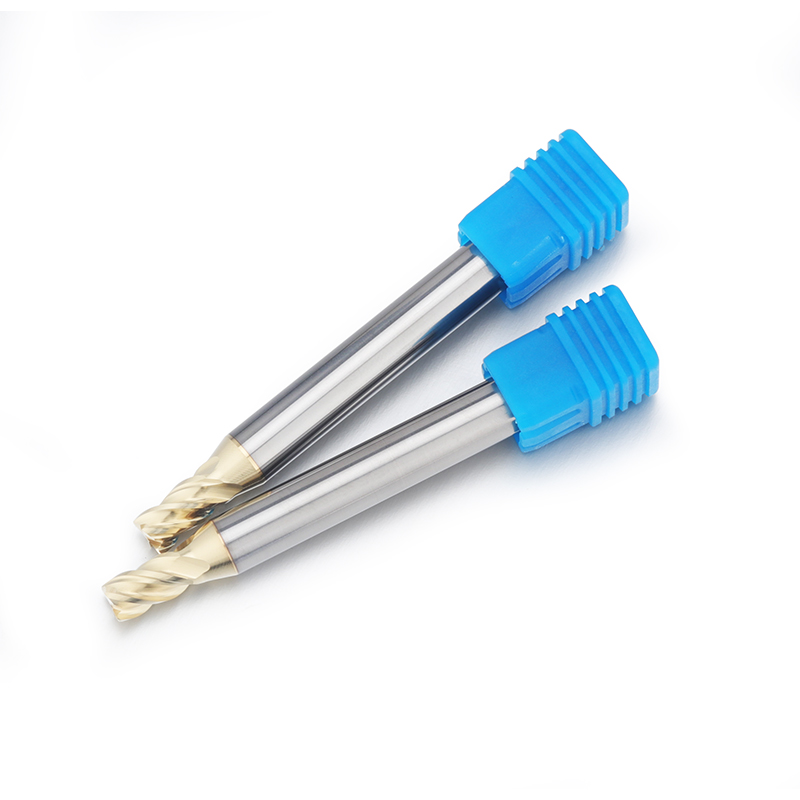
ชุดดอกกัดปลาย DEX Series จาก DOHRE CNC เป็นดอกกัดปลายคาร์ไบด์แข็งที่พัฒนาขึ้นสำหรับการขึ้นรูปโลหะผสมไทเทเนียม โดยมีทั้งแบบปลายแบน ปลายกลม และปลายโค้งมน สำหรับการใช้งานกัดที่แตกต่างกัน
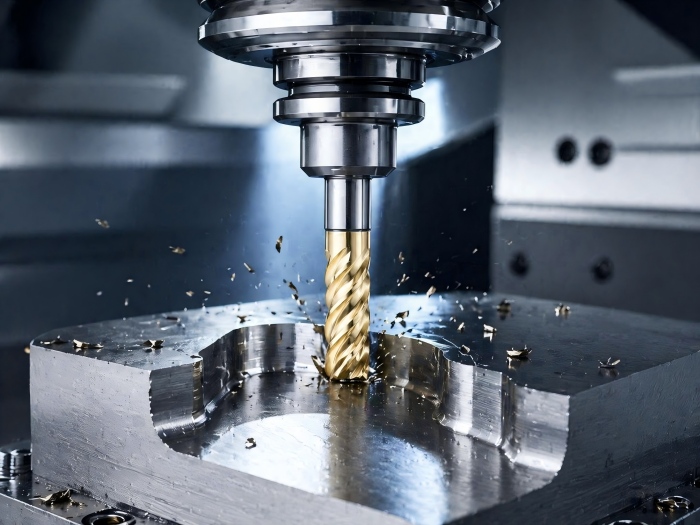
โลหะผสมไทเทเนียมถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมการบินและอวกาศ การแพทย์ ยานยนต์ และอุตสาหกรรมประสิทธิภาพสูงอื่นๆ เนื่องจากอัตราส่วนความแข็งแรงต่อน้ำหนัก ความต้านทานการกัดกร่อน และคุณสมบัติทางกลที่ดีเยี่ยม อย่างไรก็ตาม คุณลักษณะเหล่านี้ก็ทำให้การขึ้นรูปไทเทเนียมมีความซับซ้อนมากกว่าการตัดโลหะแบบทั่วไปหลายประเภท
ไทเทเนียมมีค่าการนำความร้อนค่อนข้างต่ำ ดังนั้นความร้อนจากการตัดจึงสามารถกระจุกตัวอยู่รอบคมตัดได้ เมื่อรวมกับคุณสมบัติของวัสดุที่เกาะติดกับเครื่องมือตัด ทำให้เกิดการสึกหรอเพิ่มขึ้นและส่งผลต่อความเสถียรในการตัดเฉือน
ดอกกัดปลายไทเทเนียมชนิดพิเศษควรมีความสมดุลที่เหมาะสมระหว่างความคมของคมตัด ความแข็งแรงของคมตัด การระบายเศษ และความทนทานต่อความร้อน การเลือกเครื่องมือที่ถูกต้องยังขึ้นอยู่กับว่างานนั้นเป็นการกัดหยาบ การกัดด้านข้าง การกัดตามรูปทรง หรือการกัดละเอียดด้วย
ดอกกัดปลายคาร์ไบด์ที่เหมาะสมสำหรับการกลึงไทเทเนียมควรผสมผสานคุณลักษณะที่สำคัญหลายประการเข้าด้วยกัน แทนที่จะพึ่งพาคุณลักษณะเพียงอย่างเดียว
คมมีดที่คมอย่างเหมาะสมจะช่วยรักษาประสิทธิภาพในการตัดและลดการเสียดสีที่ไม่จำเป็น อย่างไรก็ตาม คมมีดจะต้องมีความแข็งแรงเพียงพอที่จะทนต่อแรงตัดจริงได้ด้วย
การเตรียมคมตัดที่เหมาะสมที่สุดนั้นขึ้นอยู่กับขนาดเส้นผ่านศูนย์กลางของเครื่องมือ การสัมผัสในการตัด วัสดุของชิ้นงาน และว่ากระบวนการนั้นเป็นการตัดหยาบหรือการตัดละเอียด
การระบายเศษวัสดุมีความสำคัญอย่างยิ่งในการตัดเฉือนโลหะผสมไทเทเนียม หากเศษวัสดุตกค้างอยู่ใกล้คมตัด การตัดซ้ำและการสะสมความร้อนเฉพาะจุดจะเร่งการสึกหรอของเครื่องมือได้
รูปทรงของร่องกัด พื้นที่สำหรับเศษวัสดุ การสัมผัสกับชิ้นงาน และระบบส่งน้ำหล่อเย็น ควรทำงานร่วมกันเพื่อกำจัดเศษวัสดุอย่างมีประสิทธิภาพ โดยเฉพาะอย่างยิ่งในระหว่างการกัดร่องหรือการตัดเฉือนที่ใช้เวลานาน
การกัดขึ้นรูปโลหะผสมไทเทเนียมนั้นต้องการประสิทธิภาพของสารเคลือบที่สูงมาก เนื่องจากความร้อนจากการตัดอาจกระจุกตัวอยู่ใกล้คมตัด สารเคลือบที่เหมาะสมสามารถช่วยเพิ่มความต้านทานการสึกหรอและช่วยรักษาเสถียรภาพของคมตัดภายใต้สภาวะที่ต้องการความทนทานสูง
สารเคลือบผิว เช่น AlTiN และ TiAlN ถูกนำมาใช้ในงานกลึงไทเทเนียมหลายประเภท ในขณะที่ระบบเคลือบผิวแบบพิเศษอาจถูกพัฒนาขึ้นสำหรับรูปทรงของเครื่องมือและกลยุทธ์การตัดที่เฉพาะเจาะจง DOHRE CNC ใช้ระบบเคลือบผิว HSR118 สำหรับดอกกัดปลายโลหะผสมไทเทเนียมรุ่น DEX
ดอกกัดปลายแบน ปลายกลม และปลายโค้งมน มีหน้าที่แตกต่างกันในการขึ้นรูปโลหะผสมไทเทเนียม การเลือกรูปทรงที่เหมาะสมตามลักษณะของชิ้นงานและกลยุทธ์การตัดเป็นสิ่งสำคัญเพื่อให้ได้ผลลัพธ์ที่เสถียร
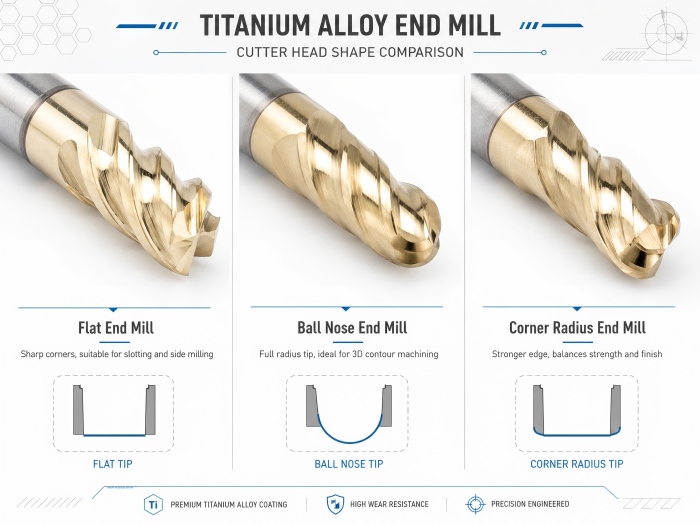
การเปรียบเทียบต่อไปนี้แสดงให้เห็นว่ารูปทรงของดอกกัดปลายแบบต่างๆ เหมาะสมกับการใช้งานในการตัดเฉือนไทเทเนียมทั่วไปอย่างไร ดอกกัดแต่ละประเภทมีจุดแข็งและข้อจำกัดของตัวเอง
| ประเภทเครื่องมือ | ที่ดีที่สุดสำหรับ | กำลังหลัก | ข้อจำกัดทั่วไป | ผลิตภัณฑ์โดห์เร เดกซ์ |
|---|---|---|---|---|
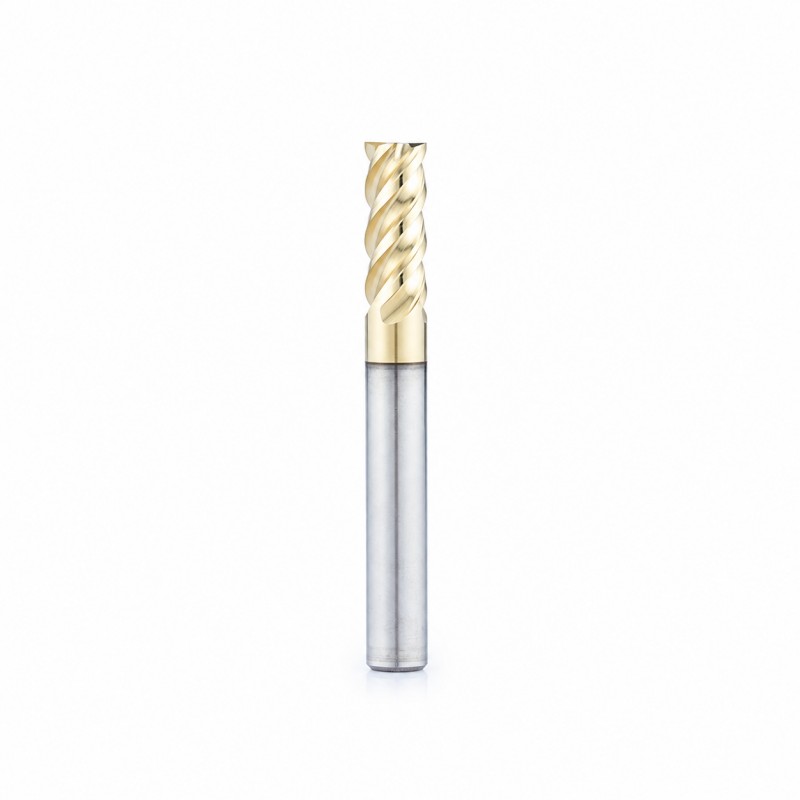
| ดอกเอ็นมิลแบบแบน | การกัดด้านข้าง, พื้นผิวเรียบ, รูปทรงที่กำหนด | สร้างคุณสมบัติที่มีฐานเรียบและขอบที่กำหนดได้ | ไม่ค่อยเหมาะสมสำหรับการตกแต่งพื้นผิวโค้งที่ซับซ้อน | ดอกกัดปลายแบน DEX |
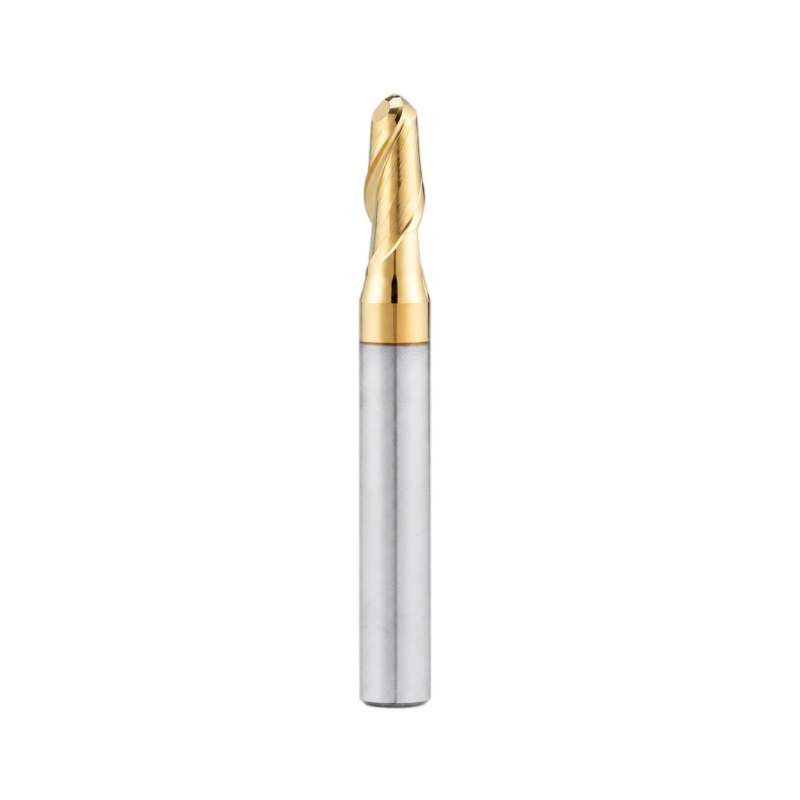
| ปลายจมูกบอล | พื้นผิวโค้ง, รูปทรงสามมิติ, การตกแต่งช่องว่าง | เหมาะสำหรับพื้นผิวที่เรียบเนียนและการสร้างเส้นทางการเคลื่อนที่ของเครื่องมือแบบ 3 มิติ | ไม่สามารถสร้างมุมแบนเรียบที่คมชัดได้ | ดอกกัดปลายกลม DEX |
| หัวกัดมุมรัศมี | การกัดด้านข้าง, การตกแต่งขั้นกลาง, มุมเสริมแรง | เพิ่มความแข็งแรงของมุมภายใต้สภาวะที่เหมาะสม | มีความยืดหยุ่นน้อยกว่าเครื่องมือปลายกลมสำหรับการใช้งานในส่วนที่มีรูปทรงซับซ้อน | ดอกกัดปลายโค้งมน DEX |
วิธีที่ได้ผลที่สุดในการเลือกดอกกัดสำหรับงานโลหะผสมไทเทเนียม คือ เริ่มจากรูปทรงของชิ้นงานและวัตถุประสงค์ในการขึ้นรูป
ดอกกัดปลายแบนเหมาะสำหรับชิ้นงานที่ต้องการพื้นผิวเรียบด้านล่าง ผนังตรง หรือรูปทรงที่กำหนดไว้ รูปทรงการตัดของดอกกัดช่วยให้สามารถกัดพื้นผิวเรียบและผนังด้านข้างได้โดยตรงมากกว่าดอกกัดปลายกลม
ดอกกัดปลายกลมมักใช้สำหรับงานขึ้นรูปที่ซับซ้อน พื้นผิวโค้งมน และการตกแต่งโพรง รูปทรงการตัดที่โค้งมนทำให้เหมาะสำหรับการขึ้นรูปพื้นผิวที่เรียบเนียนระหว่างส่วนโค้งต่างๆ
ดอกกัดปลายโค้งมนผสมผสานรูปทรงการตัดที่ค่อนข้างเรียบเข้ากับมุมตัดที่เสริมความแข็งแรง เหมาะสำหรับการกัดด้านข้างและการตกแต่งขั้นต้น ซึ่งความแข็งแรงของคมตัดที่เพิ่มขึ้นจะช่วยลดความเสี่ยงของการบิ่นที่มุมได้
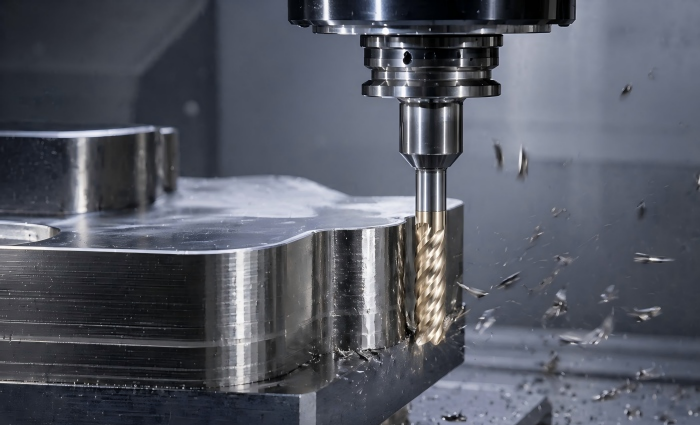
เครื่องมือตัด CNC ซีรีส์ DEX ของ DOHRE พัฒนาขึ้นสำหรับงานกัดโลหะผสมไทเทเนียม การออกแบบเครื่องมือผสมผสานวัสดุพื้นฐานคาร์ไบด์ การเคลือบผิวแบบพิเศษ และรูปทรงการตัดที่ออกแบบมาเพื่อรองรับความเสถียรในการตัดและอายุการใช้งานของเครื่องมือ
ตารางต่อไปนี้สรุปคุณลักษณะการออกแบบที่เลือกไว้ซึ่งเกี่ยวข้องกับผลิตภัณฑ์ DEX ข้อกำหนดที่แน่นอนอาจแตกต่างกันไปตามรุ่นของเครื่องมือ และควรตรวจสอบกับแบบร่างผลิตภัณฑ์หรือข้อกำหนดทางเทคนิคที่เกี่ยวข้อง
| คุณสมบัติการออกแบบ | ข้อมูลเกี่ยวกับซีรี่ส์ DEX |
|---|---|
| วัสดุเครื่องมือ | คาร์ไบด์แข็งละเอียดพิเศษ |
| การเคลือบผิว | ระบบเคลือบ HSR118 |
| รูปทรงเรขาคณิตของเครื่องมือ | แบน, ปลายกลม และรัศมีมุม |
| การออกแบบการตัด | รูปทรงเรขาคณิตที่ออกแบบมาสำหรับการกัดและระบายเศษโลหะผสมไทเทเนียม |
| ข้อมูลจำเพาะที่มีอยู่ | ขนาดของเส้นผ่านศูนย์กลาง จำนวนร่อง ความยาว และค่าความคลาดเคลื่อน ขึ้นอยู่กับรุ่นของเครื่องมือที่เลือก |
ขนาดเกรนที่แน่นอน ปริมาณโคบอลต์ มุมเกลียว ระยะห่างของร่อง ขนาด และค่าความคลาดเคลื่อน ควรตรวจสอบจากข้อมูลจำเพาะของรุ่น DEX ที่เกี่ยวข้อง
ปัญหาในการตัดเฉือนไทเทเนียมมักเกิดจากปัจจัยหลายอย่างรวมกัน ได้แก่ รูปทรงของเครื่องมือ สภาพการตัด การไหลของเศษวัสดุ และความเสถียรของเครื่องจักร การตรวจสอบต่อไปนี้จะช่วยระบุการปรับแต่งเครื่องมือที่เหมาะสมได้
1. การสึกหรอของเครื่องมืออย่างรวดเร็ว:ตรวจสอบความเร็วในการตัด ความเหมาะสมของสารเคลือบ การจับยึดของเครื่องมือ การจ่ายน้ำหล่อเย็น และสภาพของคมตัด อุณหภูมิการตัดที่สูงเกินไปสามารถเร่งการสึกหรอได้
2. การบิ่นของขอบ:ตรวจสอบระยะยื่นของเครื่องมือ ความแข็งแรงของเครื่องจักร การเบี่ยงเบน การสัมผัสกับชิ้นงาน และรูปทรงของมุม การเสริมความแข็งแรงที่มุมอาจมีประโยชน์เมื่อการใช้งานเอื้ออำนวย
3. การระบายเศษวัสดุไม่ดี:ตรวจสอบรูปทรงของร่องคมตัด การสัมผัสในแนวรัศมี การจ่ายน้ำหล่อเย็น และกลยุทธ์การสร้างเส้นทางการตัด ควรลดการตัดซ้ำให้น้อยที่สุด โดยเฉพาะในโพรงที่ลึกกว่า
4. พื้นผิวไม่เรียบ:ตรวจสอบการโก่งตัวของเครื่องมือ การสึกหรอของคมตัด การยึดเกาะของเส้นทางการตัด และความเสถียรในการจับยึดชิ้นงาน รูปทรงหัวกลมหรือหัวโค้งมนอาจเหมาะสมขึ้นอยู่กับพื้นผิวที่ต้องการ
ก่อนเลือกใช้หัวตัด ควรตรวจสอบรูปทรงของชิ้นงาน ขั้นตอนการตัดเฉือน ความแข็งแรงของคมตัดที่ต้องการ และสภาวะการระบายเศษวัสดุ การเลือกเครื่องมือให้เหมาะสมกับกระบวนการจริงนั้นน่าเชื่อถือกว่าการเลือกใช้หัวตัดอเนกประสงค์เพียงแบบเดียวสำหรับงานโลหะผสมไทเทเนียมทุกประเภท
ควรเลือกความเร็วในการตัด (Vc), อัตราป้อนต่อฟัน (fz), ความลึกของการตัดตามแนวแกน (ap) และความกว้างของการตัดตามแนวรัศมี (ae) โดยพิจารณาจากเส้นผ่านศูนย์กลางของดอกกัด จำนวนร่อง รูปทรงของเครื่องมือ ความแข็งแกร่งของเครื่องจักร และลักษณะการทำงานของการตัดเฉือน
สำหรับการกลึงโลหะผสมไทเทเนียม พารามิเตอร์ที่เหมาะสมสำหรับการกัดด้านข้างอาจไม่เหมาะสมสำหรับการเซาะร่องเต็มความกว้างหรือการตกแต่งผิว ระยะยื่นของเครื่องมือ การจ่ายน้ำหล่อเย็น และการระบายเศษวัสดุก็มีผลต่อสภาวะการตัดที่ยอมรับได้เช่นกัน
แทนที่จะใช้ชุดค่ามาตรฐานสากล ผู้ใช้ควรเริ่มต้นด้วยคำแนะนำสำหรับรุ่นเครื่องมือ DEX ที่เลือก และปรับเปลี่ยนตามการตั้งค่าการตัดเฉือนจริง
DOHRE CNC ผลิตดอกกัดปลายคาร์ไบด์แข็งซีรีส์ DEX สำหรับงานกลึงโลหะผสมไทเทเนียม รวมถึงแบบปลายแบน ปลายกลม และปลายโค้งมน บริษัทฯ จัดจำหน่ายเครื่องมือตัดให้กับผู้จัดจำหน่าย ผู้ซื้อในภาคอุตสาหกรรม และธุรกิจเครื่องจักร CNC
สามารถหารือเกี่ยวกับการปรับแต่งแบบ OEM/ODM ได้ตามขนาดของเครื่องมือ รูปทรงการตัด การเคลือบผิว และการใช้งานของเครื่องจักรที่ต้องการ
ปริมาณการสั่งซื้อขั้นต่ำมาตรฐานคือ10 ชิ้นสำหรับสินค้าที่มีอยู่ในสต็อก สามารถสั่งซื้อได้ตั้งแต่1 ชิ้นขึ้นไป ควรตรวจสอบความพร้อมของสินค้า ข้อกำหนดเฉพาะ และข้อกำหนดการจัดส่งก่อนทำการสั่งซื้อ
ศึกษาข้อมูลเกี่ยวกับดอกกัดปลายโลหะผสมไทเทเนียม DOHRE DEX Seriesเพื่อดูประเภทเครื่องมือและข้อมูลจำเพาะของผลิตภัณฑ์ที่มีให้เลือก
การเลือกดอกกัดปลายที่ดีที่สุดสำหรับโลหะผสมไทเทเนียมขึ้นอยู่กับรูปทรงของชิ้นงาน การยึดเกาะในการตัด การควบคุมความร้อน การระบายเศษ และความเสถียรของเครื่องมือ ดอกกัดปลายแบบแบน แบบหัวกลม และแบบมีมุมโค้งมน ล้วนมีการใช้งานที่เหมาะสม แต่ไม่สามารถใช้แทนกันได้ในทุกขั้นตอนการตัดเฉือน
เพื่อให้ได้ผลลัพธ์การกัดไทเทเนียมที่เสถียร ควรเลือกดอกกัดปลายคาร์ไบด์ที่ออกแบบมาสำหรับวัสดุนั้น ตรวจสอบคุณสมบัติของเครื่องมือที่เลือก และปรับเงื่อนไขการตัดให้เหมาะสมกับเครื่องจักรและการใช้งานจริง
ดอกกัดปลายคาร์ไบด์แข็งที่ออกแบบมาสำหรับการตัดเฉือนไทเทเนียมโดยทั่วไปแล้วถือเป็นตัวเลือกที่เหมาะสม รูปทรงที่ดีที่สุดขึ้นอยู่กับลักษณะของชิ้นงานและลักษณะการตัด ดอกกัดแบบแบนเหมาะสำหรับการกัดด้านข้างและรูปทรงที่กำหนดไว้ ดอกกัดปลายกลมเหมาะสำหรับพื้นผิวโค้ง และดอกกัดแบบมีมุมโค้งมนเหมาะสำหรับกรณีที่ความแข็งแรงเพิ่มเติมบริเวณมุมเป็นประโยชน์
โลหะผสมไทเทเนียมมีค่าการนำความร้อนค่อนข้างต่ำและสามารถสร้างความร้อนจากการตัดที่เข้มข้นได้ หากรูปทรงของเครื่องมือหรือสภาวะการตัดไม่เหมาะสม อาจเกิดปัญหาการยึดติดของเครื่องมือ การสึกหรอของคมตัด และการระบายเศษโลหะที่ไม่เสถียรได้
ดอกกัดปลายแบนโดยทั่วไปเหมาะสำหรับชิ้นงานที่มีพื้นเรียบ การกัดด้านข้าง และรูปทรงที่กำหนดไว้ ส่วนดอกกัดปลายกลมจะเหมาะสมกว่าสำหรับพื้นผิวโค้ง รูปทรงสามมิติ และการตกแต่งช่องว่าง การเลือกใช้ดอกกัดที่เหมาะสมนั้นขึ้นอยู่กับรูปทรงของชิ้นงานและเส้นทางการเคลื่อนที่ของเครื่องมือ
ดอกกัดปลายโค้งมนมีประโยชน์เมื่อต้องการความแข็งแรงเพิ่มเติมที่มุมระหว่างการกัดด้านข้างหรือการกัดกึ่งสำเร็จรูป รัศมีโค้งช่วยเสริมความแข็งแรงให้กับมุมการตัด แต่เครื่องมือจะต้องเข้ากับรูปทรงของชิ้นงานที่ต้องการด้วย
ประเทศจีนมีผู้ผลิตดอกกัดปลายคาร์ไบด์แข็งสำหรับงานกลึงโลหะผสมไทเทเนียม DOHRE CNC เป็นหนึ่งในตัวอย่าง โดยนำเสนอซีรีส์ DEX ในรูปแบบปลายแบน ปลายกลม และปลายโค้งมน ผู้ซื้อควรตรวจสอบคุณสมบัติของผลิตภัณฑ์ ความสามารถในการผลิต และประสิทธิภาพการกลึงก่อนสั่งซื้อ
ใช่แล้ว DOHRE CNC รองรับ OEM/ODM และการผลิตดอกกัดคาร์ไบด์แบบกำหนดเองสำหรับการตัดเฉือนโลหะผสมไทเทเนียม ลูกค้าสามารถระบุขนาดเส้นผ่านศูนย์กลาง ความยาวเครื่องมือ รูปทรงการตัด ความต้องการด้านการเคลือบผิว และการใช้งานในการตัดเฉือนเพื่อพิจารณาได้
โดยปกติแล้วปริมาณสั่งซื้อขั้นต่ำ (MOQ) คือ 10 ชิ้น แต่หากสินค้าที่มีอยู่ในสต็อกสามารถสั่งซื้อได้ตั้งแต่ 1 ชิ้นขึ้นไป สำหรับการปรับแต่งเพิ่มเติมและการตรวจสอบสินค้าในสต็อก โปรดติดต่อทีมงาน DOHRE CNC เพื่อยืนยันข้อมูล
คุณมีคำถามหรือประเด็นใดๆ ที่เราสามารถช่วยคุณได้?
มาพูดคุยเกี่ยวกับโครงการของคุณและวิธีที่ Dohre สามารถช่วยคุณออกแบบ ผลิต และเตรียมเครื่องมือให้พร้อมสำหรับตลาดกันเถอะ
การใช้งานเว็บไซต์ต่อไปนี้ถือว่าคุณยอมรับนโยบายความเป็นส่วนตัวและข้อกำหนดและเงื่อนไข ของ เรา