


ติดต่อเรา
คุณมีคำถามหรือประเด็นใดๆ ที่เราสามารถช่วยคุณได้?
มาพูดคุยเกี่ยวกับโครงการของคุณและวิธีที่ Dohre สามารถช่วยคุณออกแบบ ผลิต และเตรียมเครื่องมือให้พร้อมสำหรับตลาดกันเถอะ

ปริมาณการอ่าน: 3007

เวลาวางจำหน่าย :2025-10-16
เวลาอ่านประมาณ:
เหล็กกล้าไร้สนิมเป็นวัสดุที่ยากต่อการขึ้นรูปเนื่องจากมีความต้านทานการตัดสูง การระบายความร้อนไม่ดี และการเกิดการแข็งตัวของวัสดุหลังการตัด บทความนี้จะอธิบายว่าดอกกัดแบบใดเหมาะสมสำหรับการขึ้นรูปเหล็กกล้าไร้สนิม และเหตุใดวัสดุคาร์ไบด์ การออกแบบร่องดอกกัด และสารเคลือบทนความร้อนจึงช่วยยืดอายุการใช้งาน การระบายเศษวัสดุ และปรับปรุงคุณภาพผิวงานได้
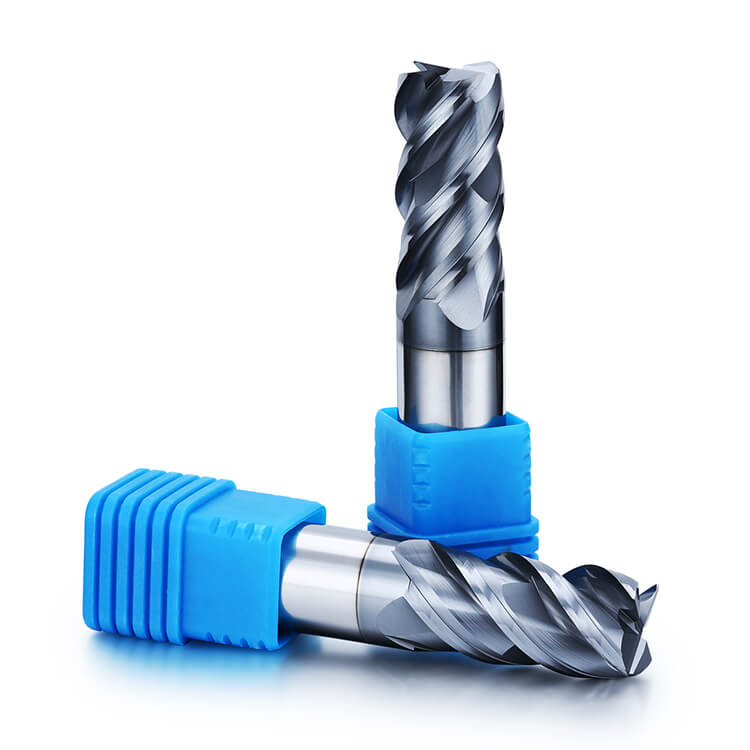
สำหรับงานกัดสแตนเลส 304 และ 316L โดยทั่วไปแนะนำให้ใช้ดอกกัดปลายคาร์ไบด์แข็งที่มีการเคลือบสารทนความร้อนที่เหมาะสม มีรูปทรงการตัดที่เสถียร และระบบระบายเศษวัสดุที่มีประสิทธิภาพ ดอกกัดแบบสามหรือสี่ฟลุตเป็นตัวเลือกที่นิยมใช้ ในขณะที่แบบห้าฟลุตอาจเหมาะสมสำหรับงานบางประเภท DOHRE CNC มีดอกกัดปลายแบบสี่เหลี่ยม แบบหัวกลม และแบบเข้ามุมโค้ง รุ่น TEX Series สำหรับงานกัดสแตนเลส
การกลึงสแตนเลสต้องใช้ความแม่นยำ ความเสถียร และเครื่องมือที่เหมาะสมเพื่อให้ได้รอยตัดที่สะอาดและอายุการใช้งานของเครื่องมือที่ยาวนาน การเลือกดอกกัดปลายที่เหมาะสมสำหรับสแตนเลสมีความสำคัญอย่างยิ่งสำหรับเกรดทั่วไป เช่น 304 และ 316L ซึ่งอาจก่อให้เกิดความท้าทายในเรื่องการแข็งตัวของวัสดุ การเกิดความร้อน และการควบคุมเศษวัสดุ
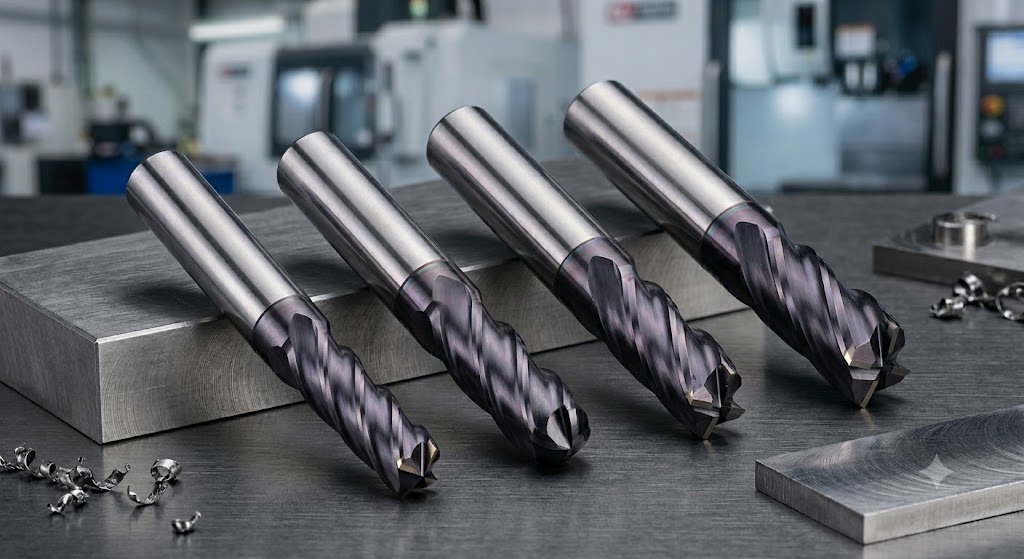
คู่มือนี้อธิบายวิธีการเลือกเกรดคาร์ไบด์ จำนวนร่องฟัน การเคลือบผิว รูปทรงของเครื่องมือ และสภาวะเริ่มต้นในการตัด สำหรับงานกัดสแตนเลสประเภทต่างๆ
เหล็กกล้าไร้สนิมถูกนำมาใช้กันอย่างแพร่หลายเนื่องจากทนต่อการกัดกร่อน มีความแข็งแรง และทนทาน อย่างไรก็ตาม เหล็กกล้าไร้สนิมเกรดออสเทนิติก เช่น 304 และ 316L อาจยากต่อการขึ้นรูปเนื่องจากคุณสมบัติการแข็งตัวจากการทำงาน ความเหนียว และการนำความร้อนค่อนข้างต่ำ
เหล็กกล้าไร้สนิมบางชนิดจะแข็งตัวขึ้นเมื่อเกิดการเสียรูปภายใต้คมตัด หากเครื่องมือเสียดสีแทนที่จะตัดได้อย่างมีประสิทธิภาพ การตัดครั้งต่อไปอาจพบกับพื้นผิวที่แข็งกว่า
แรงตัดสามารถเพิ่มขึ้นได้
เครื่องมืออาจสึกหรอเร็วขึ้น
พื้นผิวอาจเสื่อมสภาพได้
ความแข็งแกร่งและความต้านทานการตัดของเหล็กกล้าไร้สนิมสามารถสร้างภาระอย่างมากต่อคมตัดและการตั้งค่าเครื่องจักรได้
การสึกหรอหรือการบิ่นของขอบที่เกิดขึ้นอย่างรวดเร็ว
ความเสี่ยงที่เครื่องมือจะโก่งงอเพิ่มมากขึ้น
ความเสถียรในการตัดเฉือนลดลง
เหล็กกล้าไร้สนิมหลายชนิดระบายความร้อนได้ไม่ดีเท่าอะลูมิเนียมหรือเหล็กกล้าคาร์บอนธรรมดา ดังนั้นความร้อนจึงอาจกระจุกตัวอยู่ใกล้บริเวณที่ทำการตัด
อุณหภูมิการตัดเฉพาะจุดที่สูงขึ้น
ความเสี่ยงที่เพิ่มขึ้นของการชำรุดของเครื่องมือก่อนกำหนด
มีความไวต่อความเร็วและกลยุทธ์การระบายความร้อนที่ไม่เหมาะสมมากขึ้น
การเคลือบผิวที่เหมาะสม พารามิเตอร์การตัดที่คงที่ และกลยุทธ์การระบายความร้อนที่สม่ำเสมอ สามารถช่วยควบคุมผลกระทบเหล่านี้ได้
เหล็กกล้าไร้สนิมสามารถเกาะติดกับคมตัดและก่อให้เกิดคราบสะสมบนคมตัด (Built-Up Edge หรือ BUE) โดยเฉพาะอย่างยิ่งในสภาวะการตัดที่ไม่เหมาะสม
พื้นผิวไม่เรียบหรือขรุขระ
ประสิทธิภาพการตัดที่ไม่คงที่
การสึกหรอเพิ่มเติมบริเวณขอบ
องค์ประกอบของโลหะผสมและโครงสร้างจุลภาคมีผลต่อความสามารถในการขึ้นรูปของเหล็กกล้าไร้สนิม เกรดบางชนิดอาจทำให้เกิดการยึดเกาะ การแข็งตัวจากการทำงาน หรือการสึกหรอแบบขัดถู ดังนั้นวัสดุพื้นผิว รูปทรง และการเคลือบผิวของเครื่องมือจึงควรเลือกให้เหมาะสมกับเกรดและลักษณะการใช้งานจริง
ประสิทธิภาพการกัดที่เชื่อถือได้ขึ้นอยู่กับการเลือกเครื่องมือให้เหมาะสมกับเกรดของสแตนเลส การสัมผัสในการตัด ผิวสำเร็จที่ต้องการ และความแข็งแรงของเครื่องจักรที่มีอยู่
คาร์ไบด์เกรดละเอียดและละเอียดมากเป็นพิเศษสามารถให้ความสมดุลที่ดีระหว่างความต้านทานการสึกหรอ ความเหนียว และความสมบูรณ์ของคมตัด เกรดที่เหมาะสมที่สุดขึ้นอยู่กับภาระการตัดและรูปทรงของเครื่องมือ คาร์ไบด์ที่แข็งกว่าไม่ได้หมายความว่าจะเป็นตัวเลือกที่ดีที่สุดสำหรับทุกการใช้งานเสมอไป
แม้ว่าเหล็กกล้าไร้สนิม 316L อาจยากต่อการขึ้นรูปในบางสภาวะเนื่องจากความยืดหยุ่นและพฤติกรรมการแข็งตัวของวัสดุ แต่ก็ไม่ควรกล่าวเพียงว่ามันแข็งกว่าเหล็กกล้าไร้สนิม 304 ควรเลือกเกรดคาร์ไบด์และการออกแบบเครื่องมือให้เหมาะสมกับสภาพวัสดุและการใช้งานจริง
จำนวนฟลุตมีผลต่อพื้นที่ในการตัดเศษ ความแข็งแรง และอัตราการป้อนที่ทำได้ สำหรับเหล็กกล้าไร้สนิม สามารถใช้ดอกกัดปลายคาร์ไบด์แบบสาม สี่ และห้าฟลุตได้ ขึ้นอยู่กับลักษณะงาน
ดอกกัดปลาย 3 ฟลุต:ให้พื้นที่สำหรับเศษวัสดุมากกว่า และมีประโยชน์สำหรับการเซาะร่องหรือการใช้งานที่ต้องการการระบายเศษวัสดุอย่างมีประสิทธิภาพ
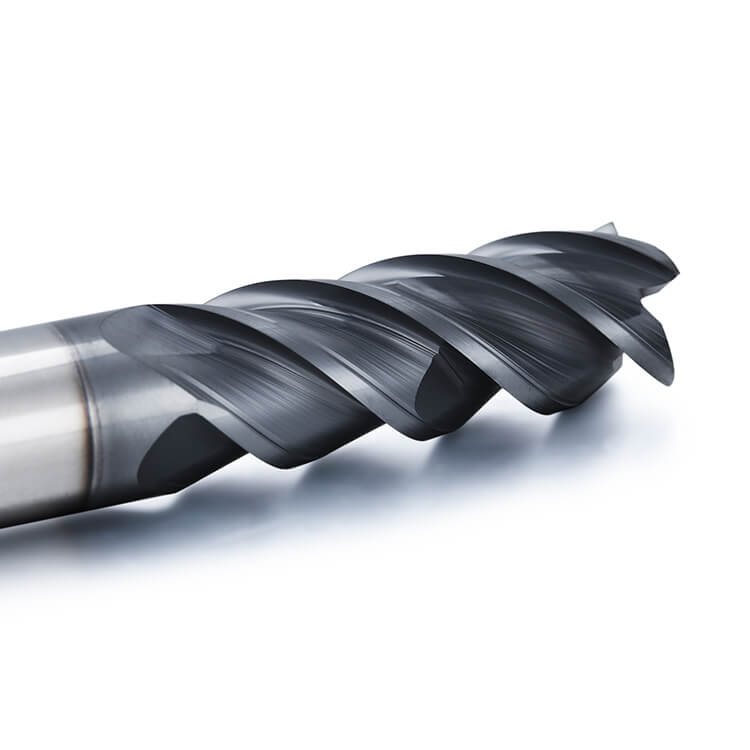
ดอกกัดปลาย 4 ฟลุต:ให้ความสมดุลระหว่างความแข็งแรง การยึดเกาะของคมตัด และการควบคุมเศษวัสดุ สำหรับงานกัดและตกแต่งผิวทั่วไปหลายประเภท
ดอกกัดปลาย 5 ฟลุต:อาจเหมาะสมสำหรับการกัดด้านข้างหรือการตกแต่งผิวงานบางประเภท เมื่อการจับยึดชิ้นงานและการระบายเศษวัสดุเอื้ออำนวย
เลือกตามขนาดเส้นผ่านศูนย์กลางของเครื่องมือ การจับยึดในแนวรัศมี ความลึกของการตัดในแนวแกน การระบายเศษ และข้อกำหนดเฉพาะของดอกกัดนั้นๆ
การเคลือบผิวที่เหมาะสมสามารถช่วยเพิ่มความทนทานต่อการสึกหรอและการเกิดออกซิเดชันเมื่อทำการตัดเฉือนเหล็กกล้าไร้สนิม โดยเฉพาะอย่างยิ่งที่อุณหภูมิการตัดสูง
สารเคลือบที่มีส่วนประกอบของ AlCrN:ให้ความเสถียรทางความร้อน ความต้านทานต่อการออกซิเดชัน และการป้องกันการสึกหรอในการใช้งานกัดขึ้นรูปที่ต้องการประสิทธิภาพสูง
สารเคลือบ AlTiN และ TiAlN:ยังใช้กับดอกกัดปลายคาร์ไบด์ที่ต้องการความทนทานต่อความร้อนและการสึกหรออีกด้วย
เครื่องมือตัด CNC ซีรีส์ TEX ของ DOHRE ใช้สารเคลือบ AP ที่มีส่วนประกอบของ AlCrN ซึ่งออกแบบมาสำหรับการใช้งานตัดเฉือนสแตนเลส การเลือกสารเคลือบขั้นสุดท้ายควรพิจารณาให้เหมาะสมกับรุ่นของเครื่องมือ สภาพการตัด และกลยุทธ์การระบายความร้อนเสมอ
รูปทรงของเครื่องมือมีผลต่อแรงตัด การสั่นสะเทือน และการระบายเศษวัสดุ ขึ้นอยู่กับการใช้งาน คุณสมบัติที่สำคัญอาจรวมถึง:
การเตรียมคมมีดอย่างเหมาะสมเพื่อความสมดุลระหว่างความคมและความแข็งแรงของคมมีด
รูปทรงเกลียวแปรผันหรือระยะห่างแปรผันเพื่อช่วยควบคุมการสั่นสะเทือน
รูปทรงของร่องฟันได้รับการออกแบบมาเพื่อการกำจัดเศษวัสดุอย่างมีประสิทธิภาพ
การออกแบบมุมโค้งมนเพื่อเสริมความแข็งแรงของคมตัดในการใช้งานที่เหมาะสม
รูปทรงที่ดีที่สุดนั้นขึ้นอยู่กับว่าการทำงานนั้นเกี่ยวข้องกับการเซาะร่อง การกัดหยาบ การกัดด้านข้าง หรือการกัดละเอียด
ดอกเอ็นมิลล์แบบแบนเหมาะสำหรับการเซาะร่อง การกัดด้านข้าง การกัดชิ้นงานก้นแบน และการกัดขึ้นรูปทั่วไป |
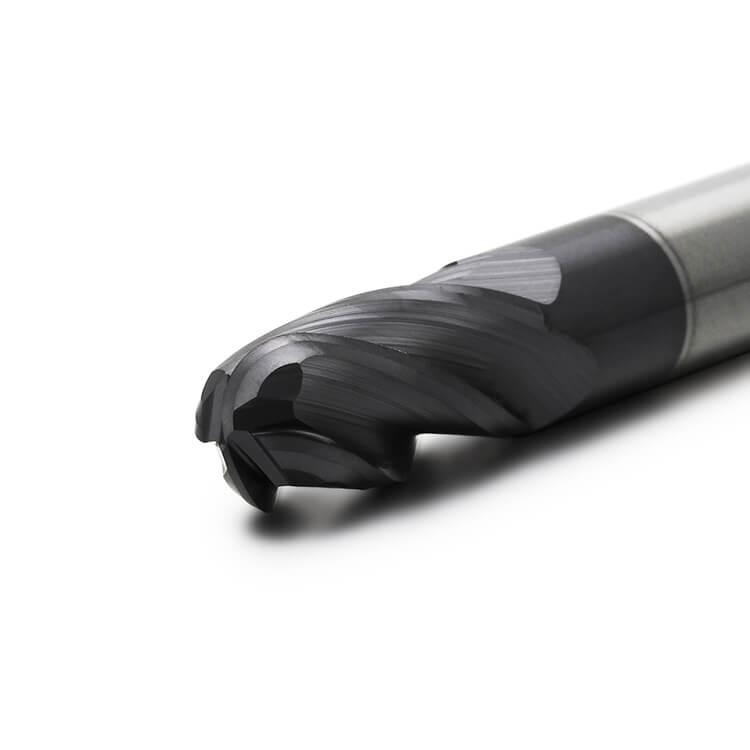
ปลายจมูกบอลเหมาะสำหรับการขึ้นรูป 3 มิติและการตกแต่งพื้นผิวโค้ง รวมถึงงานแม่พิมพ์และดาย |
หัวกัดมุมรัศมีมุมโค้งมนสามารถเพิ่มความแข็งแรงของขอบและลดความเสี่ยงที่มุมจะบิ่นระหว่างขั้นตอนการตกแต่งขั้นต้นที่เหมาะสม |
ดอกเอ็นมิลล์หยาบรูปทรงเรขาคณิตเฉพาะสำหรับการกัดหยาบ รวมถึงคุณสมบัติตัวแบ่งเศษ (ถ้ามี) สามารถช่วยจัดการแรงตัดในระหว่างการกำจัดวัสดุที่มีความหนามากได้ |
เอ็นมิลล์ป้อนสูงการกัดด้วยอัตราป้อนสูงต้องใช้รูปทรงเรขาคณิตที่ออกแบบมาโดยเฉพาะเพื่อให้เศษโลหะบางลงและมีแรงยึดเกาะในการตัดที่เหมาะสม |
เอ็นมิลล์เคลือบระบบเคลือบผิวแบบ AlCrN, AlTiN และ TiAlN สามารถให้ความต้านทานต่อการสึกหรอและความร้อนได้ การเลือกใช้ระบบเคลือบผิวขึ้นอยู่กับวัสดุและกระบวนการผลิต |
สำหรับงานสแตนเลส ขอแนะนำให้พิจารณาดอกกัดปลาย TEX Series จาก DOHRE CNC ซึ่งมีทั้งแบบหัวสี่เหลี่ยม หัวกลม และหัวโค้งมน ควรตรวจสอบขนาด จำนวนร่อง และการเคลือบผิวโดยละเอียดจากข้อมูลจำเพาะของผลิตภัณฑ์ที่เกี่ยวข้อง
ควรเลือกพารามิเตอร์การตัดให้เหมาะสมกับเกรดของเหล็กกล้าไร้สนิม เส้นผ่านศูนย์กลางของเครื่องมือ รูปทรงการตัด ความแข็งแกร่งของเครื่องจักร และกลยุทธ์การตัดเฉือน
ตัวเลขต่อไปนี้เป็นช่วงค่าอ้างอิงทั่วไปสำหรับเหล็กกล้าไร้สนิมเกรดต่างๆ ไม่ใช่ค่าพารามิเตอร์การตัดที่ได้รับการตรวจสอบแล้วสำหรับเครื่องมือ DOHRE TEX ทุกรูปแบบ
| วัสดุ | Vc (ม./นาที) | fz (มม./ฟัน) | เอพี (มม.) | น้ำหล่อเย็น |
|---|---|---|---|---|
| 304 | 80 120- | 0.03 0.08- | 0.5 2.0- | น้ำท่วม / MQL |
| 316L | 70 110- | 0.02 0.06- | 0.5 1.5- | ระบายความร้อนน้ำท่วม |
| 17-4 พ | 90 130- | 0.03 0.07- | 0.5 2.5- | เอ็มคิวแอล / น้ำท่วม |
ค่าที่แสดงเป็นเพียงค่าอ้างอิงเท่านั้น ความเร็วในการตัดจริง อัตราป้อนต่อฟัน และความลึกตามแนวแกนขึ้นอยู่กับขนาดเส้นผ่านศูนย์กลางของเครื่องมือ จำนวนร่อง การสัมผัสในแนวรัศมี กลยุทธ์การตัด สภาพการอบชุบความร้อน (โดยเฉพาะสำหรับ 17-4PH) ความแข็งแรงของเครื่องจักร และกลยุทธ์การหล่อเย็น ค่าเหล่านี้จำเป็นต้องได้รับการตรวจสอบสำหรับเครื่องมือที่เลือกและสภาวะการตัดเฉือนก่อนนำไปใช้ในการผลิต
การเลือก จำนวนฟลุตที่ไม่เหมาะสมพื้นที่สำหรับเศษวัสดุที่น้อยเกินไปอาจทำให้เกิดการอัดแน่นของเศษวัสดุ ในขณะที่การรองรับคมตัดที่ไม่เพียงพออาจทำให้ประสิทธิภาพการทำงานลดลงภายใต้ภาระการตัดที่สูง ควรเลือกจำนวนฟลุตให้เหมาะสมกับลักษณะงานตัดเฉือนมากกว่าการเลือกจากจำนวนฟลุตเพียงอย่างเดียว
การมองข้ามเรื่องการเคลือบผิวและวัสดุพื้นผิวความทนทานต่อความร้อนเป็นสิ่งสำคัญ แต่การเลือกการเคลือบผิวต้องพิจารณาร่วมกับเกรดของคาร์ไบด์ การเตรียมคมตัด และชนิดของเหล็กกล้าไร้สนิมที่กำลังทำการกลึงด้วย
การใช้พารามิเตอร์การตัดที่ไม่เหมาะสมความเร็วในการตัดที่สูงเกินไป ปริมาณเศษวัสดุที่ไม่ถูกต้อง หรือการจับยึดที่ไม่มั่นคง อาจทำให้เกิดการแข็งตัวของชิ้นงาน การสั่นสะเทือน ผิวงานไม่เรียบ และเครื่องมือเสียหายก่อนกำหนด
การละเลยเรื่องการจับยึดเครื่องมือและชิ้นงาน การเบี่ยงเบนของเครื่องมือมากเกินไป ระยะยื่นยาวเกินไป และการจับยึดที่ไม่แข็งแรง อาจลดประสิทธิภาพลงได้ แม้ว่าจะเลือกดอกกัดอย่างเหมาะสมแล้วก็ตาม
DOHRE CNC ผลิตเครื่องมือตัดคาร์ไบด์แข็งสำหรับงานกลึงอุตสาหกรรม ซีรี่ส์ TEX ของบริษัทประกอบด้วยดอกกัดปลายสี่เหลี่ยม ดอกกัดปลายกลม และดอกกัดปลายโค้งมน สำหรับงานสแตนเลส
DOHRE CNC ทำงานร่วมกับผู้จัดจำหน่ายเครื่องมือตัด ผู้ค้าส่ง ผู้ซื้อในภาคอุตสาหกรรม และบริษัทเครื่องจักร CNC ที่ต้องการเครื่องมือมาตรฐานหรือแบบกำหนดเอง สามารถพูดคุยเกี่ยวกับข้อกำหนด OEM/ODM ได้ตามขนาดของเครื่องมือ รูปทรงการตัด การเคลือบผิว และการใช้งานของเครื่องจักร
สำรวจดอกกัดสแตนเลสซีรีส์ TEXเพื่อดูตัวเลือกผลิตภัณฑ์ที่มีให้เลือก
การเลือกดอกกัดที่เหมาะสมสำหรับเหล็กกล้าไร้สนิมนั้น ต้องพิจารณาความสมดุลระหว่างเกรดของคาร์ไบด์ จำนวนร่อง การเคลือบผิว รูปทรงของเครื่องมือ และสภาวะการตัด การเลือกเครื่องมือที่ถูกต้อง การตัดเฉือนที่เสถียร และการระบายเศษอย่างมีประสิทธิภาพ จะช่วยยืดอายุการใช้งานของเครื่องมือ เพิ่มประสิทธิภาพการทำงาน และปรับปรุงคุณภาพผิวงานได้
สำหรับเหล็กกล้าไร้สนิม 304 และ 316L ดอกกัดปลายคาร์ไบด์แข็งที่มีรูปทรงการตัดที่เหมาะสมและเคลือบสารทนความร้อนเป็นจุดเริ่มต้นที่ใช้งานได้จริง การเลือกขั้นสุดท้ายควรขึ้นอยู่กับชิ้นงานและข้อกำหนดในการตัดเฉือนจริงเสมอ
ดอกกัดปลายคาร์ไบด์แข็งที่มีรูปทรงเหมาะสมและเคลือบผิวทนความร้อนเป็นตัวเลือกที่นิยมใช้สำหรับเหล็กกล้าไร้สนิม เครื่องมือที่ดีที่สุดขึ้นอยู่กับเกรดของวัสดุ เส้นผ่านศูนย์กลางของเครื่องมือ ลักษณะการตัด และการตั้งค่าเครื่องจักร สำหรับเหล็กกล้าไร้สนิม 304 และ 316L การระบายเศษวัสดุอย่างมีประสิทธิภาพและสภาวะการตัดที่เสถียรมีความสำคัญเป็นพิเศษ
ดอกกัดปลายคาร์ไบด์แบบสามและสี่ฟลุตนิยมใช้ในการกัดสแตนเลส ดอกกัดสามฟลุตมีพื้นที่สำหรับเศษโลหะมากกว่า ในขณะที่ดอกกัดสี่ฟลุตมีความสมดุลระหว่างความแข็งแรงและการระบายเศษโลหะ ดอกกัดห้าฟลุตอาจเหมาะสมสำหรับงานตกแต่งหรือการกัดด้านข้างบางประเภท เมื่อการตัดช่วยให้มีการระบายเศษโลหะที่เพียงพอ
สารเคลือบ AlCrN, AlTiN และ TiAlN นิยมใช้กันทั่วไปเนื่องจากทนความร้อนและทนต่อการสึกหรอ เครื่องจักร CNC ซีรีส์ TEX ของ DOHRE ใช้สารเคลือบ AP ที่มีส่วนประกอบของ AlCrN ซึ่งออกแบบมาสำหรับการตัดเฉือนสแตนเลส สารเคลือบที่เหมาะสมนั้นขึ้นอยู่กับรูปทรงของเครื่องมือ สภาพการตัด และกลยุทธ์การหล่อเย็น
ทั้ง 304 และ 316L เป็นเหล็กกล้าไร้สนิมออสเทนิติก ซึ่งอาจก่อให้เกิดปัญหาต่างๆ เช่น การแข็งตัวจากการทำงาน การยึดเกาะ และการเกิดความร้อน การเติมโมลิบเดนัมใน 316L ช่วยเพิ่มความต้านทานการกัดกร่อน ในขณะที่ความแตกต่างในองค์ประกอบและสภาพของวัสดุอาจส่งผลต่อพฤติกรรมในการขึ้นรูปด้วยเครื่องจักร
การเลือกเครื่องมือและพารามิเตอร์การตัดควรปรับตามสภาพวัสดุจริง การดำเนินการตัดเฉือน และการสึกหรอของเครื่องมือที่สังเกตได้ แทนที่จะสันนิษฐานว่า 316L นั้นแข็งกว่า 304 เสมอไป
เพื่อลดการแข็งตัวของวัสดุ ควรคงประสิทธิภาพการตัดไว้ และหลีกเลี่ยงการเสียดสีที่ไม่จำเป็นหรือการตัดซ้ำบนพื้นผิวเดียวกัน ใช้แรงกดของเศษวัสดุที่เหมาะสม การจับยึดชิ้นงานที่มั่นคง การยึดชิ้นงานที่แข็งแรง และรูปทรงของเครื่องมือที่เหมาะสมสำหรับเหล็กกล้าไร้สนิม
การกำจัดเศษวัสดุอย่างสม่ำเสมอและกลยุทธ์การระบายความร้อนที่เหมาะสมยังสามารถช่วยควบคุมอุณหภูมิในการตัดและเพิ่มเสถียรภาพของกระบวนการได้อีกด้วย
ผู้ซื้อควรเปรียบเทียบคุณภาพของวัสดุพื้นฐานคาร์ไบด์ ความเหมาะสมของสารเคลือบ รูปทรงของเครื่องมือ ความแม่นยำของขนาด ความสามารถในการตรวจสอบ และการรองรับการใช้งาน สำหรับการจัดซื้อในระดับอุตสาหกรรม ควรพิจารณาขนาดที่มีจำหน่าย ตัวเลือกการปรับแต่ง ปริมาณการสั่งซื้อ และข้อกำหนดในการจัดส่งด้วย
สำหรับงานสแตนเลสที่ต้องการประสิทธิภาพสูง การทดสอบตัวอย่างภายใต้สภาวะการตัดเฉือนจริงสามารถให้หลักฐานที่เป็นประโยชน์มากกว่าการพึ่งพาชื่อเสียงของแบรนด์เพียงอย่างเดียว
ใช่แล้ว DOHRE CNC เป็นผู้จัดจำหน่ายดอกกัดคาร์ไบด์ให้กับผู้ซื้อในภาคอุตสาหกรรม ผู้จัดจำหน่าย ผู้ค้าส่ง และบริษัทเครื่องจักร CNC โดยซีรี่ส์ TEX ของบริษัทประกอบด้วยดอกกัดแบบสี่เหลี่ยม ดอกกัดปลายกลม และดอกกัดมุมโค้ง สำหรับงานสแตนเลส
สำหรับงาน OEM/ODM หรือความต้องการเครื่องมือที่ปรับแต่งตามความต้องการ ลูกค้าสามารถระบุขนาดเส้นผ่านศูนย์กลาง จำนวนร่อง ความยาวของเครื่องมือ ขนาดก้าน ความต้องการในการเคลือบผิว และการใช้งานในการตัดเฉือนได้ ทีมงาน CNC ของ DOHRE จะตรวจสอบรายละเอียดเหล่านี้และหารือเกี่ยวกับตัวเลือกเครื่องมือที่เหมาะสม
คุณมีคำถามหรือประเด็นใดๆ ที่เราสามารถช่วยคุณได้?
มาพูดคุยเกี่ยวกับโครงการของคุณและวิธีที่ Dohre สามารถช่วยคุณออกแบบ ผลิต และเตรียมเครื่องมือให้พร้อมสำหรับตลาดกันเถอะ
การใช้งานเว็บไซต์ต่อไปนี้ถือว่าคุณยอมรับนโยบายความเป็นส่วนตัวและข้อกำหนดและเงื่อนไข ของ เรา