


ติดต่อเรา
คุณมีคำถามหรือประเด็นใดๆ ที่เราสามารถช่วยคุณได้?
มาพูดคุยเกี่ยวกับโครงการของคุณและวิธีที่ Dohre สามารถช่วยคุณออกแบบ ผลิต และเตรียมเครื่องมือให้พร้อมสำหรับตลาดกันเถอะ


ปริมาณการอ่าน: 131

เวลาวางจำหน่าย :2026-08-18
เวลาอ่านประมาณ:
ค้นพบวิธีที่ดอกกัดปลาย PEX ช่วยเพิ่มประสิทธิภาพในการกลึงเหล็กกล้าคาร์บอน เพิ่มอัตราการกำจัดวัสดุ ป้องกันการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน และยืดอายุการใช้งานของเครื่องมือ ติดต่อ Dohre วันนี้!
การกลึงเหล็กกล้าคาร์บอนมักให้ความรู้สึกเหมือนกับการทรงตัวบนเส้นเชือกที่แคบ โรงงานผลิตชิ้นส่วนเครื่องจักรสมัยใหม่เผชิญกับแรงกดดันอย่างต่อเนื่องในการบรรลุอัตราการกำจัดวัสดุที่สูงโดยไม่สิ้นเปลืองงบประมาณด้านเครื่องมือหรือเสี่ยงต่อการหยุดทำงานของแกนหมุนโดยไม่คาดคิด
แม้ว่าเหล็กกล้าคาร์บอนมักถูกมองว่าเป็นวัสดุที่หาได้ง่าย แต่ความยืดหยุ่นโดยธรรมชาติและแนวโน้มที่จะเกิดการเสียดสี ทำให้เกิดแรงเสียดทานอย่างต่อเนื่อง ความร้อนสะสมอย่างรวดเร็ว และการสึกหรอของเครื่องมืออย่างรวดเร็ว ซึ่งส่งผลเสียต่อผลกำไรในที่สุด
เพื่อเอาชนะความท้าทายในสายการผลิตเหล่านี้ วิศวกรต้องมองข้ามเครื่องมือกัดแบบทั่วไปและประเมินเครื่องมือตัดที่ออกแบบมาเพื่อคุณสมบัติเฉพาะของวัสดุ บทความเชิงลึกทางเทคนิคต่อไปนี้จะสำรวจว่ารูปทรงของเครื่องมือที่เหมาะสมที่สุด การเลือกวัสดุพื้นผิว และพารามิเตอร์การตัดที่ถูกต้อง ผสานรวมกันอย่างไรในดอกกัดปลาย PEX เพื่อให้ได้ความแม่นยำที่สม่ำเสมอและผลผลิตที่สูงขึ้นในการปฏิบัติงานตัดเฉือนเหล็ก
ก่อนเลือกใช้ใบมีด ควรพิจารณาอย่างละเอียดถึงพฤติกรรมของเหล็กกล้าคาร์บอนภายใต้แรงกดสูง เพื่อช่วยอธิบายว่าทำไมเครื่องมืออเนกประสงค์จึงชำรุดเสียหายเร็ว ระดับความแข็งและคุณสมบัติทางความร้อนที่แตกต่างกันจะกำหนดข้อกำหนดของเครื่องมือที่เหมาะสม
การกลึงเหล็กกล้าคาร์บอนต่ำถึงปานกลาง เช่น AISI 1018 หรือ 1045 จะแสดงพฤติกรรมทางกลที่แตกต่างกันออกไปในระหว่างการตัดเฉือนโลหะ แม้ว่าวัสดุเหล่านี้จะไม่มีความแข็งสูงเท่ากับโลหะผสมพิเศษ แต่ความยืดหยุ่นสูงของมันทำให้เศษโลหะกระจายไปทั่วหน้าสัมผัสของเครื่องมือ การกระทำแบบเฉือนอย่างต่อเนื่องนี้ก่อให้เกิดความร้อนสูงเฉพาะจุด ซึ่งจะกระจุกตัวอยู่ที่บริเวณการตัดแทนที่จะกระจายออกไปอย่างสะอาดพร้อมกับเศษโลหะ
โดยทั่วไปแล้ว ความแข็งของชิ้นส่วนเหล็กจะอยู่ในช่วง 150 ถึง 300 บริเนลล์ (HB) ซึ่งเทียบเท่ากับ HRC55 ขึ้นอยู่กับการอบชุบด้วยความร้อน การกลึงภายในช่วงความแข็งนี้จำเป็นต้องรักษาสมดุลอย่างระมัดระวังระหว่างความเหนียวของวัสดุพื้นฐานและการปกป้องพื้นผิวเพื่อป้องกันความเสียหายที่เกิดขึ้นได้ทั่วไป:
การเลือกวัสดุพื้นผิว:คาร์ไบด์แข็งละเอียดพิเศษที่มีส่วนผสมของโคบอลต์ 10 เปอร์เซ็นต์ ให้ความต้านทานที่เหนือกว่าต่อการบิ่นของคมตัดภายใต้แรงตัดที่แปรผัน
การเคลือบผิว:การเคลือบนาโนคอมโพสิต AlTiN สร้างฉนวนกันความร้อนที่แข็งแกร่ง ช่วยรักษาความคมของคมมีดเมื่ออุณหภูมิในการตัดสูงขึ้น
รูปทรงการตัด:มุมคายเศษบวก 6 องศาช่วยลดแรงตัด ในขณะที่มุมเกลียว 35 องศาช่วยให้การระบายเศษวัสดุเป็นไปอย่างต่อเนื่อง
เมื่อมีความเข้าใจอย่างชัดเจนเกี่ยวกับพฤติกรรมของวัสดุแล้ว ขั้นตอนต่อไปที่สมเหตุสมผลก็คือการปรับเงื่อนไขการตัดบนเครื่อง CNC ของคุณให้เหมาะสมที่สุด
การใช้งานเครื่องมือให้เกิดประโยชน์สูงสุดนั้นไม่ใช่แค่การเสียบหมายเลขแคตตาล็อกมาตรฐานเท่านั้น การจับคู่ความเร็วในการป้อนวัสดุ ความเร็วรอบ และรูปแบบของเครื่องมือให้เข้ากับเส้นทางการตัดเฉือนเฉพาะของคุณ จะช่วยให้ได้ผลลัพธ์ที่เชื่อถือได้
เพื่อให้ได้ประสิทธิภาพสูงสุดจากดอกกัดปลายคาร์ไบด์แข็ง จำเป็นต้องปรับอัตราป้อนและความเร็วให้สอดคล้องกับกลยุทธ์การตัดเฉพาะ การกัดร่องแบบดั้งเดิมต้องการความเร็วพื้นผิวที่ค่อนข้างต่ำเพื่อรับมือกับการสัมผัสในแนวรัศมีสูง ในขณะที่เส้นทางการตัดเฉือนที่มีประสิทธิภาพสูงช่วยให้สามารถป้อนได้เร็วขึ้นโดยใช้การสัมผัสในแนวรัศมีเล็กน้อยร่วมกับความลึกตามแนวแกนเต็มที่
การเลือกรูปแบบร่องที่เหมาะสมมีความสำคัญอย่างยิ่งต่อการระบายเศษวัสดุและความเสถียรของโครงสร้างในรูปทรงชิ้นส่วนที่แตกต่างกัน:
| ประเภทเอ็นมิลล์ | พื้นที่การใช้งานหลัก | ประโยชน์ของเรขาคณิตหลัก |
|---|---|---|
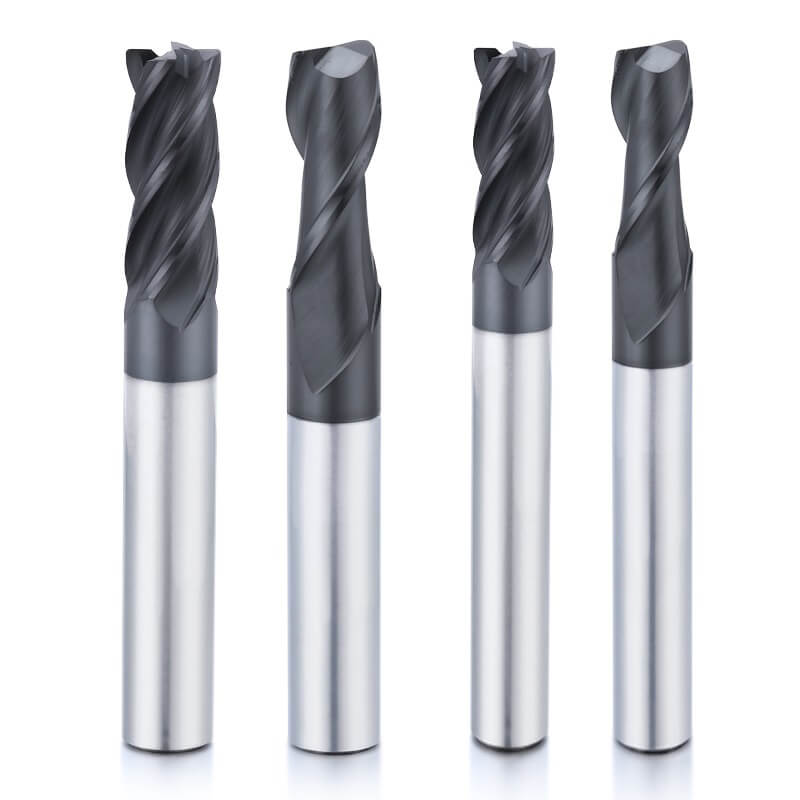
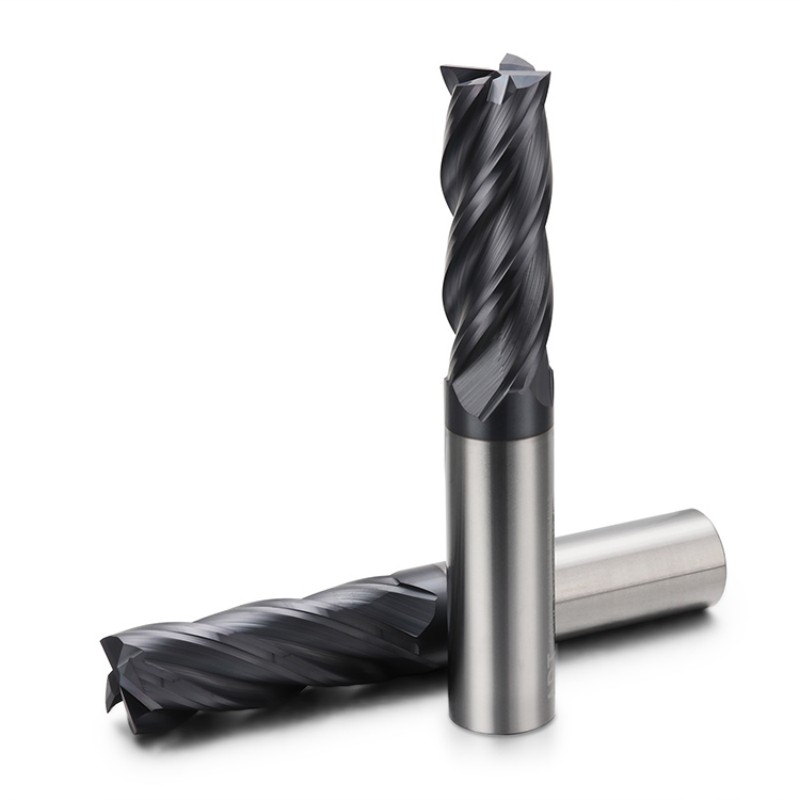
| ดอกกัดปลายสี่เหลี่ยม PEX | พื้นผิวเรียบ, การเซาะร่อง, การกัดขึ้นรูปไหล่ | ความแข็งแรงของแกนกลางสูงสุดและความมั่นคงของผนังด้านข้าง |
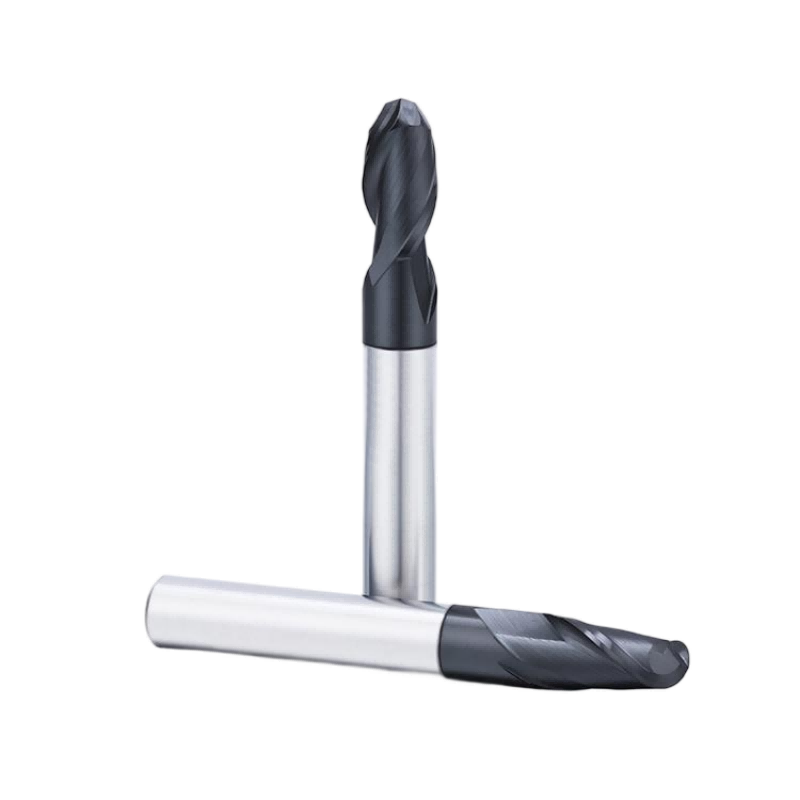
| ดอกกัดปลายกลมสำหรับงาน PEX | รูปทรงโค้ง การเปลี่ยนแม่พิมพ์ | พื้นผิว 3 มิติเรียบเนียนและลดแรงเสียดทานของโปรไฟล์ |
| ดอกกัดมุมโค้ง PEX | การกัดขึ้นรูปไหล่ลึก การตกแต่งผนังด้านข้าง | เสริมความแข็งแรงที่มุมเพื่อป้องกันการบิ่นของขอบ |
เมื่อทำการติดตั้งชิ้นงาน การใช้ดอกกัดสี่เหลี่ยม PEXบนพื้นผิวเรียบจะช่วยให้ได้ความแข็งแรงสูงสุดและอายุการใช้งานของเครื่องมือที่ยาวนาน
การเลือกใช้สารหล่อเย็นส่งผลโดยตรงต่ออายุการใช้งานของเครื่องมือ ในขณะที่สารหล่อเย็นเหลวใช้งานได้ดีสำหรับการเซาะร่องด้วยความเร็วต่ำในเหล็กอ่อน การใช้สารหล่อเย็นปริมาณมากในระหว่างการกัดแห้งด้วยความเร็วสูงจะทำให้เกิดการเปลี่ยนแปลงอุณหภูมิอย่างต่อเนื่อง
การใช้ลมเป่าแรงดันสูงช่วยป้องกันการแตกร้าวจากความร้อนและช่วยให้เศษวัสดุเคลื่อนตัวออกจากโพรงลึกได้
เมื่อกำหนดพารามิเตอร์การทำงานเรียบร้อยแล้ว เราสามารถวิเคราะห์ได้ว่าเครื่องตัดเหล็กชนิดพิเศษนั้นมีประสิทธิภาพเทียบกับเครื่องตัดเหล็กมาตรฐานอย่างไร
การยกระดับเครื่องมือตัดในโรงงานของคุณจากเครื่องมือตัดอเนกประสงค์ไปเป็นเครื่องมือตัดเหล็กโดยเฉพาะ จะส่งผลให้ผลผลิตรายวันเพิ่มขึ้นอย่างเห็นได้ชัดและวัดผลได้ทันที
ดอกกัดปลายคาร์ไบด์มาตรฐานมักประสบปัญหาในการรักษาความสม่ำเสมอในการผลิตเหล็กอย่างต่อเนื่อง เครื่องมือมาตรฐานมักใช้พื้นผิวทั่วไปและสารเคลือบพื้นฐาน ซึ่งจะเสื่อมสภาพอย่างรวดเร็วเมื่อสัมผัสกับแรงเสียดทานอย่างต่อเนื่องที่เกิดจากเหล็กกล้าคาร์บอน
ในทางตรงกันข้าม เครื่องมือที่ออกแบบมาโดยเฉพาะสำหรับการตัดเฉือนเหล็กให้ข้อได้เปรียบที่วัดผลได้ในตัวชี้วัดการผลิตที่สำคัญต่างๆ:
อัตราการกำจัดวัสดุที่สูงขึ้น:มุมคายเศษและมุมเกลียวที่เหมาะสมช่วยลดภาระของแกนหมุน ทำให้ผู้ใช้งานสามารถใช้งานด้วยอัตราป้อนที่สูงขึ้นโดยไม่เกิดการสั่นสะเทือน
อายุการใช้งานของเครื่องมือที่ยาวนานขึ้น:การเปลี่ยนมาใช้ซีรีส์ PEXจะเพิ่มชั่วโมงการตัดที่ใช้งานได้เป็นสองเท่าเมื่อเทียบกับใบมีดเคลือบ TiN แบบเดิม
ต้นทุนการผลิตต่ำลง:การเปลี่ยนเครื่องมือที่น้อยลงช่วยให้เครื่องจักร CNC ทำงานได้ยาวนานขึ้น ซึ่งส่งผลโดยตรงต่อต้นทุนโดยรวมต่อชิ้นงานสำเร็จรูป
การลงทุนในเครื่องมือที่ออกแบบมาโดยเฉพาะจะช่วยขจัดค่าใช้จ่ายแฝงที่เกี่ยวข้องกับความเสียหายของเครื่องมือที่เกิดขึ้นโดยไม่คาดคิด การลบคมซ้ำ และการปรับแต่งการตั้งค่าบ่อยครั้ง
นอกเหนือจากการเปรียบเทียบความเร็วและการสึกหรอแล้ว การหลีกเลี่ยงข้อผิดพลาดในการใช้งานทั่วไปเป็นสิ่งสำคัญอย่างยิ่งต่อการใช้ประโยชน์จากเครื่องมือตัดของคุณอย่างเต็มที่
แม้แต่เครื่องตัดที่ดีที่สุดก็อาจชำรุดก่อนกำหนดหากไม่ตรวจสอบข้อผิดพลาดพื้นฐานในการใช้งาน การระบุต้นตอของปัญหาเหล่านี้จะช่วยประหยัดเวลาแห่งความหงุดหงิดและการสิ้นเปลืองวัสดุได้หลายชั่วโมง
ข้อผิดพลาดที่พบบ่อยอย่างหนึ่งในการกัดเหล็กคือการปล่อยให้เครื่องมือสัมผัสกับอุณหภูมิที่เปลี่ยนแปลงอย่างฉับพลัน เมื่อดอกกัดเปลี่ยนตำแหน่งระหว่างบริเวณตัดที่ร้อนและของเหลวหล่อเย็นที่เย็นอย่างต่อเนื่อง รอยแตกขนาดเล็กจะก่อตัวขึ้นในแนวตั้งฉากกับคมตัด รอยแตกจากความร้อนเหล่านี้จะขยายตัวอย่างรวดเร็ว ทำให้คมตัดเสียหายอย่างรุนแรง ซึ่งอาจทำลายทั้งเครื่องมือและชิ้นงานได้
อีกปัญหาหนึ่งที่พบได้บ่อยคือการเกิดคมตัดสะสมเมื่อทำการกลึงเหล็กอ่อนที่ไม่ผ่านการอบชุบ เหล็กอ่อนมีแนวโน้มที่จะเชื่อมติดกับคมตัดของเครื่องมือภายใต้แรงดันสูง ทำให้เม็ดคาร์ไบด์ขนาดเล็กหลุดออกไปพร้อมกับเศษโลหะที่แตกออก การเพิ่มความเร็วในการกลึงและการใช้เครื่องมือที่มีมุมเฉือนเป็นบวกจะช่วยป้องกันการยึดเกาะของวัสดุนี้ ทำให้ได้พื้นผิวที่เรียบเนียน
การจัดการรอบการเปลี่ยนเครื่องมือโดยพิจารณาจากเวลาหยุดทำงานของเครื่องจักรเป็นสิ่งสำคัญ การคำนวณต้นทุนที่แท้จริงของการสึกหรอของเครื่องมือต้องคำนึงถึงเวลาที่เครื่องจักรไม่ได้ใช้งานในระหว่างการเปลี่ยนเครื่องมือด้วย การยืดอายุการใช้งานของเครื่องมือจะช่วยลดการหยุดชะงักของการผลิตที่มีต้นทุนสูงเหล่านี้โดยตรง ทำให้ได้ผลตอบแทนจากการลงทุนที่ชัดเจนสำหรับโรงงานผลิตที่มีการดำเนินงานอย่างต่อเนื่อง
ราคาการสั่งทำเครื่องมือพิเศษขึ้นอยู่กับการเลือกใช้วัตถุดิบ ความซับซ้อนของเครื่องมือ การเคลือบผิวแบบพิเศษ และปริมาณการผลิต รูปทรงที่ไม่เป็นมาตรฐาน รัศมีมุมพิเศษ และความคลาดเคลื่อนที่แคบ จำเป็นต้องใช้เวลาในการตั้งค่าเพิ่มเติมและล้อเจียรแบบพิเศษ เพื่อให้ได้ราคาที่แม่นยำตามความต้องการเฉพาะของคุณ โปรดติดต่อทีมวิศวกรรมของเราโดยตรงเพื่อขอใบเสนอราคาที่เหมาะสม
ข้อผิดพลาดที่พบบ่อยคือการเลือกใช้เครื่องมือเคลือบ TiN มาตรฐานหรือเครื่องมือขัดเงาแบบไม่เคลือบผิวสำหรับงานที่ความเร็วสูง เหล็กกล้าคาร์บอนอ่อนก่อให้เกิดแรงเสียดทานสูงซึ่งทำให้สารเคลือบผิวบางๆ หลุดลอกอย่างรวดเร็ว นำไปสู่การเชื่อมติดกันของวัสดุและการสึกหรอของด้านข้างอย่างรวดเร็ว สารเคลือบผิวที่มีขีดจำกัดความร้อนสูง เช่น AlTiN จึงมีความจำเป็นเพื่อรักษาประสิทธิภาพในการป้องกันความร้อนได้อย่างน่าเชื่อถือ
การยื่นของเครื่องมือมากเกินไปจะลดความแข็งแรง ทำให้เครื่องมือโก่งงอและสั่นสะเทือนระหว่างการตัดหนัก การสั่นสะเทือนนี้จะทำให้คมตัดรับแรงไม่สม่ำเสมอ ส่งผลให้เกิดการบิ่นเล็กๆ ตามร่อง การรักษาระยะยื่นของเครื่องมือให้สั้นที่สุดจะช่วยรักษาความแข็งแรงและยืดอายุการใช้งานของคมตัดได้อย่างมาก
การขึ้นรูปเหล็กกล้าคาร์บอนให้มีประสิทธิภาพสูงนั้น จำเป็นต้องออกแบบหัวตัดให้เหมาะสมกับคุณสมบัติของวัสดุ ด้วยการผสมผสานวัสดุคาร์ไบด์ละเอียดพิเศษ รูปทรงคายเศษที่เป็นบวกที่ได้รับการปรับให้เหมาะสม และการเคลือบ AlTiN ที่ทนความร้อน โรงงานผลิตสามารถเอาชนะปัญหาเศษโลหะติดขัด ป้องกันการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน และเพิ่มอัตราการกำจัดวัสดุให้สูงสุดในงานเหล็กทั่วไปทุกประเภท
ที่ Dohre CNC Tools เราใช้ประโยชน์จากความเชี่ยวชาญด้านการผลิตกว่าสองทศวรรษ เพื่อมอบโซลูชันการตัดเฉือนประสิทธิภาพสูงที่ปรับให้เหมาะสมกับเป้าหมายการดำเนินงานของคุณ สำรวจดอกกัด ดอกสว่าน และดอกคว้านคาร์ไบด์แข็งทั้งหมดของเรา หรือติดต่อทีมวิศวกรของเราในวันนี้เพื่อปรับพารามิเตอร์การตัดเฉือนของคุณให้เหมาะสมและขอใบเสนอราคาแบบกำหนดเอง
คุณมีคำถามหรือประเด็นใดๆ ที่เราสามารถช่วยคุณได้?
มาพูดคุยเกี่ยวกับโครงการของคุณและวิธีที่ Dohre สามารถช่วยคุณออกแบบ ผลิต และเตรียมเครื่องมือให้พร้อมสำหรับตลาดกันเถอะ
การใช้งานเว็บไซต์ต่อไปนี้ถือว่าคุณยอมรับนโยบายความเป็นส่วนตัวและข้อกำหนดและเงื่อนไข ของ เรา