


ติดต่อเรา
คุณมีคำถามหรือประเด็นใดๆ ที่เราสามารถช่วยคุณได้?
มาพูดคุยเกี่ยวกับโครงการของคุณและวิธีที่ Dohre สามารถช่วยคุณออกแบบ ผลิต และเตรียมเครื่องมือให้พร้อมสำหรับตลาดกันเถอะ

ปริมาณการอ่าน: 260

เวลาวางจำหน่าย :2026-07-29
เวลาอ่านประมาณ:
ตัวเรือนทรานซีฟเวอร์แบบออปติคอลนั้นรวมเอาช่องเล็กๆ โพรงที่มีความแม่นยำสูง ช่องเปิดสำหรับเชื่อมต่อ ผนังบาง คุณสมบัติการกำหนดตำแหน่ง และพื้นผิวสัมผัสความร้อนไว้ในชิ้นส่วนขนาดกะทัดรัด การเลือกดอกกัดที่เหมาะสมนั้นจำเป็นต้องจับคู่ระหว่างวัสดุของดอกกัด รูปทรง เส้นผ่านศูนย์กลาง จำนวนร่อง ความยาวในการตัด การเคลือบผิว และระยะการเข้าถึงกับชิ้นงานและการทำงานของเครื่องจักรจริง
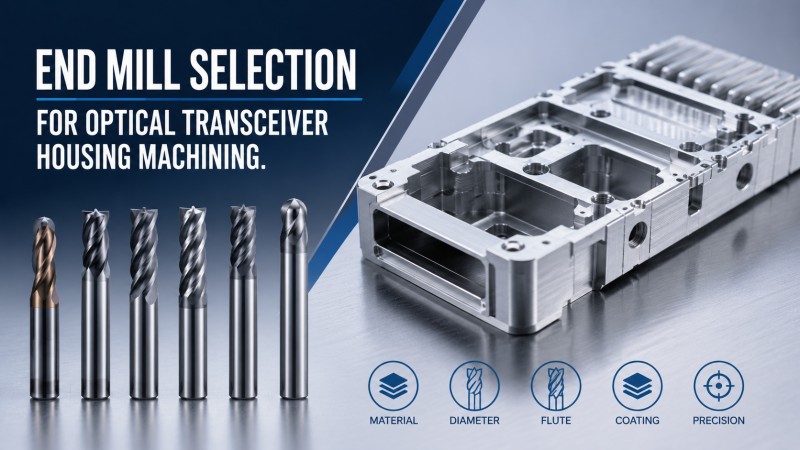
ตัวเรือนทรานซีฟเวอร์แบบออปติคอลอาจมีช่องแคบ โพรงขนาดเล็ก ช่องเปิดสำหรับเชื่อมต่อ บ่าสำหรับจัดตำแหน่ง พื้นผิวสำหรับติดตั้ง ผนังบาง และพื้นที่สัมผัสความร้อน แม้ว่าส่วนประกอบเหล่านี้จะมีขนาดเล็ก แต่ก็อาจสร้างความต้องการสูงต่อความแข็งแกร่งของใบมีด การเบี่ยงเบน การระบายเศษวัสดุ คุณภาพของคมตัด และความสม่ำเสมอของขนาด
ไม่มีดอกกัดปลายแบบใดแบบหนึ่งที่เหมาะสมสำหรับชิ้นส่วนตัวเรือนออปติคอลทุกชิ้น ตัวเรือนอะลูมิเนียม ชิ้นส่วนระบายความร้อนทองแดง ชิ้นส่วนยึดสแตนเลส และอุปกรณ์จับยึดประกอบเหล็ก ล้วนต้องการรูปทรงคมตัด การออกแบบร่อง การเคลือบผิว และกลยุทธ์การตัดเฉือนที่แตกต่างกัน
การเลือกที่ถูกต้องควรเริ่มต้นจากวัสดุของชิ้นงานและลักษณะเฉพาะของชิ้นงาน จากนั้นควรพิจารณาขนาดเส้นผ่านศูนย์กลางของใบมีด จำนวนร่อง ความยาวในการตัด ระยะการเข้าถึงคอใบมีด รูปทรงมุม การเคลือบผิว ความคลาดเคลื่อน และผิวสำเร็จที่ต้องการ ให้เหมาะสมกับการใช้งาน
คำว่า “ตัวเรือนตัวรับส่งสัญญาณแสง” อธิบายถึงการใช้งาน แต่ไม่ได้ให้ข้อมูลเพียงพอสำหรับการเลือกดอกกัด การเลือกเครื่องมือควรขึ้นอยู่กับสิ่งที่ดอกกัดจะนำไปใช้ในการตัดเฉือนจริง ๆ
ก่อนเลือกใช้เครื่องมือ ให้ตรวจสอบเกรดวัสดุ ความกว้างของร่อง ความลึกของโพรง ความหนาของผนัง รัศมีภายใน ระยะการเข้าถึงที่ต้องการ ค่าความคลาดเคลื่อน และข้อกำหนดของพื้นผิว ปัจจัยเหล่านี้จะกำหนดว่าการทำงานนั้นต้องการดอกกัดปลายสี่เหลี่ยมมาตรฐาน ดอกกัดมุมโค้ง ดอกกัดปลายกลม ดอกกัดขนาดเล็ก ดอกกัดคอแคบ หรือรูปทรงที่กำหนดเอง
| ปัจจัยการคัดเลือก | ทำไมมันสำคัญ | ผลกระทบจากการเลือกเครื่องมือ |
|---|---|---|
| วัสดุชิ้นงาน | ควบคุมการเกิดเศษวัสดุ การยึดเกาะ ความร้อนในการตัด และความแข็งแรงของคมตัดตามข้อกำหนด | กำหนดรูปทรงการตัด การออกแบบร่องตัด วัสดุพื้นผิว และการเคลือบผิว |
| ความกว้างของช่องหรือโพรง | จำกัดขนาดเส้นผ่านศูนย์กลางของใบมีดตัดสูงสุด | เลือกใช้ขนาดเส้นผ่านศูนย์กลางที่ใหญ่ที่สุดที่สามารถสร้างคุณสมบัติที่ต้องการได้ |
| ความลึกของการกลึง | กำหนดความยาวในการตัดและระยะการเข้าถึงของเครื่องมือ | หลีกเลี่ยงความยาวของร่องที่ไม่จำเป็นและการยื่นออกมามากเกินไป |
| รัศมีมุมภายใน | อาจต้องใช้เครื่องมือตกแต่งขนาดเล็กกว่า | ใช้ใบมีดขนาดใหญ่ในการตัดแต่งหยาบ และเก็บรายละเอียดมุมที่จำกัดแยกต่างหาก |
| ความหนาของผนัง | ผนังบางสามารถเคลื่อนตัวได้ภายใต้แรงตัดในแนวรัศมี | ให้ความสำคัญกับคมมีดที่คมกริบ แรงต้านการตัดต่ำ และการขัดเงาที่เบา |
| ความคลาดเคลื่อนและผิวสำเร็จ | ส่งผลต่อค่าความคลาดเคลื่อนที่ยอมรับได้ การสึกหรอของเครื่องมือ และค่าเผื่อการตกแต่ง | อาจต้องใช้เครื่องมือหยาบและเครื่องมือละเอียดแยกกัน |
สำหรับภาพรวมของชิ้นส่วนโลหะและคุณสมบัติที่ต้องการความแม่นยำสูงซึ่งอาจต้องใช้การกัดขึ้นรูป โปรดดูคู่มือของเราเกี่ยวกับดอกกัดสำหรับตัวเรือนตัวรับส่งสัญญาณแสงและชิ้นส่วนที่ต้องการความแม่นยำสูง
ตัวเรือนทรานซีฟเวอร์แบบออปติคอลและชิ้นส่วนที่มีความแม่นยำสูงที่เกี่ยวข้อง อาจผลิตจากโลหะผสมอะลูมิเนียม โลหะผสมทองแดง สแตนเลส หรือโลหะอื่นๆ เหล็กอาจใช้สำหรับอุปกรณ์จับยึดตำแหน่ง เครื่องมือประกอบ แท่นตรวจสอบ และชิ้นส่วนโครงสร้างบางส่วนด้วย
เครื่องตัดควรคำนึงถึงวัสดุจริงเป็นหลัก ไม่ใช่ยึดตามการใช้งานในอุตสาหกรรมเลนส์เพียงอย่างเดียว
| วัสดุ | ปัญหาที่พบได้ทั่วไปในการผลิตชิ้นส่วนด้วยเครื่องจักร | คุณลักษณะของดอกกัดปลายที่แนะนำ |
|---|---|---|
| อลูมิเนียม | ขอบที่สะสมตัว เสี้ยน การอัดแน่นของเศษวัสดุ และการเคลื่อนตัวของผนังบาง | คมมีดคมกริบ พื้นที่สำหรับเศษวัสดุขนาดใหญ่ ร่องคมเรียบหรือขัดเงา และแรงต้านการตัดต่ำ |
| ทองแดงหรือโลหะผสมทองแดง | การยึดเกาะของวัสดุ การเปื้อน การเกิดเสี้ยนที่ยืดหยุ่น และรอยขีดข่วนบนพื้นผิว | คมกริบมาก ร่องเรียบลื่น การเบี่ยงเบนต่ำ และการเข้าเกียร์ที่ควบคุมได้ |
| สแตนเลส สตีล | ความร้อนจากการตัด การแข็งตัวจากการทำงาน การสั่นสะเทือน และการสึกหรอของคมตัด | การรองรับขอบที่แข็งแรง การเคลือบที่ทนต่อการสึกหรอ การยึดเกาะที่มั่นคง และการควบคุมการสั่นสะเทือน |
| เหล็กกล้าสำหรับทำแม่พิมพ์หรือเครื่องมือ | ทนทานต่อการตัด การสึกหรอ และความเสียหายที่มุมได้ดีกว่า | ควรจับคู่พื้นผิว การเคลือบผิว มุมคายเศษ และความแข็งแรงของคมตัดให้สอดคล้องกับค่าความแข็งที่วัดได้ |
อะลูมิเนียมมักถูกเลือกใช้สำหรับทำตัวเรือน ฐาน ฝาครอบ และชิ้นส่วนระบายความร้อนที่มีน้ำหนักเบา ความต้านทานในการตัดอาจค่อนข้างต่ำ แต่หากใช้ใบมีดตัดที่ไม่เหมาะสม อาจทำให้เกิดการยึดติดของวัสดุ ขอบแข็ง การระบายเศษวัสดุไม่ดี หรือครีบตามขอบบางๆ ได้
ดอกกัดอลูมิเนียมควรมีคมตัดที่คมกริบและมีร่องฟันเพียงพอที่จะช่วยระบายเศษวัสดุออกจากร่องและโพรงขนาดเล็ก ร่องฟันที่เรียบหรือขัดเงาจะช่วยลดการเกาะติดของวัสดุและทำให้คมตัดสะอาดอยู่เสมอ
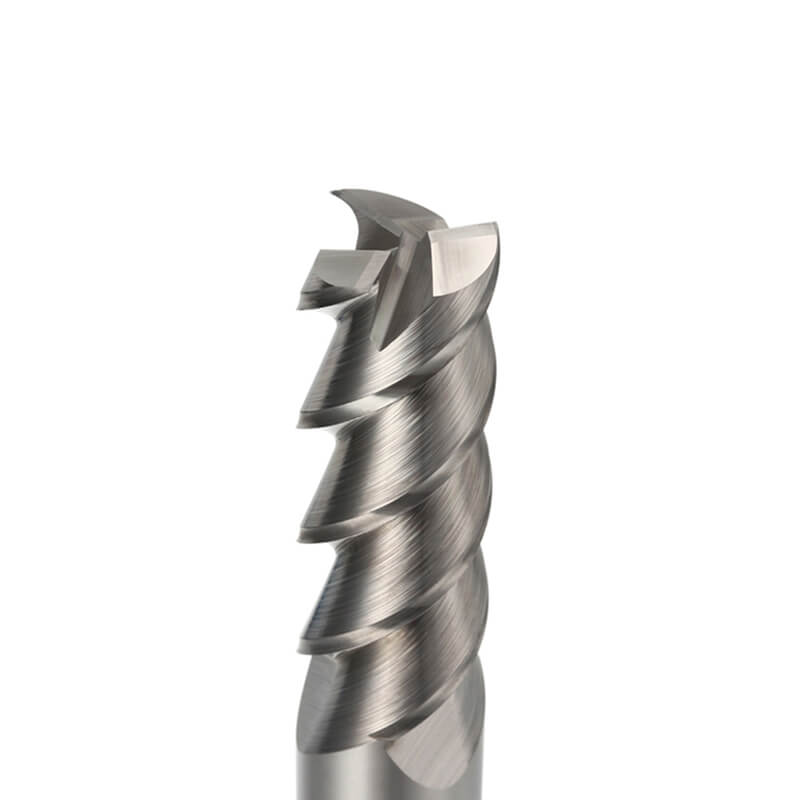
ดอกกัดปลายอลูมิเนียม Dohre AEXมีให้เลือกใช้สำหรับงานเซาะร่องอลูมิเนียม งานกัดช่อง งานกัดด้านข้าง งานขึ้นรูป และงานตกแต่งพื้นผิว
ทองแดงและโลหะผสมทองแดงอาจใช้สำหรับชิ้นส่วนกระจายความร้อน ชิ้นส่วนแทรก ฐาน และส่วนประกอบทางความร้อนที่มีความแม่นยำสูงบางประเภท วัสดุเหล่านี้สามารถก่อให้เกิดครีบที่อ่อนตัวได้ และอาจเกาะติดกับคมตัดที่สึกหรอหรือไม่เหมาะสม
หัวตัดควรตัดวัสดุได้อย่างสะอาดหมดจด รักษาพื้นผิวร่องตัดให้เรียบ และป้องกันไม่ให้เศษวัสดุถูกลากไปทั่วชิ้นงานที่เสร็จแล้ว การเบี่ยงเบนของเครื่องมือมีความสำคัญอย่างยิ่ง เนื่องจากภาระของร่องตัดที่ไม่เท่ากันอาจเพิ่มการยึดเกาะ การเกิดครีบ และรอยบนพื้นผิวได้
โลหะผสมทองแดงแต่ละชนิดมีคุณสมบัติในการขึ้นรูปแตกต่างกัน ดังนั้นรูปทรงสุดท้ายและการตกแต่งพื้นผิวจึงควรเลือกให้เหมาะสมกับเกรดวัสดุ คุณลักษณะ และความต้องการในการตกแต่งชิ้นงานจริง
เหล็กกล้าไร้สนิมอาจใช้สำหรับส่วนประกอบการติดตั้งบางอย่าง ชิ้นส่วนโครงสร้าง ส่วนประกอบเชื่อมต่อ คลิป หรือเครื่องมือการผลิต เมื่อเปรียบเทียบกับอะลูมิเนียม เหล็กกล้าไร้สนิมจะสร้างความร้อนจากการตัดมากกว่า และต้องการความแข็งแรงของคมตัดและประสิทธิภาพของสารเคลือบที่สูงกว่า
การเสียดสีซ้ำๆ อาจทำให้พื้นผิวแข็งตัวและทำให้การตัดครั้งต่อไปยากขึ้น เส้นทางการตัดควรคงไว้ซึ่งการก่อตัวของเศษวัสดุที่เสถียรและหลีกเลี่ยงการหยุดนิ่งโดยไม่จำเป็นหรือการเสียดสีเบาๆ ที่ก้นและมุมของโพรง
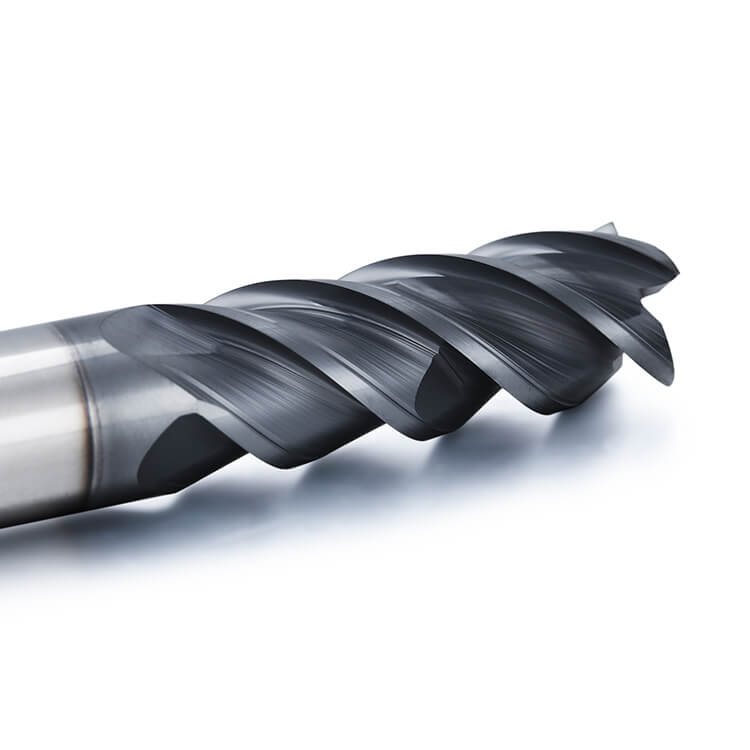
ดอกกัดปลายสแตนเลส Dohre TEX ใช้รูปทรงเรขาคณิตที่เน้นการใช้งานกับสแตนเลสและคุณสมบัติควบคุมการสั่นสะเทือน สำหรับงานเซาะร่อง งานกัดช่อง งานกัดด้านข้าง และงานกึ่งสำเร็จรูป
การจัดวางชิ้นงาน อุปกรณ์ตรวจสอบ ฐานประกอบ และเครื่องมือเหล็ก ควรเลือกให้เหมาะสมกับวัสดุและความแข็งของชิ้นงานจริง เหล็กแม่พิมพ์ที่ผ่านการชุบแข็งเบื้องต้นที่มีความแข็งระดับ HRC60 ต้องใช้ใบมีดตัดที่แตกต่างจากเครื่องมือที่ผ่านการอบชุบความร้อนที่มีความแข็งระดับ HRC60–68
ดอกกัดปลายเหล็กกล้าขึ้นรูป Dohre UEX สำหรับวัสดุที่มีความแข็งไม่เกิน HRC60สามารถนำมาพิจารณาใช้กับชิ้นงานเหล็กที่เหมาะสม ช่อง ผนังด้านข้าง และพื้นผิวที่ต้องการความแม่นยำสูง ควรเลือกใช้เครื่องมือที่มีความแข็งสูงกว่าให้เหมาะสมกับใบมีดเหล็กกล้าที่มีความแข็งสูง โดยพิจารณาจากสภาพที่วัดได้
ขนาดเส้นผ่านศูนย์กลางของหัวตัดมีผลต่อการเข้าถึงชิ้นงาน รัศมีภายใน ความแข็งแกร่งของเครื่องมือ พื้นที่สำหรับเศษวัสดุ และความไวต่อการเบี่ยงเบน ขนาดเส้นผ่านศูนย์กลางที่เล็กที่สุดไม่ได้หมายความว่าจะให้ความแม่นยำที่สุดเสมอไป
เลือกใช้หัวตัดขนาดใหญ่ที่สุดที่สามารถสร้างร่องที่มีความกว้างและรัศมีภายในตามที่ต้องการได้ โดยทั่วไปแล้วเครื่องมือขนาดใหญ่จะมีแกนที่แข็งแรงกว่าและทนต่อการงอได้ดีกว่า
เมื่อโพรงมีรัศมีภายในเล็กเฉพาะบริเวณมุมที่เลือกไว้ ให้ใช้ดอกกัดขนาดใหญ่กัดหยาบส่วนหลักของโพรงก่อน จากนั้นใช้ดอกกัดขนาดเล็กกัดเฉพาะส่วนที่เหลืออยู่บริเวณมุม วิธีนี้จะช่วยลดเวลาในการตัดเฉือนและภาระการตัดของเครื่องมือขนาดเล็ก
| คุณสมบัติ (Feature) | หลักการเลือกขนาดเส้นผ่านศูนย์กลาง |
|---|---|
| ช่องแคบก้นแบน | เลือกดอกกัดปลายสี่เหลี่ยมที่พอดีกับร่อง โดยคงขนาดแกนที่ใหญ่ที่สุดเท่าที่จะเป็นไปได้ไว้ |
| โพรงที่อยู่อาศัยหลัก | ใช้หัวตัดแข็งขนาดใหญ่เพื่อการขึ้นรูปหยาบและการขึ้นรูปกึ่งละเอียดที่มีประสิทธิภาพ |
| มุมภายในเล็ก ๆ | ใช้เครื่องมือขนาดเล็กกว่าสำหรับวัสดุบริเวณมุมที่เหลือเท่านั้น |
| ผนังด้านข้างบาง | ใช้หัวตัดที่แข็งแรง มีการควบคุมการสัมผัสในแนวรัศมี และมีค่าความคลาดเคลื่อนต่ำ |
| คุณสมบัติเชิงลึกที่ถูกจำกัด | สมดุลระหว่างเส้นผ่านศูนย์กลาง ระยะห่างของคอ และระยะการเอื้อมที่ต้องการ |
คำแนะนำโดยละเอียดเกี่ยวกับขนาดเส้นผ่านศูนย์กลางของหัวตัด ร่องขนาดเล็ก และการกลึงโพรง มีอยู่ในเอกสาร " วิธีการกลึงร่องขนาดเล็ก โพรง และคุณลักษณะการจัดแนวในตัวเรือนตัวรับส่งสัญญาณแสง "
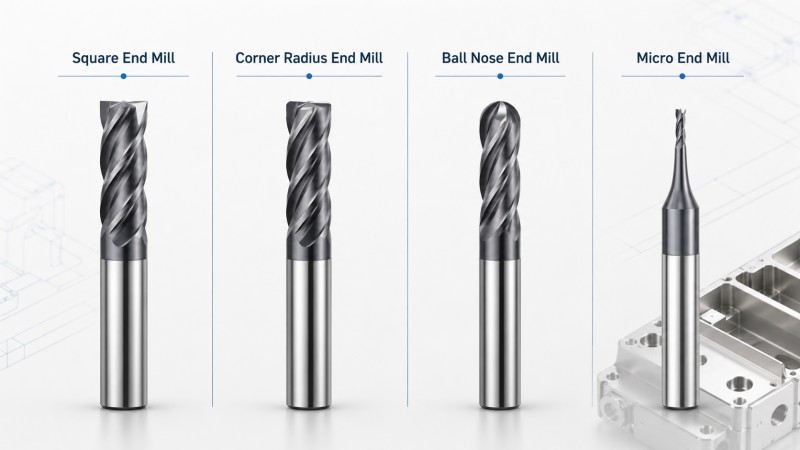
ดอกกัดปลายสี่เหลี่ยมมักใช้สำหรับร่องแคบๆ โพรงก้นแบน บ่า ขั้นบันได ผนังด้านข้าง และรูปทรงภายนอก ดอกกัดชนิดนี้ให้มุมด้านล่างที่คมชัด แต่จะกระจายแรงกดไปที่มุมคมของดอกกัดเป็นหลัก
ควรตรวจสอบบริเวณมุมอย่างสม่ำเสมอเพื่อดูการสึกหรอหรือการบิ่นเล็กน้อย โดยเฉพาะอย่างยิ่งในระหว่างการตัดที่ไม่ต่อเนื่อง หรือเมื่อใบมีดตัดเข้าไปในมุมภายในที่แคบ
ดอกกัดปลายโค้งช่วยกระจายแรงตัดไปทั่วบริเวณมุมโค้ง สามารถให้การรองรับมุมที่แข็งแรงกว่าสำหรับงานเชื่อมต่อช่องว่าง งานบ่า งานผนังด้านข้าง และงานตกแต่งขั้นสุดท้ายที่ไม่จำเป็นต้องได้มุมภายในที่คมกริบอย่างสมบูรณ์
รัศมีของเครื่องมือจะต้องตรงกับแบบร่างของชิ้นส่วน รัศมีที่ใหญ่ขึ้นจะช่วยเพิ่มความแข็งแรงของเครื่องมือ แต่ก็ทำให้มุมภายในของชิ้นงานเปลี่ยนไปด้วย
ดอกกัดปลายกลมใช้สำหรับพื้นผิวโค้ง ร่องจับชิ้นงานโค้ง คุณลักษณะการวางตำแหน่งแบบโค้งมน และรูปทรง 3 มิติบางประเภท ไม่ใช่ตัวเลือกแรกสำหรับร่องตัวเรือนแบบก้นแบนหรือผนังโพรงแนวตั้ง
ความเรียบของพื้นผิวขึ้นอยู่กับเส้นผ่านศูนย์กลางของเครื่องมือ ระยะการเคลื่อนตัว ทิศทางการเคลื่อนที่ของเครื่องมือ การเบี่ยงเบน และตำแหน่งการสัมผัสตามแนวโปรไฟล์ของลูกบอล
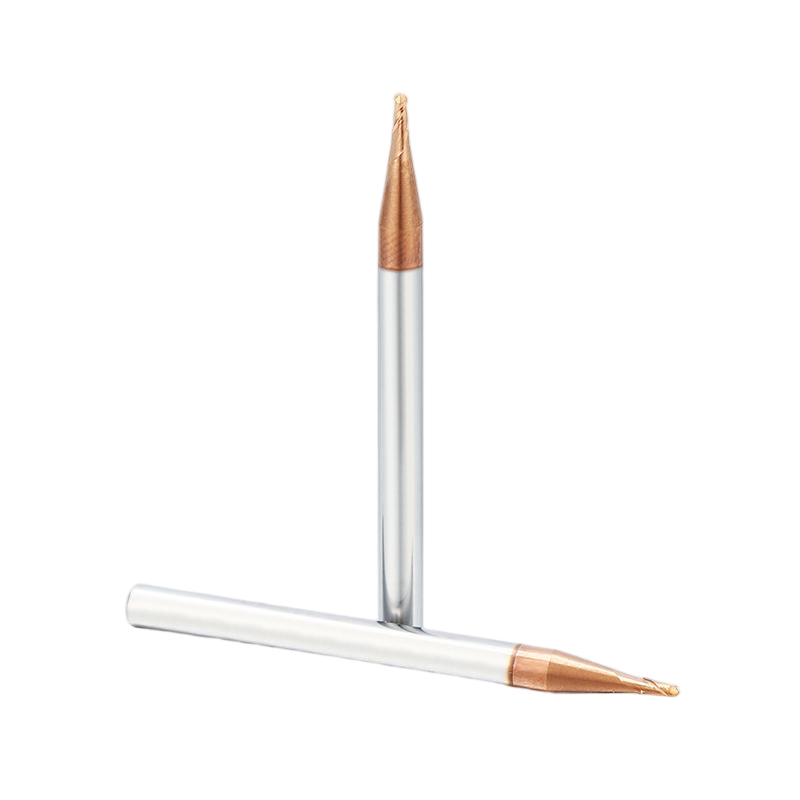
ดอกกัดปลายขนาดเล็กพิเศษใช้ในกรณีที่ดอกกัดมาตรฐานไม่สามารถเข้าไปในร่องแคบๆ โพรงขนาดเล็ก ช่องเปิดขนาดเล็ก หรือส่วนมุมที่ละเอียดอ่อนได้ การออกแบบคอที่ลดขนาดลงช่วยให้มีพื้นที่ว่างสำหรับโครงสร้างที่ลึกกว่า ในขณะที่ยังคงความยาวในการตัดจริงให้สั้นลง
ดอกกัดปลายขนาดเล็กที่ทำจากคาร์ไบด์แข็งสามารถเลือกใช้สำหรับร่องขนาดเล็ก โปรไฟล์ละเอียด ช่องว่างที่จำกัด และรายละเอียดที่ต้องการความแม่นยำสูง รูปทรงของร่องและสารเคลือบควรเลือกให้เหมาะสมกับวัสดุของชิ้นงาน
จำนวนร่องฟันมีผลต่อพื้นที่สำหรับเศษวัสดุ แกนของใบมีด การยึดเกาะของคมตัด และความสม่ำเสมอของพื้นผิว ไม่มีจำนวนร่องฟันที่เหมาะสมสำหรับทุกการใช้งานในตัวเรือนเลนส์
| การนับขลุ่ย | ข้อได้เปรียบทั่วไป | การประยุกต์ใช้งานที่เป็นไปได้ |
|---|---|---|
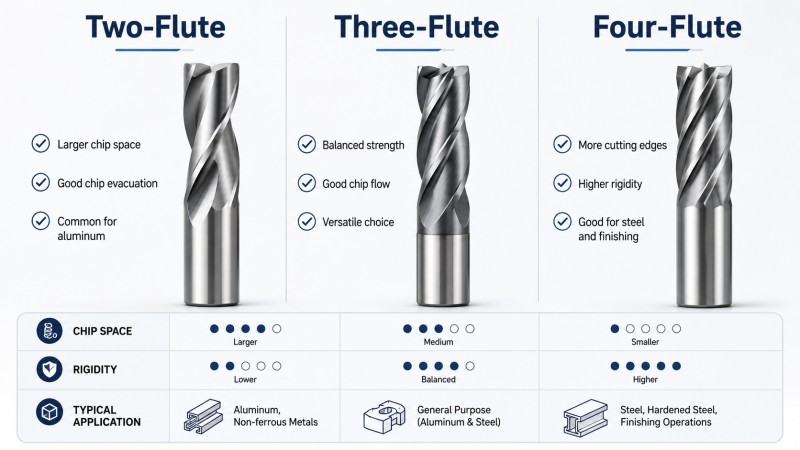
| ขลุ่ย 2 อัน | พื้นที่ร่องที่กว้างขึ้นสำหรับการระบายเศษวัสดุ | การเซาะร่องด้วยอลูมิเนียม ช่องลึก และการยึดติดที่แคบตลอดความกว้าง |
| ขลุ่ย 3 อัน | ความสมดุลระหว่างพื้นที่สำหรับเศษวัสดุ แกนเครื่องมือ และจำนวนคมตัด | การกัดด้านข้าง การขึ้นรูป และการตกแต่งผิวชิ้นงานอลูมิเนียมบางประเภท |
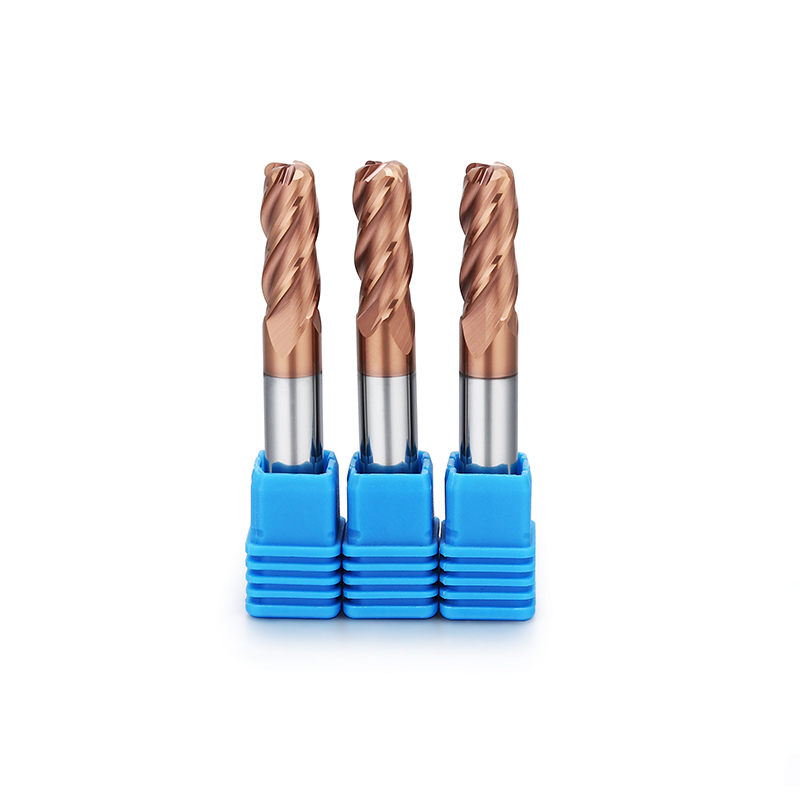
| ขลุ่ย 4 อัน | ดีไซน์ที่เหมาะสม โดดเด่นด้วยนวัตกรรมล้ำสมัยและโครงสร้างหลักที่แข็งแรงยิ่งขึ้น | เหล็กกล้าไร้สนิม, เหล็กขึ้นรูป, การตกแต่งผนังด้านข้าง และการเข้ายึดในแนวรัศมีที่ควบคุมได้ |
โดยทั่วไปแล้ว เครื่องมือตัดแบบสองคมมักถูกเลือกใช้เมื่อพื้นที่สำหรับเศษวัสดุเป็นสิ่งสำคัญที่สุด เครื่องมือตัดแบบสามคมสามารถให้ความสมดุลที่เหมาะสมสำหรับการตัดเฉือนอะลูมิเนียม ในขณะที่เครื่องมือตัดแบบสี่คมอาจเหมาะกับวัสดุและการทำงานที่ต้องการการรองรับแกนที่แข็งแรงกว่าหรือคมตัดที่มากกว่า
อย่างไรก็ตาม จำนวนร่องของดอกกัดไม่ควรเลือกแยกจากเส้นผ่านศูนย์กลางของเครื่องมือ วัสดุ การเข้าจับร่อง ความเร็วรอบของแกนหมุน การระบายเศษ และรูปทรงของดอกกัด ดอกกัดสี่ร่องที่ออกแบบมาสำหรับสแตนเลสไม่ได้หมายความว่าจะเหมาะสมกับร่องลึกในอะลูมิเนียมเสมอไป
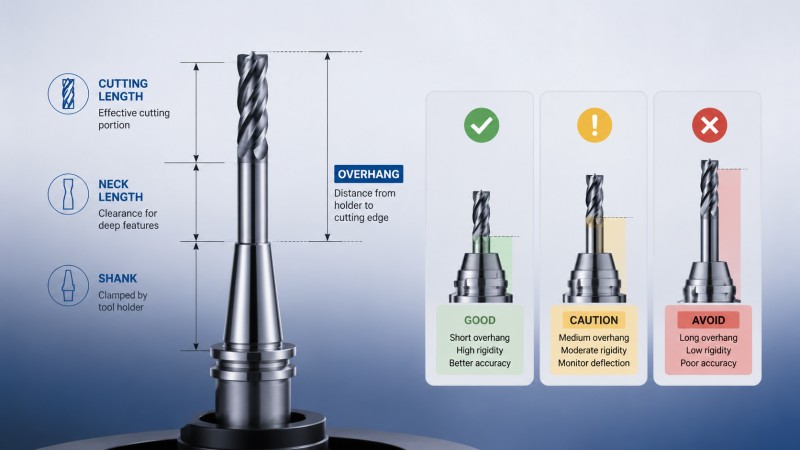
ความยาวในการตัด ความยาวคอ และส่วนที่ยื่นออกมาของเครื่องมือ เป็นมิติที่แตกต่างกัน การเพิ่มขนาดทั้งสามอย่างเพื่อให้ใบมีด "ยาวพอ" อาจลดความแข็งแรงโดยไม่จำเป็น
• ความยาวในการตัดควรครอบคลุมวัสดุที่ใบเลื่อยต้องทำการตัดจริง
• ความยาวคอคอดช่วยให้มีพื้นที่ว่างรอบผนังที่ลึกกว่าหรือโครงสร้างที่มีข้อจำกัด
• ส่วนที่ยื่นออกมาจากตัวจับยึดโดยไม่มีส่วนรองรับ คือความยาวที่ควรจะสั้นที่สุดเท่าที่จะเป็นไปได้
ดอกกัดแบบยาวที่มีร่องเต็มอาจงอได้มากกว่าเครื่องมือที่มีคมตัดสั้นและคอที่ออกแบบอย่างเหมาะสม สำหรับส่วนประกอบของตัวเรือนเลนส์ที่มีความลึก การออกแบบคอที่ลดขนาดลงสามารถช่วยให้เข้าถึงได้โดยไม่ต้องทำให้ส่วนตัดทั้งหมดมีความยาวเกินความจำเป็น
| ปัญหาเกี่ยวกับขนาดของเครื่องมือ | ผลลัพธ์ที่เป็นไปได้ |
|---|---|
| ความยาวของการตัดยาวกว่าความลึกของชิ้นงานมาก | ลดความแข็งแง ความสั่นสะเทือน และความคลาดเคลื่อนของผนังด้านข้าง |
| ความยาวคอมากกว่าที่จำเป็น | การโค้งงอที่สูงขึ้นและความต้านทานต่อการทำงานฉับพลันที่ต่ำลง |
| ส่วนที่ยื่นออกมามากเกินไปของตัวยึด | ความไวต่อการเบี่ยงเบน การสั่นสะเทือน การตกแต่งที่ไม่เรียบร้อย และอายุการใช้งานของเครื่องมือที่สั้นลง |
| ระยะการเข้าถึงไม่เพียงพอ | การติดขัดของตัวยึดหรือการกลึงชิ้นส่วนไม่สมบูรณ์ |
การเลือกสารเคลือบควรคำนึงถึงวัสดุของชิ้นงาน อุณหภูมิในการตัด ความคมของคมตัดที่ต้องการ และขั้นตอนการตัดเฉือน สารเคลือบที่ให้ความต้านทานการสึกหรอในสแตนเลสอาจไม่ใช่ตัวเลือกที่ดีที่สุดสำหรับร่องอลูมิเนียมที่ต้องการคมตัดที่คมมากและมีแรงเสียดทานต่ำ
| การใช้งาน | การเคลือบหรือลำดับความสำคัญของพื้นผิว |
|---|---|
| อลูมิเนียม | ขอบคม แรงเสียดทานต่ำ ร่องเรียบหรือขัดเงา และมีตัวเลือกแบบไม่เคลือบผิวหรือเคลือบ DLC ที่เหมาะสม |
| ส่วนประกอบทองแดง | ขอบคมมากและพื้นผิวเรียบ ช่วยลดการเกาะติดและการเลอะเทอะ |
| คุณสมบัติสแตนเลส | ทนความร้อน ทนการสึกหรอ รองรับขอบได้ดี และยึดเกาะสารเคลือบได้อย่างมั่นคง |
| อุปกรณ์จับยึดเหล็กหล่อ | เลือกสารเคลือบป้องกันการสึกหรอตามความแข็งและขั้นตอนการขึ้นรูป |
อย่าเลือกสารเคลือบเพียงเพราะสีเท่านั้น ประสิทธิภาพการตัดเฉือนขึ้นอยู่กับองค์ประกอบทั้งหมดของใบมีด ซึ่งรวมถึงวัสดุพื้นผิว การเตรียมคมตัด รูปทรง การตกแต่งร่องตัด และสารเคลือบ
ดอกกัดปลายเดียวอาจสามารถทำงานได้หลายอย่าง แต่การใช้ดอกกัดเดียวกันในทุกขั้นตอนไม่ใช่แนวทางที่เสถียรที่สุดเสมอไป การกัดหยาบและการกัดละเอียดมีลำดับความสำคัญที่แตกต่างกัน
| ขั้นตอนการตัดเฉือน | วัตถุประสงค์หลัก | ลำดับความสำคัญของดอกกัดปลาย |
|---|---|---|
| หยาบ | กำจัดวัสดุจำนวนมากอย่างมีประสิทธิภาพ | ความแข็งแกร่ง การระบายเศษวัสดุ การเข้าจับที่มั่นคง และการควบคุมภาระของเครื่องมือ |
| งานกึ่งสำเร็จรูป | รูปทรงของชิ้นส่วนถูกต้องและเหลือเนื้อวัสดุที่สม่ำเสมอ | ตำแหน่งผนังที่คาดการณ์ได้และการยึดเกาะในแนวรัศมีที่มั่นคง |
| การตกแต่งที่แม่นยำ | เพื่อให้ได้ขนาดสุดท้าย คุณภาพขอบ และผิวสำเร็จตามต้องการ | คมกริบ การเบี่ยงเบนต่ำ แรงตัดเบา และระยะเผื่อสม่ำเสมอ |
| การตกแต่งขอบ | ควบคุมการเกิดเสี้ยนรอบร่องและช่องเปิด | การออกจากเครื่องมืออย่างมีระบบและการรองรับคุณสมบัติที่เสถียร |
ใบมีดตัดหยาบอาจยังคงตัดวัสดุต่อไปได้แม้หลังจากเริ่มสึกหรอที่ขอบแล้ว แต่ก็อาจไม่สามารถให้คุณภาพขอบที่จำเป็นสำหรับช่องเปิดตัวเชื่อมต่อ ช่องจัดแนว หรือพื้นผิวสัมผัสความร้อนได้อีกต่อไป
การเบี่ยงเบนของคมตัดทำให้คมตัดแต่ละด้านตัดวัสดุออกในปริมาณที่ไม่เท่ากัน ด้านหนึ่งอาจรับภาระการตัดส่วนใหญ่ ในขณะที่อีกด้านหนึ่งตัดได้น้อยกว่าหรือเสียดสีกับพื้นผิว
ผลลัพธ์ที่เป็นไปได้ ได้แก่:
•ช่องหรือโพรงที่มีขนาดใหญ่เกินไป
•ผนังไม่เรียบเสมอกัน
•รอยขรุขระกระจุกตัวอยู่บริเวณขอบด้านใดด้านหนึ่งของชิ้นงาน
•ฟลุตด้านหนึ่งสึกหรอเร็ว
•อายุการใช้งานของเครื่องมือขนาดเล็กจะลดลง
•ใบมีดตัดหักกะทันหัน
การเบี่ยงเบนของแกนหมุนจะยิ่งมากขึ้นเมื่อเส้นผ่านศูนย์กลางของดอกกัดลดลง ก่อนใช้งานดอกกัดขนาดเล็ก ควรตรวจสอบตัวจับยึด ปลอกจับดอกกัด ส่วนต่อประสานแกนหมุน ความยาวในการจับยึดเครื่องมือ และความสะอาดของพื้นผิวสัมผัสทั้งหมด วัดการเบี่ยงเบนของแกนหมุนใกล้กับคมตัดมากกว่าวัดเฉพาะที่ก้านดอกกัดเท่านั้น
ช่องและโพรงขนาดเล็กทำให้มีพื้นที่จำกัดสำหรับเศษวัสดุที่จะออกจากบริเวณการตัด เศษวัสดุที่ติดอยู่สามารถถูกตัดซ้ำ ขูดผนังที่เสร็จแล้ว เพิ่มความร้อน ทำลายคมตัด หรือทำให้เกิดครีบได้
•ใช้ระยะห่างระหว่างร่องให้เพียงพอสำหรับวัสดุชิ้นงาน
•หลีกเลี่ยงการสอดใส่ในแนวแกนมากเกินไปในช่องแคบที่มีความกว้างเต็มที่
•ฉีดน้ำหล่อเย็นหรือเป่าลมไปยังบริเวณที่กำลังตัดโดยตรง
•กำจัดเศษไม้ระหว่างการกลึงแต่ละระดับความลึก
•กำจัดเศษวัสดุหยาบออกก่อนเริ่มการขัดผิวละเอียด
•ตรวจสอบร่องของฟลุตว่ามีคราบอะลูมิเนียมหรือทองแดงเกาะติดหรือไม่
การเพิ่มความเร็วรอบแกนหมุนเพียงอย่างเดียวจะไม่สามารถแก้ปัญหาเส้นทางการตัดที่จำกัดได้ ควรพิจารณาปัจจัยอื่นๆ ร่วมด้วย เช่น จำนวนร่องตัด รูปทรงของร่องตัด ความลึกของการตัด ปริมาณเศษวัสดุ และทิศทางการล้างเศษวัสดุ
เมื่อชิ้นส่วนหนึ่งมีคุณสมบัติหลายอย่างแตกต่างกัน โครงสร้างที่สำคัญที่สุดอาจเป็นตัวกำหนดการเลือกเครื่องมือ ตัวอย่างเช่น ใบมีดที่เหมาะสมสำหรับการขึ้นรูปหยาบในช่องหลัก อาจไม่เหมาะสำหรับการขึ้นรูปละเอียดในช่องจัดแนวที่แคบ
| คุณสมบัติที่สำคัญ | ลำดับความสำคัญในการคัดเลือก |
|---|---|
| ช่องเสียบตัวเชื่อมต่อแคบ | ความแม่นยำของเส้นผ่านศูนย์กลาง พื้นที่สำหรับเศษวัสดุ การเบี่ยงเบนต่ำ และการควบคุมการออกจากเครื่องมือ |
| โพรงลึกที่จำกัด | คมตัดสั้น ระยะห่างระหว่างคอมีดกับใบมีดเหมาะสม และส่วนที่ยื่นออกมาไม่มาก |
| ผนังบ้านบาง | คมกริบ แรงตัดต่ำ และการตกแต่งผิวแบบรัศมีเบา |
| คุณสมบัติการจัดแนว | ความเสถียรของมิติ สภาพขอบที่คาดการณ์ได้ และการตั้งค่าจุดอ้างอิงที่มั่นคง |
| พื้นผิวสัมผัสความร้อน | ความเรียบ รอยเครื่องมือที่สม่ำเสมอ คมตัดที่สะอาด และผิวสำเร็จที่สม่ำเสมอ |
เครื่องตัดมาตรฐานสามารถใช้ตัดชิ้นส่วนต่างๆ ของตัวเรือนตัวรับส่งสัญญาณแสงได้หลายแบบ แต่สำหรับแบบขนาดกะทัดรัด อาจต้องการขนาดที่ไม่มีอยู่ในแคตตาล็อกเครื่องมือ
ดอกกัดปลายแบบกำหนดเองอาจมีประโยชน์เมื่อชิ้นส่วนนั้นประกอบด้วย:
•ช่องหรือรูที่มีความกว้างไม่เป็นไปตามมาตรฐาน
•ลักษณะที่ลึกซึ่งต้องการคมตัดสั้นและคอตัดที่ยาวและแคบ
•รัศมีมุมพิเศษหรือการเปลี่ยนผ่านช่องว่าง
•การอนุมัติสำหรับผู้ถือครองที่มีข้อจำกัด
•รูปทรงแบบขั้นบันไดหรือแบบผสมผสาน
•สามารถขึ้นรูปชิ้นงานได้หลายขนาดด้วยเครื่องมือรวมชิ้นเดียว
•วัสดุที่ต้องการรูปทรงการตัดหรือการเคลือบผิวที่เฉพาะเจาะจงสำหรับการใช้งานนั้นๆ
Dohre ผลิตดอกกัดปลายแบบกำหนดเองและแบบไม่มาตรฐานตามแบบชิ้นส่วน วัสดุ ความกว้างของร่อง ความลึกของโพรง ระยะห่างของคอ มุมที่ต้องการ ความคลาดเคลื่อน และสภาวะการทำงานของเครื่องจักร
1. ตรวจสอบวัสดุระบุชนิดของโลหะผสม ความแข็ง และสภาพของสินค้าที่จัดส่ง
2. ระบุคุณลักษณะที่สำคัญพิจารณาว่าความท้าทายหลักคือช่องแคบ โพรงลึก ผนังบาง พื้นผิวการจัดแนว หรือพื้นผิวสัมผัสความร้อน
3. เลือกรูปทรงของหัวตัดเลือกแบบสี่เหลี่ยมจัตุรัส, รัศมีมุม, ปลายกลม, เส้นผ่านศูนย์กลางขนาดเล็ก หรือคอแคบ
4. เลือกขนาดเส้นผ่านศูนย์กลางที่ใหญ่ที่สุดเท่าที่จะเป็นไปได้อย่าใช้หัวตัดที่เล็กกว่าที่รูปทรงเรขาคณิตต้องการ
5. เลือกจำนวนร่องของใบเลื่อยให้เหมาะสมกับวัสดุและลักษณะการใช้งานคำนึงถึงพื้นที่สำหรับเศษวัสดุ การรองรับแกน และจำนวนคมตัดให้สมดุล
6. จำกัดความยาวในการตัดและส่วนที่ยื่นออกมาใช้เฉพาะระยะที่จำเป็นในการเข้าถึงส่วนที่ต้องการตัดเท่านั้น
7. เลือกคมมีดและการเคลือบผิวควรเลือกวัสดุที่มีความคม ความทนทานต่อการสึกหรอ แรงเสียดทาน และความทนทานต่อความร้อนที่เหมาะสม
8. ตรวจสอบการเบี่ยงเบนของคมตัด วัดให้ใกล้กับคมตัดก่อนทำการตัดเฉือนชิ้นส่วนขนาดเล็ก
9. วางแผนการระบายเศษวัสดุ ตรวจสอบให้แน่ใจว่าเศษวัสดุสามารถออกจากร่องหรือโพรงได้โดยไม่ต้องตัดซ้ำ
10. แยกขั้นตอนการขึ้นรูปหยาบและการขึ้นรูปละเอียดออกจากกันเมื่อจำเป็นใช้เงื่อนไขขอบที่คาดการณ์ได้สำหรับขนาดที่สำคัญขั้นสุดท้าย
| ปัญหาที่ลูกค้าพบเห็น | สาเหตุที่เป็นไปได้จากการเลือกใช้เครื่องมือ | สิ่งที่ต้องทบทวน |
|---|---|---|
| ช่องเล็ก ๆ กลายเป็นช่องใหญ่ | การเบี่ยงเบนมากเกินไป การโก่งตัวของใบมีด หรือระยะยื่นที่ไม่เหมาะสม | เส้นผ่านศูนย์กลางของเครื่องมือ, ตัวยึด, การเบี่ยงเบน, ความยาวในการตัด และการยึดในแนวรัศมี |
| อะลูมิเนียมติดกับใบมีดตัด | ความคมไม่เพียงพอ การตกแต่งร่องที่ไม่เหมาะสม หรือการระบายเศษที่ไม่ดี | รูปทรงเรขาคณิตเฉพาะสำหรับอะลูมิเนียม พื้นผิวร่อง การเคลือบผิว และทิศทางการไหลของสารหล่อเย็น |
| ครีบจะเพิ่มขึ้นหลังจากผ่านไปหลายชิ้น | การสึกหรอของขอบ การยึดติดของวัสดุ หรือการรับน้ำหนักของร่องที่ไม่เท่ากัน | มาตรฐานอายุการใช้งานของเครื่องมือ, การเบี่ยงเบนของแกนหมุน, สภาพคมตัด และความเหมาะสมกับวัสดุ |
| รอยแตกของดอกกัดปลายขนาดเล็ก | เครื่องมือเล็กเกินไป ระยะเอื้อมมากเกินไป การอุดตันของเศษวัสดุ หรือการทำงานที่กระทันหัน | เส้นผ่านศูนย์กลาง จำนวนร่อง ระยะยื่น วิธีการเข้า ความลึกในการตัด และการระบาย |
| ผนังบางเคลื่อนตัวระหว่างการตกแต่ง | แรงตัดรัศมีสูงหรือรูปทรงของใบมีดตัดไม่เหมาะสม | ความคมของคมตัด เส้นผ่านศูนย์กลางของเครื่องมือ ระยะเผื่อการตกแต่ง และลำดับการตัดเฉือน |
| ผนังโพรงมีร่องรอยการสั่นสะเทือนให้เห็นชัดเจน | ส่วนที่ยื่นออกมามากเกินไป ความแข็งแรงของแกนกลางลำตัวไม่เหมาะสม หรือการยึดเกาะที่ไม่มั่นคง | ความยาวคอ, ระยะห่างของตัวยึด, จำนวนร่อง, เส้นผ่านศูนย์กลาง และความลึกตามแนวรัศมี |
ดอกกัดปลายแบบไหนเหมาะที่สุดสำหรับตัวเรือนตัวรับส่งสัญญาณแสงอะลูมิเนียม?
ดอกกัดปลายอลูมิเนียมที่มีคมตัดคมกริบ พื้นที่สำหรับเศษวัสดุเพียงพอ ร่องเรียบหรือขัดเงา และแรงต้านการตัดต่ำ โดยทั่วไปแล้วเหมาะสม เส้นผ่านศูนย์กลาง จำนวนร่อง ความยาวในการตัด และการเคลือบผิวควรตรงกับลักษณะชิ้นงานจริง
ควรใช้ดอกกัดปลายแบบสองฟลุตหรือสามฟลุตสำหรับการผลิตตัวเรือนอะลูมิเนียม?
โดยทั่วไปแล้ว ดอกกัดสองฟลุตมักให้พื้นที่สำหรับเศษวัสดุมากกว่าสำหรับการตัดเฉือนแบบเต็มร่อง ในขณะที่ดอกกัดสามฟลุตอาจให้ความสมดุลที่เหมาะสมระหว่างการระบายเศษวัสดุ การรองรับแกน และจำนวนคมตัด การเลือกใช้ดอกกัดแบบใดนั้นขึ้นอยู่กับลักษณะการใช้งานและการออกแบบดอกกัด
ควรใช้ดอกกัดแบบใดสำหรับร่องแคบๆ บนตัวเรือนเลนส์?
ใช้ดอกกัดปลายสี่เหลี่ยมขนาดใหญ่ที่สุดที่เหมาะสมกับความกว้างของร่องและรัศมีภายในที่ต้องการ เลือกเฉพาะความยาวของคมตัดและคอที่จำเป็นเพื่อให้ได้ความลึกของร่องและระยะห่างโดยรอบที่เหมาะสม
เหตุใดดอกกัดปลายขนาดเล็กจึงหักระหว่างการกลึงชิ้นส่วนตัวเรือน?
สาเหตุทั่วไป ได้แก่ การเบี่ยงเบนมากเกินไป การยื่นออกมามากเกินไป การอัดแน่นของเศษวัสดุ การสัมผัสเต็มความกว้างที่ลึกเกินไป การเข้าตัดอย่างกระทันหัน ข้อมูลการตัดที่ไม่เหมาะสม และการใช้รูปทรงของใบมีดที่ไม่เข้ากับวัสดุ
ดอกกัดแบบไม่เคลือบผิวหรือแบบเคลือบ DLC แบบไหนดีกว่าสำหรับงานอลูมิเนียม?
ทั้งสองแบบอาจเหมาะสม ขึ้นอยู่กับเกรดของอะลูมิเนียมและการใช้งาน การเลือกควรพิจารณาถึงความคมของคมตัด แรงเสียดทาน การควบคุมการยึดเกาะ อายุการใช้งานของเครื่องมือที่ต้องการ ผิวสำเร็จ และว่าสารเคลือบจะเปลี่ยนแปลงสภาพคมตัดที่แท้จริงหรือไม่
ควรใช้ดอกกัดปลายโค้งมนเมื่อใด?
เครื่องมือที่มีมุมโค้งมนนั้นมีประโยชน์สำหรับงานขึ้นรูปบริเวณไหล่ รอยต่อของโพรง และผนังด้านข้าง เมื่อชิ้นส่วนนั้นอนุญาตให้มีรัศมีโค้งภายในได้ มุมที่แข็งแรงกว่าของเครื่องมือชนิดนี้สามารถให้การตัดที่เสถียรกว่ามุมของเครื่องมือที่คมสนิท
ควรพิจารณาใช้ดอกกัดปลายแบบสั่งทำพิเศษเมื่อใด?
เครื่องมือที่ออกแบบเฉพาะอาจเหมาะสมสำหรับช่องที่มีความกว้างเป็นพิเศษ โพรงที่ลึกและแคบ รัศมีมุมที่ผิดปกติ รูปทรงผสม พื้นที่ว่างสำหรับตัวจับยึดที่จำกัด หรือการใช้งานที่เครื่องตัดมาตรฐานต้องการระยะการเข้าถึงที่มากเกินไปหรือต้องเปลี่ยนเครื่องมือบ่อยครั้ง
การเลือกดอกกัดสำหรับงานขึ้นรูปตัวเรือนทรานซีฟเวอร์แบบออปติคอลนั้นไม่ใช่แค่การเลือกดอกกัดขนาดเล็กเท่านั้น เครื่องมือที่เลือกต้องเหมาะสมกับวัสดุของชิ้นงาน รูปทรงของชิ้นส่วน ความกว้างของร่อง ความลึกของโพรง ความหนาของผนัง ค่าความคลาดเคลื่อน และข้อกำหนดของพื้นผิวด้วย
กระบวนการคัดเลือกที่มีเสถียรภาพจะใช้ขนาดเส้นผ่านศูนย์กลางของใบมีดที่ใหญ่ที่สุดเท่าที่จะเป็นไปได้ ความยาวของการตัดและคอใบมีดที่สั้นที่สุดที่เหมาะสม จำนวนร่องที่ตรงกับประสิทธิภาพการระบายเศษและความแข็งแรงของเครื่องมือ การเบี่ยงเบนต่ำ และรูปทรงคมตัดที่เฉพาะเจาะจงกับวัสดุ นอกจากนี้ ควรแยกการตัดหยาบ การตัดกึ่งละเอียด และการตัดละเอียดออกจากกัน เมื่อขนาดที่สำคัญหรือคุณภาพของคมตัดต้องการสภาวะการตัดที่คาดการณ์ได้
Dohre จัดจำหน่ายดอกกัดปลายคาร์ไบด์ดอกกัดอลูมิเนียมและสแตนเลส เครื่องมือขนาดเล็ก และโซลูชันแบบกำหนดเองสำหรับตัวเรือนทรานซีฟเวอร์แบบออปติคอล ช่องแคบ โพรงขนาดกะทัดรัด ผนังบาง และคุณสมบัติการติดตั้งที่แม่นยำติดต่อเราพร้อมแจ้งข้อมูลวัสดุ ภาพวาด ขนาดของชิ้นงาน ค่าความคลาดเคลื่อน และเงื่อนไขการตัดเฉือน เพื่อขอคำแนะนำเกี่ยวกับเครื่องมือที่เหมาะสม
คุณมีคำถามหรือประเด็นใดๆ ที่เราสามารถช่วยคุณได้?
มาพูดคุยเกี่ยวกับโครงการของคุณและวิธีที่ Dohre สามารถช่วยคุณออกแบบ ผลิต และเตรียมเครื่องมือให้พร้อมสำหรับตลาดกันเถอะ
การใช้งานเว็บไซต์ต่อไปนี้ถือว่าคุณยอมรับนโยบายความเป็นส่วนตัวและข้อกำหนดและเงื่อนไข ของ เรา