


İletişime Geçin
Sorularınız veya yardımcı olabileceğimiz sorunlarınız mı var?
Gelin projenizden ve Dohre'nin aletlerinizin tasarımından, üretiminden ve pazara hazır hale getirilmesine nasıl yardımcı olabileceğinden bahsedelim.


Okuma hacmi: 374

Yayınlanma zamanı: 2026-08-17
Tahmini okuma süresi:
Kalıp çeliği kaba işleme, yarı işleme ve son işleme için katı karbür freze uçlarının nasıl seçileceğini öğrenin. P20, H13, S136 ve diğer kalıp çelikleri için sertlik, kesici geometrisi ve kaplama özelliklerine göre takımları karşılaştırın ve DOHRE UEX Serisi'nin pratik önerilerini inceleyin.
Kalıp çeliği işleme için, kesici takımları malzeme sertliğine ve işleme aşamasına göre seçin. Kaba işleme, verimli malzeme kaldırma, uygun kenar mukavemeti ve istikrarlı talaş tahliyesi gerektirir. Yarı ince işleme, tutarlı bir işleme payı bırakmaya odaklanırken, ince işleme ise doğru kesici geometrisi, düşük salınım ve istikrarlı kesme koşulları gerektirir. DOHRE'nin UEX Serisi, HRC60'a kadar kalıp çeliği işleme için kare, köşe yarıçaplı ve küresel uçlu katı karbür freze uçları içerir.
Uygun bir kaba işleme, yarı ince işleme ve ince işleme takım kombinasyonu seçmek, gereksiz takım değişimlerini azaltabilir, işlem stabilitesini artırabilir ve ek parlatma işini en aza indirebilir. Doğru kombinasyon, iş parçasının gerçek sertliğine, kalıp geometrisine, kesme koşullarına ve istenen yüzey kalitesine bağlıdır.
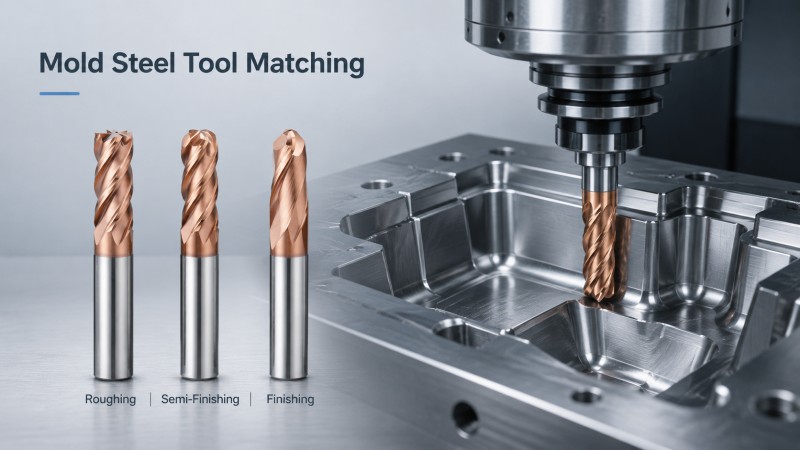
Kalıp çelikleri farklı ısıl işlem koşullarında tedarik edilir ve işlenir. Aynı çelik kalitesi, işleme geçmişine bağlı olarak önemli ölçüde farklı sertlik ve kesme özelliklerine sahip olabilir. Bu nedenle, takım seçimi yalnızca malzeme adına değil, ölçülen iş parçası sertliğine göre yapılmalıdır.
P20 ve 718H genellikle önceden sertleştirilmiş halde, kaliteye ve tedarikçiye bağlı olarak genellikle 28-38 HRC civarında tedarik edilir. NAK80 de önceden sertleştirilmiş bir kalıp çeliğidir, ancak tipik sertliği P20'den farklı olabilir ve ayrıca kontrol edilmelidir.
Bu malzemeler, keskinlik, karbür dayanıklılığı ve etkili talaş tahliyesi arasında bir denge gerektirir. Kare uçlu frezeler düz yüzeyler ve profiller için kullanışlıdır, köşe yarıçaplı tasarımlar ise uygun kaba işleme ve yarı ince işleme işlemleri için ek köşe mukavemeti sağlar.
H13, SKD61 ve S136 çelikleri farklı sertlik koşullarında işlenebilir. Sertleştirme işleminden sonra, özellikle iş parçası daha yüksek sertlik seviyelerine yaklaştıkça, kesme gereksinimleri önemli ölçüde değişir.
Sertleştirilmiş kalıp çeliğinin işlenmesi genellikle uygun karbür alt tabakalar, aşınmaya dayanıklı kaplamalar, sağlam takım tutucu ve kontrollü kesme teması gerektirir. Seçilen UEX modelinin önerilen aralığındaki kalıp çeliği için DOHRE, yarı işleme ve son işleme uygulamaları için katı karbür freze uçları sunmaktadır.
CPM, sabit bir sertliğe sahip tek bir malzeme yerine, toz metalurjisi takım çeliklerinin bir ailesini ifade eder. Aşınma direnci, karbür içeriği, ısıl işlem ve gerçek sertlik, kaliteye göre değişir. Özellikle aşınmaya dayanıklı malzemelerin işlenmesinde, takım seçimi bu farklılıkları dikkate almalıdır.
Aşağıdaki tablo, kalıp malzemelerini, işleme uygulamalarını ve uygun DOHRE takım seçeneklerini karşılaştırmak için pratik bir başlangıç noktası sunmaktadır. Son takım seçimi yapılmadan önce malzeme sertliği doğrulanmalıdır.
| Kalıp Çelik | Sertlik Hususu | Tipik Uygulama | DOHRE Alet Seçimi |
|---|---|---|---|
| P20 / 718H | Genellikle 28-38 HRC civarında sertlikte tedarik edilir; gerçek durumunu doğrulayın. | Enjeksiyon kalıpları, kalıp tabanları, boşluklar | UEX Meydanı or UEX Köşe Yarıçapı uygun işlemler için |
| NAK80 | Önceden sertleştirilmiş; tedarikçi spesifikasyonunu doğrulayın. | Hassas plastik kalıplar | UEX geometrisi, kalıp özelliğine ve gerçek sertliğe göre seçilmiştir. |
| H13 / SKD61 | Isı işlemine göre değişir. | Sıcak işleme kalıpları ve döküm kalıpları | UEX, modelin sertlik aralığı dahilindedir; bunun üzerinde ise özel sert frezeleme takımları bulunur. |
| S136 | Tavlanmış veya sertleştirilmiş; gerçek sertliği doğrulayın. | Hassas plastik kalıplar ve cilalı boşluklar | UEX Top Burun kavisli yüzey kaplaması için |
| CPM Toz Çelik | Kaliteye, karbür içeriğine ve ısıl işleme bağlıdır. | Aşınmaya dayanıklı kalıplar ve takımlar | Gerçek sertlik, aşındırıcılık ve doğrulanmış alet kapasitesine göre seçim yapın. |
Tablo, her çelik kalitesi için sabit sertlik sınırları yerine genel seçim yönergelerini açıklamaktadır. DOHRE UEX takımları TIALSIN kaplama kullanırken, diğer kaplama seçenekleri belirli işleme uygulamasına göre değerlendirilmelidir.
Her işleme aşamasının farklı öncelikleri vardır. Kaba işleme, malzeme kaldırmaya odaklanırken, yarı ince işleme tutarlı bir kalan pay belirler ve ince işleme ise nihai boyutları ve istenen yüzey durumunu üretir.
Kaba işleme, en büyük miktarda malzemeyi uzaklaştırır. Uygun kesici seçimi, makine rijitliğine, boşluk geometrisine, mevcut iş mili gücüne, talaş tahliyesine ve kesme temasına bağlıdır.
Kare ve köşe yarıçaplı katı karbür freze uçları, takım özellikleri ve kesme koşulları izin verdiğinde, bazı geleneksel kaba işleme işlemleri için uygun olabilir. Daha büyük malzeme kaldırma işlemleri için özel kaba işleme uçları avantaj sağlayabilir.
Yüksek ilerleme hızına sahip ve indekslenebilir frezeleme takımları, uygun yüksek verimlilik gerektiren uygulamalarda kullanılan ayrı takım kategorileridir. Bunlar, öncelikle yarı işleme ve son işleme için konumlandırılmış olan DOHRE'nin standart UEX kare, köşe yarıçaplı ve küresel uçlu frezeleriyle karıştırılmamalıdır.
Yarı işleme, son işleme operasyonu için tutarlı bir iş parçası şekli ve nispeten düzgün bir malzeme elde edilmesine yardımcı olur. Köşe yarıçaplı bir freze ucu, uygun kesme koşulları altında kesme köşesini güçlendirebilir ve yerel talaşlanmayı azaltabilir.
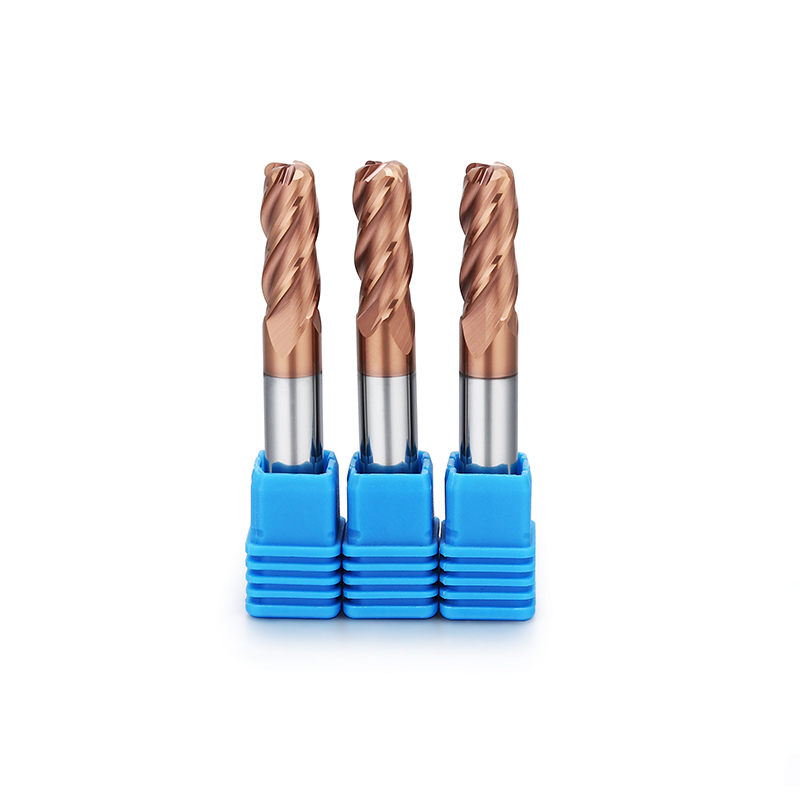
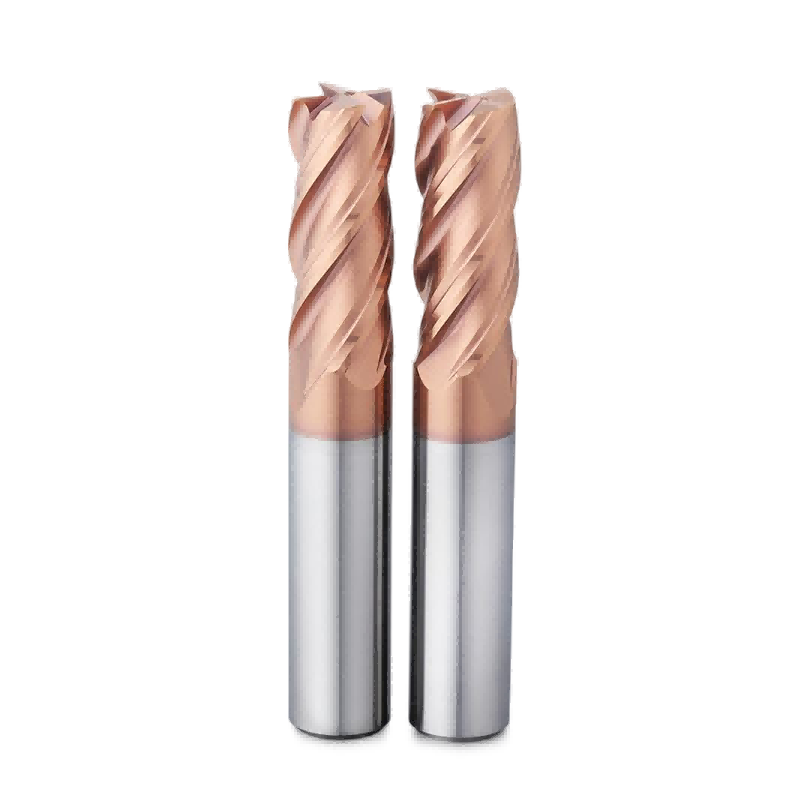
Kalıp boşluğu geçişleri, omuzlar ve yan duvarlar için, iş parçasının sertliği ve gerekli köşe geometrisi seçilen aletle eşleştiğinde DOHRE UEX 4 Kanallı Köşe Yarıçaplı Freze Ucu bir seçenektir.
Kare uçlu frezeler, düz zeminler, düz duvarlar, kanallar ve belirgin omuzlar için uygundur. Son işlem sırasında, boyutsal tutarlılığı korumak için takım salınımı, kesici kenar durumu ve kalan tolerans önemlidir.
DOHRE UEX 4 Kanallı Kare Uçlu Freze , düz yüzey işleme, yan frezeleme, omuz işleme ve yarı işleme dahil olmak üzere kalıp çeliği uygulamaları için tasarlanmıştır.
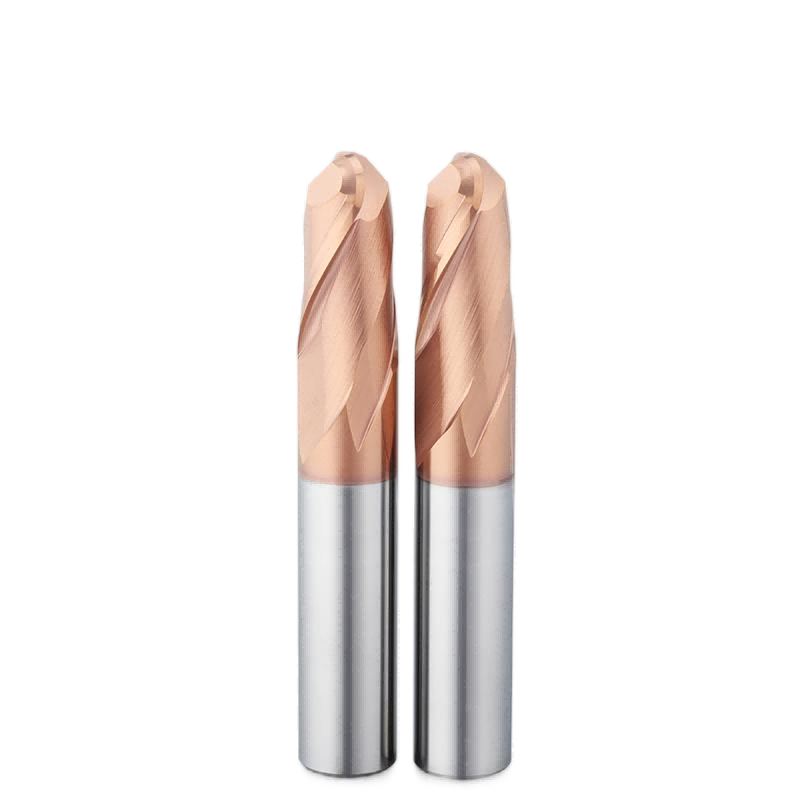
Küresel uçlu freze uçları genellikle kavisli kalıp boşlukları ve karmaşık 3 boyutlu profiller için kullanılır. Yüzey kalitesi, bilye yarıçapına, takım yolu yönüne, adım aralığına, takım aşınmasına ve kesme kararlılığına bağlıdır.
DOHRE UEX 2 Kanallı Küresel Uçlu Freze, hassas kalıp çeliği konturlama ve yarı-finisaj uygulamalarında kullanılmak üzere tasarlanmıştır.
Aşağıdaki genel bakış, her işleme aşamasını uygun bir kesici tipiyle eşleştirmeye yardımcı olur. Nihai seçim, gerçek takım özelliklerine ve işleme kurulumuna göre doğrulanmalıdır.
| İşleme Aşaması | Önerilen Kesici | DOHRE Ürünü veya Seçimi |
|---|---|---|
| Kaba işleme | Uygun kare, köşe yarıçapı veya özel kaba işleme kesici | Gerçek kesme yüküne ve doğrulanmış ürün kapasitesine göre seçim yapın. |
| yarı terbiye | Köşe yarıçapı parmak frezesi | UEX Köşe Yarıçapı |
| Düz yüzey bitirme | Kare uçlu değirmen | UEX Meydanı |
| Kavisli oyuk bitirme | Küresel uçlu freze | UEX Top Burun |
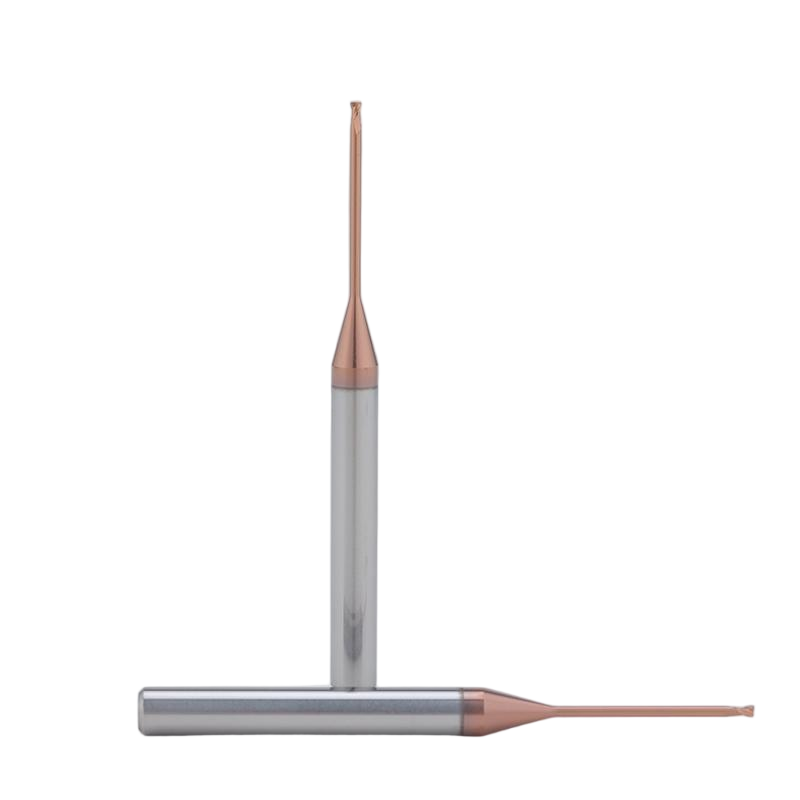
| Derin oyuk bitirme | Uzun boyunlu küresel uçlu freze ucu | Etkin erişim mesafesi, boyun açıklığı ve gerçek sertliğe göre seçim yapın. |
| HRC60'ın üzerinde | Özel yüksek sertlikte freze ucu | DOHRE Sertleştirilmiş Çelik Uç Frezeler |
Önerilen takım seti, her kalıp için sabit bir sıra değildir. Takım seçimi, parça geometrisine, işleme stratejisine, talaş kaldırma miktarına, makinenin mevcut rijitliğine ve istenen yüzey kalitesine bağlıdır.
Kaplama seçimi, kesici uçların aşınma direncini, sürtünmesini ve yüksek sıcaklık performansını etkiler. Bununla birlikte, bir kaplama, karbür alt tabaka, kesme geometrisi, iş parçası sertliği ve işleme koşullarından bağımsız olarak değerlendirilmemelidir.
AlTiN ve TiAlN, yüksek kesme sıcaklıkları içeren işleme uygulamalarında yaygın olarak kullanılan PVD kaplama aileleridir. Uygunlukları, kaplama formülasyonuna, takım geometrisine, malzeme sertliğine ve soğutma stratejisine bağlıdır. Her iki kaplama da her kalıp çeliği işlemi için evrensel olarak üstün olarak değerlendirilmemelidir.
DOHRE'nin UEX Serisi, HIPIMS teknolojisiyle uygulanan bir TIALSIN kaplama kullanır. Bu kaplama sistemi, kalıp çeliği işleme sırasında aşınma direncini, termal kararlılığı ve kaplama yapışmasını desteklemek amacıyla tasarlanmıştır.
UEX kare, köşe yarıçaplı ve küresel uçlu ürün yelpazesi, ultra ince taneli karbür alt tabakalar ve özel kesme geometrileri kullanır. Seçilen UEX ürün özellikleri arasında 0.6 mikrometrenin altında karbür tane boyutu, %12 kobalt içeriği, 35° ve 37°'lik eşit olmayan helis açıları ve 88° ve 92°'lik eşit olmayan uç diş bölmeleri yer almaktadır.
Bunlar ürüne özgü tasarım detaylarıdır ve tüm DOHRE kesici takımları için evrensel özellikler olarak yorumlanmamalıdır. Tam model için ilgili ürün sayfasına veya teknik çizime bakın.
Kalıp çeliği için kaplamalı freze uçlarını karşılaştırırken, benzer kesme koşulları altında gerçek takım aşınmasını, kenar kırılmasını, kaplama yapışmasını, yüzey tutarlılığını ve takım ömrünü değerlendirin. Yayınlanan oksidasyon direnci veya kaplama sertliği değerleri tek başına bir kesicinin belirli bir işleme sürecinde ne kadar süre dayanacağını belirlemez.
Soğutma ve talaş tahliyesi, iş parçasının sertliğine, kesici takıma, kaplamaya, işleme yöntemine ve makine ayarlarına göre seçilmelidir. Her kalıp çeliği uygulaması için en iyi olan tek bir soğutma stratejisi yoktur.
Hava üflemeli kuru frezeleme, bazı sertleştirilmiş çelik uygulamalarında kullanılır çünkü hava, talaşları uzaklaştırmaya yardımcı olurken kesici kenarda aralıklı sıvı soğutmayı önler. Belirli koşullar altında, aralıklı soğutucu maruziyeti termal döngüye ve kenar hasarına katkıda bulunabilir.
Kesici takım, kaplama ve işleme stratejisi ıslak kesim için tasarlandığında, sıvı soğutma diğer uygulamalar için de uygun olabilir. Temel amaç, takım üreticisinin tavsiyelerine uyarken tutarlı soğutma ve etkili talaş tahliyesi sağlamaktır.
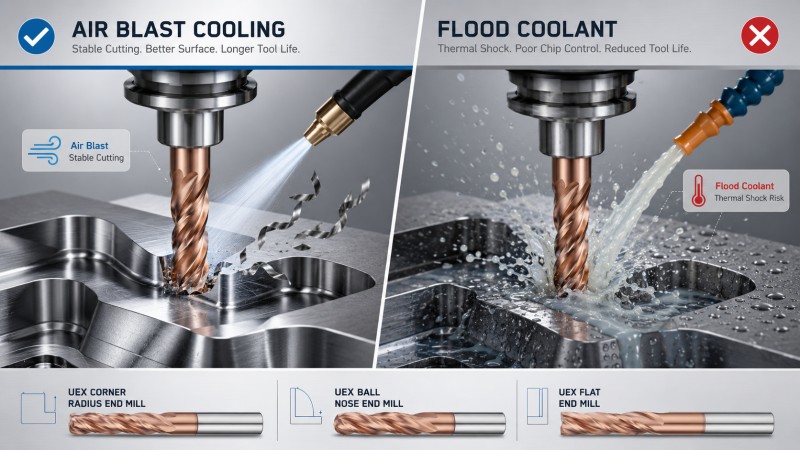
Derin kalıp boşlukları genellikle uzatılmış takım erişimi gerektirir, bu da takım sapması ve titreşim riskini artırır. Gereksiz çıkıntıyı azaltmak genellikle rijitliği artırır, ancak sabit bir uzunluk-çap oranı titreşimsiz işleme garantisi veremez.
Daha uzun erişimin kaçınılmaz olduğu durumlarda, oyuk için yeterli açıklığa sahip uzun boyunlu bir takım düşünün. Etkin boyun uzunluğu, takım çapı, tutucu açıklığı, radyal temas ve iş parçası tutma rijitliği birlikte değerlendirilmelidir.
Uygun uygulamalarda değişken helis veya eşit olmayan oluk geometrisi, tekrarlanan kesme kuvveti uyarımını azaltmaya yardımcı olabilir. Bununla birlikte, titreşim önleyici geometri, yine de istikrarlı takım tutma ve düzgün takım yolu geçişleriyle birleştirilmelidir.
Takım izlerini en aza indirme, salınımı kontrol etme ve işleme koşullarını iyileştirme konusunda ek bilgi için, önceden sertleştirilmiş kalıp çeliğini frezelerken yüzey kalitesini iyileştirme kılavuzumuza bakın.
DOHRE, kalıp çeliği işleme için UEX Serisi kare, köşe yarıçaplı ve küresel uçlu takımlar da dahil olmak üzere, uygun yarı işleme ve son işleme uygulamaları için katı karbür freze uçları üretmektedir. Takım seçimi, malzemenin gerçek sertliğine, kesme yüküne, işleme aşamasına ve parça geometrisine uygun olmalıdır.
Ayrıca kalıp atölyeleri, distribütörler, CNC işleme şirketleri ve endüstriyel alıcılar için OEM/ODM kesici takım özelleştirmesi de destekliyoruz. Özel gereksinimler, teknik incelemeye tabi olmak üzere, özel takım çapları, kesme uzunlukları, boyun uzunlukları, köşe yarıçapları ve kaplama seçeneklerini içerebilir.
Standart minimum sipariş miktarımız 10 adettir , stokta bulunan ürünler ise 1 adetten itibaren sipariş edilebilir . Teslim süresi, numune bulunabilirliği ve özel özellikler, ürün ve sipariş gereksinimlerine göre teyit edilmelidir.
Standart dışı alet gereksinimleriniz için Özel Hizmetler ve İş Birliği sayfalarımızı inceleyin.
Kesici takımların kalıp çeliğinin sertliğine ve işleme aşamasına uygun olması, proses kararlılığını, takım ömrünü ve işleme verimliliğini artırmaya yardımcı olur. Kaba işleme uygun malzeme kaldırma kapasitesi gerektirirken, yarı ince işleme tutarlı bir kalan tolerans sağlar ve ince işleme ise doğru geometriye ve istikrarlı kesici temasa bağlıdır.
DOHRE'nin UEX Serisi, önerilen sertlik aralığında kalıp çeliği işleme için kare, köşe yarıçaplı ve küresel uçlu karbür freze uçları sunmaktadır. Daha sert malzemeler veya özel kalıp gereksinimleri için, gerçek uygulamaya göre uygun özel veya özelleştirilmiş takım çözümünü seçin.
Özel freze ucu fiyatlandırması, takım çapına, karbür malzemeye, kaplamaya, kesme geometrisine, toplam uzunluğa, özel boyun özelliklerine, üretim karmaşıklığına ve sipariş miktarına bağlıdır. Standart dışı taşlama düzenekleri ve muayene gereksinimleri de maliyeti etkileyebilir. Fiyat teklifi almak için gerekli özellikleri veya teknik çizimi DOHRE'ye gönderin.
Takım tutucunun hassasiyeti, salınımı ve yivler arasındaki kesme yükü dağılımını etkiler. Aşırı salınım, düzensiz aşınmayı, titreşimi ve yüzey varyasyonunu artırabilir. Hassas pens, hidrolik veya büzme geçmeli tutucular, makineye ve takım sistemine bağlı olarak uygun olabilir. Kabul edilebilir salınım, takım çapına, uygulama gereksinimlerine ve ölçülen monte edilmiş takım hassasiyetine göre belirlenmelidir.
Operatörler, yan aşınmayı, kesici kenar kırılmasını, kaplama hasarını, yüzey kalitesini, işleme yükünü ve olağandışı titreşimi kontrol etmelidir. Optik inceleme, kademeli takım aşınmasını izlemeye yardımcı olabilir. Her karbür freze ucu için uygun evrensel bir yan aşınma limiti yoktur; değiştirme kriterleri takım boyutuna, iş parçası sertliğine, çalışma koşullarına ve gerekli yüzey kalitesine bağlı olmalıdır.
Evet. DOHRE, distribütörlere, CNC işleme işletmelerine ve OEM/ODM müşterilerine katı karbür freze uçları tedarik etmektedir. Kalıp çeliği takımları arasında UEX Serisi kare, köşe yarıçaplı ve küresel uçlu tasarımlar bulunur ve teknik incelemeye tabi olarak özelleştirilmiş özellikler de mevcuttur. Standart minimum sipariş miktarı 10 adettir, stokta bulunan ürünler ise 1 adetten itibaren sipariş edilebilir.
Uygun freze ucu, gerçek sertliğe ve işleme aşamasına bağlıdır. Önerilen UEX sertlik aralığındaki H13 ve S136 çelikler için, düz yüzeyler ve yan duvarlar için kare uçlu freze uçları, uygun omuzlar ve yarı finiş işlemleri için köşe yarıçaplı freze uçları ve kavisli boşluklar için küresel uçlu freze uçları kullanılabilir. İş parçasının sertliği seçilen UEX modelinin kapasitesini aştığında, özel olarak sertleştirilmiş çelikten üretilmiş bir freze ucu düşünülmelidir.
Sorularınız veya yardımcı olabileceğimiz sorunlarınız mı var?
Gelin projenizden ve Dohre'nin aletlerinizin tasarımından, üretiminden ve pazara hazır hale getirilmesine nasıl yardımcı olabileceğinden bahsedelim.
Siteyi kullanmaya devam ederek gizlilik politikamızı ve Şartlar ve Koşullarımızı kabul etmiş olursunuz.