


Touch alın
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.


Oxuma həcmi: 2043

Buraxılış tarixi: 2025-12-01
Təxmini oxu vaxtı:
2 fleytalı, yoxsa 4 fleytalı ucluq dəyirmanından istifadə edəcəyinizdən əmin deyilsiniz? Alüminium, polad, yarıqlama və bitirmə üçün praktik məsləhətlərlə yonqar boşluğunu, alət sərtliyini, yemləmə sürətini və kəsmə performansını müqayisə edin.
2 fleytalı və 4 fleytalı uc dəyirmanları arasındakı əsas fərq yonqar boşluğu ilə qabaqcıl sayı arasındakı tarazlıqdır. 2 fleytalı uc dəyirmanı ümumiyyətlə daha böyük fleyta boşluqlarına malikdir və bu da onu alüminium və yüksək həcmdə yonqar istehsal edən əməliyyatlar üçün ümumi seçim halına gətirir. 4 fleytalı uc dəyirmanı daha çox kəsici kənar və tez-tez daha böyük bir nüvə təmin edir ki, bu da onu polad emalı, yan freze və bitirmə üçün faydalı edir.
Lakin təkcə fleyta sayı ucluq dəyirmanının nə qədər yaxşı kəsəcəyini müəyyən etmir. Alət həndəsəsi, iş parçasının materialı, kəsmə birləşməsinin və yonqarların boşaldılması hamısı vacibdir. Bu təlimatda 2 fleytalı və 4 fleytalı ucluq dəyirmanlarının harada ən yaxşı işlədiyi və müxtəlif frezer əməliyyatları üçün onlar arasında necə seçim ediləcəyi izah olunur.
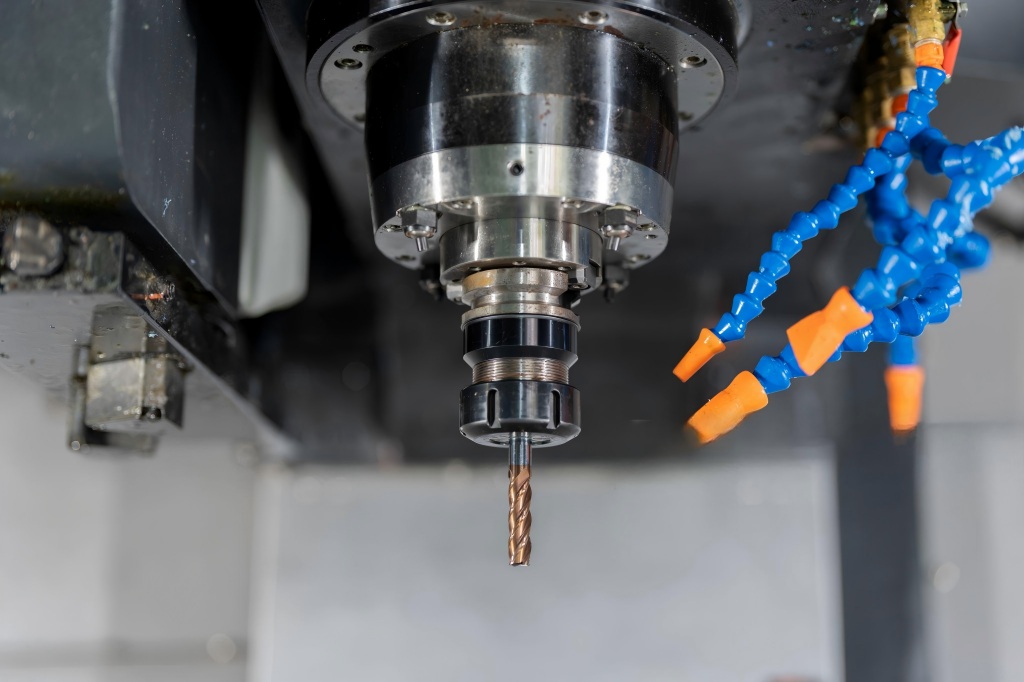
Hər iki dizayn CNC emalında geniş istifadə olunur, lakin hər biri çip sahəsi, alət sərtliyi və qabaqcıl birləşmə baxımından fərqli bir balans təklif edir.
| Xüsusiyyət | 2-Fleyta uç dəyirmanı | 4-Fleyta uç dəyirmanı |
|---|---|---|
| Kəsmə kənarları | 2 kəsici kənar | 4 kəsici kənar |
| Çip sahəsi | Ümumiyyətlə daha böyükdür | Ümumiyyətlə daha kiçik |
| Çip evakuasiyası | Çiplərin qaçması üçün daha çox yer | Çip həcminə və fleyta dizaynına daha həssasdır |
| Alətin sərtliyi | Çox vaxt daha kiçik bir nüvəyə malikdir | Çox vaxt daha böyük və daha sərt nüvəyə malikdir |
| Yemləmə dərəcəsi potensialı | Hər inqilab üçün daha az kəsici kənar | Daha çox kəsici kənar eyni çip yükündə daha yüksək qidalanmanı dəstəkləyə bilər |
| Tam Genişlikli Yuva | Çox vaxt yüksək çip həcmi üçün üstünlük verilir | Həndəsə və çiplərin çıxarılması imkan verdikdə uyğundur |
| Yan Frezeleme | Bir çox tətbiq üçün uyğundur | Sabit kəsmə şəraitində tez-tez üstünlük təşkil edir |
| Ümumi materiallar | Alüminium və dəmir olmayan materiallar | Karbon polad, aşqarlanmış polad və paslanmayan polad |
| Surface Finish | Əla nəticələr əldə edə bilər | Uyğun şərtlər altında yaxşı sabitlik və bitirmə təmin edə bilər |
Bunlar ümumi uc dəyirman dizaynları arasındakı ümumi fərqlərdir. Məsələn, xüsusi hazırlanmış 4 fleytalı alüminium uc dəyirmanı, ümumi təyinatlı 2 fleytalı alətdən daha yaxşı alüminiumda işləyə bilər. Həmişə xüsusi kəsici həndəsəsini və emal şərtlərini nəzərə alın.
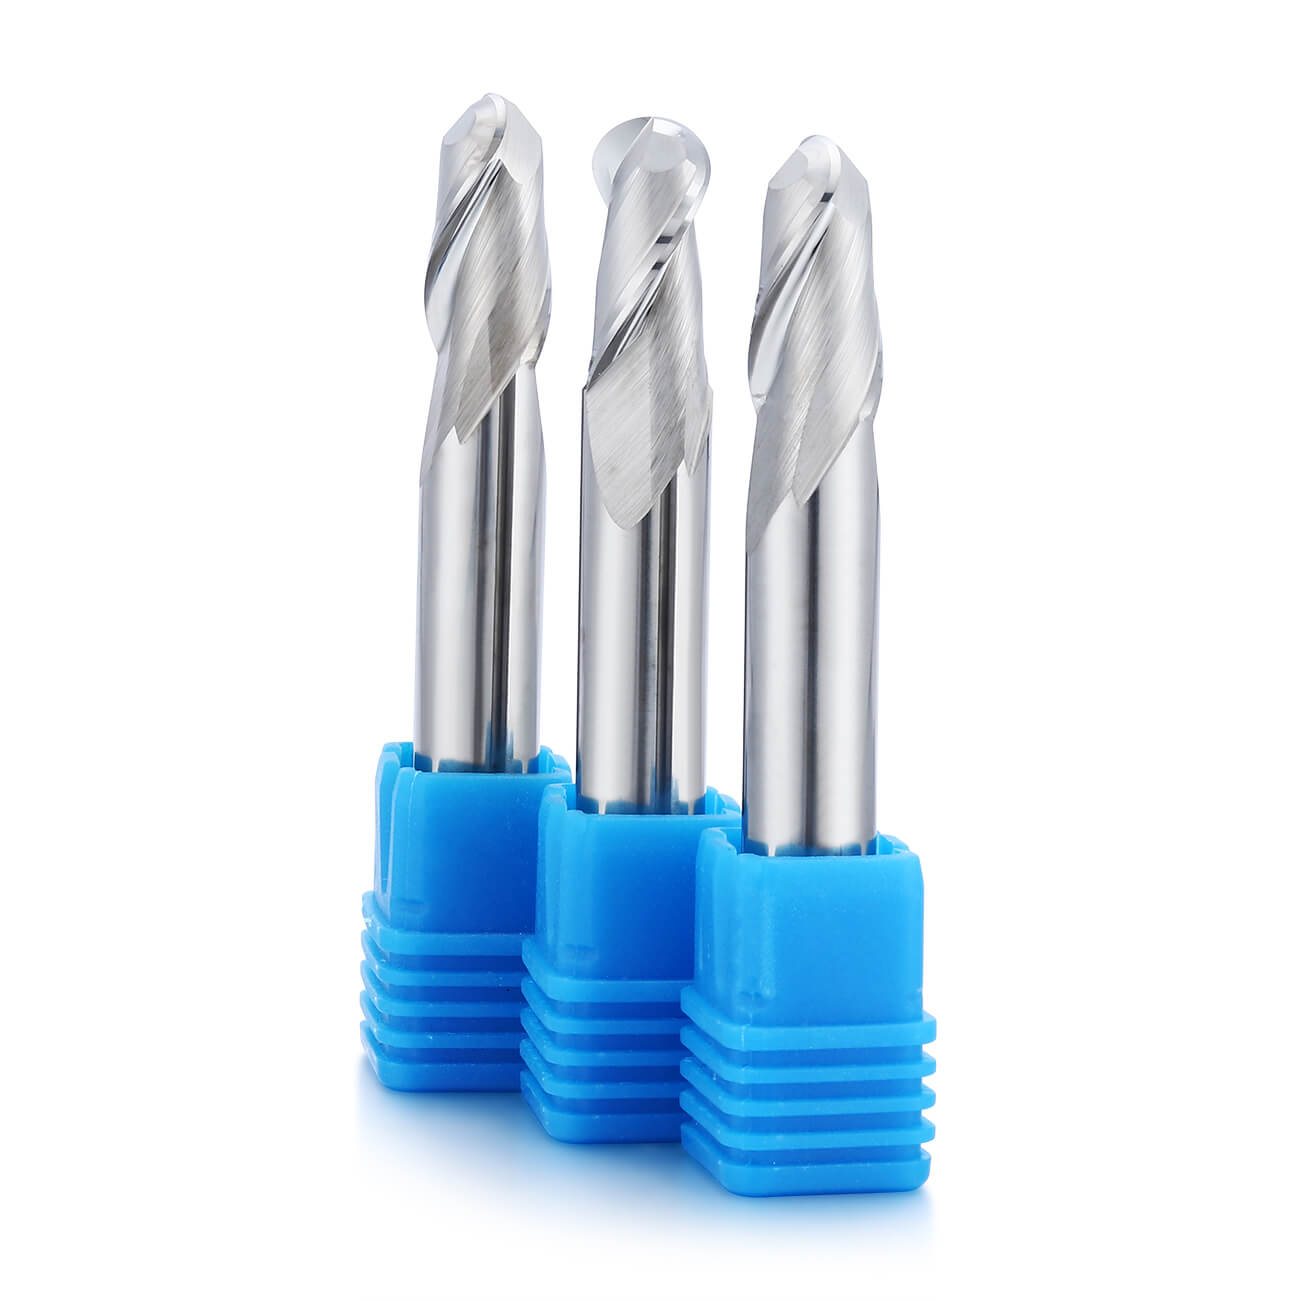
2 fleytalı uclu dəyirmanın nisbətən böyük fleyta boşluqları ilə ayrılmış iki kəsici kənarı var. Bu dizayn yonqarlara kəsmə zonasından uzaqlaşmaq üçün daha çox yer verir ki, bu da xüsusilə çox miqdarda yonqar istehsal edən materialların emalı zamanı faydalıdır.
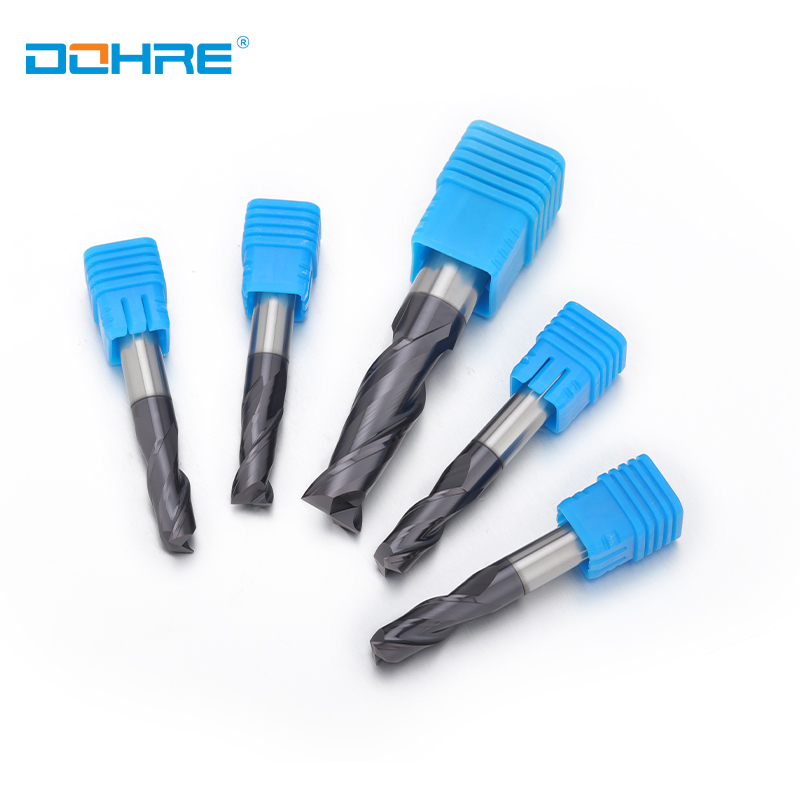
Böyük çip boşluqları, yüksək həcmli material çıxarılması zamanı çip yığılmasını azaltmağa kömək edir.
Adətən alüminium, mis və digər qeyri-dəmir materiallar üçün istifadə olunur.
Çiplərin boşaldılmasının vacib olduğu bir çox yuva və cib əməliyyatları üçün yaxşı uyğundur.
Uyğun kənar həndəsəsi və kəsmə parametrləri ilə birləşdirildikdə effektiv kəsmə performansı təmin edə bilər.
Daha az fleyta ilə alətin nüvəsi müqayisə edilə bilən 4 fleytalı dizayndan daha kiçik ola bilər. Bu, xüsusilə uzun alət çıxıntıları və ya çətin kəsmə şərtləri ilə sərtliyə təsir göstərə bilər. 2 fleytalı kəsicinin hər dövr üçün daha az kəsici kənarı var, baxmayaraq ki, onun faktiki qidalandırma qabiliyyəti alətdən və işləmə qabiliyyətindən asılıdır.
İki fleytalı alətlər yalnız yumşaq materiallarla məhdudlaşmır, lakin polad emalı və ya daha yüksək sərtlikli tətbiqlər üçün daha çox fleytalı alət bu şərtlər üçün nəzərdə tutulduqda üstünlüklər təklif edə bilər.
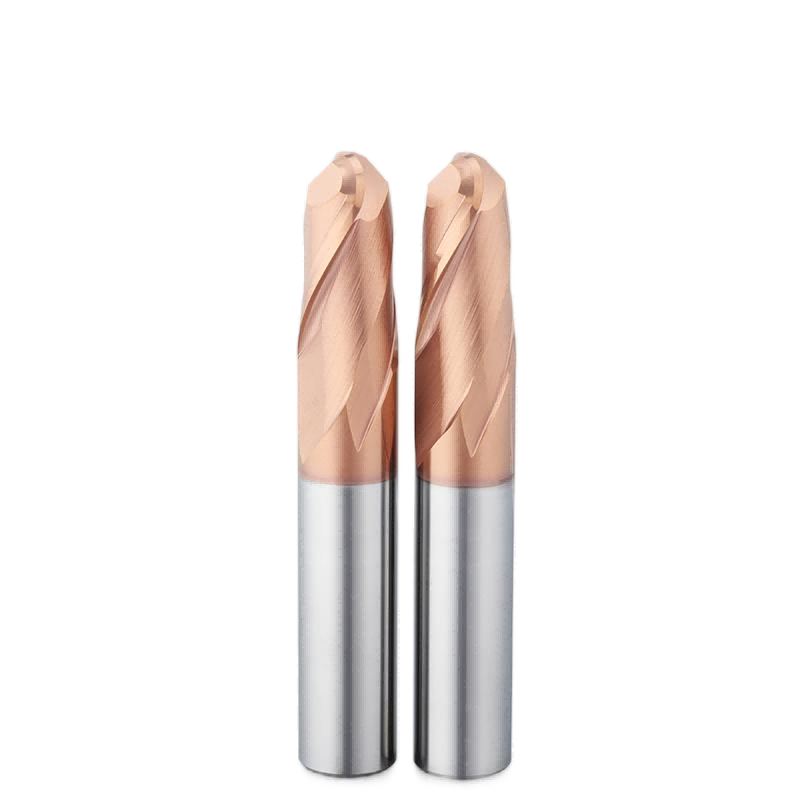
Alüminium emalı, tez-tez geniş fleyta sahəsi və materialın yapışmasını məhdudlaşdırmaq üçün hazırlanmış kəsici kənarlardan faydalanır. Kürəcikli profilləmə və səthin işlənməsi üçün DOHRE, alüminium üçün 2 fleytalı karbid kürəcikli ucluq dəyirmanı təklif edir.
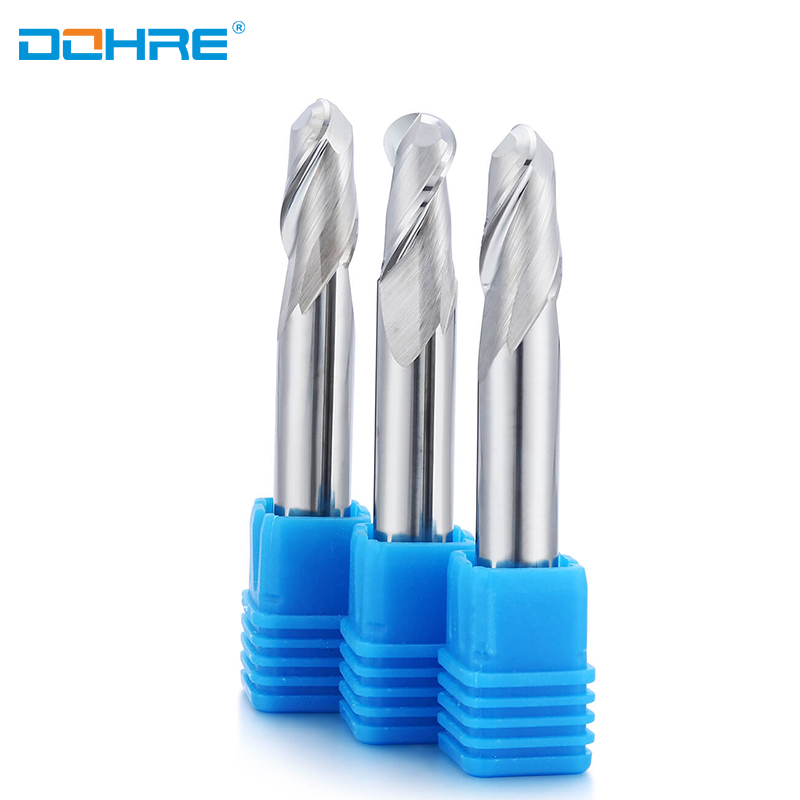
Yivləmə və ya yan frezeləmə kimi digər freze əməliyyatları üçün kəsicinin stili iş parçasına və alət yoluna uyğun olaraq seçilməlidir. DOHRE məhsul çeşidində alüminium üçün əlavə karbid uclu frezerləri müqayisə edə bilərsiniz.
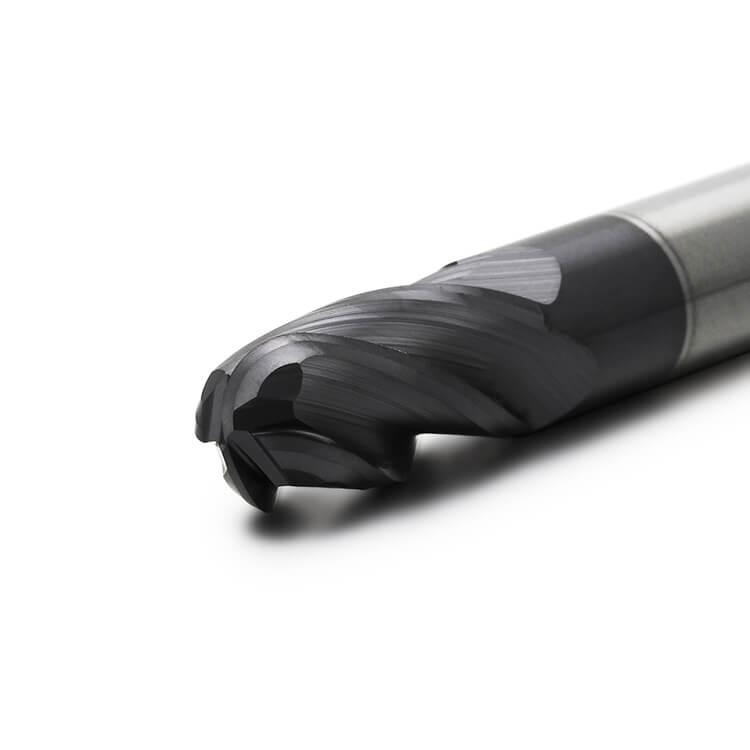
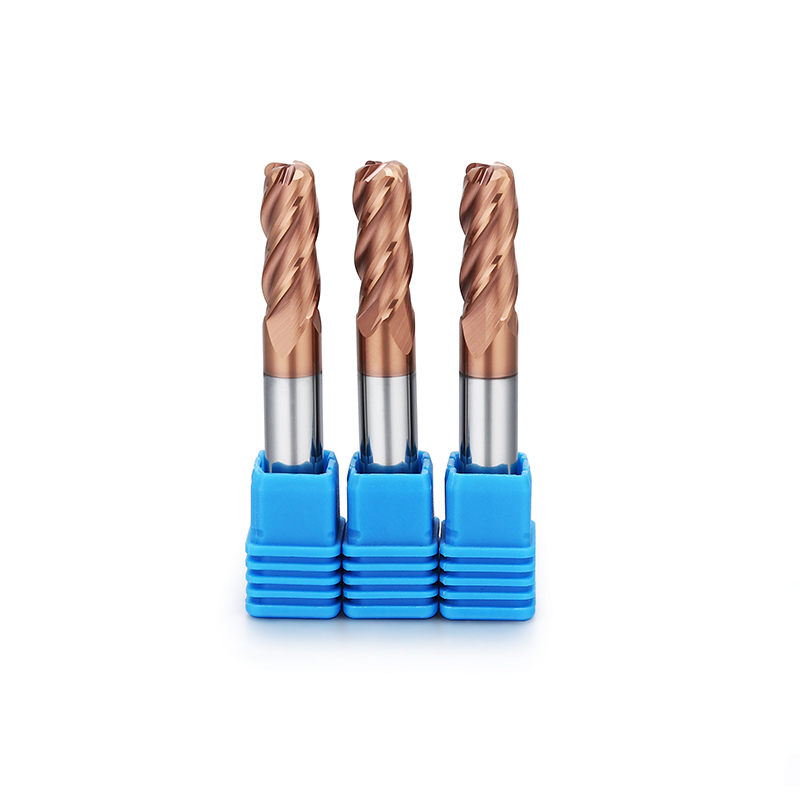
4 fleytalı uclu dəyirmanın alət ətrafında dörd kəsici kənarı var. Eyni diametrli tipik 2 fleytalı dizaynla müqayisədə, onun nüvəsi daha böyük və fleytalar arasında daha az boşluq olur.
Əlavə kəsici kənarlar 4 fleytalı uclu frezerləri polad emalı, yan frezerləmə və bitirmə üçün geniş yayılmış seçim halına gətirir. Lakin, daha kiçik fleyta boşluqları, xüsusən də dərin və ya tam enli kəsiklər zamanı yonqar boşaltmasının daha çox diqqətə layiq olduğunu göstərir.
Hər mil fırlanması zamanı materiala daha çox kəsici kənarlar yapışır.
Daha böyük bir nüvə, müqayisə edilə bilən dizaynlarda alət sərtliyini artıra bilər.
Çox vaxt poladın yan frezeleme, profilləmə və emalı üçün uyğundur.
Tövsiyə olunan çip yükü və kəsmə şərtləri imkan verdikdə daha yüksək proqramlaşdırılmış yemləmə sürətlərini dəstəkləyə bilər.
Paslanmayan polad, ərintili polad, titan və digər metallar üçün materiala xas həndəsələrdə mövcuddur.
Dörd fleytalı alətlər ümumiyyətlə daha az çip sahəsinə malikdir və bu da çiplər sərbəst şəkildə çıxa bilmədikdə problemə çevrilə bilər. Dərin yarıqlar, ağır kəsiklər və böyük və ya yapışqan çiplər yaradan materiallar uyğun fleyta həndəsəsi, kəsmə parametrləri və çiplərin çıxarılması tələb edir.
Daha çox fleyta avtomatik olaraq alətin daha uzun ömrü və ya daha yaxşı səth örtüyü demək deyil. Zəif yonqar boşaldılması, həddindən artıq kəsmə qüvvələri və ya uyğun olmayan alət həndəsəsi, kəsicinin daha çox kəsici kənarı olsa belə, performansı azalda bilər.
Paslanmayan polad emalı kənar möhkəmliyinə, istilik idarəetməsinə və çip nəzarətinə tələblər qoyur. Paslanmayan polad üçün hazırlanmış 4 fleytalı kəsici, uyğun freze əməliyyatları üçün qabaqcıl birləşmə və alət sərtliyi arasında faydalı bir balans təmin edə bilər.
Buna misal olaraq paslanmayan polad üçün DOHRE TEX kvadrat uclu dəyirmanı göstərmək olar.

Daha ətraflı materiala xas təlimat üçün paslanmayan polad freze üçün fleyta sayının necə seçiləcəyinə baxın.
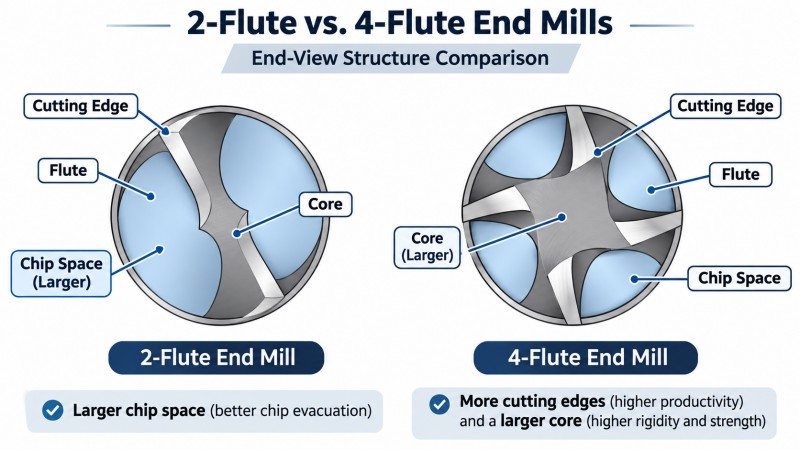
Hər bir kəsici kənar materialı çıxarır və qırıntılar əmələ gətirir. Bu qırıntılar növbəti kəsici kənar keçməzdən əvvəl kəsmə zonasını tərk etmək üçün kifayət qədər yerə ehtiyac duyur.
2 fleytalı uclu dəyirman ümumiyyətlə yonqarlar üçün daha çox yer buraxır ki, bu da xüsusilə alüminium yarıqlarda faydalı ola bilər. 4 fleytalı uclu dəyirmanın kəsici kənarları daha çoxdur, lakin adətən daha az fleyta sahəsi var, buna görə də yonqarların çıxarılması kəsmə birləşməsinə, alət həndəsəsinə və soyuducu və ya hava təchizatına daha həssas olur.
Dörd fleytalı uclu dəyirmanlar, müqayisə edilə bilən 2 fleytalı alətlərə nisbətən daha böyük bir nüvəyə malikdir. Bu, xüsusilə yan freze və bitirmə işlərində alət əyilməsini azaltmağa kömək edə bilər. Bununla belə, sərtlik həmçinin alətin diametrindən, boyun həndəsəsindən, fleyta uzunluğundan, çıxıntıdan və karbid dərəcəsindən asılıdır.
4 fleytalı uclu frezer səth üzərində daha çox qabaqcıl keçid təmin edə bilər və düzgün şəraitdə kəsmə stabilliyini artıra bilər. Lakin 2 fleytalı frezer, xüsusən də alüminium və ya digər qeyri-dəmir materiallar üçün nəzərdə tutulduqda, əla nəticə əldə edə bilər.
Alətin ömrü və işlənmə keyfiyyəti axıntı, vibrasiya, kəsmə sürəti, yonqar yükü, alət həndəsəsi və iş parçasının materialından təsirlənir. Fleyta sayı bu kombinasiyanın yalnız bir hissəsidir.
İki fleytalı uclu dəyirmanlar alüminium üçün geniş seçimdir, çünki onların daha böyük yonqar boşluqları yarıqlama və digər yonqar ağır əməliyyatlar zamanı materialın təmizlənməsinə kömək edir. Üç fleytalı alüminium kəsicilər də yonqar təmizlənməsini və qabaqcıl sayını balanslaşdırmaq üçün geniş istifadə olunur.
4 fleytalı kəsici, material üçün nəzərdə tutulduqda və emal şərtləri kifayət qədər çip boşaltmasını təmin etdikdə alüminiumda yaxşı işləyə bilər. Əsas narahatlıq sadəcə fleytaların sayı deyil, həm də alətin qablaşdırma və ya material yapışması olmadan çipləri çıxara bilib-bilməməsidir.
Dörd fleytalı uclu dəyirmanlar polad emalı üçün tez-tez istifadə olunur, çünki onlar birdən çox kəsici kənarı yaxşı özək sərtliyi ilə birləşdirə bilirlər. Onlar xüsusilə yan freze və bitirmə işlərində geniş yayılmışdır, baxmayaraq ki, kobudluq və yarıqlama kəsmə eni və dərinliyindən asılı olaraq fərqli dizaynlar tələb edə bilər.
Dörd fleytalı uclu dəyirmanlar paslanmayan polad üçün adətən istifadə olunur, lakin hər əməliyyat üçün universal fleyta sayı yoxdur. Austenitik paslanmayan poladlar idarə olunması çətin olan yonqarlar və əhəmiyyətli dərəcədə istilik yarada bilər ki, bu da kəsicinin həndəsəsini və kəsmə şərtlərini xüsusilə vacib edir.
Mövcud alət dizaynlarını müqayisə etmək üçün paslanmayan polad üçün karbid uc dəyirmanlarını araşdırın .
Titan ərintiləri kəsmə istiliyinə, yonqarların boşalmasına və alətlərin işə düşməsinə diqqətlə nəzarət tələb edir. Əməliyyatdan və alətin dizaynından asılı olaraq, həm az sayda fleyta kəsiciləri, həm də çoxlu fleyta kəsiciləri uyğun ola bilər.
Misal üçün, DOHRE titan ərintiləri üçün 4 fleytalı kvadrat uclu dəyirman təklif edir . Onun uyğunluğu yalnız fleyta sayına deyil, ərintiyə, kəsmə strategiyasına və tövsiyə olunan parametrlərə əsasən qiymətləndirilməlidir.
Freze əməliyyatının növü, material eyni qalsa belə, hansı fleyta sayının daha yaxşı işlədiyini dəyişə bilər.
Tam enli yarıqlama zamanı kəsici materialı bütün diametri boyunca birləşdirir. Bu, yarıqda daha çox yarıq əmələ gətirir və yarıqların boşaldılmasını xüsusilə vacib edir.
Alüminium üçün 2 fleytalı uclu dəyirman çox vaxt praktik başlanğıc nöqtəsidir, çünki onun fleyta boşluqları yonqar üçün yer təmin edir. 4 fleytalı alət, həndəsəsi və kəsmə parametrləri əməliyyata uyğun olduqda da istifadə edilə bilər, lakin yonqarın qablaşdırılmasından çəkinmək lazımdır.
Yan frezerləmədə kəsici diametrinin yalnız bir hissəsini ələ keçirir. Aləti əhatə edən daha az material sayəsində çiplərin çıxarılması tam enli yarıqlamadan daha asan ola bilər.
Dörd fleytalı uclu dəyirmanlar polad yan freze üçün çox vaxt faydalıdır, çünki onlar daha çox kəsici kənar təklif edir və yaxşı sabitlik təmin edə bilir. İki fleytalı alətlər, xüsusən də yonqar həcmi və ya material yapışmasının narahatlıq doğurduğu yerlərdə bir çox əməliyyatlar üçün uyğun olaraq qalır.
Seçim, uzun məsafəli alətlər, nazik divarlar və yüksək sürətli emal strategiyaları ilə daha çox tətbiqə xas olur, burada əyilmə, radial əlaqə və vibrasiya da nəzərə alınmalıdır.
Geniş yayılmış bir yanlış təsəvvür odur ki, 2 fleytalı uc dəyirmanları həmişə 4 fleytalı uc dəyirmanlardan daha sürətli kəsir. Fleyta sayı yemləmə sürətinin potensialına təsir göstərir, lakin kəsmə sürətini və ya emal məhsuldarlığını birbaşa müəyyən etmir.
Freze əməliyyatı üçün proqramlaşdırılmış yem sürəti aşağıdakı kimi hesablana bilər:
Vf = n × z × fz
Vf = Qidalanma sürəti (mm/dəq)
n = Mili sürət (rpm)
z = Fleytaların sayı
fz = Hər diş başına qidalanma (mm/diş)
Tutaq ki, hər iki kəsici 10,000 dövr/dəq sürətlə işləyir və diş başına 0.05 mm qidalanma sürəti ilə işləyir. Nəzəri qidalanma sürəti belə olardı:
| Biçici | Hesab | Feed Rate |
|---|---|---|
| 2-fleyta | 10,000 × 2 × 0.05 | 1,000 mm / dəq |
| 4-fleyta | 10,000 × 4 × 0.05 | 2,000 mm / dəq |
Bu nümunə yalnız düsturun necə işlədiyini göstərir. Bu o demək deyil ki, 4 fleytalı kəsicinin həmişə 2 fleytalı kəsicinin ikiqat qidalanma sürəti ilə işləyə bilər. Hər diş üçün eyni qidalanma hər iki alət üçün uyğun olmaya bilər, xüsusən də fleyta sahəsi, kəsici birləşmə və yonqar boşaltma fərqli olduqda.
Faktiki yemləmə sürətləri alət istehsalçısının tövsiyələrinə uyğun olmalı və alət diametri, iş parçasının materialı, kəsmə dərinliyi, radial birləşmə və dəzgah şəraitinə görə tənzimlənməlidir.
İki dizayn arasında seçim edirsinizsə, bu suallarla başlayın:
Hansı materialı emal edirsiniz? Alüminium və dəmirsiz metallar adətən daha böyük fleyta sahələrindən faydalanır. Polad adətən çoxfleytalı kəsicilərdən istifadə edir.
Siz yarıqlama, yoxsa yan frezeləmə ilə məşğul olursunuz? Tam enli yarıqlama, bir çox yan frezeləmə əməliyyatlarından daha çox çip boşaltma tələbləri yaradır.
Quraşdırma nə qədər möhkəmdir? Alətin çıxıntısı, iş yerinin saxlanması, dəzgahın sərtliyi və kəsici nüvənin ölçüsü əyilməyə təsir göstərir.
Əsas məqsədiniz nədir? Kobudluq, bitirmə, dövr müddəti və səth keyfiyyəti fərqli kəsici dizaynları tələb edə bilər.
İstehsalçı hansı həndəsəni tövsiyə edir? Müəyyən bir alətin nəzərdə tutulan tətbiqi ümumi fleyta sayma qaydasından daha vacibdir.
Fleyta sayı iki və ya dörd ilə məhdudlaşmır. Materialdan və emal strategiyasından asılı olaraq üç fleytalı və daha yüksək fleytalı dizaynlar da faydalı ola bilər. Daha ətraflı məlumat üçün CNC emalı üçün düzgün uc dəyirmanını necə seçəcəyinizi oxuyun.
2 fleytalı uclu dəyirman ümumiyyətlə daha çox yonqar sahəsi təmin edir, 4 fleytalı uclu dəyirman isə daha çox kəsici kənar və çox vaxt daha böyük bir nüvə təmin edir. İki fleytalı alətlər alüminium və yonqar ağır əməliyyatlar üçün geniş yayılmışdır, dörd fleytalı alətlər isə polad emalı və bitirmə üçün geniş istifadə olunur.
Bəli. 4 fleytalı uclu dəyirman, uyğun həndəsəyə və əməliyyat üçün kifayət qədər yonqar boşluğuna malik olduqda alüminiumu emal edə bilər. Xüsusilə yonqar həcminin yüksək olduğu yerlərdə iki və üç fleytalı kəsicilər alüminium üçün ümumi seçimdir, lakin dörd fleytalı dizaynlar avtomatik olaraq uyğun deyil.
Dörd fleytalı uclu dəyirmanlar polad üçün çox vaxt yaxşı seçimdir, çünki onlar kəsici kənarların və sərtliyin faydalı kombinasiyasını təmin edə bilər. Bununla belə, kobudluq, yarıqlama və bitirmə fərqli həndəsələr və kəsmə parametrləri tələb edə bilər.
Alüminiumda tam enli yarıqlar üçün, 2 fleytalı kəsiciyə üstünlük verilir, çünki o, yarıqların boşaldılması üçün daha çox yerə malikdir. Material, alət həndəsəsi və kəsmə şərtləri uyğun olduqda, yarıqlar üçün dörd fleytalı alətlərdən də istifadə etmək olar.
Xeyr. Əlavə kəsici kənarlar uyğun şəraitdə səthin görünüşünü yaxşılaşdıra bilər, lakin vibrasiya, alətin axması, diş başına qidalanma, kəsicinin həndəsəsi və çip boşaldılması eyni dərəcədə əhəmiyyətli təsir göstərə bilər. Düzgün seçilmiş 2 fleytalı kəsici də əla nəticə əldə edə bilər.
Xüsusilə əməliyyat daha yüksək qidalanma sürətinə imkan verdikdə, bu, mümkündür. Bununla belə, daha çox fleyta daha yüksək material çıxarma sürətinə zəmanət vermir. Taşlama sahəsi, kəsmə birləşmələri, alət sərtliyi və tövsiyə olunan taşlama yükü nəzərə alınmalıdır.
Hər iki dizayn kəsicidən və əməliyyatdan asılı olaraq uyğun ola bilər. Titan emalı istilik və qırıntıların boşaldılmasına diqqətli nəzarət tələb edir, buna görə də yalnız fleyta sayına etibar etmək əvəzinə, xüsusi olaraq ərinti və kəsmə strategiyası üçün hazırlanmış bir alət seçin.
Xüsusilə alüminium yarıqlama işlərində, yonqarların boşaldılması əsas məsələ olduqda, 2 fleytalı uc dəyirmanı çox vaxt yaxşı başlanğıc nöqtəsidir. Bir çox polad yan freze və bitirmə əməliyyatlarında olduğu kimi, qabaqcıl say və sərtlik vacib olduqda, 4 fleytalı uc dəyirmanı faydalı ola bilər.
Düzgün seçim yenə də alətin tam dizaynından və emal şərtlərindən asılıdır. Kəsici seçməzdən əvvəl tövsiyə olunan material çeşidini, alət həndəsəsini, kəsmə birləşməsini və qidalandırma parametrlərini yoxlayın.
Müxtəlif materiallar və freze əməliyyatları üçün alət seçimlərini müqayisə etmək üçün DOHRE karbid ucluq dəyirman çeşidini araşdıra bilərsiniz .
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.
Saytdan istifadə etməyə davam etməklə, siz məxfilik siyasətimizlə razılaşırsınız . Şərtlər və Qaydalar .