


Touch alın
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.

Oxuma həcmi: 7361

Buraxılış tarixi: 2021-09-26
Təxmini oxu vaxtı:
Düz səthlər, əyri profillər, dərin boşluqlar, dar yarıqlar, çiyinlər və yüksək material çıxarma əməliyyatları fərqli alət dizaynları tələb etdiyi üçün uc dəyirmanları müxtəlif kəsmə həndəsələrində mövcuddur. Kvadrat, kürəvi burun, künc radiusu, kobud, uzun boyunlu, mikro diametrli və xüsusi profilli uc dəyirmanlarının hər biri fərqli emal nəticəsi verir. Bu təlimatda CNC emalında istifadə olunan ən çox yayılmış uc dəyirman növləri müqayisə edilir, hər bir kəsicinin istehsal etmək üçün nəzərdə tutulmuş xüsusiyyətləri izah edilir və hər bir alət növünün normal olaraq harada seçildiyi göstərilir.
CNC frezerləmədə kəsici ucunun forması alətin yarada biləcəyi səthə və xüsusiyyətə birbaşa təsir göstərir. Düz dibli yuvalar üçün hazırlanmış kəsici, əyri qəlib səthləri və ya gücləndirilmiş çiyin emalı üçün hazırlanmış alətlə eyni nəticəni yaratmayacaq.
Əsas uclu dəyirman növlərini anlamaq, müəyyən bir CNC emal əməliyyatı üçün bir alət seçməzdən əvvəl kvadrat, kürəvi burun, künc radiusu, kobud, uzun boyunlu, mikro diametrli, yivli və xüsusi profilli kəsiciləri ayırd etməyi asanlaşdırır.
Uc dəyirmanı, iş parçasından materialı çıxarmaq üçün frezer dəzgahlarında və CNC emal mərkəzlərində istifadə olunan fırlanan kəsici alətdir. Əksər uc dəyirmanlarının kəsici kənarları xarici diametrdə və alətin dizaynından asılı olaraq uc tərəfində olur.
Bu kəsmə quruluşu, uc dəyirmanına yuvaları, cibləri, yan divarları, çiyinləri, düz səthləri, əyri profilləri və üçölçülü xüsusiyyətləri emal etməyə imkan verir. Fərqli kəsmə nəticələri üçün fərqli uc həndəsələri və fleyta dizaynları hazırlanmışdır.
Dohre , müxtəlif həndəsələrdə, materiallarda, örtüklərdə, fleyta konfiqurasiyalarında və xüsusi ölçülərdə CNC emalı üçün bərk karbid uc dəyirmanları təqdim edir.
Uc dəyirmanları kəsici ucların həndəsəsinə, fleyta dizaynına, alətin çatma məsafəsinə, emal mərhələsinə və istehsal etmək üçün nəzərdə tutulduğu xüsusiyyətə görə təsnif edilə bilər. Aşağıdakılar CNC metal emalında istifadə olunan ən çox yayılmış uc dəyirman növləri arasındadır.

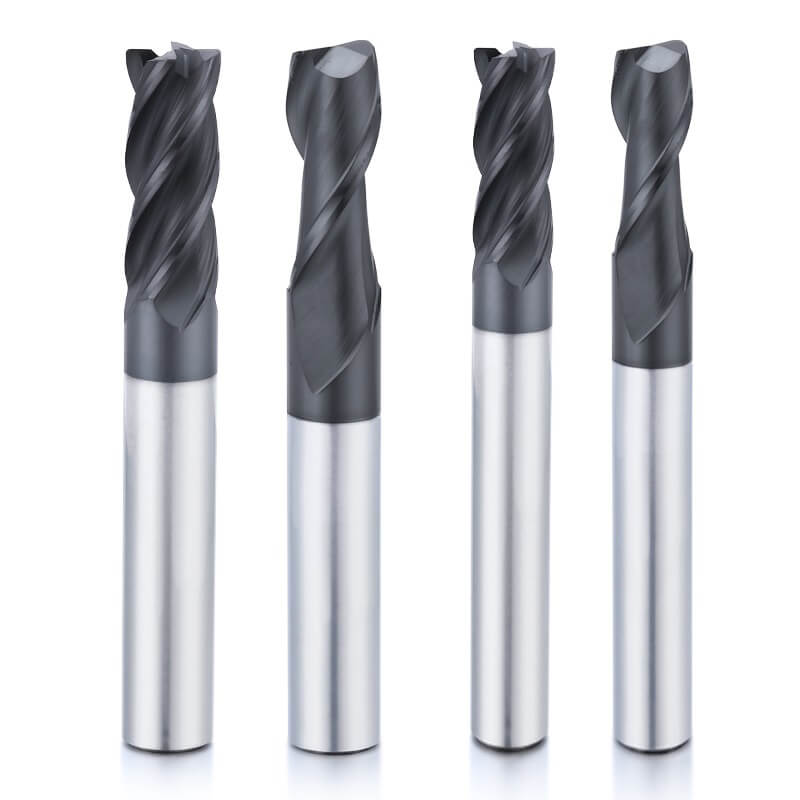
Düz uclu dəyirman, həmçinin düz uclu dəyirman adlanır, nisbətən iti küncləri olan düz kəsici ucuna malikdir. O, adətən düz səthlər, tam enli yuvalar, ciblər, düz yan divarlar, çiyinlər, pillələr və alt səth emalı üçün istifadə olunur.
Kvadrat uclu frezerlər, komponentin düz dibi və ya dibdən divara aydın keçid tələb etdiyi hallarda seçilir. Kəskin kəsmə küncü dəqiq həndəsə təmin edir, lakin kəsilmə, həddindən artıq birləşmə və ya qeyri-sabit emal zamanı qırılmaya daha həssas ola bilər.
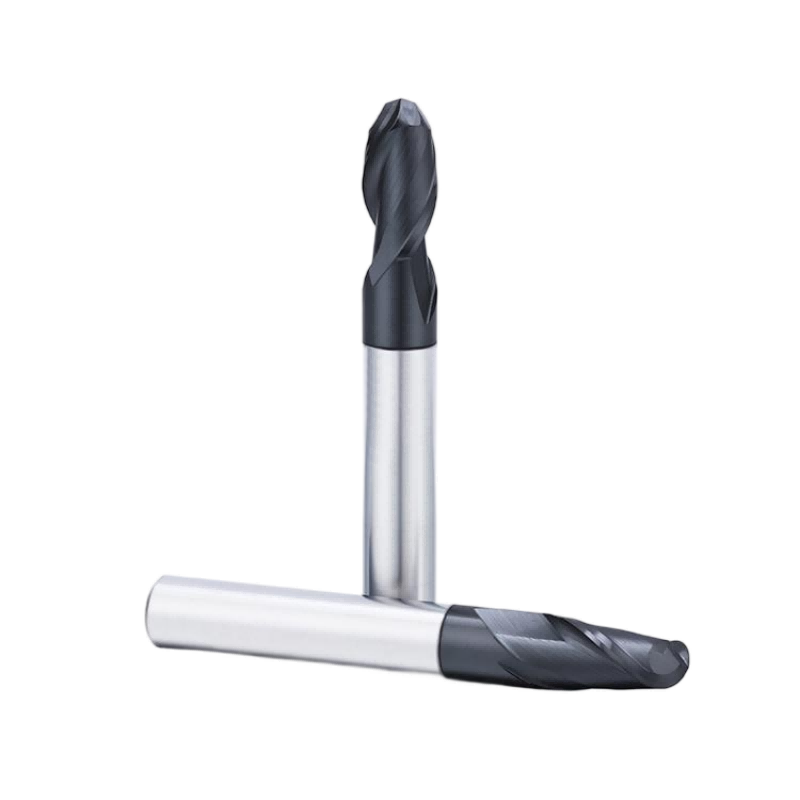
Kürəvi burunlu uclu dəyirmanın yarımkürəvi kəsici ucu var. Əyri səthlər, qəlib boşluqları, üçölçülü konturlar, sərbəst formalı profillər, qövs keçidləri və ətraflı bitirmə əməliyyatları üçün nəzərdə tutulub.
Dairəvi kəsmə profili alətin dəyişən səth bucaqlarını izləməsinə imkan verir. Səthin keyfiyyəti kürə radiusundan, pilləkəndən, alət yolundan, kəsmə birləşməsindən, qaçışdan və alət mərkəzinə yaxın kəsmə şəraitindən asılıdır.
Bəzən öküz burunlu uclu dəyirman adlanan künc radiuslu uclu dəyirmanın, uc üzü ilə yan kəsici kənarı arasında müəyyən bir radiusa malik əsasən düz kəsici ucu var.
Künc radiusu kəsici kənarı möhkəmləndirir və iti kvadrat uclu frezerlə müqayisədə künc qırıntılarını azalda bilər. Bu alətlər adətən çiyinlər, yan divarlar, pilləkənlər, qəlib profilləri, yarı-biçim və daha güclü künc dəstəyi tələb edən bitirmə əməliyyatları üçün istifadə olunur.
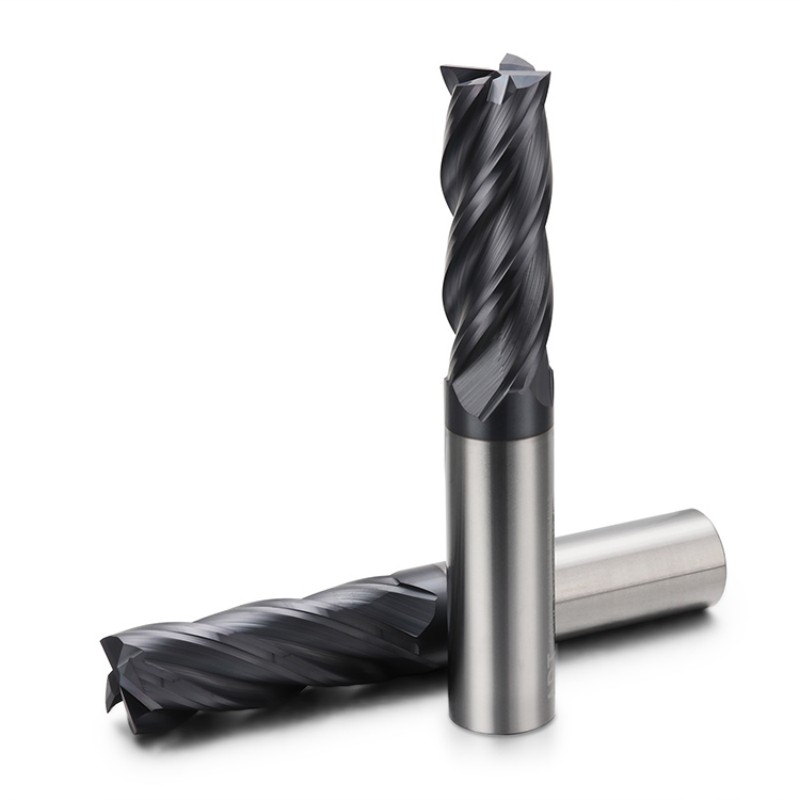
Kobud uclu frezerlər, çıxarılan materialı daha kiçik yonqar seqmentlərinə bölmək üçün dişli və ya dalğa formalı kəsici kənarlardan istifadə edir. Bu, kəsmə təzyiqini azalda və kobud emal zamanı materialın sabit çıxarılmasını təmin edə bilər.
Yarım-işlənmə və ya bitirmə işlərindən əvvəl emal ehtiyatının çox hissəsini çıxarmaq üçün adətən kobudluq alətindən istifadə olunur. Ölçü dəqiqliyi və son səth keyfiyyəti vacib olduqda, adətən xüsusi bitirmə kəsicisini əvəz etmir.
Sonluq frezerləri ölçülü tutarlılığı, profil dəqiqliyini və təkmilləşdirilmiş səth keyfiyyətini dəstəkləmək üçün hazırlanmışdır. Tələb olunan iş parçasının xüsusiyyətindən asılı olaraq, onlar kvadrat, kürəvi burun və ya künc radius həndəsəsindən istifadə edə bilərlər.
Bitirmə əməliyyatları ümumiyyətlə daha kiçik kəsmə müdaxiləsindən istifadə edir və sabit alət tutma, uyğun kəsmə parametrləri, nəzarətli axın və ardıcıl qabaqcıl keyfiyyət tələb edir.
Uzunboğazlı uclu dəyirman kəsici fleytaların arxasında qısaldılmış boğaz hissəsinə malikdir. Qısaldılmış boğaz dərin boşluqlar, girintili səthlər, dar dəliklər, qəlib divarları və alət tutucusunun iş parçasına mane ola biləcəyi sahələr üçün əlavə boşluq təmin edir.
Uzunboğazlı alətlər kvadrat, kürəvi burunlu və künc radiuslu kəsici ucluqlarla mövcuddur. Boğaz adətən yalnız lazım olduğu qədər uzun olmalıdır, çünki lazımsız əl çatmazlığı titrəməni və alətin əyilməsini artıra bilər.
Mikro diametrli uc dəyirmanları mikro yuvalar, kiçik boşluqlar, miniatür çiyinlər, incə konturlar, optik modul xüsusiyyətləri, elektron komponentlər, tibbi hissələr, dəqiq qəlib əlavələri və digər kiçik emal detalları üçün nəzərdə tutulub.
Mikroalətlər xüsusilə milin axmasına, alət tutucusunun dəqiqliyinə, alətin çıxıntısına, yonqar tıxanmasına, kəsmə dərinliyinə və giriş metoduna həssasdır. İş parçasının həndəsəsi imkan verdikdə, ümumiyyətlə qısa və sərt alət konfiqurasiyalarına üstünlük verilir.
Yiv dəyirmanı daxili və ya xarici yivləri emal etmək üçün CNC spiral interpolasiyasından istifadə edir. Kəsicinin dizaynından asılı olaraq, bir alət addım və alət həndəsəsi uyğun olduqda fərqli yiv diametrləri yarada bilər.
T-yivli kəsicilər giriş yuvası emal edildikdən sonra T-formalı yivlər yaratmaq üçün nəzərdə tutulmuşdur. Kəsici kəsicilər, konfet kəsicilər, göyərçin quyruğu kəsiciləri və oxşar xüsusi alətlər adi düz uclu frezerlə emal edilə bilməyən xüsusiyyətlərə malikdir.
Digər dizaynlara düz fleyta, konik, V formalı, iki uclu, yuxarı kəsilmiş, aşağı kəsilmiş, oyma, fahmləmə və xüsusi profil kəsiciləri daxildir. Bu həndəsələrdən bəziləri plastik, kompozit, qrafit, ağac, oyma, kəsmə və tətbiqə xas profil emalı üçün istifadə olunur.
| Dəyirman növü | Tipik Applications | Əsas Seçim Səbəbi |
|---|---|---|
| Kvadrat uç dəyirmanı | Düz səthlər, yuvalar, ciblər, yan divarlar və çiyinlər | Düz dibli və iti künclü həndəsə |
| Top Burun Ucu Dəyirman | Əyri səthlər, qəlib boşluqları və 3D konturlar | Əyri profillərdə davamlı təmas |
| Künc Radius Son Dəyirman | Çiyinlər, yan divarlar, pilləkənlər və profillər | Daha güclü kəsici künc və kənar qorunması |
| Kobud Dəyirman | Yüksək material çıxarılması və kobud emal | Çip seqmentləşdirilməsi və azaldılmış kəsmə təzyiqi |
| Son Dəyirmanı Bitirin | Son ölçülü və səthi bitirmə | Profil dəqiqliyi və səth tutarlılığı |
| Uzun Boyunlu Uc Dəyirmanı | Dərin boşluqlar və məhdud emal sahələri | Əlavə tutucu və iş parçası boşluğu |
| Mikro Diametrli Uc Dəyirmanı | Mikro yuvalar, kiçik boşluqlar və miniatür xüsusiyyətlər | Kiçik dəqiqlikli həndəsəyə giriş |
| Yiv dəyirmanı | Daxili və xarici CNC yivli emal | İnterpolasiya yolu ilə çevik sap istehsalı |
Kvadrat, kürəvi burunlu və künc radiuslu uclu dəyirmanlar eyni nominal kəsmə diametrinə malik ola bilər, lakin onlar fərqli iş parçası xüsusiyyətləri yaradır. Kəsici uc profili alətin alt səthə, yan divara, künc keçidinə və əyri profilə necə toxunduğunu müəyyən edir.
| həndəsə | Nəticə Səthi | Tipik Application |
|---|---|---|
| Kvadrat uç dəyirmanı | Düz alt və düz yan divar | Yuvalar, ciblər, çiyinlər və pillələr |
| Top Burun Ucu Dəyirman | Əyri səth və hamar 3D kontur | Kalıp boşluqları, sərbəst formalı profillər və kontur örtükləri |
| Künc Radius Son Dəyirman | Dairəvi künc keçidi olan düz sahə | Çiyinlər, yan divarlar, profillər və kənarların qorunması |
Düz dib və şəffaf divar keçidi tələb olunduqda kvadrat uclu dəyirman adətən seçilir. Kürəvi burunlu uclu dəyirman davamlı əyri səthlər üçün seçilir. Künc radiuslu uclu dəyirman düz kəsmə sahəsi ilə daha güclü künc dayağı arasında güzəşt təmin edir.
Uc dəyirmanları polad, paslanmayan polad, alüminium, titan ərintisi, qəlib polad, bərkimiş polad, qrafit, plastiklər, kompozitlər və digər emal edilə bilən materiallarda geniş çeşiddə səthlər və komponent xüsusiyyətləri istehsal etmək üçün istifadə olunur.
| Emal əməliyyatı | Tipik istifadə |
|---|---|
| Yiv açma | Tam enli yuvalar, yivlər və kanallar istehsal edir |
| Yan Frezeleme | Şaquli divarların, kənarların və yan səthlərin emalı |
| Cib saxlama | Qapalı bir sərhəd içərisindəki materialın çıxarılması |
| Çiyin Frezeleme | Alt səthin və bitişik yan divarın istehsalı |
| Profil | Daxili və ya xarici komponent konturunun izlənməsi |
| Səthin bitməsi | Səth keyfiyyətinin və ölçülü tutarlılığın yaxşılaşdırılması |
| 3D konturlama | Emal qəlibləri, əyri səthlər və sərbəst forma həndəsəsi |
| Dərin Çuxurların Emalı | Uzunboğazlı alətlərlə girintili xüsusiyyətlərə çatmaq |
| Mikro emal | Miniatür yuvalar, boşluqlar və dəqiq detalların istehsalı |
Uc frezeleme, CNC maşını aləti və ya iş parçasını proqramlaşdırılmış bir yol boyunca hərəkət etdirərkən fırlanan bir kəsicinin materialı çıxardığı bir emal prosesidir. Kəsmə xarici diametrdə, uc hissəsində və ya hər ikisində baş verə bilər.
Xarici diametr boyunca kəsici kənarlar periferik kəsməni həyata keçirir. Bu kənarlar əsasən yan frezeleme, profilləmə, divar emalı və yarıq və ya kontur eninin idarə olunması üçün cavabdehdir.
Kəsici kənarlar dəzgahın alt səthlərində, yuvalarında, ciblərində, çiyinlərində və ox girişində yerləşir. Nəticədə yaranan alt həndəsə kəsicinin kvadrat, kürəvi burun, radius və ya başqa bir profil olub-olmamasından asılıdır.
Mərkəzdən kəsən uclu frezerin alət mərkəzinə çatan və ya onu keçən kəsici kənarları var ki, bu da uyğun şəraitdə ox istiqamətində girişə imkan verir. Mərkəzdən kəsməyən alət adətən yan giriş, rampa, spiral interpolasiya və ya əvvəlcədən işlənmiş giriş dəliyi tələb edir.
Kəsici mərkəzdə kəsildikdə belə, düz şaquli əyilmə həmişə ən uyğun giriş metodu deyil. Alətin həndəsəsi, diametri, materialı, kəsmə dərinliyi, yonqarın boşaldılması və dəzgahın sərtliyi nəzərə alınmalıdır.
Dəyirmanın əsas hissələri onun kəsmə hərəkətinə, yonqarın boşaldılmasına, sərtliyinə, xüsusiyyətə çıxışına və ölçü qabiliyyətinə təsir göstərir.

| Son Dəyirman Hissəsi | Function |
|---|---|
| Çapı kəsici | Kəsici ölçüsünü, yuva genişliyini və minimum xüsusiyyətə girişi müəyyən edir |
| Flütlər | Kəsici kənarları formalaşdırın və yonqar üçün yer təmin edin |
| Periferik Kəsici Kənar | Yan frezeleme, profilləmə və divar emalı işlərini yerinə yetirir |
| Kəsici Kənarın Sonu | Maşınların alt səthləri, yuvaları və cibləri |
| Özək | Alət möhkəmliyini təmin edir və kəsici kənarları dəstəkləyir |
| Sarmal bucağı | Kəsmə qüvvəsinə, kənarların birləşməsi və çip axınına təsir göstərir |
| Fleyta uzunluğu | Mövcud eksenel kəsmə dərinliyini təyin edir |
| boyun | Dərin və məhdud xüsusiyyətlər üçün boşluq təmin edir |
| Qırxmaq | Alət tutucusu tərəfindən tutulan silindrik hissə |
| Ümumi Length | Kəsici ucundan sapın arxasına qədər ümumi uzunluq |
Daha uzun kəsmə hissələri və daha geniş alət çatışma qabiliyyəti əlçatanlığı artırır, lakin sərtliyi azalda bilər. Ən qısa praktik fleyta uzunluğu, boyun uzunluğu və alət çıxıntısı ümumiyyətlə daha yaxşı emal stabilliyi təmin edir.
Uc dəyirmanları və qazma ucları hər ikisi fırlanan kəsici alətlərdir, lakin onlar fərqli kəsmə istiqamətləri və emal əməliyyatları üçün hazırlanmışdır.

| Xüsusiyyət | Son Mill | Bit qazmaq |
|---|---|---|
| Əsas məqsəd | Emal səthləri, yuvalar, ciblər və konturlar | Dəyirmi deşiklərin istehsalı |
| Kəsmə istiqaməti | Həndəsədən asılı olaraq eksenel və yan | Əsasən oxlu |
| Kəsmə kənarları | Uc üz və periferik kəsici kənarlar | Qazma ucu və dodaqları kəsmə |
| Tipik Əməliyyatlar | Yivləmə, profilləmə, cibləşdirmə və konturlama | Qazma və deşik açma |
| Yan kəsmə | Yan kəsmə üçün nəzərdə tutulmuşdur | Adətən yan freze üçün nəzərdə tutulmayıb |
Mərkəzdən kəsici uclu frezer uyğun tətbiqlərdə iş parçasına ox istiqamətində daxil ola bilər, lakin bu, avtomatik olaraq xüsusi qazma ucluğunu əvəz etmir. Çuxur dərinliyi, yonqar boşaldılması, diametr dəqiqliyi və dib həndəsəsi nəzərə alınmalıdır.
Alət materialı kəsmə sürətinə, sərtliyinə, kənar möhkəmliyinə, aşınma müqavimətinə, istiliyə davamlılığına və uyğun emal tətbiqlərinə təsir göstərir.
Yüksək sürətli polad ucluq dəyirmanları ümumiyyətlə yaxşı möhkəmlik və daha aşağı ilkin xərc təmin edir. Onlar daha aşağı kəsmə sürətləri, daha az sərt maşınlar, təmir işləri, xüsusi alət formaları və daha kiçik istehsal həcmləri üçün uyğun ola bilər.
Bərk karbid uc dəyirmanları yüksək sərtlik, möhkəmlik, aşınmaya davamlılıq və qabaqcıl stabillik təmin edir. Onlar daha yüksək kəsmə sürətlərinin, ölçülü tutarlılığın, səth keyfiyyətinin və sabit toplu istehsalın tələb olunduğu CNC emalında geniş istifadə olunur.
Karbid dərəcəsi, kobalt tərkibi, örtük, fleyta həndəsəsi və kənar hazırlığı iş parçasının materialına və emal şərtlərinə uyğun olaraq tənzimlənə bilər.
Yüksək sürətli CNC emalı üçün bərk karbid uc dəyirmanlarının üstünlükləri haqqında daha çox məlumatı təlimatımızda tapa bilərsiniz.
CBN və PCD alətləri adi karbid ucluq dəyirmanlarının birbaşa əvəzedicisi kimi deyil, ixtisaslaşmış tətbiqlər üçün istifadə olunur. CBN adətən yüksək sərtlikli polad emalı üçün nəzərdə tutulur, PCD isə seçilmiş qeyri-dəmir, qrafit, kompozit və aşındırıcı material tətbiqləri üçün istifadə edilə bilər.
Tələb olunan iş parçası xüsusiyyəti, ucluq dəyirmanı növünün seçilməsi üçün ilk istiqaməti təmin edir. Daha sonra material, fleyta sayı, örtük, alət uzunluğu və dəzgah şəraiti ayrıca qiymətləndirilməlidir.
| Emal Tələbi | Tövsiyə olunan alət istiqaməti |
|---|---|
| Düz alt və ya düz yan divar | Kvadrat freze |
| Əyri və ya üçölçülü səth | Bilyalı burun dəyirmanı |
| Daha güclü kəsici küncü olan çiyin | Künc radiusunda freze |
| Yüksək ehtiyatların çıxarılması | Kobud freze |
| Dərin və ya məhdud xüsusiyyət | Uzunboğazlı uc dəyirman |
| Kiçik dəqiqlik xüsusiyyəti | Mikro diametrli son dəyirman |
| Daxili və ya xarici CNC ipi | Yiv dəyirmanı |
Uc həndəsəsi alət seçiminin yalnız ilk mərhələsidir. İş parçasının materialı, fleyta sayı, kəsmə uzunluğu, örtük, alətin çatma yeri, dəzgahın sərtliyi, alət tutucusunun boşalması və yonqarın boşaldılması da nəzərə alınmalıdır.
CNC emalı üçün tam uc dəyirman seçim təlimatımız bu amilləri birlikdə necə qiymətləndirəcəyinizi izah edir.
Fleyta sayı həmçinin yonqar sahəsinə, özək möhkəmliyinə və kəsici kənarların sayına təsir göstərir. Daha ətraflı məlumat üçün 2 fleyta və 4 fleyta uc dəyirmanının müqayisəsinə baxın.
Ümumi növlərə kvadrat uclu dəyirmanlar, kürəvi burunlu uclu dəyirmanlar, künc radiuslu uclu dəyirmanlar, kobud emal uclu dəyirmanlar, bitirmə uclu dəyirmanlar, uzunboğazlı alətlər, mikrodiametrli uclu dəyirmanlar, saplı dəyirmanlar, T-yuvalı kəsicilər və xüsusi profilli kəsicilər daxildir.
Kvadrat uclu frezerlər ən çox istifadə edilən növlər arasındadır, çünki onlar düz səthləri, yuvaları, cibləri, yan divarları, çiyinləri və pillələri emal edə bilir. Düzgün növ yenə də tələb olunan iş parçasının xüsusiyyətindən asılıdır.
Kvadrat uclu dəyirman düz diblər və nisbətən kəskin keçidlər yaradır. Kürəvi burunlu uclu dəyirman əyri və üçölçülü səthləri izləyir. Künc radiuslu uclu dəyirman gücləndirilmiş yuvarlaq künc ilə əsasən düz kəsmə sahəsi təmin edir.
Kvadrat uclu dəyirman ümumiyyətlə düz altlıqlı səthlər, yuvalar, çiyinlər, pillələr və düz yan divarlar üçün seçilir.
Kürəvi burunlu uclu dəyirman, əyri səthlər, qəlib boşluqları, sərbəst formalı profillər, qövs keçidləri və üçölçülü kontur bitirmə üçün geniş istifadə olunur.
Kobud uclu frezerin çıxarılan materialı daha kiçik qırıntılara bölən dişli və ya dalğa formalı kəsici kənarları var. Yarımfabrikatlaşdırma və ya bitirmədən əvvəl materialın sabit şəkildə çıxarılması üçün nəzərdə tutulmuşdur.
Uzunboğazlı uclu frezer, kəsici kənarın dərin və ya məhdud bir hissəyə çatması və alət tutacağı ilə iş parçası arasında müdaxilənin qarşısının alınması lazım olduqda istifadə olunur.
Uc dəyirmanları yarıqlama, cibləmə, yan frezeleme, çiyin frezeleme, profilləmə, səthin işlənməsi, üçölçülü konturlama, dərin boşluq emalı və mikroxüsusiyyətli emal üçün istifadə olunur.
Mərkəz kəsici uclu dəyirman uyğun şərtlərdə materiala ox istiqamətində daxil ola bilər. Bununla belə, xüsusi qazma ucluğu, xüsusən də çuxur dərinliyi və yonqarın boşaldılması vacib olduqda, standart dəyirmi dəyirmi dəliklər yaratmaq üçün daha səmərəlidir.
Emal edilməli olan xüsusiyyətdən başlayın. Daha sonra iş parçasının materialını, emal mərhələsini, fleyta sayını, alət diametrini, kəsmə uzunluğunu, çatışmazlıqları, örtüyü, dəzgahın sərtliyini, yonqarların boşaldılmasını və tələb olunan səth keyfiyyətini nəzərə alın.
Düz səthlər, əyri profillər, dərin boşluqlar, mikro xüsusiyyətlər, yivlər, alt kəsiklər və kobudluq əməliyyatları fərqli kəsmə həndəsələri tələb etdiyi üçün müxtəlif növ son dəyirmanlar hazırlanır.
Kvadrat, kürəvi burun, künc radiusu, kobud, uzunboğazlı və mikrodiametrli uclu frezerlərin hər biri fərqli emal problemini həll edir. Düzgün kəsici seçmək alətin istehsal etməli olduğu səthi və xüsusiyyəti anlamaqla başlayır.
Dohre, sənaye CNC emalı üçün standart və xüsusi karbid ucluq dəyirmanları istehsal edir. Kəsmə diametri, fleyta uzunluğu, boyun ölçüləri, qolun ölçüsü, ümumi uzunluq, fleyta nömrəsi, karbid dərəcəsi, örtük və kəsmə həndəsəsi müştəri tələblərinə uyğun olaraq hazırlana bilər.
İş parçasının materialını, emal xüsusiyyətini, alətin diametrini, kəsmə dərinliyini, tələb olunan səth örtüyünü, dəzgah şəraitini və istehsal miqdarını bizə göndərin. Dohre uyğun standart sonluq dəyirmanı tövsiyə edə və ya tətbiqiniz üçün xüsusi bir alət hazırlaya bilər.
Dohre ilə əlaqə saxlayınSizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.
Saytdan istifadə etməyə davam etməklə, siz məxfilik siyasətimizlə razılaşırsınız . Şərtlər və Qaydalar .