Présentation du produit
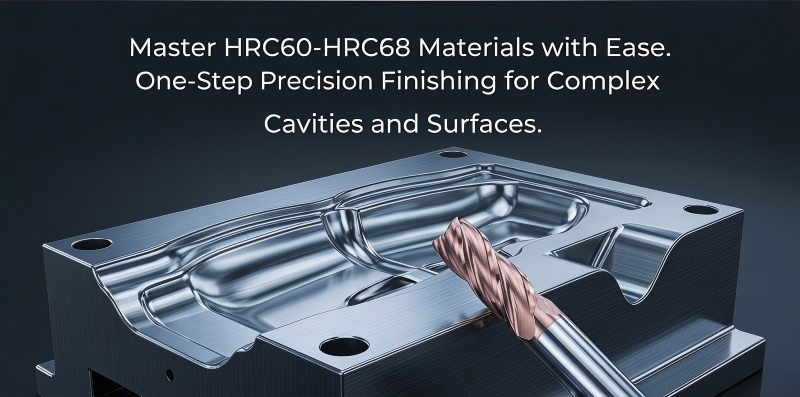
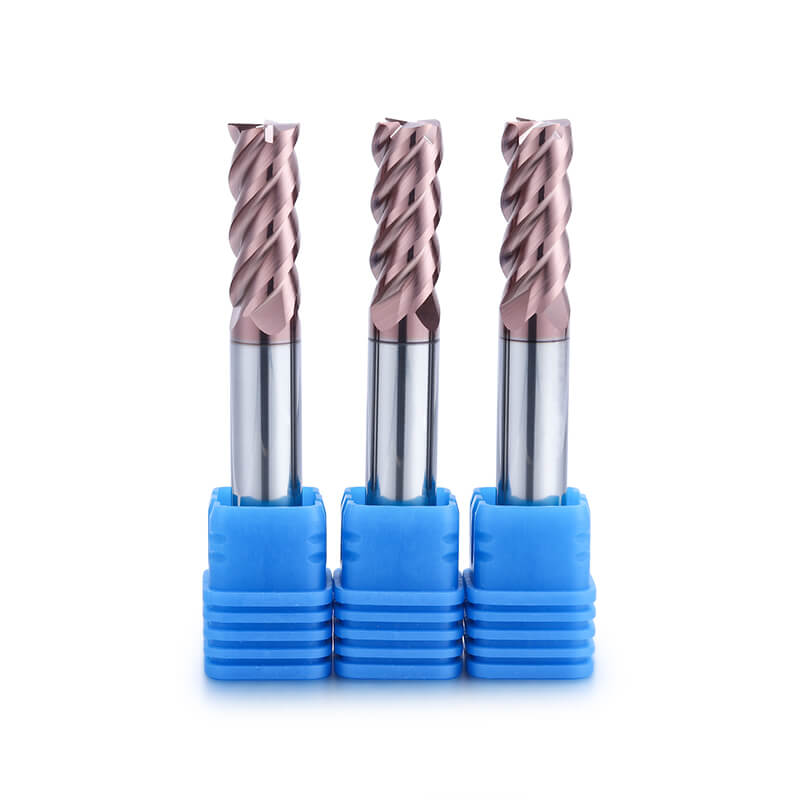
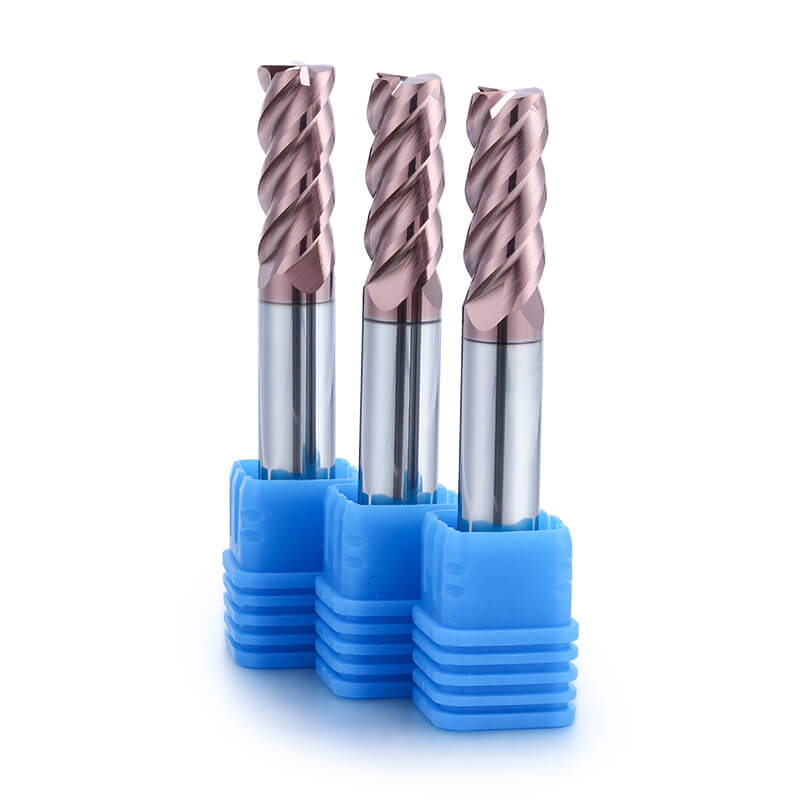
La fraise carrée HEX est spécialement conçue pour l'usinage de l'acier trempé de dureté HRC60 à HRC68 . Elle est destinée au fraisage latéral, à l'usinage d'épaulements, à la finition de contours et aux applications de moules de précision nécessitant une rigidité élevée, une grande résistance des arêtes et une performance de coupe stable.
Par rapport aux fraises carrées classiques, la série HEX est conçue pour les conditions de coupe à haute dureté. Son substrat en carbure ultrafin, son revêtement DR3 haute résistance à l'usure , sa géométrie de noyau renforcée et son angle de coupe négatif contribuent à améliorer la durée de vie de l'outil, la stabilité de coupe et la qualité de surface lors de l'usinage d'acier trempé.
Cet outil est particulièrement adapté à la finition de précision et à la semi-finition des composants de moules trempés, des pièces en acier à outils et des pièces à haute dureté où la précision dimensionnelle et la durabilité des bords sont essentielles.
Caractéristiques du produit
|
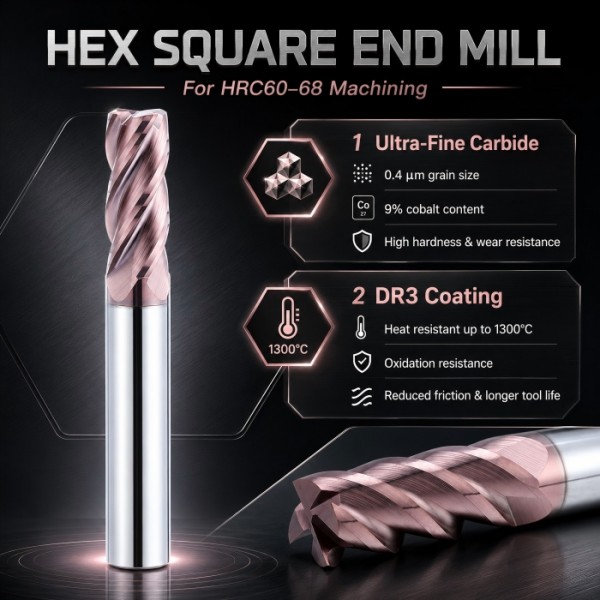
Carbure ultra-fin pour usinage HRC60–68
Les fraises à bout carré HEX utilisent un carbure ultrafin d' une granulométrie de 0.4 μm et d' une teneur en cobalt de 9 % . Ce substrat en carbure offre une dureté élevée, une excellente résistance à l'usure et une ténacité suffisante pour l'usinage des aciers à haute dureté. Il permet à l'outil de maintenir la résistance du tranchant et la stabilité de coupe lors de l'usinage de matériaux en acier trempé, là où les fraises en carbure ordinaires peuvent s'user rapidement ou souffrir d'écaillage du tranchant.
Revêtement DR3 à haute résistance à l'usure
La fraise est revêtue d' un revêtement DR3 à haute résistance à l'usure et à la chaleur jusqu'à 1300 °C . Ce revêtement contribue à améliorer la résistance à l'oxydation, à réduire le frottement et à prolonger la durée de vie de l'outil lors de la coupe continue d'acier trempé. Pour l'usinage de dureté HRC 60–68, la température de coupe et l'usure de l'outil constituent généralement des problèmes critiques. Le revêtement DR3 contribue à maintenir des performances stables de l'outil dans des conditions de coupe à haute température et sous forte charge. |
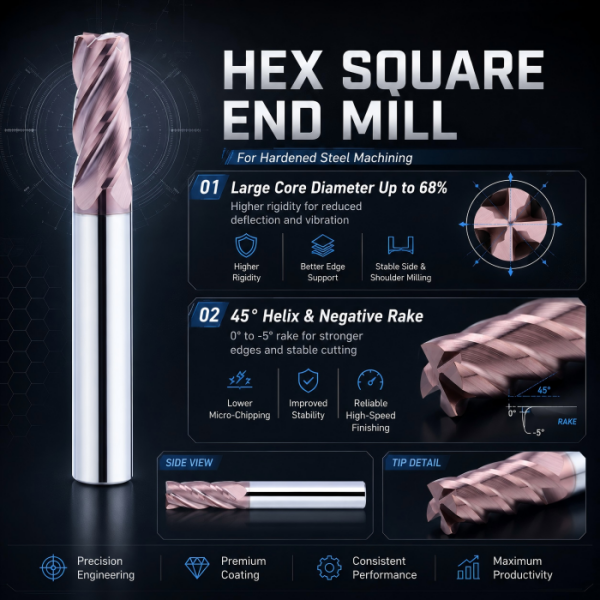 |
Grand diamètre de noyau pour une rigidité accrue
La fraise carrée HEX est dotée d'un noyau de grand diamètre (jusqu'à 68 %) , ce qui améliore la rigidité et le maintien de l'arête de coupe. Elle contribue ainsi à réduire la déformation et les vibrations de l'outil lors du fraisage latéral, de l'usinage d'épaulements et de la finition à grande vitesse. Une rigidité accrue est particulièrement importante lors de l'usinage de l'acier trempé, car une coupe instable peut facilement entraîner une mauvaise finition de surface, des dommages aux bords ou une durée de vie réduite de l'outil.
Conception en hélice à 45° et angle de chasse négatif
L'outil utilise un angle d'hélice de 45° associé à un angle de dépouille négatif de 0° à -5° . Cette géométrie contribue à améliorer la stabilité de coupe, à renforcer le tranchant et à réduire le risque d'écaillage lors de l'usinage de l'acier trempé. La conception à angle de coupe négatif est particulièrement adaptée aux matériaux à haute dureté où la résistance du tranchant est plus importante qu'un tranchant de coupe agressif. |
Applications et gamme de tailles
Les fraises à bout carré HEX sont adaptées à l'usinage d'aciers à haute dureté de HRC60 à HRC68 , en particulier pour les matériaux de moules trempés tels que H13, 718H, NAK80, S136 et les aciers à moules similaires.
Cet outil est principalement utilisé pour les opérations de semi-finition et de finition exigeant une grande stabilité de coupe, une excellente résistance des arêtes et une qualité de surface irréprochable. Il convient aux composants de moules trempés, aux pièces en acier à outils et aux pièces de précision de haute dureté.
Les applications typiques incluent:
• Fraisage latéral de composants en acier trempé
• Usinage d'épaulement
• Finition de surface plane
• Usinage à faces étagées
• Finition des parois latérales
• Finition latérale profilée
• Finition de précision des composants de moule
• Finition CNC à grande vitesse de matériaux HRC60–68
Guide d'application recommandé
| Tâche d'usinage | Pourquoi la fraise à bout carré hexagonale convient |
|---|
| Fraisage latéral | La conception à noyau large améliore la rigidité et la stabilité de coupe |
| Usinage d'épaulement | Un support de bord renforcé contribue à réduire les micro-ébréchures. |
| Finition de surface plane | Une géométrie stable favorise une meilleure homogénéité de surface |
| Finition des contours | Un angle d'hélice de 45° permet d'obtenir une coupe plus lisse |
| Finition acier trempé | Le revêtement DR3 améliore la résistance à l'usure sous haute température de coupe |
| Usinage de moules de précision | La conception à angle de coupe négatif améliore la résistance des bords et la stabilité dimensionnelle |
Aperçu des tailles
| Produit | Gamme / Notes |
|---|
| Type d'outil | Fraise à bout carré / fraise à bout plat |
| Gamme de dureté | HRC60–68 |
| Plage de diamètres | D1.0 à D25.0 |
| Options de longueur | Options de longueur standard et de tige longue disponibles |
| Utilisation typique | Semi-finition, finition, usinage à grande vitesse |
| Service personnalisé | Diamètre, longueur de la cannelure, longueur totale, tige, revêtement et géométrie spéciale |
Fabrication et contrôle qualité
DOHRE se spécialise dans la rectification de précision, la régularité des arêtes et un contrôle rigoureux des outils d'usinage à haute dureté. Les fraises carrées de la série HEX sont produites selon des procédés de fabrication contrôlés afin de garantir une géométrie d'outil stable et une qualité de lot fiable.
Rectifieuses 5 axes Walter allemandes
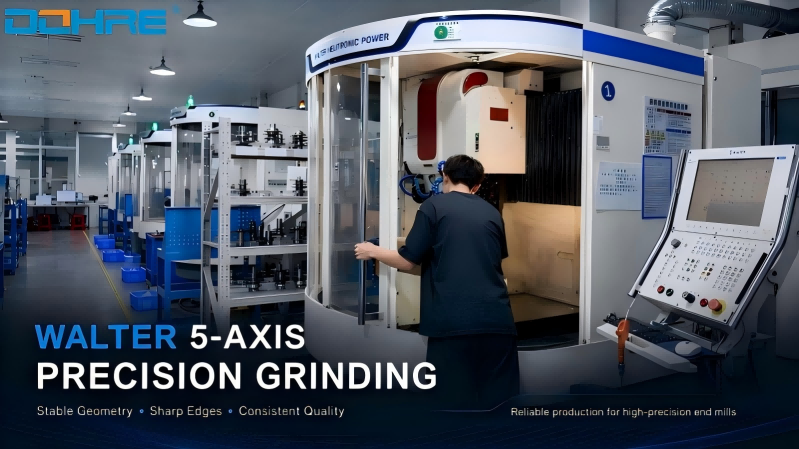
Les fraises à bout carré HEX sont fabriquées sur des rectifieuses de haute précision 5 axes Walter, de fabrication allemande . Ce procédé permet de garantir une géométrie de goujure précise, des arêtes de coupe affûtées et une grande régularité dimensionnelle, assurant ainsi une coupe plus fluide et plus stable lors de l'usinage de l'acier trempé.
Pour les outils à bout sphérique et à rayon d'angle de la série HEX, la précision de rectification du rayon est contrôlée à 0.003–0.005 mm près . Pour les fraises à bout carré HEX, le même procédé de rectification de haute précision garantit un tranchant optimal, une précision de profil et une qualité constante d'un lot à l'autre.
Préparation et passivation des bords
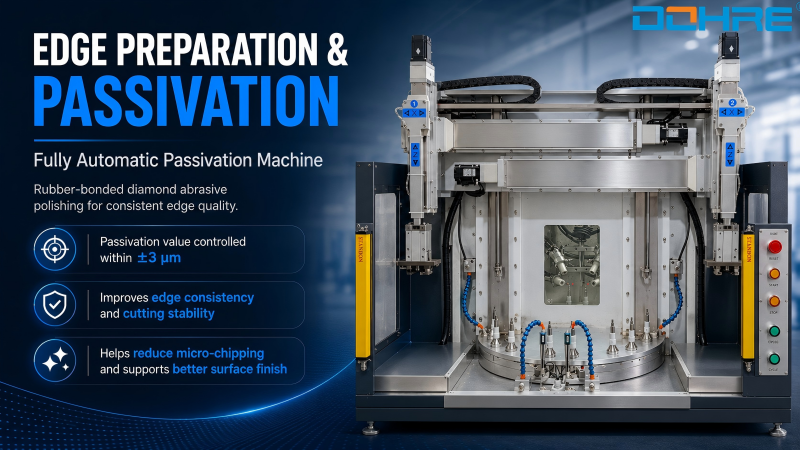
Les arêtes de coupe sont traitées par une machine de passivation entièrement automatisée utilisant un polissage abrasif diamanté à liant caoutchouc. Ce procédé permet de garantir une qualité d'arête de coupe homogène sur tous les outils, la valeur de passivation étant contrôlée à ±3 μm près.
Pour l'usinage de l'acier trempé, une préparation homogène des arêtes est particulièrement importante car une qualité d'arête instable peut entraîner des micro-ébréchures, une mauvaise finition de surface et une durée de vie réduite de l'outil.
Inspection de précision
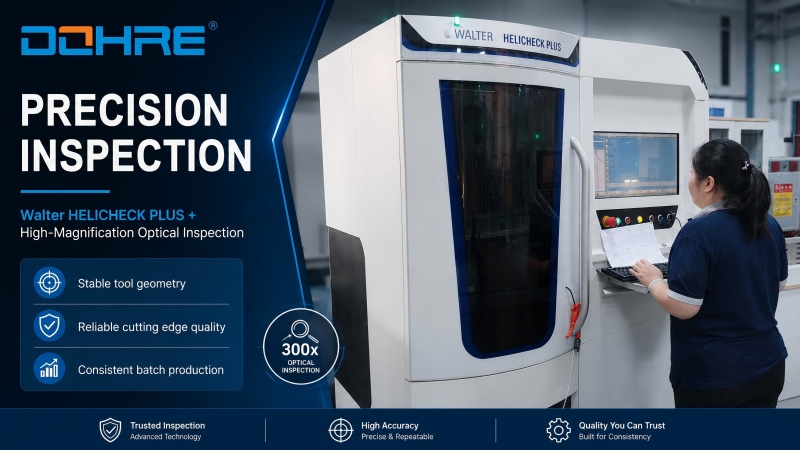
Le profil de l'outil et la qualité du tranchant sont contrôlés à l'aide d'équipements de mesure de précision, notamment le Walter HELICHECK PLUS et un système d'inspection optique à fort grossissement. Ceci permet de garantir une géométrie stable, une qualité de tranchant fiable et une production par lots homogène.
Qualité de lot stable
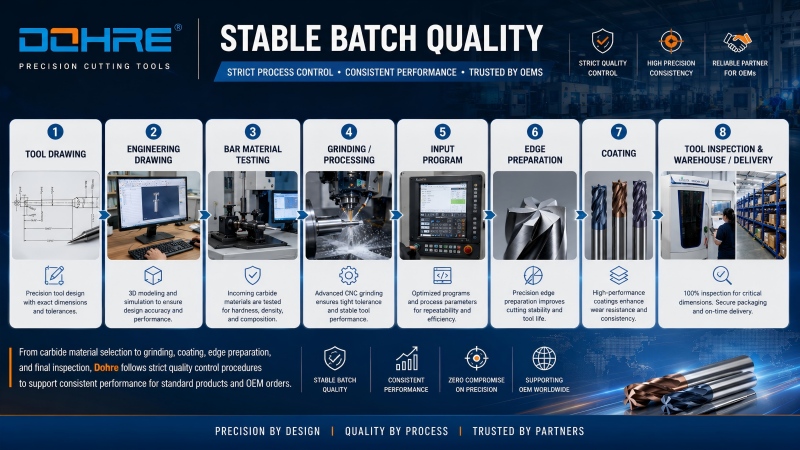
De la sélection des matériaux en carbure au meulage, au revêtement, à la préparation des bords et à l'inspection finale, DOHRE suit des procédures de contrôle qualité strictes afin de garantir des performances constantes pour les produits standard et les commandes OEM.
FAQ et contactez-nous
Q1 : À quoi sert principalement la fraise à bout carré HEX ?
La fraise à bout carré HEX est principalement utilisée pour l'usinage de l'acier trempé de dureté HRC60 à HRC68. Elle convient au fraisage latéral, à l'usinage d'épaulements, à la finition de surfaces planes, à la finition de contours et à l'usinage de moules de précision.
Q2 : Quels matériaux cette machine à outils peut-elle usiner ?
Il est conçu pour l'acier trempé et les matériaux de moules à haute dureté (HRC 60–68). Il peut être utilisé pour les composants de moules trempés, les pièces en acier à outils et les pièces de précision à haute dureté.
Q3: Pourquoi cet outil utilise-t-il un angle de coupe négatif ?
L' angle de dépouille négatif de 0° à -5° contribue à améliorer la résistance du tranchant et à réduire l'écaillage. Ceci est important pour l'usinage des aciers à haute dureté, où le tranchant doit supporter une forte résistance à la coupe.
Q4 : Quel est l'avantage de la conception à grand diamètre de noyau ?
Le grand diamètre du noyau améliore la rigidité de l'outil et réduit sa déformation. Ceci contribue à une coupe plus stable, un meilleur état de surface et une durée de vie de l'outil prolongée lors de l'usinage de l'acier trempé.
Q5 : Les fraises à bout carré HEX peuvent-elles être personnalisées ?
Oui. DOHRE peut fournir des fraises à bout carré hexagonales sur mesure en fonction du diamètre, de la longueur de la cannelure, de la longueur totale, du diamètre de la queue, du revêtement et des exigences géométriques particulières.