


Hubungi Kami
Apakah Anda memiliki pertanyaan atau masalah yang dapat kami bantu?
Mari kita bicarakan proyek Anda dan bagaimana Dohre dapat membantu mendesain, memproduksi, dan mempersiapkan peralatan Anda untuk dipasarkan.

Volume bacaan: 470

Waktu rilis : 2026-06-23
Perkiraan waktu membaca:
Penggilingan baja tahan karat AISI 316 seringkali mengakibatkan kegagalan alat yang prematur karena penumpukan material pada tepi alat dan keausan termal. Uji keausan ini mengevaluasi kinerja mata bor seri TEX dalam kondisi pemotongan kering dan pendinginan cairan, memberikan wawasan berbasis data tentang umur pakai alat, kualitas permukaan, dan total biaya kepemilikan untuk mengoptimalkan strategi pemesinan Anda.
Apakah Anda seorang insinyur proses yang kesulitan mengatasi kegagalan alat yang tidak terduga saat melakukan penggilingan baja tahan karat AISI 316? Memilih antara sistem pemotongan kering dan sistem pendingin cairan adalah keputusan penting bagi lantai produksi Anda. Uji keausan komprehensif kami pada mata bor seri DOHRE TEX mengungkapkan cara mengoptimalkan strategi pendingin vs cairan pemotong Anda. Pelajari cara meminimalkan BUE dan memaksimalkan umur alat.
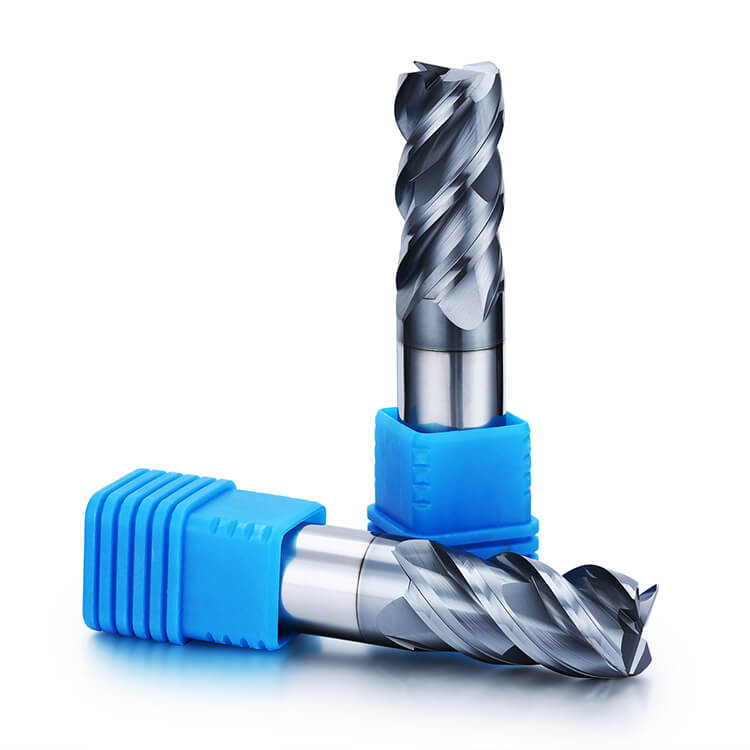
Dalam pengerjaan mesin presisi, baja tahan karat—khususnya jenis seperti 304 dan 316—tetap menjadi tantangan yang terkenal bahkan bagi para ahli mesin yang paling berpengalaman. Sifat "lengket" bawaannya, kecenderungannya untuk mengalami pengerasan kerja, dan konduktivitas termal yang rendah seringkali menyebabkan kegagalan dini melalui penumpukan material pada tepi (built-up edge/BUE) dan keausan sisi yang cepat.
Memilih strategi manajemen termal yang tepat sangatlah penting. Pemotongan kering mengandalkan udara terkompresi atau semburan udara bertekanan tinggi untuk mengeluarkan serpihan, menjaga zona pemotongan tetap bersih dari kotoran tanpa gangguan cairan. Sebaliknya, sistem pendingin banjir menggunakan aliran cairan bervolume tinggi untuk secara bersamaan melumasi antarmuka, membersihkan serpihan, dan menghilangkan panas.
Perdebatan antara cairan pendingin dan cairan pemotong seringkali bermuara pada komposisi kimia spesifik yang dibutuhkan untuk baja tahan karat. Meskipun emulsi yang larut dalam air umum digunakan, banyak bengkel lebih memilih oli pemotong berkinerja tinggi karena pelumasannya yang unggul, yang secara langsung mengatasi kecenderungan material untuk menempel pada mata pisau pemotong. Uji ini mengevaluasi kinerja mata bor seri TEX dalam dua lingkungan yang berbeda ini, memberikan wawasan berbasis data tentang metode mana yang paling baik menjaga integritas alat.
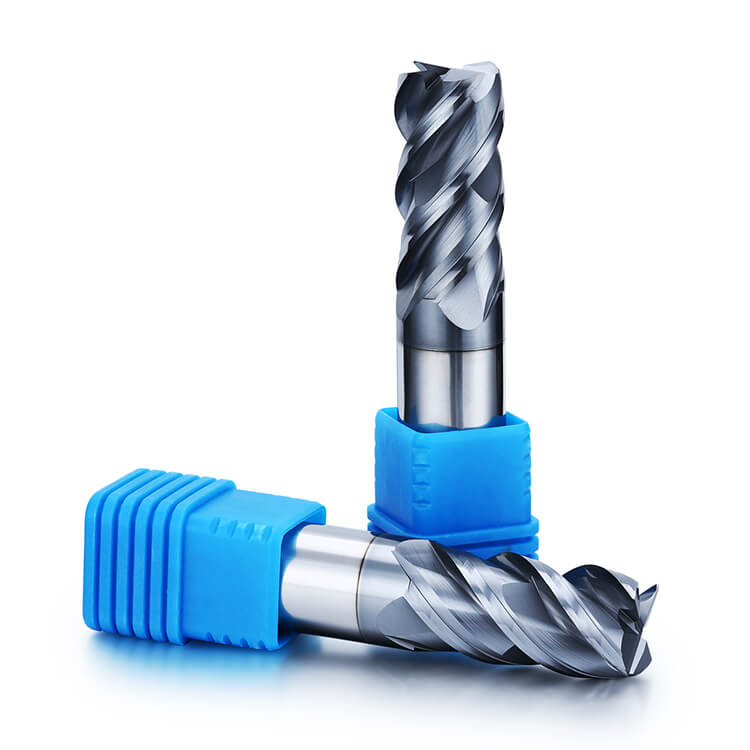
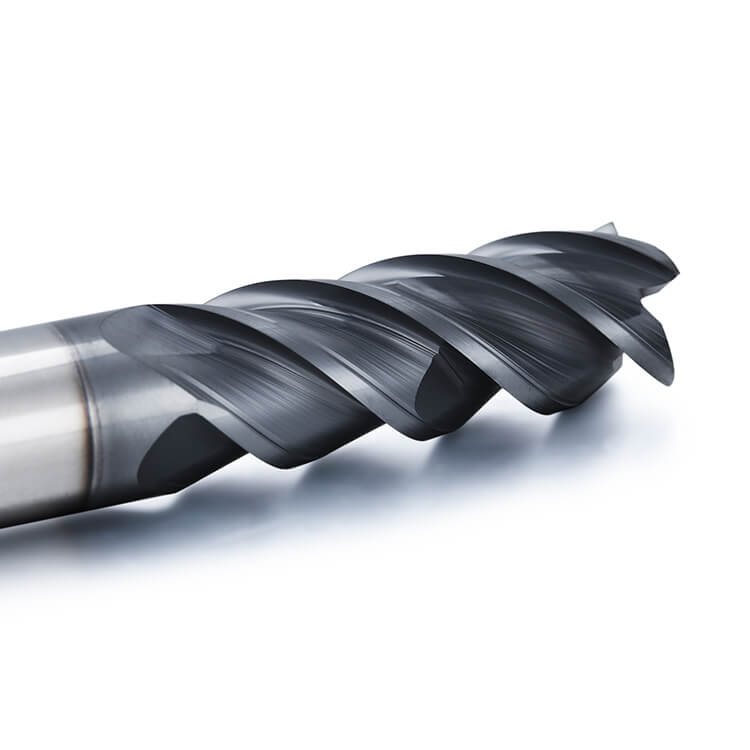
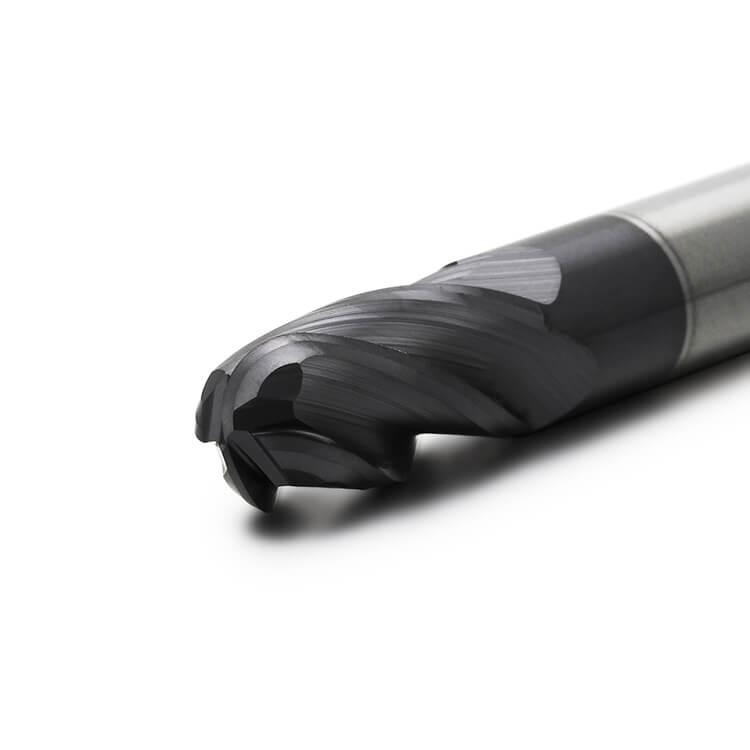
Untuk memastikan integritas data, kami menetapkan lingkungan yang terkontrol secara ketat. Pengujian menggunakan mata bor karbida 4 alur yang memiliki substrat butiran ultra-halus 0.6μm dan lapisan AlCrN khusus. Benda kerja distandarisasi ke baja tahan karat AISI 316 untuk memastikan konsistensi.
Menggunakan semburan udara berkecepatan tinggi untuk memastikan evakuasi serpihan.
Menggunakan sistem bertekanan tinggi yang menyalurkan oli pemotong berbasis minyak.
Parameter termasuk kecepatan spindel, laju umpan, dan kedalaman pemotongan dikunci di kedua kelompok. Kami mengukur keausan sisi (VB), adhesi BUE, dan kekasaran permukaan (Ra) menggunakan peralatan presisi tinggi untuk mengukur kinerja.
Pemotongan kering terbukti efektif untuk menjaga stabilitas termal substrat karbida. Karena tidak ada cairan yang hadir, alat tersebut menghindari siklus kejut termal yang sering menyebabkan retakan mikro pada karbida yang disemen.
Namun, tanpa sifat pelumas dari sistem pendingin banjir, zona pemotongan mencapai suhu yang jauh lebih tinggi. Kami mengamati peningkatan BUE yang nyata, di mana partikel baja tahan karat menempel pada mata pisau pemotong. Meskipun lapisan AlCrN menawarkan ketahanan panas yang sangat baik, kurangnya pelumasan terus-menerus berarti alat tersebut mencapai batas keausannya lebih cepat daripada dalam kondisi basah. Metode ini ideal untuk bengkel yang ingin menghilangkan biaya pengelolaan limbah, asalkan jumlah produksi cukup singkat untuk mengakomodasi umur pakai alat yang lebih pendek.
Penggunaan oli pemotong yang melimpah secara signifikan mengubah karakteristik keausan. Pelumasan mengurangi gesekan antara serpihan dan permukaan pahat, sehingga secara efektif menekan pembentukan BUE (Built-Up Edge).
Data menunjukkan peningkatan yang signifikan pada total panjang pemotongan sebelum terjadi kegagalan dibandingkan dengan Grup A. Cairan tersebut bertindak sebagai penghalang, menjaga suhu zona pemotongan tetap stabil, yang memungkinkan hasil akhir permukaan yang lebih baik—persyaratan penting untuk industri seperti perangkat keras medis dan elektronik 3C. Kekurangan utamanya tetaplah guncangan termal yang berulang; saat alat keluar dan masuk kembali ke pemotongan, fluktuasi suhu menimbulkan risiko pada mata pisau.
Indeks Evaluasi | Pemotongan Kering (Semburan Udara) | Cairan Pendingin Banjir (Berbasis Minyak) |
Keausan sisi alat VB | Tertinggi | Menurunkan |
Tepi Terpasang (BUE) | Parah | Sedikit |
Kekasaran Permukaan Ra | Tertinggi | Bawah (Seperti cermin) |
Risiko Kejutan Termal | None | Medium |
Biaya Sistem Pendingin | sepele | Biaya tambahan berulang |
Performa mata bor dalam berbagai lingkungan ditentukan oleh geometrinya. Seri TEX menggunakan desain sudut heliks tinggi yang membantu pembuangan serpihan dengan lancar. Dalam kondisi kering, lapisan AlCrN bertindak sebagai pelindung termal. Dalam kondisi basah, kantung serpihan yang dioptimalkan mencegah gaya hidrolik dari pendingin yang mengalir deras menyebabkan pengelupasan dini, memastikan alat tetap kuat bahkan di bawah tekanan tinggi.
Memilih cairan yang tepat sama pentingnya dengan memilih alat. Untuk baja tahan karat, kami merekomendasikan cairan berbasis minyak daripada yang larut dalam air jika standar mesin dan lingkungan memungkinkan, karena cairan berbasis minyak memberikan kekuatan lapisan yang diperlukan untuk mencegah pengelasan. Jika Anda menggunakan sistem pendingin banjir, pastikan filtrasi Anda memadai; partikel karbida kecil yang beredar dalam cairan dapat bertindak sebagai bahan abrasif, mengikis sisi alat bahkan lebih cepat daripada panas itu sendiri.
Saat menghitung Total Cost of Ownership (TCO), Anda harus mempertimbangkan lebih dari sekadar harga alat. Pemotongan kering menawarkan biaya awal yang lebih rendah tetapi frekuensi penggantian alat yang lebih tinggi. Sebaliknya, sistem pendingin basah membutuhkan perawatan cairan, pembuangan limbah, dan daya pompa. Untuk produksi dalam jumlah besar, investasi pada pendinginan basah biasanya dibenarkan oleh konsistensi dan peningkatan umur pakai alat.
Untuk keberhasilan penggilingan baja tahan karat, mulailah dengan patokan konservatif berikut:
Kurangi jumlah pakan per gigi sebesar 10-15% dibandingkan dengan parameter basah untuk mengelola penumpukan panas.
Anda dapat meningkatkan kecepatan pemotongan. Pastikan aliran fluida diarahkan langsung ke zona pemotongan; nosel yang tidak sejajar seringkali menjadi penyebab utama retak termal.
Tidak ada solusi yang cocok untuk semua situasi. Untuk pekerjaan yang dilakukan secara berkala dan dalam jumlah kecil, pemotongan kering dengan udara efisien dan bersih. Untuk proyek jangka panjang yang membutuhkan presisi tinggi, pendinginan aliran udara tetap menjadi standar terbaik untuk hasil akhir permukaan. Jika Anda memerlukan penjelasan lebih rinci atau ingin mendiskusikan desain alat milling non-standar khusus untuk pengaturan bengkel Anda, tim teknik kami siap membantu.
Apakah Anda memiliki pertanyaan atau masalah yang dapat kami bantu?
Mari kita bicarakan proyek Anda dan bagaimana Dohre dapat membantu mendesain, memproduksi, dan mempersiapkan peralatan Anda untuk dipasarkan.
Dengan terus menggunakan situs ini, Anda menyetujui kebijakan privasi dan Syarat dan Ketentuan kami.