


Hubungi Kami
Apakah Anda memiliki pertanyaan atau masalah yang dapat kami bantu?
Mari kita bicarakan proyek Anda dan bagaimana Dohre dapat membantu mendesain, memproduksi, dan mempersiapkan peralatan Anda untuk dipasarkan.

Volume bacaan: 286

Waktu rilis : 2026-08-11
Perkiraan waktu membaca:
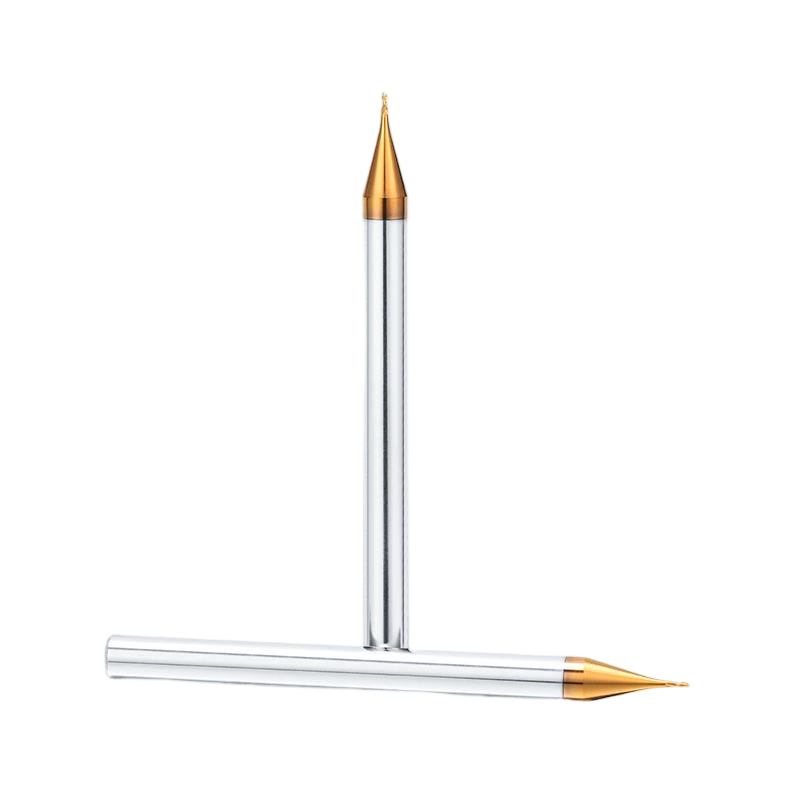
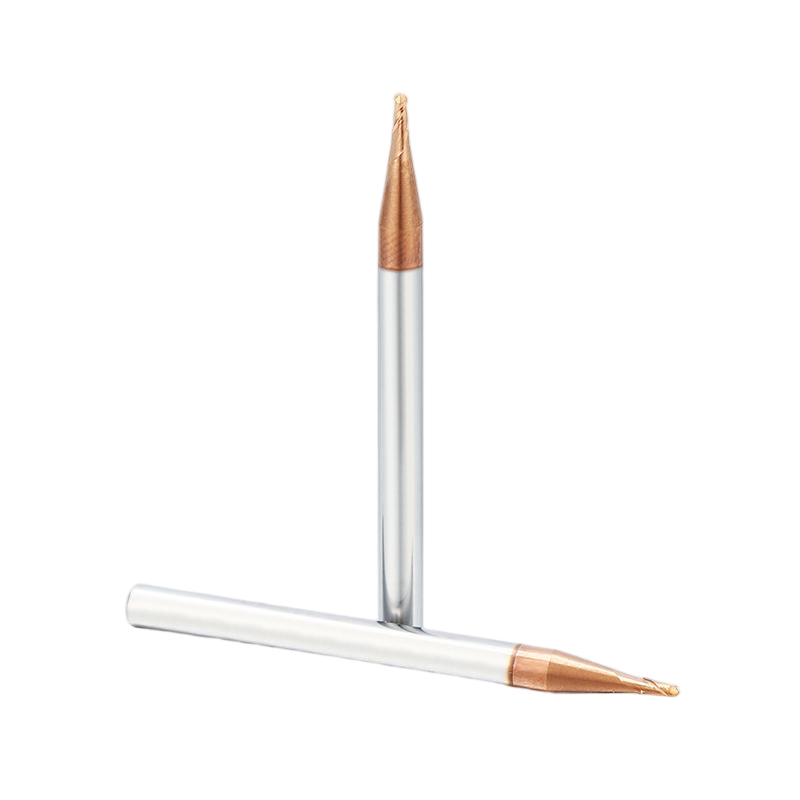
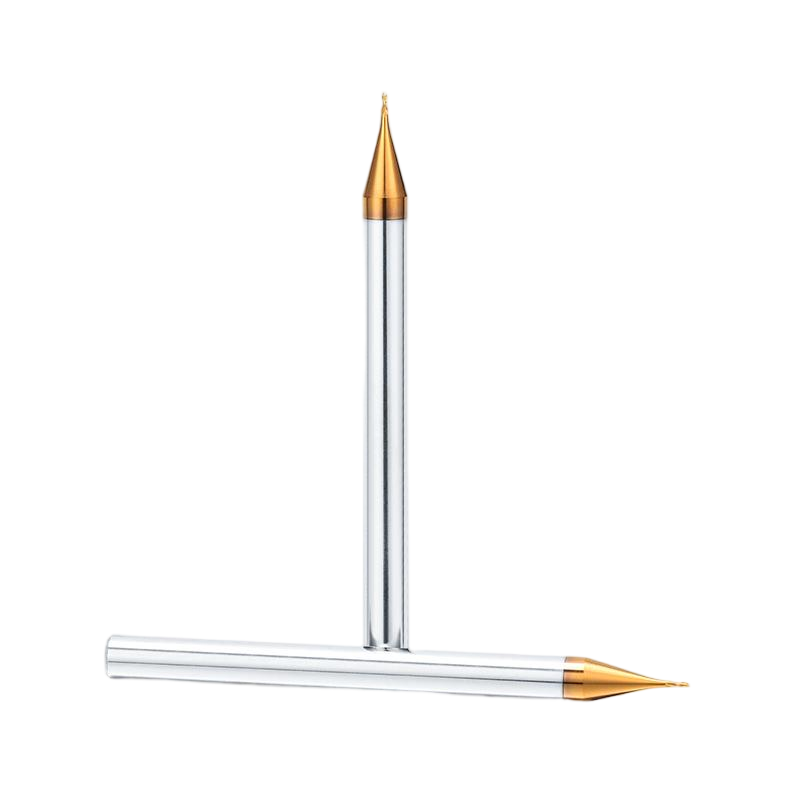
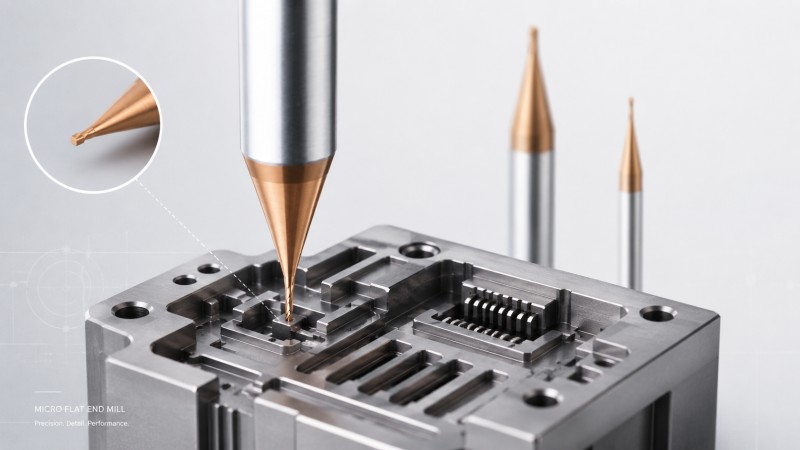
Pahat ujung datar mikro digunakan untuk alur sempit, rongga kecil, fitur dasar datar, bahu presisi, detail konektor, dan struktur CNC halus lainnya yang tidak dapat dijangkau oleh pahat ukuran standar. Memilih pahat yang tepat membutuhkan lebih dari sekadar mencocokkan diameter dengan gambar: panjang alur, jarak leher, tonjolan pahat, runout, material benda kerja, dan strategi penyelesaian semuanya memengaruhi akurasi pemesinan dan umur pahat.
Pemesinan baja cetakan menghadirkan keseimbangan konstan antara kecepatan pembuangan logam dan kualitas permukaan. Saat mengerjakan material yang sulit seperti baja cetakan yang dikeraskan, memilih mata bor yang salah akan menyebabkan biaya perkakas yang tinggi, getaran berlebihan, dan kerusakan alat secara tiba-tiba. Bengkel mesin sering kehilangan keuntungan karena hasil akhir permukaan yang buruk yang membutuhkan waktu berjam-jam pemolesan manual yang mahal.
Memilih kombinasi alat potong yang tepat untuk pengerjaan kasar dan halus dapat mengatasi hambatan produksi ini. Mencocokkan substrat, lapisan, dan geometri alat dengan material cetakan tertentu memastikan masa pakai alat yang dapat diprediksi dan mempertahankan toleransi yang dibutuhkan. Panduan teknis ini menguraikan strategi yang dapat diterapkan untuk mencocokkan alat penggilingan dengan aplikasi baja cetakan Anda secara efisien.
Baja pra-pengerasan biasanya memiliki kekerasan antara 28 hingga 38 HRC. Material ini menawarkan kemampuan pemesinan yang baik, tetapi mudah menyebabkan penumpukan serpihan jika kecepatan pemotongan tidak sesuai. Grade karbida standar dengan ketangguhan tinggi bekerja dengan baik di sini. Geometri alat harus menekankan pada mata pisau yang tajam dan alur yang dipoles untuk mendorong pembuangan serpihan yang lancar selama proses peng粗an yang panjang.
Baja cetakan yang dikeraskan dengan kekerasan 45 hingga 60 HRC menghasilkan panas ekstrem dan tekanan mekanis yang parah selama pemotongan. Pemesinan paduan ini membutuhkan mata bor yang terbuat dari substrat karbida butiran mikro dengan kandungan kobalt tinggi. Penggunaan mata bor karbida padat berkinerja tinggi memberikan kekakuan yang diperlukan untuk mencegah pengelupasan tepi di bawah beban berat.
Untuk menyederhanakan proses pemilihan alat Anda, perbandingan berikut menyoroti jenis alat yang direkomendasikan berdasarkan kekerasan material dan aplikasi target.
| Bahan Baja Cetakan | Kekerasan Khas | Aplikasi Utama | Geometri dan Pelapisan yang Direkomendasikan |
|---|---|---|---|
| P20 atau 718H | 28 hingga 38 HRC | Cetakan injeksi plastik dan alas umum | Radius Persegi atau Sudut; Lapisan AlTiN |
| H13 atau SKD61 | 45 hingga 55 HRC | Cetakan kerja panas dan rongga pengecoran cetakan | Radius Sudut atau Umpan Tinggi; Lapisan TiAlSiN |
| S136 | 48 hingga 54 HRC | Cetakan plastik cermin dan alat-alat medis | Mata Bor Ujung Bulat; Karbida Sub Mikron |
| Baja Bubuk CPM | 55 hingga 60 HRC | Cetakan punch dan alat stamping dengan tingkat keausan tinggi | Radius Sudut; Mata Bor Ujung Berlapis Nano HIPIMS |
Setelah menetapkan bagaimana kekerasan material menentukan pemilihan alat dasar, langkah selanjutnya melibatkan pencocokan geometri alat dengan operasi pemesinan tertentu.
Operasi pengasaran berfokus pada memaksimalkan laju pembuangan logam tanpa mengorbankan stabilitas mesin. Mata pisau dengan laju umpan tinggi memiliki sudut masuk yang dangkal yang mengarahkan gaya pemotongan secara aksial ke spindel mesin. Penggunaan mata pisau khusus untuk baja cetakan memungkinkan laju umpan tinggi selama pengasaran rongga dalam sambil meminimalkan defleksi lateral.
Penyelesaian kontur cetakan melengkung membutuhkan akurasi profil yang tepat dan kekasaran permukaan yang rendah. Mata bor ujung bulat memproses permukaan kompleks melalui langkah pemotongan yang halus. Mempertahankan penyimpangan radial yang rendah memastikan keterlibatan gigi yang konsisten, mencegah bekas goresan dan secara drastis mengurangi waktu pemolesan pasca pemesinan pada permukaan cetakan akhir.
Pahat ujung radius sudut menawarkan mata potong yang lebih kuat daripada pahat ujung persegi standar. Pahat ini mendistribusikan panas dan tekanan mekanis di seluruh radius, mengurangi pengelupasan sudut selama operasi semi finishing. Konfigurasi ini menangani transisi bahu dengan andal, memperpanjang umur pahat pada aplikasi Pahat Milling yang menuntut untuk Cetakan dan Die.
Meskipun geometri yang dioptimalkan menghasilkan stabilitas mekanis, mengelola suhu pemotongan yang tinggi membutuhkan lapisan permukaan yang canggih.
Pemesinan material cetakan keras menghasilkan suhu lokal di zona pemotongan yang melebihi 800 derajat Celcius. Lapisan titanium aluminium nitrida membentuk lapisan oksida aluminium pelindung saat terpapar panas. Lapisan ini bertindak sebagai penghalang termal, menjaga kekerasan substrat dan menunda keausan sisi pahat selama siklus penggilingan kering yang agresif.
Teknologi pelapisan High Power Impulse Magnetron Sputtering menghasilkan struktur nano komposit yang sangat padat. Pelapisan yang diaplikasikan melalui metode ini menunjukkan daya rekat film yang unggul, ketahanan oksidasi tinggi hingga 1200 derajat Celcius, dan koefisien gesekan rendah. Karakteristik ini mencegah keretakan mikro saat penyelesaian kering baja yang dikeraskan hingga 60 HRC.
Pemilihan lapisan pelindung yang tepat bergantung langsung pada suhu operasional dan persyaratan kekerasan material.
Memahami pembangkitan panas secara langsung mengarah pada evaluasi lingkungan pemotongan dan strategi pengendalian getaran.
Penggunaan cairan pendingin yang membanjiri area pemotongan baja keras dengan kecepatan tinggi menyebabkan pemuaian dan penyusutan termal yang cepat. Siklus termal ini menciptakan retakan mikro yang tegak lurus terhadap mata pisau pemotong, yang menyebabkan kegagalan alat secara tiba-tiba. Pemanfaatan semburan udara bertekanan tinggi secara efektif menghilangkan serpihan sekaligus menjaga suhu zona pemotongan tetap terkendali tanpa guncangan termal.
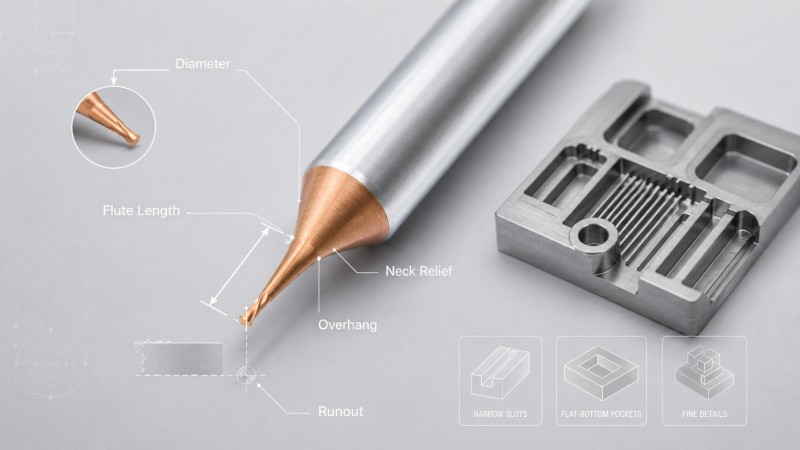
Rongga cetakan yang dalam membutuhkan jangkauan pahat yang panjang, yang meningkatkan kerentanan terhadap getaran. Menjaga rasio panjang terhadap diameter di bawah empat kali diameter mencegah getaran yang berlebihan. Ketika jangkauan yang lebih panjang tidak dapat dihindari, pahat ujung khusus yang memiliki sudut heliks variabel dan jarak alur yang tidak sama mengganggu resonansi harmonik, menjaga hasil akhir permukaan yang bersih pada benda kerja Anda.
Sebelum mengambil keputusan akhir tentang jalur pembelian peralatan Anda, meninjau pertanyaan umum di lantai produksi dapat membantu mencegah kesalahan pemrosesan yang mahal.
Harga perkakas khusus bergantung pada ukuran butiran bahan baku, jenis pelapisan PVD khusus, geometri khusus yang kompleks, dan total volume batch. Waktu pengaturan penggilingan khusus juga memengaruhi harga satuan untuk perkakas non-standar. Untuk penetapan harga yang akurat berdasarkan kebutuhan pemesinan cetakan spesifik Anda, hubungi langsung tim teknik Dohre CNC Tools .
Penggunaan chuck collet berpresisi rendah dengan runout tinggi menyebabkan pembebanan serpihan yang tidak merata di seluruh alur pahat. Jika satu alur menerima pemotongan yang lebih berat daripada yang lain, alur tersebut akan aus sebelum waktunya dan menyebabkan getaran. Dudukan presisi yang dipasang dengan metode shrink fit atau hidrolik yang menjaga runout di bawah 0.003 mm sangat penting untuk masa pakai pahat yang maksimal.
Operator harus memantau lebar keausan sisi pahat menggunakan loop optik selama jeda pemotongan. Pita keausan sisi pahat yang seragam hingga 0.2 mm menunjukkan keausan normal. Jika terjadi pengelupasan mikro di sepanjang tepi pemotongan atau pemantauan akustik mendeteksi suara spindel yang tidak biasa, pahat harus diganti sebelum terjadi kegagalan fatal.
Memilih mata pahat yang tepat sesuai dengan sifat baja cetakan tertentu secara langsung meningkatkan produktivitas pemesinan dan menurunkan biaya operasional. Memilih geometri yang sesuai untuk operasi pengasaran, semi-finishing, dan finishing meminimalkan keausan pahat, mencegah retak termal, dan menghilangkan pekerjaan manual yang mahal. Menerapkan kontrol overhang pahat yang tepat dan strategi semburan udara kering lebih lanjut menjamin pemrosesan CNC yang stabil.
Bermitra dengan produsen perkakas berpengalaman memastikan akses ke kualitas perkakas yang konsisten dan dukungan rekayasa khusus. Dohre CNC Tools menghadirkan mata bor ujung karbida padat berkinerja tinggi yang dirancang untuk manufaktur cetakan dan perkakas yang ketat. Hubungi tim dukungan teknis kami hari ini untuk mengoptimalkan strategi perkakas Anda dan meminta penawaran harga yang kompetitif.
Apakah Anda memiliki pertanyaan atau masalah yang dapat kami bantu?
Mari kita bicarakan proyek Anda dan bagaimana Dohre dapat membantu mendesain, memproduksi, dan mempersiapkan peralatan Anda untuk dipasarkan.
Dengan terus menggunakan situs ini, Anda menyetujui kebijakan privasi dan Syarat dan Ketentuan kami.