Cara Membuat Saluran Aliran Sempit pada Pelat Pendingin Server
Pengantar
Saluran aliran yang sempit menuntut kekakuan mata bor yang tinggi, pembuangan serpihan, kontrol penyimpangan putaran, dan stabilitas pemotongan. Alat yang tepat harus dipilih sesuai dengan lebar saluran, kedalaman, radius sudut, material benda kerja, ketebalan dinding, dan kualitas permukaan yang dibutuhkan.
Saluran aliran sempit merupakan fitur penting dalam banyak desain pelat pendingin server. Saluran ini mengarahkan cairan pendingin melalui pelat dan meningkatkan area kontak yang tersedia untuk perpindahan panas, tetapi juga menciptakan kondisi yang menantang untuk proses penggilingan CNC.
Saat saluran menjadi lebih sempit atau lebih dalam, mata bor menjadi kurang kaku dan serpihan memiliki lebih sedikit ruang untuk keluar dari area pemotongan. Penyimpangan putaran yang berlebihan, tonjolan pahat yang panjang, geometri alur yang tidak sesuai, atau evakuasi serpihan yang buruk dapat menyebabkan kesalahan dimensi, dinding saluran yang tergores, gerinda, keausan pahat yang cepat, atau kerusakan pahat secara tiba-tiba.
Artikel ini berfokus pada saluran pelat dingin yang diproduksi atau diselesaikan dengan penggilingan ujung CNC. Metode pemesinan yang tepat bergantung pada geometri saluran sebenarnya, material benda kerja, ketebalan dinding, persyaratan permukaan, kondisi mesin, dan volume produksi.
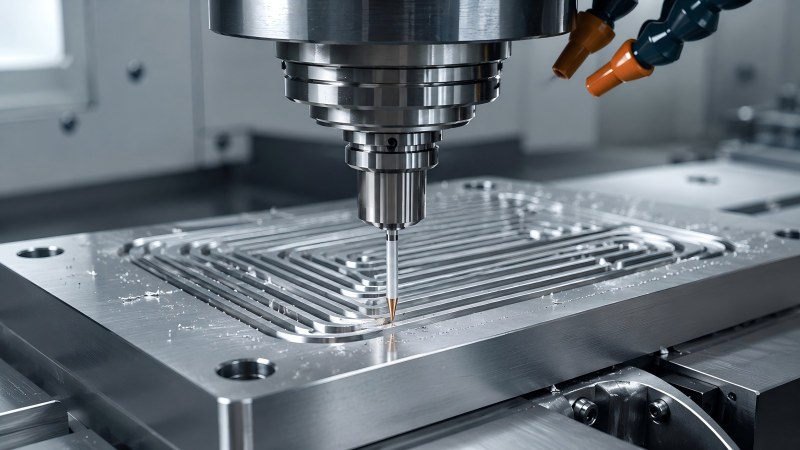
Mengapa Saluran Pelat Dingin Sempit Sulit Dikerjakan dengan Mesin Milling?
Saluran yang sempit membatasi diameter pemotong dan jarak alur. Alat harus cukup kecil untuk menghasilkan lebar dan radius internal yang dibutuhkan, tetapi juga harus tetap cukup kaku untuk menahan defleksi selama pembuatan alur dan penggilingan samping.
Evakuasi serpihan menjadi lebih sulit karena dinding di sekitarnya membatasi pergerakan cairan pendingin, udara, dan serpihan. Serpihan yang tersisa di saluran dapat terpotong lagi, meningkatkan panas dan meninggalkan goresan di bagian bawah atau dinding samping.
Saluran tersebut juga dapat dikelilingi oleh dinding tipis. Gaya radial yang berlebihan dapat menggeser dinding-dinding ini selama proses pemesinan, mengubah lebar saluran akhir atau mengurangi kerataan pelat setelah benda kerja dilepaskan dari perlengkapan.
| Kondisi Saluran | Risiko Pemesinan Utama | Prioritas Proses |
|---|
| Lebar saluran yang sempit | Diameter pemotong kecil dan kekakuan yang berkurang | Gunakan alat terbesar yang sesuai dengan lebar dan radius yang dibutuhkan. |
| Saluran dalam | Jangkauan panjang, defleksi, getaran, dan pembuangan serpihan yang buruk | Batasi bagian yang menggantung dan gunakan kedalaman pemotongan progresif. |
| Saluran yang berdekatan | Pergerakan dinding tipis dan distorsi pelat | Kendalikan gaya pemotongan dan seimbangkan urutan pemesinan. |
| Jari-jari dalam kecil | Membutuhkan pemotong yang lebih kecil daripada saluran utama. | Lakukan pengerjaan kasar dengan alat yang lebih besar dan selesaikan sudut-sudut yang tersisa secara terpisah. |
| Jalur pahat kontinu yang panjang | Keausan alat, penumpukan serpihan, dan pergeseran dimensi | Pantau kondisi tepi dan pertahankan evakuasi serpihan yang konsisten. |
Konfirmasikan Geometri Saluran Sebelum Memilih Mata Bor
Pemilihan alat harus dimulai dari gambar komponen. Lebar saluran saja tidak cukup. Kedalaman, radius sudut dalam, ketebalan dinding, jalur saluran, posisi masuk, bentuk dasar, dan ruang bebas yang tersedia semuanya memengaruhi alat pemotong yang dibutuhkan.
Mata pisau pemotong mungkin sesuai dengan lebar alur nominal, tetapi tetap tidak cocok jika alurnya terlalu pendek, lehernya tidak dapat melewati dinding di sekitarnya, atau dudukannya mengganggu benda kerja. Sebaliknya, memilih mata pisau pemotong yang terlalu panjang akan mengurangi kekakuan dan membuat proses lebih sensitif terhadap getaran dan penyimpangan.
| Informasi Gambar | Mengapa hal itu penting |
|---|
| Lebar saluran | Menentukan diameter pemotong maksimum |
| Kedalaman saluran | Menentukan panjang dan jangkauan pemotongan yang dibutuhkan |
| radius internal | Mungkin memerlukan mata pisau finishing yang lebih kecil daripada alat pengasahan utama. |
| ketebalan dinding | Memengaruhi gaya potong yang diizinkan dan urutan pemesinan. |
| Akses dan geometri sekitarnya | Menentukan apakah diperlukan leher yang lebih pendek atau jangkauan khusus. |
| Toleransi dan persyaratan permukaan | Menentukan apakah pengerjaan kasar dan pengerjaan akhir harus menggunakan alat yang terpisah. |
Gunakan diameter mata pisau terbesar yang sesuai dengan saluran tersebut.
Ukuran pahat yang lebih kecil tidak otomatis lebih akurat. Mengurangi diameter juga mengurangi ukuran inti pahat dan meningkatkan sensitivitas terhadap pembengkokan, penyimpangan putaran, dan penumpukan serpihan.
Jika geometri saluran memungkinkan, gunakan diameter pemotong terbesar yang dapat menghasilkan lebar dan radius internal yang dibutuhkan. Alat yang lebih besar umumnya memberikan kekakuan yang lebih baik, ketahanan yang lebih besar terhadap defleksi, dan kontrol dinding samping yang lebih stabil.
Ketika saluran memiliki radius sudut yang kecil, salah satu pendekatan praktis adalah dengan mengikis sebagian besar material menggunakan mata bor yang lebih besar dan hanya menggunakan mata bor yang lebih kecil untuk sudut atau area detail yang tersisa. Hal ini mengurangi waktu yang dihabiskan alat yang paling lemah di bawah beban pemotongan yang berat.
Sesuaikan panjang potongan dan panjang leher dengan kedalaman sebenarnya.
Panjang pemotongan, panjang leher, dan total tonjolan tidak boleh dianggap sebagai ukuran yang sama. Masing-masing memengaruhi alat secara berbeda.
• Panjang pemotongan harus mencakup material yang sebenarnya harus diolah oleh mata pisau.
• Panjang leher memberikan ruang bebas di sekitar dinding saluran yang lebih dalam atau struktur di sekitarnya.
• Bagian yang menjorok keluar dari dudukan alat adalah bagian yang tidak ditopang dan harus tetap sependek mungkin.
Alur yang terlalu panjang akan melemahkan mata pisau di sepanjang bagian pemotongan. Untuk alur yang dalam, mata pisau pendek dengan leher yang diperkecil dan dirancang dengan tepat dapat memberikan kekakuan yang lebih baik daripada alat dengan alur penuh yang panjang.
Umumnya, alat katalog terpendek yang dapat menjangkau fitur dengan aman lebih disukai. Jika alat pemotong standar memerlukan perpanjangan yang berlebihan, panjang leher khusus dapat memberikan solusi yang lebih stabil.
Pilih Jumlah Flute Sesuai dengan Material dan Ruang Chip
Jumlah alur memengaruhi evakuasi serpihan dan kekuatan inti alat. Alur yang lebih sedikit biasanya memberikan ruang terbuka yang lebih besar untuk serpihan, sementara alur tambahan dapat meningkatkan jumlah mata potong dan memperkuat inti pada beberapa desain.
Untuk saluran aluminium, ruang serpihan yang luas dan alur yang dipoles sangat penting karena serpihan panjang dan penumpukan serpihan dapat menghalangi jalur yang sempit. Untuk saluran tembaga, permukaan alur yang halus dan mata pisau yang tajam membantu mengurangi adhesi dan mencegah serpihan menempel di sepanjang saluran.
Jumlah alur yang tepat harus dipilih sesuai dengan material benda kerja, diameter pemotong, keterlibatan alur penuh, kemampuan spindel, dan metode evakuasi. Konfigurasi alur yang berkinerja baik dalam penggilingan samping mungkin tidak ideal untuk alur lebar penuh yang dalam.
Saluran Tembaga dan Aluminium Membutuhkan Prioritas yang Berbeda
Pelat dingin tembaga dan aluminium mungkin memiliki struktur saluran yang serupa, tetapi perilaku pemotongannya berbeda. Alat yang digunakan harus disesuaikan dengan paduan sebenarnya, bukan hanya dipilih berdasarkan dimensi saluran.
| Faktor Pemesinan | Saluran Aluminium | Saluran Tembaga |
|---|
| Masalah umum pada chip | Chip panjang, pengemasan, dan tepi yang dibangun | Pelekatan, pengolesan, dan pemotongan ulang serpihan |
| Prioritas terdepan | Ujung tajam dengan hambatan pemotongan rendah | Ujung yang sangat tajam untuk pemotongan yang bersih. |
| Prioritas seruling | Ruang chip yang besar dan jalur evakuasi yang dipoles | Alur yang halus dan pergerakan serpihan yang terkontrol. |
| Kekhawatiran permukaan | Tepi yang menumpuk, gerigi, dan pergerakan dinding tipis | Goresan, noda, dan gerigi sisa halus |
| Prioritas pengaturan | Gaya pemotongan rendah dan pembilasan serpihan yang efektif | Runout rendah dan pencegahan pemotongan ulang serpihan |
Perbandingan yang lebih detail tersedia dalam panduan kami tentang pemesinan pelat dingin server tembaga versus aluminium dan pemilihan mata bor.
Hindari pemotongan kedalaman penuh ketika ruang serpihan terbatas.
Alur yang dalam dan lebar penuh menempatkan beban pemotongan pada kedua sisi mata bor sekaligus membatasi jalur yang tersedia bagi serpihan untuk keluar. Pada mata bor berdiameter kecil, hal ini dapat dengan cepat menyebabkan panas berlebih, penumpukan serpihan, pembelokan, atau kerusakan.
Pemesinan kedalaman progresif atau berlapis biasanya lebih stabil ketika alur relatif dalam dibandingkan dengan diameter pahat. Setiap lintasan menghilangkan sejumlah material yang terkontrol dan memungkinkan serpihan dibersihkan sebelum lapisan berikutnya dimulai.
Kedalaman per lintasan yang tepat harus mengikuti material, diameter pahat, geometri alur, kekakuan mesin, dudukan, dan kondisi cairan pendingin. Nilai tetap tidak boleh diterapkan pada setiap saluran atau material.
Gunakan Strategi Masuk yang Stabil
Pemasukan vertikal yang tiba-tiba atau kontak penuh secara langsung dapat membebani pemotong kecil. Metode pemasukan harus menempatkan mata pisau ke dalam material secara bertahap dan menjaga pengeluaran serpihan sejak awal operasi.
Tergantung pada komponen dan kemampuan alat, jalur landai, jalur masuk heliks, kantong masuk yang telah dikerjakan sebelumnya, atau jalur masuk samping progresif dapat memberikan permulaan yang lebih halus daripada penusukan langsung. Metode yang dipilih harus kompatibel dengan geometri mata bor.
Posisi masuk dan keluar juga sebaiknya menghindari dinding tipis yang tidak ditopang jika memungkinkan. Menembus melalui tepi yang lemah dapat menimbulkan gerigi atau menggeser dinding saluran.
Perbaiki Evakuasi Serpihan Sebelum Meningkatkan Kecepatan Pemotongan
Ketika serpihan tetap berada di dalam saluran aliran, meningkatkan kecepatan spindel saja tidak akan menyelesaikan masalah. Lebih banyak serpihan mungkin akan dihasilkan sementara jalur evakuasi tetap terhambat.
• Gunakan mata pisau pemotong dengan jarak alur yang cukup untuk material benda kerja.
• Arahkan cairan pendingin atau udara langsung ke area pemotongan, bukan melintasi bagian atas pelat.
• Bersihkan serpihan di antara setiap tahapan pemotongan dengan kedalaman yang berbeda.
• Hindari membiarkan chip dari satu saluran masuk ke saluran selesai yang berdekatan.
• Jaga agar alur dan mata pisau tetap bersih dari penumpukan material.
• Gunakan urutan pengerjaan mesin yang menjaga jalur evakuasi tetap terbuka.
Evakuasi serpihan harus dievaluasi dengan memeriksa permukaan saluran dan serpihan itu sendiri. Goresan, material yang menyatu, panas yang tidak terduga, dan bentuk serpihan yang tidak beraturan dapat mengindikasikan bahwa material sedang dipotong ulang.
Mengapa Runout Sangat Penting untuk Penggilingan Saluran Berdiameter Kecil
Ketidakakuratan mata pisau menyebabkan mata pisau memotong material dalam jumlah yang tidak sama. Satu mata pisau mungkin menanggung sebagian besar beban pemotongan, sementara mata pisau lainnya hanya memotong sedikit atau bergesekan dengan permukaan saluran.
Pada mata bor berdiameter kecil, bahkan nilai penyimpangan kecil pun mewakili persentase yang signifikan dari diameter alat. Hasilnya dapat berupa alur yang terlalu besar, dinding samping yang tidak rata, keausan tepi yang cepat, pertumbuhan gerinda, atau kegagalan alat secara tiba-tiba.
Sebelum melakukan pemesinan, periksa dudukan, collet, antarmuka spindel, panjang penjepitan alat, dan kebersihan semua permukaan kontak. Penyimpangan putaran (runout) harus diperiksa di dekat tepi pemotong, bukan hanya pada tangkai.
Kontrol Overhang Alat dan Interferensi Pemegang
Mata pisau pemotong hanya boleh memanjang secukupnya untuk mencapai titik terdalam saluran sambil tetap menjaga jarak aman dari penahan. Pemanjangan tambahan akan meningkatkan pembengkokan dan membuat alat lebih sensitif terhadap getaran.
Pemotong berleher panjang mungkin diperlukan ketika saluran dikelilingi oleh dinding yang ditinggikan atau fitur lainnya, tetapi lehernya tidak boleh lebih panjang dari yang dibutuhkan. Bentuk dudukan dan akses spindel harus ditinjau bersama dengan desain pemotong.
Ketika dudukan merupakan sumber utama gangguan, mengganti ke dudukan yang lebih ramping atau geometri alat khusus dapat memberikan kekakuan yang lebih baik daripada sekadar memperpanjang mata pisau standar dari dudukan.
Lindungi Dinding Tipis di Antara Saluran yang Berdampingan
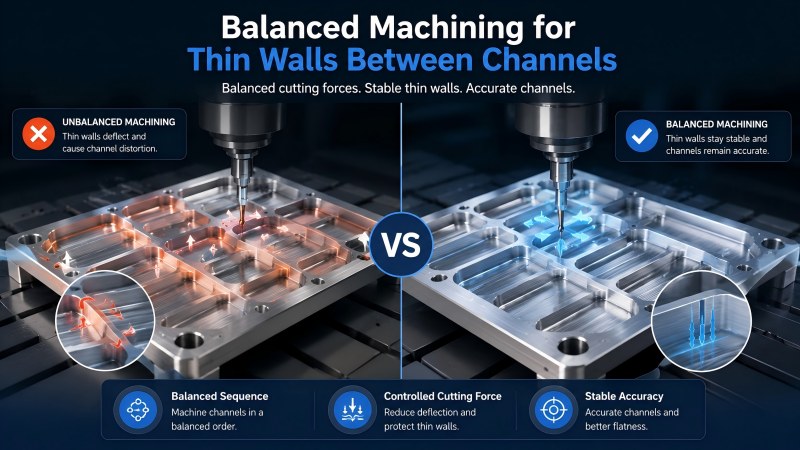
Saluran aliran yang berdekatan dapat menyisakan dinding sempit yang dapat bergerak selama proses pemesinan. Jika satu sisi telah sepenuhnya diproses sementara sisi yang berlawanan masih mengandung material padat, tekanan pemotongan dapat mendorong dinding menjauh dari alat pemotong.
Urutan yang seimbang dapat mengurangi efek ini. Kerjakan alur-alur yang berdekatan secara bertahap daripada menyelesaikan satu alur sepenuhnya sebelum memulai alur berikutnya. Sisakan sejumlah material yang terkontrol untuk penyelesaian semi-finishing dan selesaikan kedua sisi dengan kondisi pemotongan yang serupa.
Gaya penjepitan juga harus dikontrol. Tekanan yang berlebihan dapat menahan pelat tetap rata selama proses pemesinan, tetapi dapat menyebabkan distorsi setelah penjepitan dilepas.
Pengerjaan Kasar dan Finishing Saluran Terpisah
Pengasahan kasar dan pengasahan halus memiliki prioritas yang berbeda. Pengasahan kasar berfokus pada pembuangan material yang stabil dan pembuangan serpihan, sedangkan pengasahan halus berfokus pada lebar saluran akhir, kualitas dinding, pengendalian gerinda, dan konsistensi permukaan.
| Tahap Pemesinan | Tujuan Utama | Prioritas Proses |
|---|
| Pengerasan saluran | Singkirkan material tanpa membebani pemotong secara berlebihan. | Evakuasi serpihan, kedalaman progresif, dan masuk yang stabil. |
| Setengah jadi | Bentuk dinding yang tepat dan sisakan material yang seragam. | Keterlibatan yang seimbang dan pergerakan dinding yang terkontrol. |
| Penyelesaian saluran | Mencapai lebar akhir, kualitas tepi, dan kondisi permukaan yang diinginkan. | Tepi tajam, penyimpangan rendah, pengait ringan, dan saluran bersih. |
| Inspeksi terakhir | Konfirmasikan dimensi dan hilangkan sisa serpihan atau gerigi. | Lebar saluran, kedalaman, kondisi dinding, gerigi, dan kebersihan |
Mata pisau kasar yang sudah sangat aus tidak boleh digunakan untuk pemotongan akhir ketika toleransi alur atau kualitas permukaan sangat penting. Alat finishing terpisah dapat memberikan kondisi tepi dan kontrol dimensi yang lebih dapat diprediksi.
Pantau Keausan Alat Sebelum Saluran Menjadi Terlalu Besar
Keausan pahat mungkin pertama kali muncul sebagai perubahan kualitas alur daripada kegagalan pahat secara total. Tanda-tanda peringatan umum meliputi peningkatan gerinda, alur yang lebih lebar, dinding samping yang tidak rata, beban spindel yang lebih besar, goresan permukaan, atau perubahan bentuk serpihan.
Dalam produksi berulang, masa pakai alat harus dikendalikan sesuai dengan fitur pertama yang menjadi tidak dapat diterima. Ini mungkin berupa lebar saluran, hasil akhir bagian bawah, posisi dinding, tinggi gerinda, atau kondisi mata pisau.
Catatan masa pakai alat harus mencakup jenis material, diameter pemotong, kedalaman alur, dudukan, jarak tumpang tindih, data pemotongan, dan hasil inspeksi. Hal ini membantu membedakan keausan normal dari masalah yang disebabkan oleh penyimpangan putaran, penumpukan serpihan, atau penjepitan benda kerja.
Kapan Diperlukan Mata Bor Kustom?
Pahat ujung berdiameter kecil standar dapat mengolah banyak saluran pendingin, tetapi beberapa desain memerlukan kombinasi diameter, panjang pemotongan, jarak bebas leher, bentuk sudut, dan panjang keseluruhan yang tidak tersedia dalam alat katalog standar.
Mata bor ujung khusus mungkin berguna ketika komponen tersebut mengandung:
• Lebar saluran yang tidak standar.
• Saluran yang dalam yang membutuhkan seruling pendek dan leher yang panjang dan mengecil.
• Radius bawah atau transisi dinding samping khusus.
• Saluran bertingkat atau profil gabungan.
• Izin pemegang terbatas.
• Material yang membutuhkan geometri tepi atau alur khusus untuk aplikasi tertentu.
Dohre menyediakan mata bor ujung khusus dan non-standar sesuai dengan gambar alur, material benda kerja, kedalaman pemotongan, jarak bebas leher, persyaratan sudut, toleransi, dan kondisi mesin.
Daftar Periksa Praktis untuk Penggilingan Saluran Aliran Sempit
• Konfirmasikan material dan paduan benda kerja sebelum memilih alat potong.
• Periksa lebar saluran, kedalaman, radius sudut, dan jarak bebas di sekitarnya.
• Gunakan diameter mata pisau terbesar yang sesuai dengan geometri yang dibutuhkan.
• Sesuaikan panjang pemotongan dengan kedalaman sebenarnya dari material yang akan dipotong.
• Gunakan hanya panjang leher yang diperlukan untuk ruang gerak fitur.
• Usahakan agar total bagian alat yang menjorok keluar seminimal mungkin.
• Pilih jumlah alur sesuai dengan bahan, keterlibatan alur, dan ruang serpihan.
• Gunakan kedalaman pemotongan bertahap bila pemotongan dengan kedalaman penuh membatasi pengeluaran serpihan.
• Arahkan cairan pendingin atau udara ke area pemotongan dan bersihkan serpihan di antara setiap pemotongan.
• Periksa penyimpangan putaran di dekat mata pisau sebelum menggunakan alat berdiameter kecil.
• Gunakan urutan yang seimbang saat mengerjakan dinding tipis di antara saluran.
• Pisahkan proses peng粗加工 (roughing) dan penyelesaian (finishing) ketika toleransi saluran sangat penting.
• Memantau gerinda, lebar saluran, goresan permukaan, dan keausan alat selama produksi.
• Pertimbangkan alat khusus jika alat pemotong standar membutuhkan jangkauan yang berlebihan atau tidak dapat memenuhi fitur yang dibutuhkan.
FAQ (Pertanyaan Umum)
Jenis mata bor apa yang cocok untuk saluran pelat dingin yang sempit?
Umumnya, pahat end mill karbida berdiameter kecil dengan geometri spesifik material yang tepat, ruang serpihan yang cukup, runout rendah, dan hanya panjang pemotongan dan leher yang dibutuhkan sudah sesuai. Alat yang tepat bergantung pada alur dan material benda kerja.
Apakah sebaiknya menggunakan pemotong terkecil untuk saluran yang sempit?
Tidak. Gunakan mata pisau pemotong terbesar yang dapat menghasilkan lebar saluran dan radius internal yang dibutuhkan. Diameter yang lebih besar biasanya memberikan kekakuan dan stabilitas dimensi yang lebih baik.
Mengapa mata bor kecil patah saat melakukan penggilingan alur pelat dingin?
Penyebab umum meliputi penyimpangan yang berlebihan, jarak jangkauan yang panjang, pemotongan penuh lebar yang dalam, penumpukan serpihan, titik masuk yang tidak sesuai, kontak yang tiba-tiba, ketidaksesuaian material, dan mata pisau yang aus.
Bagaimana cara mengeluarkan serpihan dari saluran yang dalam dan sempit?
Gunakan jarak alur yang cukup, kedalaman progresif, pendingin atau arah udara yang sesuai, dan pembersihan serpihan secara teratur di antara setiap lintasan. Urutan pemesinan harus menjaga jalur pembuangan tetap terbuka.
Bisakah mata bor yang sama digunakan untuk membuat alur tembaga dan aluminium?
Hal ini mungkin bisa dilakukan dalam beberapa operasi, tetapi tidak disarankan sebagai solusi umum. Aluminium dan tembaga memiliki persyaratan adhesi, aliran serpihan, gerinda, dan ketajaman tepi yang berbeda.
Kapan diperlukan mata bor ujung berleher lebih kecil?
Alat dengan leher yang lebih pendek berguna ketika mata pisau harus mencapai saluran yang dalam sementara bagian yang tidak memotong membutuhkan jarak dari dinding sekitarnya. Leher alat tidak boleh lebih panjang dari yang dibutuhkan.
Kapan sebaiknya menggunakan mata bor khusus?
Alat pemotong khusus mungkin cocok untuk lebar non-standar, saluran dalam, radius khusus, profil bertingkat, ruang bebas dudukan yang terbatas, atau aplikasi di mana alat standar memerlukan perpanjangan yang berlebihan.
Kesimpulan
Penggilingan saluran aliran sempit membutuhkan keseimbangan antara akses alat, kekakuan, pembuangan serpihan, dan kontrol dimensi. Memilih alat potong hanya berdasarkan lebar saluran dapat menyebabkan tonjolan yang tidak perlu, ruang alur yang tidak mencukupi, atau jarak bebas yang buruk di sekitar fitur tersebut.
Proses yang paling stabil menggunakan diameter mata pisau terbesar yang sesuai, panjang pemotongan dan leher yang paling pendek dan praktis, runout rendah, kedalaman pemotongan progresif, dan metode pembuangan serpihan yang sesuai dengan saluran dan material. Tembaga dan aluminium juga membutuhkan prioritas yang berbeda untuk ketajaman tepi, pengendalian adhesi, pengurangan gerinda, dan perlindungan permukaan.
Dohre menyediakan mata bor mikro karbida padat , perkakas khusus aluminium, dan solusi penggilingan khusus untuk saluran sempit, fitur jangkauan panjang, radius khusus, dan komponen pendingin cairan presisi. Hubungi kami dengan informasi material, lebar saluran, kedalaman, radius sudut, toleransi, dan kondisi mesin Anda untuk rekomendasi perkakas.





