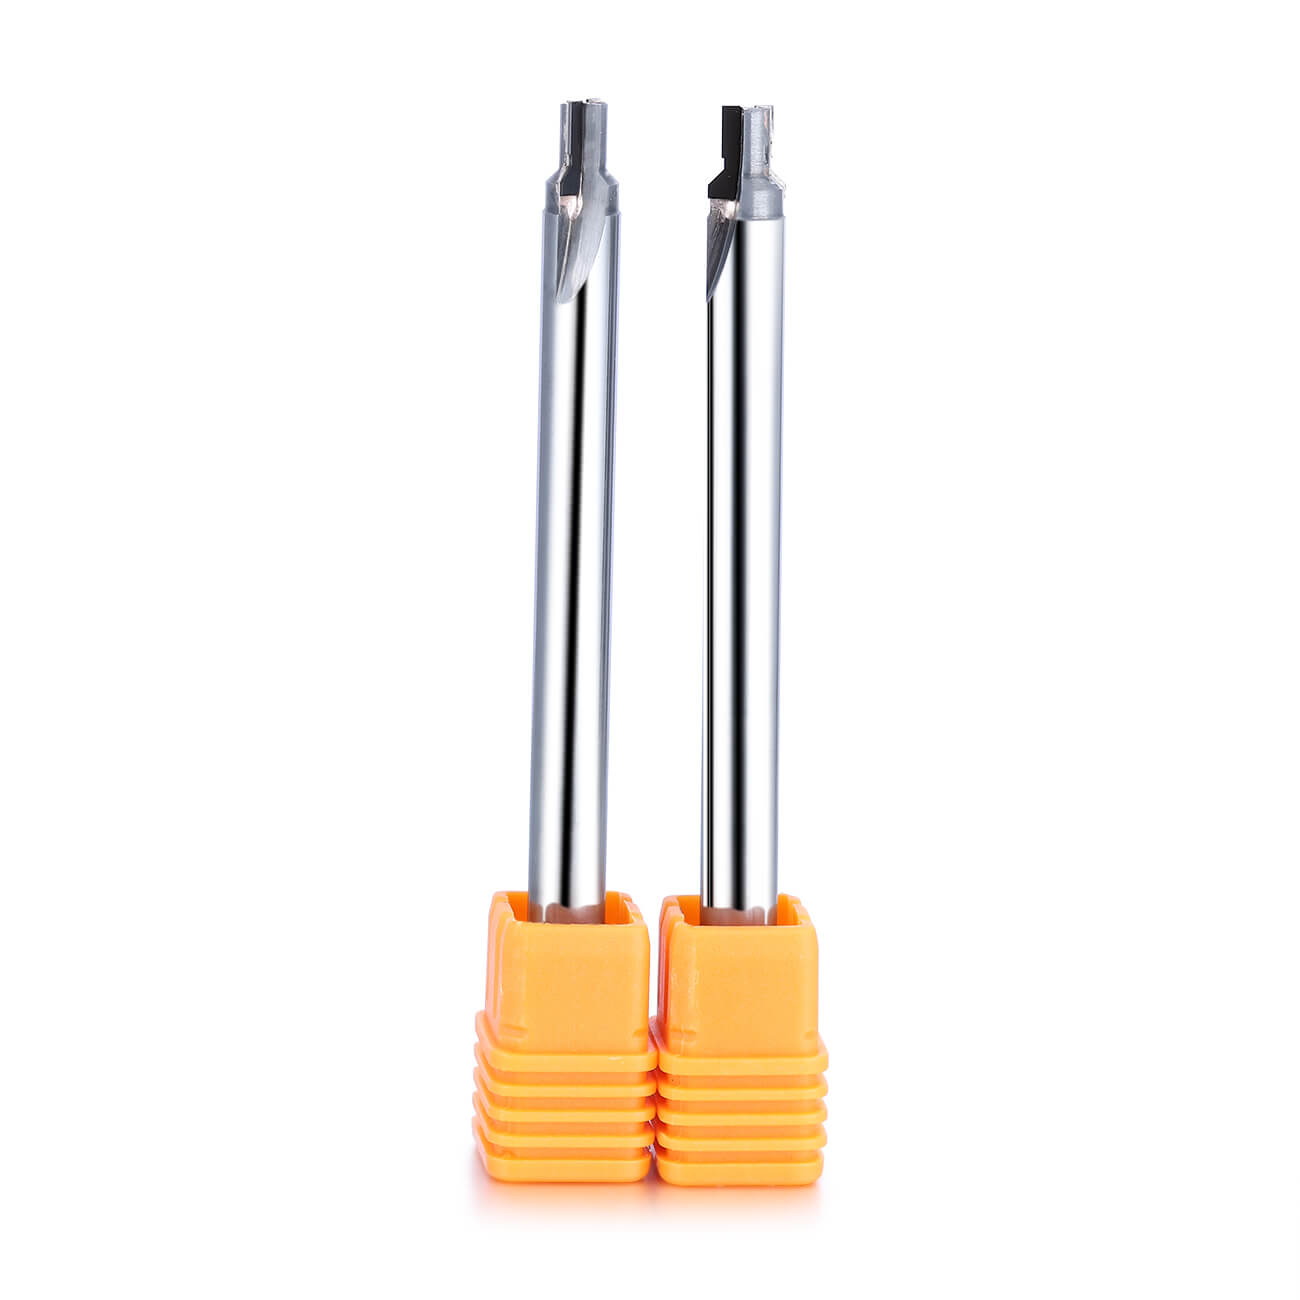
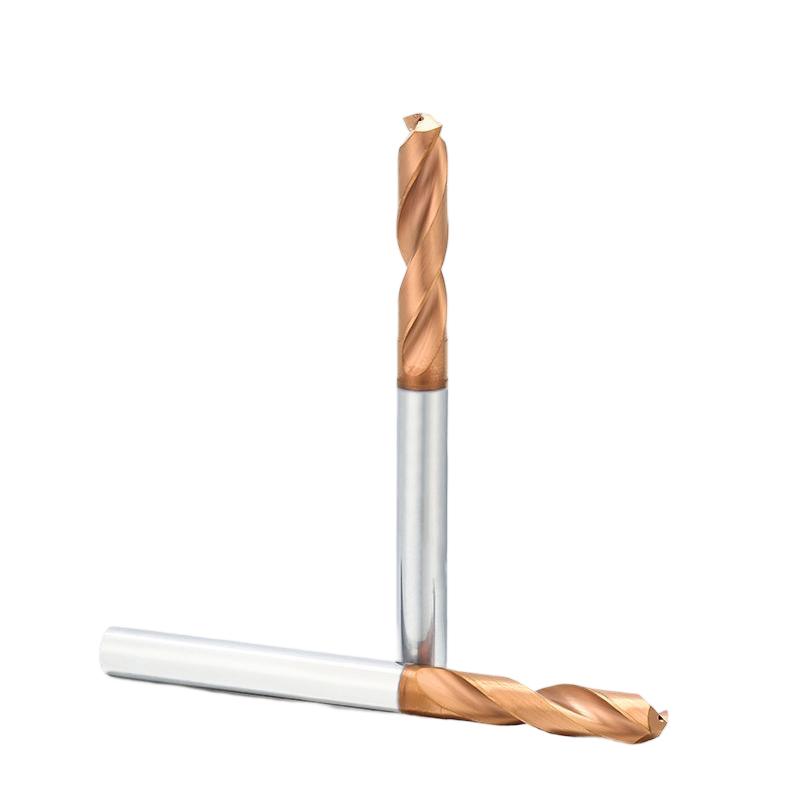
Pembuatan lubang adalah salah satu operasi yang paling umum dalam permesinan CNC, tetapi menghasilkan lubang yang akurat seringkali melibatkan lebih dari sekadar pengeboran ke benda kerja. Tergantung pada diameter, kedalaman, toleransi, akurasi posisi, dan hasil akhir permukaan yang dibutuhkan, alat pembuatan lubang yang berbeda dapat digunakan pada berbagai tahapan proses permesinan.
Dalam pengerjaan logam CNC, pengeboran, pembubutan, dan pelebaran lubang adalah tiga proses pembuatan lubang yang penting. Meskipun ketiganya digunakan untuk membuat lubang, ketiganya memiliki fungsi yang berbeda dan tidak boleh dianggap sebagai operasi yang dapat saling menggantikan.
Panduan ini menjelaskan cara penggunaan mata bor karbida, pemotong bor, dan reamer, perbedaan di antara ketiganya, dan cara memilih proses pembuatan lubang yang tepat untuk berbagai kebutuhan pemesinan.
Apa Itu Alat Pembuat Lubang dalam Mesin CNC?
Alat pembuat lubang adalah alat potong yang digunakan untuk membuat, memperbesar, memperbaiki, atau menyelesaikan lubang pada benda kerja. Proses yang tepat bergantung pada apakah lubang tersebut dibuat dari material padat atau apakah lubang yang sudah ada memerlukan pengerjaan tambahan.
Dalam pemesinan CNC presisi, operasi pembuatan lubang umumnya meliputi:
• Membuat lubang baru pada material padat
• Memperbesar diameter lubang yang sudah ada
• Memperbaiki geometri atau posisi lubang
• Meningkatkan akurasi dimensi
• Meningkatkan kualitas permukaan bagian dalam
Pengeboran, pembubutan, dan pelebaran lubang dapat digunakan secara terpisah atau sebagai bagian dari rangkaian pengerjaan gabungan, tergantung pada persyaratan lubang akhir.
Pengeboran vs Pembubutan vs Pelebaran Lubang: Apa Perbedaannya?
Perbedaan utama antara ketiga proses pembuatan lubang ini terletak pada kondisi lubang sebelum pengerjaan dan tujuan dari operasi tersebut.
| Proses | Fungsi utama | Kondisi Awal | Tujuan Umum |
|---|---|---|---|
| Pengeboran | Buat lubang baru | Bahan padat | Buat lubang tembus atau lubang buntu awal. |
| Membosankan | Memperbesar atau memperbaiki lubang yang sudah ada | Lubang yang sudah ada sebelumnya | Meningkatkan diameter, geometri, posisi, atau konsentrisitas |
| reaming | Penyelesaian presisi pada lubang yang sudah ada | Lubang yang sudah dibor atau dikerjakan sebelumnya | Mencapai ukuran akhir dan hasil akhir permukaan yang lebih baik. |
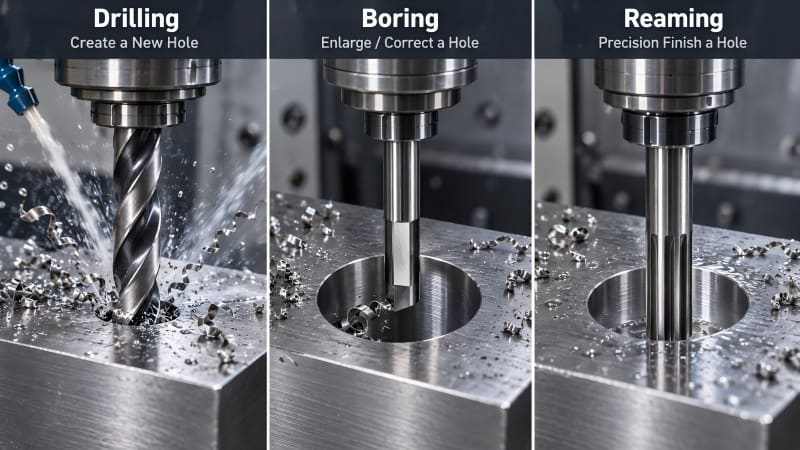
Dalam pengerjaan mesin umum, lubang yang dibor mungkin sudah memenuhi spesifikasi yang dibutuhkan. Untuk persyaratan dimensi atau geometris yang lebih ketat, pengeboran atau pelebaran lubang dapat ditambahkan sebagai operasi sekunder.
1. Mata Bor Karbida – Membuat Lubang Awal
Pengeboran biasanya merupakan langkah pertama dalam proses pembuatan lubang. Bor menghilangkan material dari benda kerja padat untuk membuat lubang silindris.
Mata bor karbida padat banyak digunakan dalam permesinan CNC karena kekakuan dan ketahanan ausnya membuatnya cocok untuk aplikasi pengeboran kecepatan tinggi dan presisi.
Tergantung pada aplikasinya, pengeboran dapat digunakan untuk menghasilkan:
• Lubang tembus
• Lubang buta
• Lubang dangkal
• Lubang dalam
• Lubang awal untuk pengeboran atau pelebaran lubang
Saat memilih mata bor karbida , faktor-faktor penting meliputi diameter lubang, kedalaman lubang, material benda kerja, kekakuan mesin, kondisi pendingin, dan pembuangan serpihan.
Kedalaman Lubang dan Evakuasi Serpihan
Seiring bertambahnya kedalaman lubang, evakuasi serpihan menjadi semakin penting. Serpihan yang tertinggal di dalam alur dapat meningkatkan gaya pemotongan, menghasilkan panas, merusak permukaan lubang, dan meningkatkan risiko patah alat.
Untuk lubang yang lebih dalam, desain alur, pengiriman cairan pendingin, parameter pemotongan, dan strategi pengeboran harus dipilih sesuai dengan rasio kedalaman terhadap diameter lubang.
Lubang Tembus dan Lubang Buntu
Lubang tembus memungkinkan mata bor keluar dari benda kerja, sedangkan lubang buntu berhenti pada kedalaman tertentu. Pemesinan lubang buntu memerlukan perhatian tambahan pada kedalaman lubang, pembuangan serpihan, dan geometri bagian bawah.
2. Mata Bor – Memperbesar dan Memperbaiki Lubang yang Sudah Ada
Berbeda dengan pengeboran, pembubutan biasanya tidak membuat lubang dari material padat. Sebaliknya, pembubutan dilakukan dengan cara mengolah lubang yang sudah ada untuk memperbesar diameter atau memperbaiki geometri dan kontrol dimensinya.
Pengeboran dapat bermanfaat ketika lubang yang dibor tidak memberikan akurasi diameter, keselarasan, konsentrisitas, atau konsistensi geometris yang memadai.
Aplikasi pengeboran yang umum meliputi:
• Memperbesar diameter lubang yang sudah ada
• Memperbaiki posisi atau penyelarasan lubang
• Meningkatkan silindrisitas
• Meningkatkan konsentrisitas
• Menghasilkan diameter internal yang lebih terkontrol
Pemilihan mata bor yang sesuai bergantung pada diameter lubang, toleransi yang dibutuhkan, kelonggaran pemesinan, jarak ujung mata bor, kekakuan mesin, dan material benda kerja.
Mengapa Menggunakan Pengeboran Setelah Pengeboran?
Lubang yang dibor mengikuti jalur yang dibuat oleh mata bor itu sendiri. Jika lubang awal memiliki kesalahan posisi, variasi diameter, atau penyimpangan geometris, pengeboran dapat memberikan kontrol yang lebih besar karena alat pengeboran menghilangkan material dari dinding lubang yang ada.
Oleh karena itu, pengeboran sering dipilih ketika persyaratan dimensi dan geometris lebih menuntut daripada yang dapat dicapai secara andal hanya dengan pengeboran saja.
3. Reamer – Penyelesaian Lubang Presisi
Pengerjaan pelebaran lubang umumnya digunakan sebagai operasi penyelesaian setelah lubang telah dibor atau dikerjakan mendekati ukuran akhirnya.
Reamer menghilangkan sejumlah kecil material dari dinding lubang. Tujuan utamanya bukanlah untuk menghilangkan material dalam jumlah besar, tetapi untuk meningkatkan ukuran lubang akhir, konsistensi dimensi, dan hasil akhir permukaan bagian dalam.
Aplikasi umum untuk reamer presisi meliputi lubang yang membutuhkan kontrol dimensi yang lebih akurat atau kualitas permukaan yang lebih baik setelah pengeboran.
Kapan Reamer Harus Digunakan?
Pengerjaan pelebaran lubang (reaming) cocok dilakukan ketika lubang yang ada sudah cukup lurus dan berada pada posisi yang tepat, tetapi masih memerlukan penyesuaian ukuran akhir atau perbaikan permukaan.
Pada umumnya, reamer tidak dirancang untuk memperbaiki lubang yang sangat tidak sejajar atau menghilangkan sejumlah besar material. Jika lubang memerlukan koreksi diameter yang signifikan atau penyesuaian geometris, proses pengeboran mungkin lebih tepat sebelum menggunakan reamer.
Bagaimana Pengeboran, Pembubutan, dan Pelebaran Lubang Bekerja Bersama
Pengeboran, pembubutan, dan pelebaran lubang bukanlah proses yang saling bersaing. Dalam banyak aplikasi permesinan presisi, ketiganya dapat digunakan sebagai tahapan berbeda dari rangkaian pembuatan lubang yang sama.
Lubang Serbaguna
Jika persyaratan dimensi dan permukaan tidak terlalu ketat, pengeboran mungkin sudah cukup:
Material Padat → Pengeboran → Lubang Selesai
Lubang yang Membutuhkan Koreksi Diameter atau Geometri
Jika lubang bor awal memerlukan kontrol diameter yang lebih baik atau koreksi geometris:
Material Padat → Pengeboran → Pembubutan → Lubang Selesai
Lubang dengan Hasil Akhir Presisi
Untuk aplikasi yang membutuhkan ukuran akhir yang lebih presisi dan hasil akhir permukaan internal yang lebih baik, urutan pengerjaan mesin dapat meliputi:
Material Padat → Pengeboran → Pembubutan → Pelebaran Lubang → Lubang Selesai
Namun, tidak setiap lubang presisi memerlukan ketiga proses tersebut. Urutan pengerjaan yang tepat harus ditentukan oleh toleransi, kualitas permukaan, geometri, efisiensi produksi, dan ketersediaan ruang pengerjaan.
Cara Memilih Alat Pembuat Lubang yang Tepat
Cara sederhana untuk memilih proses pemesinan adalah dengan terlebih dahulu mengidentifikasi apa yang perlu dilakukan pada lubang tersebut.
| Persyaratan Pemesinan | Proses yang Direkomendasikan |
|---|---|
| Buat lubang pada material padat. | Pengeboran |
| Memperbesar lubang yang sudah ada | Membosankan |
| Geometri atau penyelarasan lubang yang tepat | Membosankan |
| Sempurnakan ukuran lubang yang sudah ada hingga mencapai ukuran presisi akhir. | reaming |
| Memperbaiki penyelesaian permukaan bagian dalam lubang yang sudah ada. | reaming |
Dalam praktiknya, pemilihan alat pembuatan lubang juga harus mempertimbangkan lingkungan pemesinan secara keseluruhan, bukan hanya jenis operasinya saja.
Faktor-faktor yang Perlu Dipertimbangkan dalam Pembuatan Lubang CNC
1. Diameter Lubang
Diameter pahat harus sesuai dengan kebutuhan pemesinan awal dan jumlah material yang akan tersisa untuk proses pengeboran atau pelebaran lubang sekunder.
2. Kedalaman Lubang
Lubang yang lebih dalam meningkatkan pentingnya kekakuan pahat, desain alur, pengiriman cairan pendingin, dan pembuangan serpihan. Tonjolan pahat yang panjang juga dapat meningkatkan defleksi dan getaran.
3. Toleransi Dimensi
Lubang yang dibor secara umum mungkin tidak memerlukan pengerjaan mesin sekunder. Jika diperlukan toleransi yang lebih ketat, proses pembubutan atau pelebaran lubang dapat digunakan, tergantung pada apakah persyaratan utamanya adalah koreksi geometris, kontrol dimensi, atau penyelesaian akhir.
4. Permukaan Selesai
Persyaratan penyelesaian permukaan memengaruhi apakah pengeboran saja sudah cukup atau apakah diperlukan operasi penyelesaian seperti pelebaran lubang.
5. Bahan Benda Kerja
Baja, baja tahan karat, aluminium, material yang dikeraskan, dan paduan lainnya memiliki karakteristik pemotongan yang berbeda. Material alat, geometri, lapisan, pendingin, dan parameter pemotongan harus dipilih sesuai dengan benda kerja.
6. Kekakuan Mesin dan Pengaturan
Kondisi mesin, penjepitan benda kerja, stabilitas spindel, dan jarak tumpuan pahat semuanya memengaruhi akurasi lubang. Bahkan pahat potong yang sesuai pun dapat menghasilkan hasil yang tidak konsisten jika pengaturan pemesinan kurang memiliki kekakuan yang memadai.
Masalah Umum dalam Pembuatan Lubang
Masalah kualitas lubang dapat disebabkan oleh pemilihan alat, parameter pemotongan, pembuangan serpihan, kekakuan mesin, pengiriman cairan pendingin, atau penjepitan benda kerja.
Diameter Lubang Di Luar Toleransi
Variasi diameter dapat berkaitan dengan keausan pahat, penyimpangan putaran, defleksi, parameter pemotongan yang tidak tepat, atau proses pemesinan yang tidak sesuai. Jika pengeboran tidak dapat memberikan kontrol dimensi yang memadai, pembubutan atau pelebaran lubang mungkin diperlukan.
Kualitas Permukaan Bagian Dalam yang Buruk
Hasil permukaan yang buruk dapat disebabkan oleh mata pisau yang aus, getaran, pembuangan serpihan yang buruk, laju umpan yang salah, pendingin yang tidak mencukupi, atau tonjolan pahat yang berlebihan.
Masalah Evakuasi Chip
Penumpukan serpihan sangat penting terutama pada lubang yang lebih dalam. Pemotongan ulang serpihan dapat meningkatkan panas, merusak mata pisau, menggores dinding lubang, dan mengurangi stabilitas proses.
Defleksi Alat
Peralatan yang panjang, lubang yang dalam, penjepit benda kerja yang tidak stabil, atau gaya pemotongan yang berlebihan dapat menyebabkan defleksi dan memengaruhi posisi lubang, kelurusan, dan akurasi diameter.
Keausan atau Kerusakan Alat yang Terjadi Dini
Keausan dan kerusakan pahat harus dievaluasi bersama dengan material benda kerja, kecepatan pemotongan, laju umpan, kondisi pendingin, geometri pahat, pembuangan serpihan, dan kekakuan mesin, bukan hanya mempertimbangkan satu faktor saja.
Alat Pembuat Lubang DOHRE untuk Mesin CNC
Rangkaian alat pembuatan lubang DOHRE saat ini meliputi mata bor karbida, pemotong bor, dan reamer untuk aplikasi pengerjaan logam CNC.
Setiap alat memiliki fungsi yang berbeda dalam proses pembuatan lubang: pengeboran membuat lubang awal, pembubutan memperbesar atau memperbaiki lubang yang sudah ada, dan pelebaran lubang memberikan ukuran akhir dan penyelesaian permukaan jika diperlukan.
Untuk diameter lubang, kedalaman, material benda kerja, toleransi, atau persyaratan pemesinan tertentu, Anda dapat menghubungi DOHRE untuk mendiskusikan solusi alat potong yang sesuai.
Kesimpulan
Memilih alat pembuat lubang yang tepat bergantung pada pemahaman tujuan dari setiap proses pemesinan.
Bor karbida terutama digunakan untuk membuat lubang dari material padat, pemotong bor digunakan untuk memperbesar atau memperbaiki lubang yang sudah ada, dan reamer digunakan untuk pengukuran presisi dan penyelesaian permukaan.
Dengan menyesuaikan proses pemesinan dengan diameter lubang, kedalaman, toleransi, hasil akhir permukaan, material benda kerja, dan kondisi mesin, produsen dapat meningkatkan kualitas lubang, stabilitas pemesinan, dan efisiensi produksi secara keseluruhan.