


Contattaci
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.


Volume di lettura: 1766

Tempo di rilascio: 2026-03-26
Tempo di lettura stimato:
Le frese a due e tre taglienti sono entrambe ampiamente utilizzate nella lavorazione dell'alluminio. Confrontate il loro spazio di evacuazione del truciolo, la capacità di avanzamento e le prestazioni di taglio per scegliere il numero di taglienti più adatto per scanalature, profilatura e finitura.
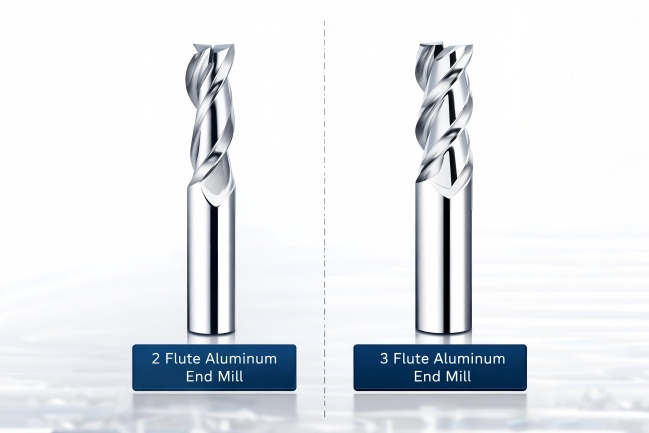
Sia le frese a 2 che a 3 taglienti sono ampiamente utilizzate nella lavorazione dell'alluminio, ma offrono un diverso equilibrio tra evacuazione dei trucioli e numero di taglienti. Una fresa a 2 taglienti generalmente offre spazi tra i taglienti più ampi, il che la rende una scelta comune per la fresatura di scanalature a tutta larghezza e per operazioni che generano grandi quantità di trucioli. Una fresa a 3 taglienti aggiunge un ulteriore tagliente mantenendo al contempo spazio per l'evacuazione dei trucioli, risultando utile per la fresatura laterale, la profilatura e molte applicazioni di produzione.
Nessuno dei due design è automaticamente migliore. Il numero corretto di taglienti dipende da quanta parte dell'utensile è a contatto con il materiale, dalla quantità di trucioli prodotti, dalla geometria dell'utensile e dalla stabilità del sistema di lavorazione.
Questa guida confronta le frese a 2 e 3 taglienti per alluminio, spiega in quali applicazioni ciascun modello risulta più efficace e mostra come il numero di taglienti influisca sulla velocità di avanzamento e sulle effettive prestazioni di taglio.
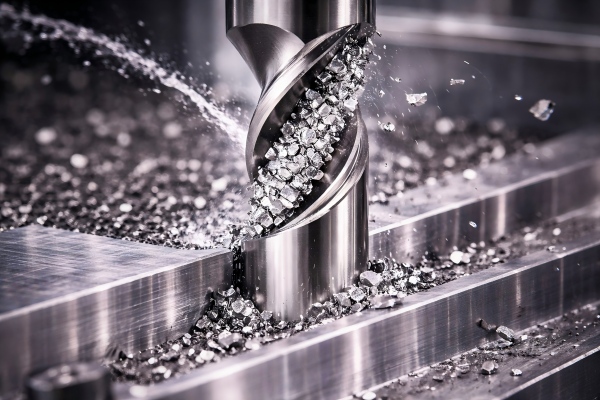
La differenza principale risiede nell'equilibrio tra lo spazio disponibile per i trucioli e il numero di taglienti. A parità di diametro e design, un minor numero di taglienti generalmente lascia più spazio per i trucioli, mentre un numero maggiore di taglienti può aumentare la capacità di avanzamento quando le condizioni di taglio lo consentono.
| Confronto | Fresa a 2 taglienti | Fresa a 3 taglienti |
|---|---|---|
| Bordi di taglio | 2 bordi | 3 bordi |
| Flauto Spazio | Generalmente più grande | Generalmente più piccolo |
| Evacuazione dei trucioli | Più spazio per volumi elevati di chip | Efficace con geometria della scanalatura e rimozione dei trucioli adeguate. |
| Rigidità del nucleo | Spesso un nucleo più piccolo | Spesso un nucleo più grande |
| Intaglio a tutta larghezza | Scelta iniziale comune | Adatto anche quando l'evacuazione dei trucioli è adeguata |
| Fresatura laterale | Adatto a molteplici operazioni | Spesso vantaggioso in condizioni stabili |
| Potenziale di velocità di alimentazione | 2 spigoli per giro | 3 bordi possono supportare un avanzamento maggiore con lo stesso carico di trucioli |
| Finitura di superficie | Può produrre finiture eccellenti | Con parametri adeguati è possibile ottenere una buona finitura e stabilità. |
Si tratta di differenze generali, non di limiti di prestazione fissi. Una fresa per alluminio a 3 taglienti ben progettata può offrire prestazioni migliori nella scanalatura rispetto a un utensile a 2 taglienti per uso generale, mentre un design specifico a 2 taglienti può garantire un'eccellente produttività e finitura superficiale.
L'alluminio può produrre trucioli lunghi o continui, soprattutto durante la lavorazione di scanalature e tasche profonde. Se i trucioli non riescono a fuoriuscire, possono accumularsi attorno all'utensile, rimanere intrappolati nelle scanalature o essere tagliati nuovamente.
Il numero di taglienti influisce sullo spazio disponibile per i trucioli. Influisce anche sul numero di impegni del tagliente per ogni giro del mandrino e può influire sulla rigidità del nucleo dell'utensile.
Tuttavia, il numero di scanalature è solo una parte della progettazione della fresa. L'angolo di spoglia, l'angolo di elica, la profondità delle scanalature, la preparazione del tagliente e la finitura superficiale influenzano tutti il comportamento di un utensile nell'alluminio.
Ecco perché due frese con lo stesso numero di taglienti possono avere prestazioni diverse, anche se i loro diametri di taglio sono identici.
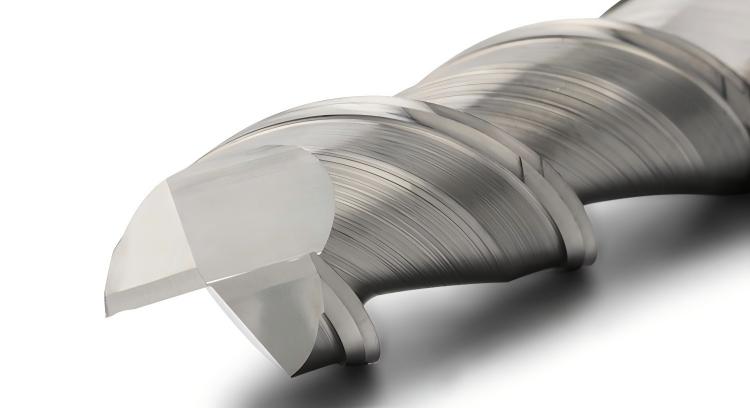
Una fresa a due taglienti presenta due taglienti separati da spazi tra le scanalature relativamente ampi. Nella lavorazione dell'alluminio, questo design è utile quando i trucioli necessitano di spazio sufficiente per lasciare la zona di taglio.
Le frese a due taglienti sono comunemente utilizzate per scanalature a tutta larghezza, solchi più profondi e altre operazioni in cui il volume dei trucioli è elevato. Possono essere utilizzate anche per la fresatura laterale, la profilatura e la finitura quando la loro geometria è adatta all'applicazione.
In genere, le scanalature più ampie offrono più spazio per l'evacuazione dei trucioli.
Ideale per numerose operazioni di fresatura di scanalature e fessure a tutta larghezza.
Può ridurre il rischio di compattazione dei chip in applicazioni ad alto volume di chip.
Disponibile con geometrie di taglio precise e specifiche per l'alluminio, per una lavorazione pulita.
Rispetto a una tipica fresa a 3 taglienti di design simile, un utensile a 2 taglienti può avere un nucleo più piccolo e un minor numero di taglienti per giro. Ciò può influire sulla rigidità e sulla capacità di avanzamento in alcune operazioni.
Tuttavia, un minor numero di taglienti non significa automaticamente forze di taglio inferiori. Le forze di taglio effettive dipendono dall'impegno di taglio, dal carico di truciolo, dalla geometria del tagliente, dal materiale e dalle condizioni della macchina.
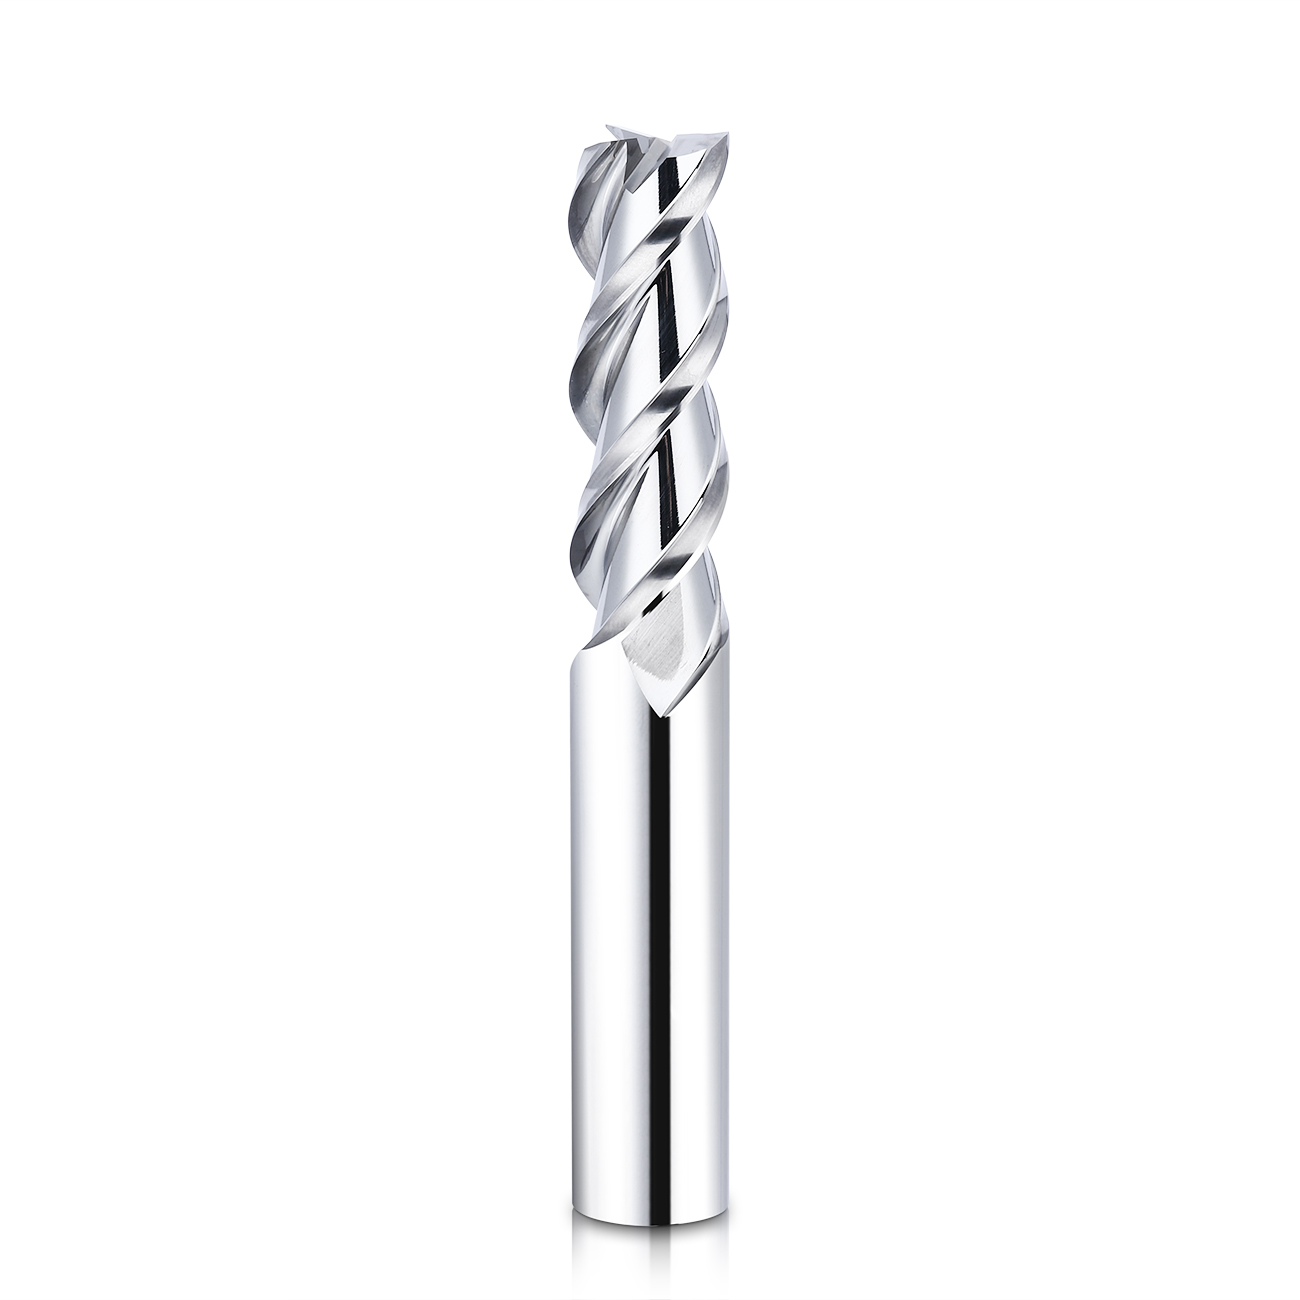
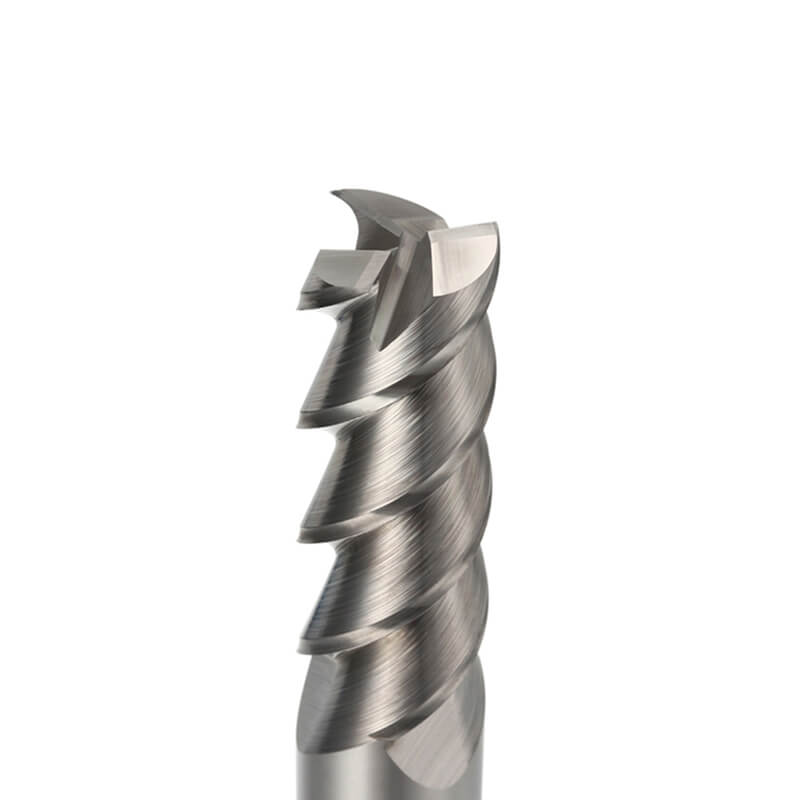
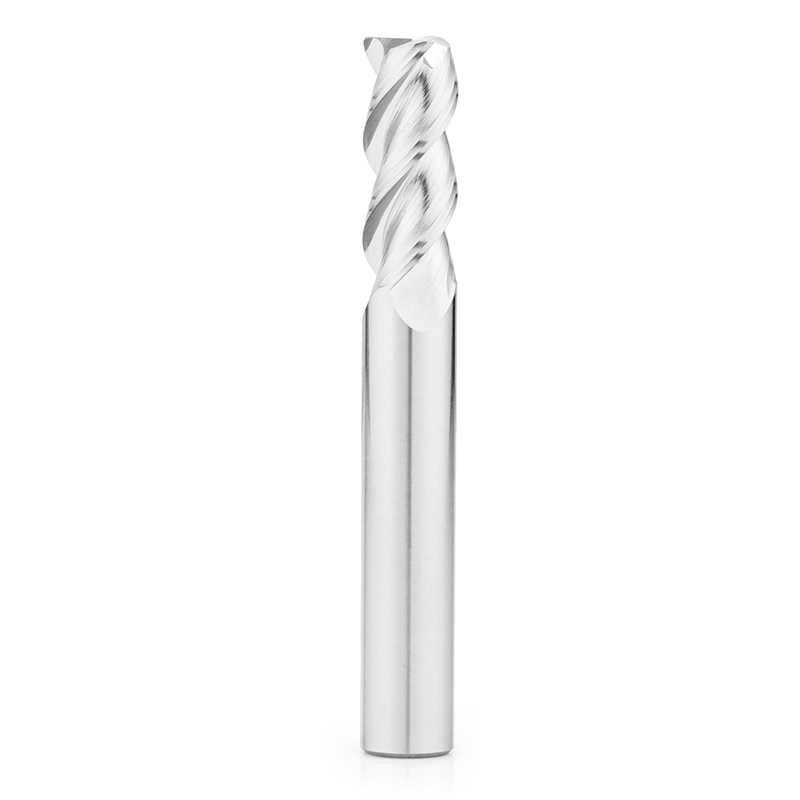
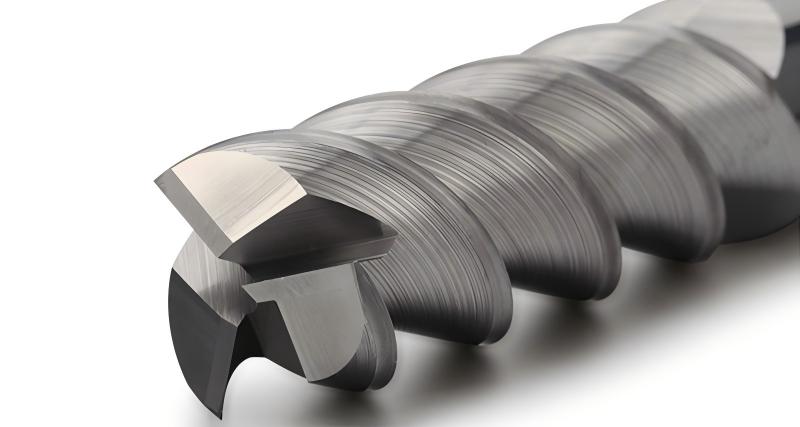
Una fresa a 3 taglienti ha tre taglienti, che offrono un vantaggio aggiuntivo rispetto a una fresa a 2 taglienti. Le frese a 3 taglienti specifiche per l'alluminio sono progettate per mantenere uno spazio utile per i trucioli, offrendo al contempo un maggior numero di impegni di taglio per giro.
Questo li rende ideali per la fresatura laterale, la profilatura e la lavorazione di produzione, dove l'impegno di taglio e l'evacuazione dei trucioli sono ben controllati.
Una fresa a 3 taglienti di forma adeguata può essere efficace anche per scanalature e sgrossatura. Le sue prestazioni dipendono dalla geometria dei taglienti, dalla profondità di taglio, dall'asportazione dei trucioli e dai parametri raccomandati dal produttore.
Un ulteriore tagliente può aumentare il potenziale di avanzamento programmato.
Spesso offre un utile equilibrio tra lo spazio per i trucioli e la rigidità del nucleo dell'utensile.
Adatto a numerose operazioni di fresatura laterale e profilatura dell'alluminio.
Con una geometria e parametri adeguati, è in grado di garantire un taglio stabile e una buona qualità superficiale.
Una fresa a 3 taglienti presenta generalmente uno spazio minore tra i taglienti rispetto a una fresa a 2 taglienti di pari caratteristiche. Quando il volume dei trucioli è elevato, un'evacuazione inadeguata può causare la necessità di rilavorazioni, l'adesione del materiale e una finitura superficiale instabile.
Il tagliente aggiuntivo non garantisce una maggiore produttività. Velocità di avanzamento, carico del truciolo, potenza della macchina e impegno di taglio devono comunque essere compatibili con l'utensile.
Spesso, il tipo di operazione di fresatura è più importante del solo numero di taglienti. La fresatura a tutta larghezza richiede un'evacuazione dei trucioli diversa rispetto alla fresatura laterale, mentre la finitura a parete sottile ha requisiti di stabilità diversi rispetto alla sgrossatura.
I seguenti consigli forniscono punti di partenza pratici per le condizioni di lavorazione più comuni dell'alluminio.
| Condizione di lavorazione | Scelta iniziale | Ragione |
|---|---|---|
| Intaglio a tutta larghezza | 2 flauto o 3 flauto adatto | La rimozione dei trucioli è particolarmente importante quando la fresa è completamente innestata. |
| Fresatura a gola profonda | Spesso a 2 flauti | Spazi più ampi per i chip possono essere utili quando lo spazio a disposizione per la fuoriuscita dei chip è limitato. |
| Fresatura laterale | Spesso a 3 flauti | Ulteriori taglienti possono essere utili quando si controlla l'ingaggio radiale. |
| Finitura del profilo | 2 o 3 flauti | La qualità della superficie dipende dalla geometria, dall'eccentricità, dal percorso utensile e dalla stabilità. |
| Fresatura ad alta efficienza | Adatto design a 3 flauti | Un maggior numero di taglienti può consentire un'avanzamento maggiore con un efficace controllo dei trucioli. |
| Fresatura a parete sottile | Dipendente dall'applicazione | Le principali problematiche da considerare sono la forza di taglio, la flessione della parete e il fissaggio del pezzo. |
| Lavorazione generale dell'alluminio 6061 | 2 o 3 flauti | Selezionare in base ai requisiti di scanalatura, profilatura, sgrossatura o finitura. |
Durante la fresatura a tutta larghezza, la fresa è impegnata su tutto il suo diametro. I trucioli vengono prodotti all'interno di una fessura relativamente ristretta, quindi l'evacuazione dei trucioli è un aspetto fondamentale. Questo è uno dei motivi per cui le frese a due taglienti sono spesso utilizzate per la fresatura dell'alluminio.
Nella fresatura laterale, solo una parte del diametro della fresa è impegnata. L'asportazione dei trucioli può essere più semplice, consentendo a una fresa a 3 taglienti specifica per alluminio di sfruttare il suo tagliente aggiuntivo in condizioni adeguate.
Nello specifico, per l'alluminio 6061, la scelta dell'utensile dipende anche dalla tempra del materiale, dalla finitura desiderata e dalle condizioni di taglio. La nostra guida alla scelta di una fresa per alluminio 6061 illustra questi dettagli applicativi.
Una fresa a 3 taglienti ha un tagliente in più rispetto a una fresa a 2 taglienti. A parità di velocità del mandrino e avanzamento per dente, ciò si traduce in una velocità di avanzamento calcolata maggiore.
La velocità di avanzamento per la fresatura può essere calcolata utilizzando:
Vf = n × z × fz
Vf = Velocità di avanzamento (mm/min)
n = Velocità del mandrino (giri/min)
z = Numero di scanalature di taglio
fz = Avanzamento per dente (mm/dente)
Ad esempio, si considerino due frese che lavorano a 12,000 giri/minuto con un avanzamento per dente di 0.04 mm.
| Fresa | Calcolo | Tasso di alimentazione |
|---|---|---|
| 2-flauto | 12,000 × 2 × 0.04 | 960 mm / min |
| 3-flauto | 12,000 × 3 × 0.04 | 1,440 mm / min |
In questo esempio, la velocità di avanzamento calcolata della fresa a 3 taglienti è superiore del 50% perché ha tre taglienti anziché due.
Tuttavia, ciò non significa che ogni fresa a 3 taglienti possa lavorare l'alluminio il 50% più velocemente. La stessa velocità di avanzamento per dente potrebbe non essere appropriata per entrambi gli utensili. L'evacuazione dei trucioli, la geometria delle scanalature, la rigidità dell'utensile, la profondità di taglio e le capacità della macchina possono limitare la velocità di avanzamento effettiva.
Le cifre sopra riportate illustrano il calcolo, non i parametri di taglio consigliati. I valori effettivi devono essere selezionati utilizzando i dati di taglio del produttore dell'utensile e le condizioni di lavorazione.
Due utensili da taglio con lo stesso numero di taglienti possono comunque avere prestazioni molto diverse. Nella lavorazione dell'alluminio, la progettazione del tagliente e la configurazione della macchina meritano la stessa attenzione del numero di taglienti.
I taglienti affilati aiutano a tranciare l'alluminio in modo netto e possono ridurre la formazione di bave. Il tagliente deve inoltre possedere una resistenza sufficiente per il carico di taglio e le condizioni di lavorazione.
Le superfici lisce o lucidate delle scanalature possono favorire l'allontanamento dei trucioli dalla zona di taglio e ridurre l'adesione del materiale. La rimozione dei trucioli diventa particolarmente importante quando si tagliano scanalature profonde o cavità chiuse.
L'angolo di elica, l'angolo di spoglia, la profondità della scanalatura e il diametro del nucleo influenzano le forze di taglio, l'impegno del tagliente, la rigidità e il flusso dei trucioli. Un utensile progettato per la lavorazione di materiali non ferrosi può comportarsi in modo diverso da una fresa per uso generale, anche con lo stesso numero di scanalature.
Una sporgenza eccessiva dell'utensile, un'eccessiva eccentricità e un fissaggio insufficiente del pezzo possono causare vibrazioni e variazioni dimensionali. Un minor numero di taglienti non risolve automaticamente un'impostazione instabile, pertanto è necessario considerare tutte le condizioni di fissaggio dell'utensile e di lavorazione.
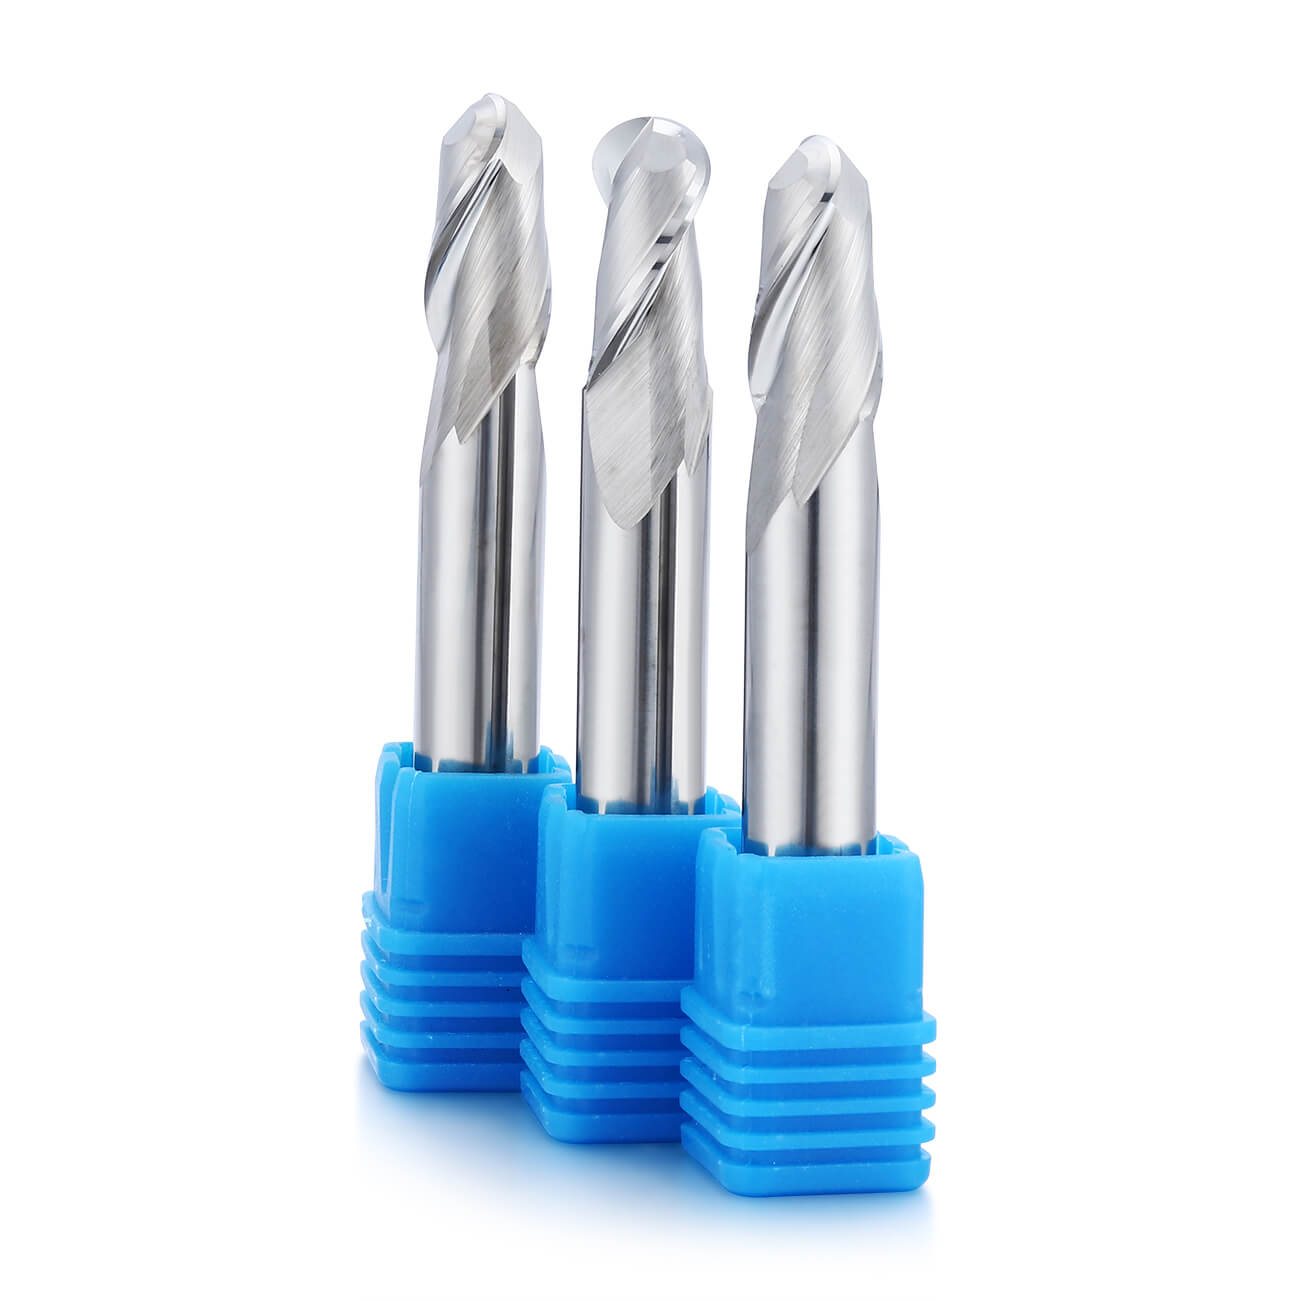
Il numero di taglienti e la forma della fresa sono scelte separate. Le frese a testa quadrata sono comunemente utilizzate per scanalature e superfici piane, mentre le frese a testa sferica sono preferite per superfici curve e profili 3D.
Per maggiori dettagli sulla geometria della punta di taglio, consulta il nostro confronto tra frese a testa quadrata e a testa sferica per alluminio.
Un utensile o una strategia di taglio inadatti possono causare l'accumulo di trucioli, l'adesione del materiale, la formazione di bave o una finitura superficiale scadente. Questi problemi non sempre si risolvono semplicemente modificando il numero di taglienti.
| Problema | Causa possibile | Cosa controllare |
|---|---|---|
| Imballaggio del chip | Spazio insufficiente tra le scanalature o scarsa rimozione dei trucioli | Geometria delle scanalature, profondità delle fessure e alimentazione di aria o liquido di raffreddamento |
| Adesivo in alluminio | Adesione del materiale, calore o condizioni di taglio inadeguate | Affilatura del tagliente, finitura della scanalatura, lubrificazione e parametri di taglio |
| Finitura superficiale scadente | Eccentricità, vibrazioni, ritagli di truciolo o bordi usurati | Portautensili, condizioni della fresa, impegno di taglio e avanzamento |
| Sbavature eccessive | Usura dei bordi, flessione o condizioni di taglio inadeguate | Preparazione del bordo, percorso utensile e sovrametallo di finitura |
| Taglio instabile | Sporgenza eccessiva, forze di taglio eccessive o fissaggio del pezzo inadeguato | Portata dell'utensile, rigidità di impostazione e profondità di taglio |
Se l'alluminio si accumula sui taglienti, il nostro articolo sul perché l'alluminio si attacca alla fresa spiega le cause e i modi per ridurre l'adesione del materiale.
Quando si sceglie una fresa per alluminio, è utile confrontare l'intero design della fresa anziché basarsi solo sul numero di taglienti. L'affilatura del tagliente, la geometria dei taglienti, il diametro di taglio, il rivestimento o il trattamento superficiale e le condizioni di lavorazione raccomandate influenzano tutti le prestazioni.
DOHRE offre frese a candela in metallo duro integrale della serie AEX per la lavorazione dell'alluminio, incluse versioni a taglio quadrato, a sfera, con raggio d'angolo, a singola scanalatura e ad alta lucidatura.
Per scanalature a fondo piatto, tasche e profilatura generale, la fresa a testa quadrata AEX per alluminio rappresenta una valida opzione. Per superfici curve e finitura di cavità, la fresa a testa sferica AEX offre una geometria di taglio differente.
Laddove la fluidità del flusso dei trucioli e la riduzione dell'adesione siano prioritarie, gli acquirenti possono anche confrontare la fresa in alluminio lucidato ad alta resistenza AEX . Il numero di taglienti e le specifiche disponibili devono essere verificati per il prodotto selezionato.
La gamma completa di frese DOHRE per alluminio comprende diverse geometrie e dimensioni per applicazioni di lavorazione CNC.
Entrambe le soluzioni possono funzionare bene. Una fresa a 2 taglienti generalmente offre un maggiore spazio per l'evacuazione dei trucioli, risultando utile per operazioni che generano molti trucioli, come la fresatura di scanalature a tutta larghezza. Una fresa a 3 taglienti offre un ulteriore tagliente e può essere vantaggiosa per la fresatura laterale, la profilatura e altre operazioni in cui l'evacuazione dei trucioli è controllata.
Le frese a due e tre taglienti sono comunemente utilizzate per la lavorazione dell'alluminio, ma il numero ideale di taglienti dipende dalla geometria dell'utensile e dall'operazione di lavorazione. Alcuni utensili a uno o quattro taglienti specifici per l'alluminio sono adatti ad applicazioni particolari.
Una fresa a 2 taglienti è spesso un punto di partenza pratico per la fresatura di scanalature a tutta larghezza, poiché la maggiore distanza tra i taglienti facilita l'asportazione dei trucioli. Anche una fresa a 3 taglienti per alluminio, se i parametri di taglio e le condizioni di asportazione dei trucioli lo consentono, può dare buoni risultati.
No. A parità di velocità del mandrino e avanzamento per dente, tre taglienti producono una velocità di avanzamento calcolata superiore. Tuttavia, le prestazioni di lavorazione effettive dipendono dall'evacuazione dei trucioli, dalla geometria dell'utensile, dall'impegno di taglio e dalle capacità della macchina.
Non automaticamente. Un maggior numero di taglienti può migliorare la finitura in condizioni ottimali, ma anche l'eccentricità dell'utensile, le vibrazioni, la qualità del tagliente, la velocità di avanzamento e il ritaglio del truciolo influiscono sulla qualità della superficie. Un utensile a 2 taglienti opportunamente selezionato può produrre una finitura eccellente.
Sì. Le frese a 3 taglienti specifiche per l'alluminio possono essere adatte alla lavorazione della lega 6061, comprese operazioni di fresatura laterale, profilatura e alcune operazioni di scanalatura. La scelta dipende dalla geometria della fresa, dalle condizioni del pezzo, dall'impegno di taglio e dall'evacuazione dei trucioli.
Bisogna considerare la geometria del tagliente, la finitura della scanalatura, l'angolo di elica, la qualità del carburo, il diametro della fresa, la sporgenza dell'utensile, la rigidità della macchina e i parametri di taglio consigliati. Questi fattori, combinati tra loro, determinano l'idoneità della fresa per la lavorazione dell'alluminio.
La scelta tra una fresa a 2 taglienti e una a 3 taglienti per la lavorazione dell'alluminio dipende dall'operazione di lavorazione e dal design della fresa.
Le frese a due taglienti sono spesso utili quando l'evacuazione dei trucioli è la priorità principale, soprattutto durante la fresatura di scanalature a tutta larghezza e la lavorazione di solchi profondi. Le frese a tre taglienti possono offrire vantaggi in termini di velocità di avanzamento e stabilità di taglio per la fresatura laterale, la profilatura e altre operazioni con volumi di trucioli gestibili.
Nessuna delle due opzioni è universalmente migliore. Il materiale del pezzo, la geometria dell'utensile, l'impegno di taglio e le condizioni della macchina devono essere tutti considerati prima di scegliere un utensile.
Per soddisfare diverse esigenze di lavorazione dell'alluminio, esplora la gamma di frese per alluminio DOHRE per confrontare i tipi di utensili e le specifiche disponibili.
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.
Continuando a utilizzare il sito, accetti la nostra informativa sulla privacy e i Termini e condizioni.