


Contattaci
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.


Volume di lettura: 2813

Tempo di rilascio: 2021-04-19
Tempo di lettura stimato:
L'acciaio per stampi pre-temprato può spesso essere lavorato senza ulteriore tempra dopo il processo di taglio principale, ma impone comunque requisiti più stringenti alla fresa rispetto al normale acciaio al carbonio. La fresa più adatta deve essere selezionata in base alla durezza effettiva, alle caratteristiche dello stampo, alla fase di lavorazione, alla rigidità dell'utensile e alla finitura superficiale richiesta.
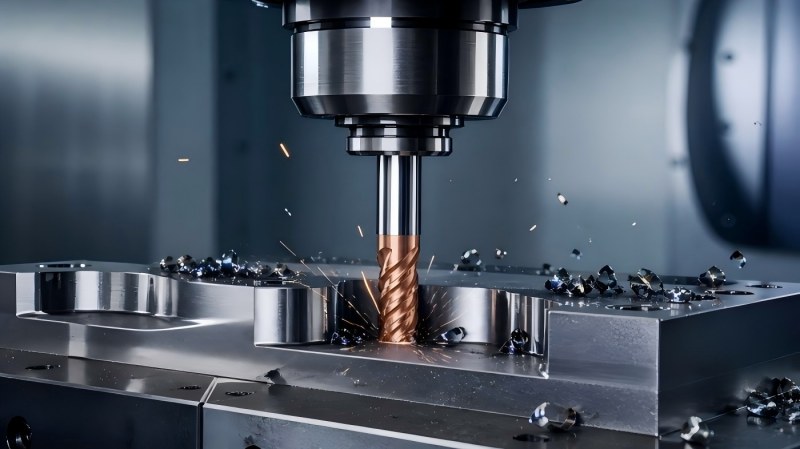
L'acciaio per stampi pre-temprato è ampiamente utilizzato per stampi a iniezione, componenti di stampi, basi di stampi, cavità e utensili di precisione. Poiché il materiale viene fornito allo stato temprato o semi-temprato, i produttori possono spesso lavorare il pezzo senza dover eseguire un ulteriore processo di tempra dopo che la maggior parte delle operazioni di taglio è stata completata.
Ciò non significa che il materiale sia facile da fresare. Rispetto all'acciaio comune, l'acciaio per stampi pre-temprato esercita una maggiore pressione sul tagliente ed è meno tollerante a eccentricità, vibrazioni, scarsa tenuta dell'utensile o geometria della fresa inadeguata. La scelta dell'utensile dovrebbe quindi basarsi sulla durezza effettiva e sui requisiti di lavorazione, non solo sul nome del materiale.
L'acciaio per stampi pre-temprato viene fornito con una durezza controllata che ne consente la lavorazione diretta per la realizzazione di componenti per stampi. Gli acciai P20 e 718H sono esempi comuni utilizzati negli stampi a iniezione per materie plastiche, nelle basi degli stampi e in altri componenti per stampi.
Altri acciai per stampi, tra cui H13, SKD61, S136 e leghe ottenute tramite metallurgia delle polveri, possono essere lavorati meccanicamente con diversi trattamenti termici. La loro lavorabilità può variare significativamente a seconda della durezza effettiva, del precedente trattamento termico, delle dimensioni del pezzo e della qualità di finitura richiesta.
Per questo motivo, due pezzi con un nome di materiale simile potrebbero non richiedere la stessa fresa. Il certificato di durezza, la fase di lavorazione e i requisiti di finitura superficiale finale devono essere verificati prima di selezionare la fresa.
L'acciaio pre-temprato combina durezza e tenacità. Durante la fresatura, il tagliente deve resistere all'usura pur rimanendo sufficientemente robusto da sopportare i carichi di taglio variabili in cavità, angoli, pareti laterali e spalle.
Una fresa generica può rimuovere il materiale, ma potrebbe non garantire una durata stabile dell'utensile o una qualità superficiale adeguata durante operazioni di lavorazione degli stampi più lunghe. I problemi più comuni includono usura dei fianchi, scheggiature degli angoli, segni di vibrazione, scarsa finitura delle pareti laterali e variazioni dimensionali.
Una fresa per acciaio per stampi dovrebbe offrire una combinazione equilibrata di resistenza all'usura, robustezza del tagliente, resistenza al calore e controllo delle vibrazioni. Il giusto equilibrio dipende dal tipo di operazione da eseguire: sgrossatura, semifinitura, fresatura di superfici piane, finitura di cavità o lavorazione di contorni 3D.
Il solo nome del materiale non fornisce informazioni sufficienti per una selezione accurata dell'utensile. P20, 718H, H13 e S136 possono essere forniti o trattati termicamente a diversi livelli di durezza e i requisiti di lavorazione cambiano all'aumentare della durezza.
| Condizioni del pezzo | Principale azienda di lavorazione meccanica | Direzione di selezione degli utensili |
|---|---|---|
| Condizione di pre-indurimento moderata | Efficienza di lavorazione e usura prevedibile | Utilizzare una fresa a candela in metallo duro rivestita, progettata per l'acciaio per stampi. |
| Acciaio per stampi ad alta durezza entro HRC60 | Resistenza dei bordi, vibrazioni e stabilità del rivestimento | Utilizzare una fresa a candela specifica per acciaio per stampi, con geometria stabile e portautensili rigido. |
| Vicino al limite superiore della gamma di durezza dell'utensile | Usura più rapida, rischio di scheggiature e uniformità della superficie | Ridurre l'innesto instabile e abbinare con cura l'utensile alla fase di lavorazione. |
| Materiale trattato termicamente con durezza HRC60–68 | Elevata pressione di taglio e condizioni di fresatura difficili | Valuta la possibilità di utilizzare una fresa dedicata per acciaio ad alta durezza. |
Quando il pezzo in lavorazione ha una durezza pari o superiore a HRC60, la fresa non deve essere selezionata come se si trattasse di acciaio pre-temprato comune. Per un confronto più dettagliato, consultare la nostra guida sulla selezione delle frese per acciaio temprato HRC60, HRC65 e HRC68.
Non è opportuno utilizzare automaticamente la stessa fresa per ogni tipo di acciaio per stampi. Le condizioni del materiale, la durezza, la composizione della lega, la geometria del pezzo e i requisiti di finitura influenzano le prestazioni di taglio.
| Materiale | Applicazione tipica | Nota di selezione |
|---|---|---|
| P20 | Stampi per iniezione di materie plastiche e componenti generici per stampi | Verificare la durezza dichiarata e selezionare la fresa in base alle esigenze di sgrossatura o finitura. |
| 718H | Grandi stampi in plastica e componenti di precisione per stampi | Spesso è importante che la finitura stabile della parete laterale e la coerenza dimensionale siano coerenti. |
| H13 / SKD61 | Stampi per pressofusione, stampi per lavorazione a caldo e componenti forgiati | Lo strumento necessario cambia significativamente prima e dopo il trattamento termico. |
| S136 | Cavità e stampi di precisione che richiedono un'elevata qualità superficiale | Presta molta attenzione alle condizioni del bordo, al margine di finitura e alla durezza effettiva. |
| CPM e altri acciai in polvere | Componenti per stampi soggetti a forte usura e parti di utensili complesse | La resistenza all'usura e la stabilità del taglio diventano più importanti |
La forma dell'utensile deve seguire la geometria della lavorazione. Superfici piane, cavità profonde, pareti laterali, angoli e profili curvi creano condizioni di contatto e carichi di taglio differenti.
Le frese a testa quadrata sono comunemente utilizzate per realizzare scanalature, fondi piatti, spalle, pareti laterali e superfici di gradino. Sono adatte quando il pezzo richiede un angolo ben definito e una superficie lavorata piana.
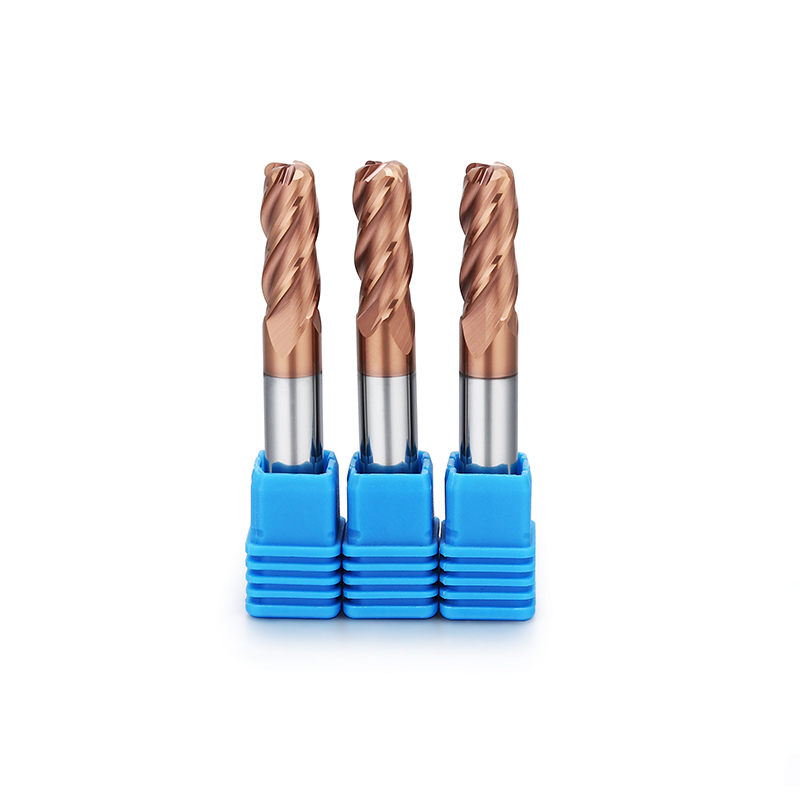
Per la lavorazione dell'acciaio per stampi con durezza fino a HRC60, è possibile utilizzare una fresa a candela quadrata UEX per acciaio per stampi per la semifinitura e la finitura di superfici piane, scanalature, spalle e pareti laterali.
L'angolo acuto di una fresa a testa quadrata può sopportare un carico locale elevato. Quando l'usura dell'angolo o piccoli danni al tagliente diventano un problema, una fresa con raggio di curvatura può distribuire il carico in modo più graduale e fornire un migliore supporto al tagliente.
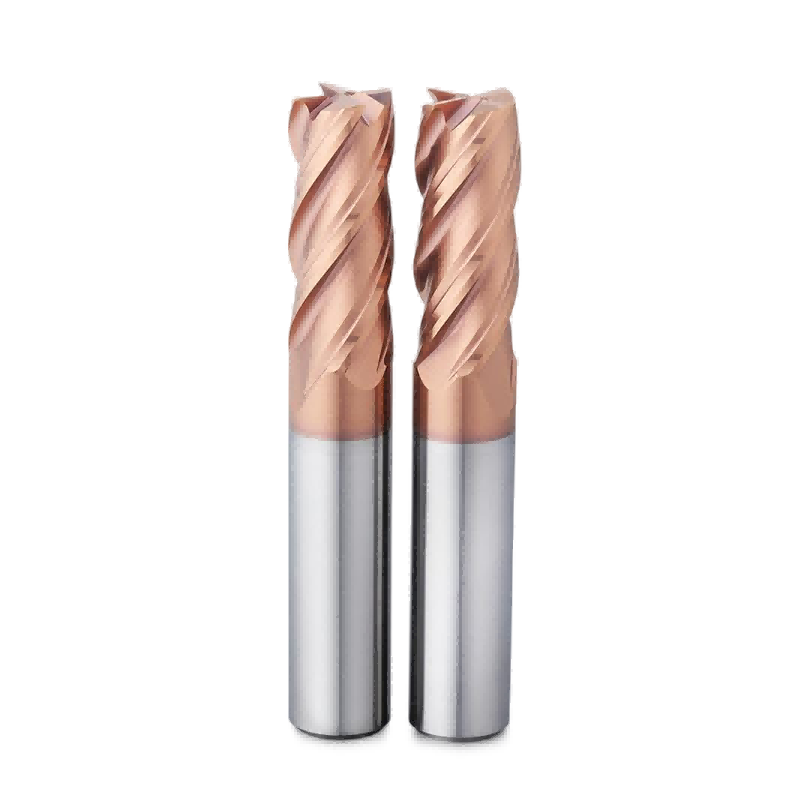
La fresa a raggio d'angolo UEX per acciaio per stampi è adatta per la semifinitura, la lavorazione delle pareti laterali, le spalle e le zone di transizione degli angoli, dove la stabilità è più importante della produzione di un angolo interno perfettamente vivo.
Le frese a testa sferica sono utilizzate per superfici curve, cavità di stampi, contorni complessi e finiture 3D. La qualità della superficie dipende dal raggio dell'utensile, dal passo di taglio, dal percorso utensile, dalle condizioni della fresa e dal punto di contatto sulla testa sferica.
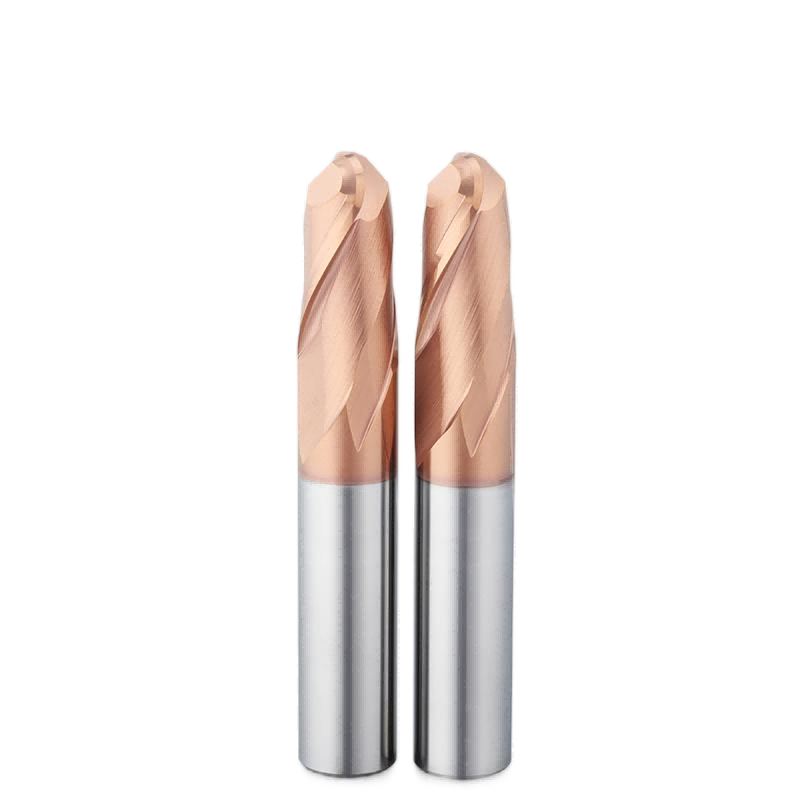
Per superfici curve degli stampi e finitura delle cavità, una fresa a sfera UEX per acciaio per stampi può garantire transizioni di contorno uniformi e una finitura stabile entro l'intervallo di durezza raccomandato.
Una fresa a candela in acciaio per stampi adatta deve essere valutata come un sistema di taglio completo. Il substrato in carburo, il rivestimento, la preparazione del tagliente, la geometria delle scanalature e le condizioni di fissaggio dell'utensile influenzano tutti le prestazioni.
| Fattore di selezione | Perchè é importante |
|---|---|
| Substrato di carburo | Deve possedere una durezza sufficiente per resistere all'usura e una tenacità sufficiente per ridurre il rischio di scheggiature. |
| Rivestimento | Contribuisce a resistere al calore, all'ossidazione, all'attrito e all'usura abrasiva durante la lavorazione continua. |
| Preparazione dei bordi | Influisce sull'equilibrio tra affilatura e resistenza del filo. |
| Geometria del flauto | Influisce sulle vibrazioni, sul flusso dei trucioli, sulla pressione di taglio e sulla qualità della superficie. |
| Precisione di tenuta dell'utensile | L'eccentricità e la sporgenza eccessiva possono causare un carico irregolare delle scanalature, usura e vibrazioni. |
Le frese per acciaio per stampi della serie UEX di Dohre, adatte a materiali fino a HRC60, combinano carburo ultrafine, rivestimento TIALSIN e geometria delle scanalature asimmetrica per garantire semifinitura e finitura stabili nelle applicazioni su acciaio per stampi.
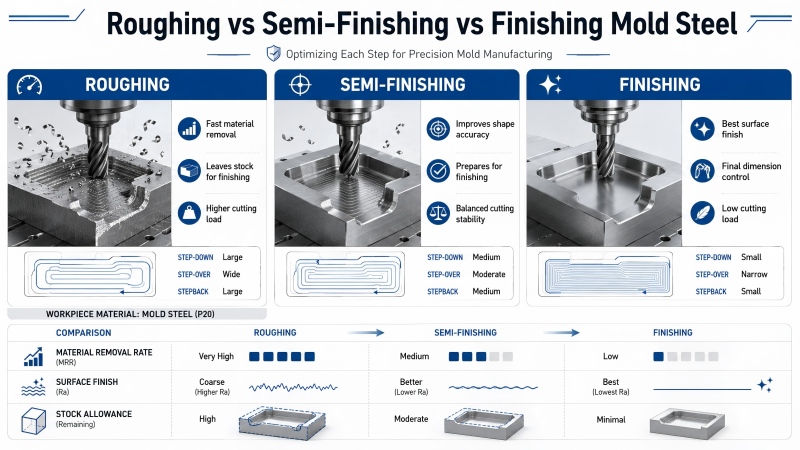
L'utilizzo della stessa strategia di taglio durante l'intero processo di lavorazione dello stampo può ridurre la durata dell'utensile o diminuire la uniformità della finitura. Ogni fase di lavorazione ha un obiettivo diverso.
| Fase di lavorazione | Obiettivo principale | Focus sulla selezione |
|---|---|---|
| sgrossatura | Rimuovere il materiale in modo efficiente | Rigidità dell'utensile, evacuazione dei trucioli e innesto controllato |
| Semifinitura | Creare un'indennità costante per la finitura | Geometria stabile, usura prevedibile e controllo delle vibrazioni. |
| Finitura | Raggiungere le dimensioni finali e la qualità della superficie | Minima eccentricità, condizione del bordo netta e stabile e passaggio controllato |
Per componenti di stampi che richiedono elevate prestazioni, separare gli utensili di sgrossatura da quelli di finitura può rendere l'usura più prevedibile. Un utensile che ha già completato un lungo ciclo di sgrossatura può ancora tagliare materiale, ma la condizione del suo tagliente potrebbe non essere più adatta alla finitura di precisione.
Non esiste un unico metodo di raffreddamento valido per ogni applicazione su acciaio pre-temprato. La scelta dipende dal rivestimento dell'utensile, dalla configurazione della macchina, dalla velocità di taglio, dal percorso utensile, dalla geometria del pezzo e dalle esigenze di rimozione dei trucioli.
Alcune operazioni di lavorazione dell'acciaio per stampi vengono eseguite a secco o con getto d'aria compressa, mentre altre utilizzano un liquido refrigerante per favorire l'asportazione dei trucioli e il controllo della temperatura. L'importante è mantenere condizioni di taglio stabili. Un raffreddamento intermittente o un'alimentazione irregolare del liquido refrigerante possono creare un ambiente termico meno prevedibile attorno al tagliente.
Segui le raccomandazioni del fornitore della fresa e verifica che il metodo di raffreddamento selezionato sia adatto al rivestimento, all'operazione di lavorazione e all'involucro della macchina.
| Problema | Causa possibile | Cosa controllare |
|---|---|---|
| Veloce usura del fianco | Rivestimento inadeguato, carico di taglio eccessivo o durezza superiore alle aspettative | Durezza effettiva, condizioni del rivestimento, alimentazione e impegno |
| Scheggiatura degli angoli | Supporto debole all'angolo, runout, chatting o ingresso improvviso | Forma dell'utensile, precisione del portautensili, sporgenza e transizione del percorso utensile |
| Segni di chiacchiere | Sporgenza eccessiva, configurazione debole o innesto radiale instabile | Rigidità del portautensili, condizioni del mandrino e percorso di taglio |
| Finitura superficiale scadente | Usura dell'utensile, eccentricità, ampio sovrapposizione o forma della fresa inadatta | Condizione del bordo, tolleranza di finitura, geometria dell'utensile e passo laterale |
L'acciaio per stampi pre-temprato e l'acciaio completamente temprato non devono essere trattati come se fossero sottoposti alla stessa lavorazione. Una fresa a candela per acciaio per stampi è generalmente adatta quando il pezzo in lavorazione rimane entro l'intervallo di durezza raccomandato e l'operazione richiede una semifinitura o una finitura stabile.
Quando il trattamento termico porta la durezza del pezzo a valori compresi tra HRC60 e HRC68, la velocità di usura, la pressione di taglio e il rischio di scheggiatura diventano più stringenti. In tali condizioni, è opportuno valutare l'utilizzo di una fresa specifica in acciaio ad alta durezza per materiali con durezza HRC60-68 .
La transizione dovrebbe basarsi sulla durezza misurata e sulle condizioni di lavorazione, piuttosto che sul solo nome del materiale. Gli acciai per stampi H13, S136 e altri potrebbero richiedere utensili da taglio diversi prima e dopo il trattamento termico.
• Verificare l'effettiva durezza e lo stato di trattamento termico del pezzo.
• Non selezionare la fresa basandoti solo sul nome del materiale.
• Adattare la geometria quadrata, con raggio d'angolo o a punta sferica alla caratteristica dello stampo.
• Scegliere un substrato e un rivestimento in carburo adatti alla lavorazione dell'acciaio per stampi.
• Mantenere la sporgenza dell'utensile il più corta possibile, compatibilmente con le dimensioni del pezzo.
• Verificare l'eccentricità e le condizioni del supporto prima della finitura di precisione.
• Utilizzare un percorso utensile stabile ed evitare bruschi cambiamenti nell'ingaggio della fresa.
• Lasciare un margine costante durante la semifinitura.
• Monitorare l'usura prima che la finitura superficiale o la precisione dimensionale inizino a cambiare.
• Passare a una fresa in acciaio ad alta durezza quando la durezza effettiva supera l'intervallo raccomandato per l'utensile in acciaio per stampi.
Quale fresa dovrei usare per l'acciaio per stampi pre-temprato?
Utilizzare una fresa a candela in metallo duro rivestita, progettata per l'acciaio per stampi e adatta alla durezza effettiva del pezzo in lavorazione. La forma della fresa deve essere scelta in base al tipo di lavorazione: superfici piane, pareti laterali, angoli, cavità o contorni tridimensionali.
È possibile utilizzare la stessa fresa per lavorare materiali come P20, 718H, H13 e S136?
Una serie di utensili può essere adatta a diverse qualità di acciaio per stampi, ma la fresa e le condizioni di taglio effettive devono comunque essere selezionate in base alla durezza, allo stato di trattamento termico, alla fase di lavorazione e alle caratteristiche del pezzo.
Per la lavorazione dell'acciaio per stampi, è meglio una fresa a raggio quadrato o una fresa a raggio d'angolo?
Una fresa a testa quadrata è utile quando è necessario un fondo piatto o un angolo vivo. Una fresa a raggio d'angolo offre un supporto più robusto all'angolo e può essere più stabile quando l'usura o la scheggiatura dell'angolo rappresentano un problema.
Quale fresa è adatta per la finitura delle cavità degli stampi?
Le frese a testa sferica sono comunemente utilizzate per cavità curve e superfici 3D. Per le pareti laterali, le aree piane, le spalle e le operazioni di semifinitura possono essere necessari anche utensili con raggio di curvatura piatto o angolare.
Quando dovrei passare da una fresa in acciaio per stampi a una fresa in acciaio temprato?
È consigliabile utilizzare una fresa dedicata per acciaio ad alta durezza quando la durezza del pezzo in lavorazione rientra nell'intervallo HRC60-68 o quando la fresa per stampi in acciaio non è più in grado di mantenere un'usura stabile, una buona resistenza del tagliente e una qualità superficiale adeguata nelle effettive condizioni di taglio.
La scelta di una fresa per acciaio per stampi pre-temprato inizia con la verifica della durezza effettiva e delle condizioni di lavorazione. Acciai per stampi come P20, 718H, H13, S136 e altri possono richiedere frese diverse a seconda del trattamento termico, della geometria del pezzo e della fase di lavorazione.
I risultati migliori si ottengono solitamente abbinando la forma della fresa, il substrato in carburo, il rivestimento, il sistema di fissaggio dell'utensile e il percorso utensile all'applicazione. Le frese a testa quadrata sono adatte per superfici piane, gli utensili con raggio d'angolo migliorano il supporto degli angoli e le frese a testa sferica sono utilizzate per cavità e superfici curve.
Dohre offre frese a candela UEX per acciaio per stampi, adatte a materiali fino a HRC60 , con profili quadrati, a raggio d'angolo e a sfera per soddisfare le diverse esigenze di lavorazione degli stampi. Contattateci per consigli su utensili standard o per soluzioni personalizzate di frese a candela per acciaio per stampi.
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.
Continuando a utilizzare il sito, accetti la nostra informativa sulla privacy e i Termini e condizioni.