


Thông tin liên lạc
Bạn có thắc mắc hoặc vấn đề gì mà chúng tôi có thể giúp bạn không?
Hãy cùng thảo luận về dự án của bạn và cách Dohre có thể giúp bạn thiết kế, sản xuất và đưa các công cụ của bạn ra thị trường.


Khối lượng đọc: 131

Thời gian phát hành :2026-08-18
Thời gian đọc dự kiến:
Khám phá cách dao phay PEX tối ưu hóa gia công thép carbon. Tăng tốc độ loại bỏ vật liệu, ngăn ngừa sốc nhiệt và kéo dài tuổi thọ dụng cụ. Liên hệ với Dohre ngay hôm nay!
Gia công thép carbon thường giống như giữ thăng bằng trên dây. Các xưởng gia công hiện đại luôn phải chịu áp lực đạt được tốc độ loại bỏ vật liệu cao mà không tiêu tốn quá nhiều chi phí dụng cụ hoặc gây ra sự cố ngừng hoạt động trục chính ngoài dự kiến.
Mặc dù thép carbon thường được coi là vật liệu dễ tìm, nhưng tính dẻo vốn có và xu hướng bị biến dạng của nó tạo ra ma sát liên tục, tích tụ nhiệt nhanh chóng và mài mòn dụng cụ sớm, âm thầm làm giảm lợi nhuận.
Để vượt qua những thách thức này tại xưởng sản xuất, các kỹ sư phải nhìn xa hơn các dụng cụ phay thông thường và đánh giá các dao cắt được thiết kế cho các đặc tính vật liệu cụ thể. Phần phân tích kỹ thuật chuyên sâu sau đây sẽ khám phá cách hình dạng dụng cụ được tối ưu hóa, lựa chọn vật liệu nền và các thông số cắt phù hợp kết hợp với nhau trong dao phay ngón PEX để mang lại độ chính xác lặp lại và năng suất cao hơn trong các hoạt động gia công thép.
Trước khi chọn dao cắt, việc xem xét kỹ hơn cách thép carbon hoạt động dưới tải trọng nặng sẽ giúp giải thích tại sao các dụng cụ đa năng lại nhanh hỏng. Độ cứng và đặc tính nhiệt khác nhau quyết định các yêu cầu cụ thể đối với dụng cụ.
Gia công thép cacbon thấp đến trung bình, chẳng hạn như AISI 1018 hoặc 1045, thể hiện những đặc tính cơ học riêng biệt trong quá trình loại bỏ kim loại. Mặc dù các vật liệu này không có độ cứng cực cao như các hợp kim đặc biệt, nhưng độ dẻo cao của chúng khiến phoi bị trượt trên bề mặt dụng cụ. Sự trượt liên tục này tạo ra nhiệt lượng cục bộ mạnh, tập trung tại vùng cắt thay vì thoát ra ngoài một cách gọn gàng cùng với phoi.
Độ cứng của các chi tiết thép thông thường thường nằm trong khoảng từ 150 đến 300 độ Brinell (HB), tương đương với HRC55 tùy thuộc vào quá trình xử lý nhiệt. Gia công trong phạm vi độ cứng này đòi hỏi sự cân bằng cẩn thận giữa độ bền của vật liệu nền và khả năng bảo vệ bề mặt để ngăn ngừa các lỗi thường gặp:
Lựa chọn vật liệu nền: Hợp kim cacbua rắn siêu mịn với hàm lượng coban 10% mang lại khả năng chống sứt mẻ cạnh vượt trội dưới tải trọng cắt thay đổi.
Lớp phủ bề mặt: Lớp phủ nano composite AlTiN tạo thành một lớp chắn nhiệt bền chắc, giúp duy trì độ sắc bén của lưỡi cắt khi nhiệt độ cắt tăng cao.
Hình học cắt: Góc thoát phôi dương 6 độ giúp giảm lực cắt, trong khi góc xoắn ốc 35 độ đảm bảo việc thoát phôi liên tục.
Sau khi hiểu rõ về đặc tính vật liệu, bước tiếp theo cần thực hiện là tối ưu hóa các điều kiện cắt trên máy CNC của bạn.
Để tận dụng tối đa công cụ của bạn, không chỉ cần sử dụng các mã số tiêu chuẩn trong catalog. Việc lựa chọn tốc độ cấp liệu, tốc độ quay và kiểu dao phù hợp với đường chạy dao cụ thể của bạn sẽ đảm bảo kết quả đầu ra đáng tin cậy.
Để đạt hiệu suất tối đa từ dao phay ngón bằng hợp kim cứng, cần phải điều chỉnh tốc độ tiến dao và tốc độ quay sao cho phù hợp với chiến lược cắt cụ thể. Các thao tác xẻ rãnh truyền thống đòi hỏi tốc độ bề mặt ổn định để xử lý sự tiếp xúc hướng tâm lớn, trong khi các đường gia công hiệu quả cao cho phép tốc độ tiến dao nhanh hơn bằng cách sử dụng sự tiếp xúc hướng tâm nhẹ kết hợp với chiều sâu trục tối đa.
Việc lựa chọn kiểu rãnh phù hợp cũng quan trọng không kém đối với việc thoát phoi và độ ổn định cấu trúc trên các hình dạng chi tiết khác nhau:
| Loại máy phay cuối | Lĩnh vực ứng dụng chính | Lợi ích hình học cốt lõi |
|---|---|---|
| Dao phay đầu vuông PEX | Bề mặt phẳng, xẻ rãnh, phay vai | Sức mạnh cốt lõi tối đa và sự ổn định thành bên |
| Dao phay đầu bi PEX | Các đường cong, các điểm chuyển tiếp khuôn | Bề mặt hoàn thiện 3D mịn và giảm ma sát biên dạng. |
| Máy phay đầu bán kính góc PEX | Gia công phay sâu vai, hoàn thiện thành bên | Tăng cường khả năng bảo vệ góc cạnh để tránh bị sứt mẻ. |
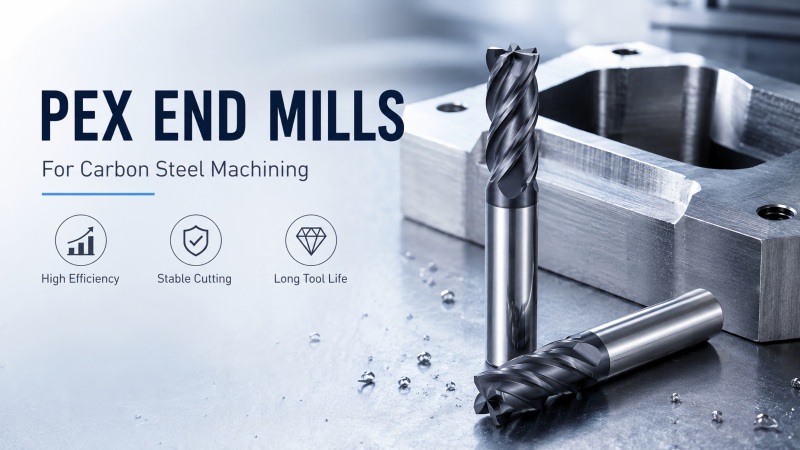
Khi thiết lập phôi, việc sử dụng dao phay vuông PEX trên bề mặt phẳng đảm bảo độ cứng tối đa và tuổi thọ dụng cụ lâu dài.
Việc lựa chọn chất làm mát ảnh hưởng trực tiếp đến tuổi thọ của dụng cụ. Trong khi chất làm mát dạng lỏng hoạt động tốt cho việc xẻ rãnh tốc độ chậm trên thép mềm, việc sử dụng chất làm mát dạng phun trong quá trình phay khô tốc độ cao sẽ tạo ra chu kỳ nhiệt.
Việc sử dụng luồng khí áp suất cao giúp ngăn ngừa nứt vỡ do nhiệt và giữ cho phôi vụn luôn được đẩy ra khỏi các hốc sâu.
Giờ đây, khi các thông số vận hành đã được thiết lập, chúng ta có thể phân tích so sánh trực tiếp giữa máy cắt thép chuyên dụng với các loại máy cắt tiêu chuẩn.
Nâng cấp dây chuyền sản xuất của bạn từ các loại máy cắt đa năng sang các dụng cụ cắt thép chuyên dụng sẽ mang lại những lợi ích rõ rệt và tức thì trong sản lượng hàng ngày.
Các mũi phay carbide tiêu chuẩn thường khó duy trì tính nhất quán trong các dây chuyền sản xuất thép liên tục. Các dụng cụ tiêu chuẩn thường dựa vào chất nền đa dụng và lớp phủ cơ bản, dễ bị hư hỏng nhanh chóng khi tiếp xúc với ma sát liên tục do thép carbon tạo ra.
Ngược lại, các công cụ được thiết kế đặc biệt cho gia công thép mang lại những lợi thế có thể đo lường được trên các chỉ số sản xuất quan trọng:
Tốc độ loại bỏ vật liệu cao hơn: Góc nghiêng và góc xoắn được tối ưu hóa giúp giảm tải trọng trục chính, cho phép người vận hành thực hiện thao tác cấp liệu cao hơn mà không bị rung lắc.
Kéo dài tuổi thọ dụng cụ: Việc chuyển sang dòng PEX giúp tăng gấp đôi số giờ cắt hữu ích so với các loại dao cắt phủ TiN thông thường.
Giảm chi phí sản xuất: Việc thay dao ít thường xuyên hơn giúp máy CNC hoạt động lâu hơn, trực tiếp làm giảm chi phí tổng thể cho mỗi sản phẩm hoàn thiện.
Đầu tư vào dụng cụ chuyên dụng giúp loại bỏ các chi phí phát sinh không lường trước được do hỏng hóc dụng cụ đột xuất, mài bavia lần thứ hai và điều chỉnh thiết lập thường xuyên.
Ngoài việc so sánh tốc độ và độ bền, việc tránh các lỗi vận hành thường gặp là điều cần thiết để phát huy tối đa giá trị của các dụng cụ cắt gọt của bạn.
Ngay cả những máy cắt tốt nhất cũng sẽ hỏng sớm nếu những lỗi vận hành cơ bản không được khắc phục. Xác định được những nguyên nhân này sẽ giúp tiết kiệm hàng giờ bực bội và lãng phí vật liệu.
Một lỗi thường gặp trong gia công phay thép là để dụng cụ tiếp xúc với sốc nhiệt. Khi dao phay liên tục chuyển đổi giữa vùng cắt nóng và vùng làm mát bằng chất lỏng lạnh, các vết nứt nhỏ sẽ hình thành vuông góc với cạnh cắt. Những vết nứt nhiệt này nhanh chóng lan rộng, gây ra hư hỏng nghiêm trọng cạnh cắt, có thể làm hỏng cả dụng cụ và phôi.
Một vấn đề phổ biến khác là hiện tượng tích tụ vật liệu ở cạnh dụng cụ khi gia công thép mềm, chưa tôi luyện. Thép mềm có xu hướng tự hàn dính vào cạnh dụng cụ dưới áp lực cao, làm bong tróc các hạt cacbua siêu nhỏ khi phoi vỡ ra. Tăng tốc độ gia công bề mặt và sử dụng dụng cụ có góc cắt dương sẽ ngăn ngừa hiện tượng bám dính vật liệu này, đảm bảo bề mặt gia công nhẵn mịn.
Quản lý chu kỳ thay thế dụng cụ dựa trên thời gian máy ngừng hoạt động là rất quan trọng. Việc tính toán chi phí thực tế của hao mòn dụng cụ bao gồm cả thời gian máy ngừng hoạt động trong quá trình thay dụng cụ. Kéo dài tuổi thọ dụng cụ sẽ trực tiếp giảm thiểu những lần gián đoạn sản xuất tốn kém này, mang lại lợi tức đầu tư rõ ràng cho các nhà máy sản xuất bận rộn.
Giá thành dụng cụ tùy chỉnh phụ thuộc vào việc lựa chọn nguyên vật liệu, độ phức tạp của dụng cụ, lớp phủ chuyên dụng và số lượng sản xuất theo lô. Các hình dạng không tiêu chuẩn, bán kính góc đặc biệt và dung sai chặt chẽ đòi hỏi thời gian thiết lập bổ sung và đá mài chuyên dụng. Để có báo giá chính xác dựa trên yêu cầu gia công cụ thể của bạn, vui lòng liên hệ trực tiếp với đội ngũ kỹ thuật của chúng tôi để nhận báo giá phù hợp.
Một sai lầm thường gặp là lựa chọn các dụng cụ mạ TiN tiêu chuẩn hoặc dụng cụ không phủ lớp sáng bóng cho các hoạt động tốc độ cao. Thép carbon mềm tạo ra ma sát cao, nhanh chóng làm bong tróc các lớp phủ mỏng, dẫn đến hiện tượng hàn dính vật liệu và mài mòn cạnh nhanh chóng. Các lớp phủ có giới hạn nhiệt cao như AlTiN là cần thiết để duy trì khả năng chắn nhiệt đáng tin cậy.
Phần nhô ra quá mức của dụng cụ làm giảm độ cứng, gây ra hiện tượng lệch hướng và rung lắc trong quá trình cắt vật liệu nặng. Sự rung động này làm tải trọng lên các cạnh cắt không đều, dẫn đến hiện tượng mẻ nhỏ dọc theo rãnh cắt. Giữ phần nhô ra của dụng cụ càng ngắn càng tốt sẽ duy trì độ cứng và kéo dài đáng kể tuổi thọ của cạnh cắt.
Gia công thép carbon hiệu quả cao đòi hỏi phải kết hợp đặc tính vật liệu với thiết kế dao cắt chính xác. Bằng cách kết hợp chất nền cacbua siêu mịn, hình dạng góc thoát phôi dương được tối ưu hóa và lớp phủ AlTiN chịu nhiệt, các xưởng sản xuất có thể khắc phục hiện tượng tạo phoi dính, ngăn ngừa sốc nhiệt và tối đa hóa tốc độ loại bỏ vật liệu trong tất cả các ứng dụng gia công thép thông thường.
Tại Dohre CNC Tools, chúng tôi tận dụng hơn hai thập kỷ kinh nghiệm sản xuất để cung cấp các giải pháp cắt gọt hiệu suất cao, phù hợp với mục tiêu hoạt động của bạn. Khám phá toàn bộ dòng sản phẩm dao phay, mũi khoan và dao doa bằng carbide nguyên khối của chúng tôi, hoặc liên hệ với đội ngũ kỹ sư của chúng tôi ngay hôm nay để tối ưu hóa các thông số gia công và yêu cầu báo giá tùy chỉnh.
Bạn có thắc mắc hoặc vấn đề gì mà chúng tôi có thể giúp bạn không?
Hãy cùng thảo luận về dự án của bạn và cách Dohre có thể giúp bạn thiết kế, sản xuất và đưa các công cụ của bạn ra thị trường.
Bằng cách tiếp tục sử dụng trang web này, bạn đồng ý với chính sách bảo mật và Điều khoản và Điều kiện của chúng tôi.