


Contáctanos
¿Tiene alguna pregunta o algún problema con el que podamos ayudarle?
Hablemos de su proyecto y de cómo Dohre puede ayudarle a diseñar, fabricar y preparar sus herramientas para el mercado.

Volumen de lectura: 3008

Hora de lanzamiento: 2025-10-16
Tiempo estimado de lectura:
El acero inoxidable es difícil de mecanizar debido a su alta resistencia al corte, su escasa disipación de calor y su endurecimiento por deformación. Este artículo explica qué tipos de fresas son adecuadas para el mecanizado de acero inoxidable y cómo el sustrato de carburo, el diseño de la ranura y los recubrimientos resistentes al calor contribuyen a mejorar la vida útil de la herramienta, la evacuación de virutas y el acabado superficial.
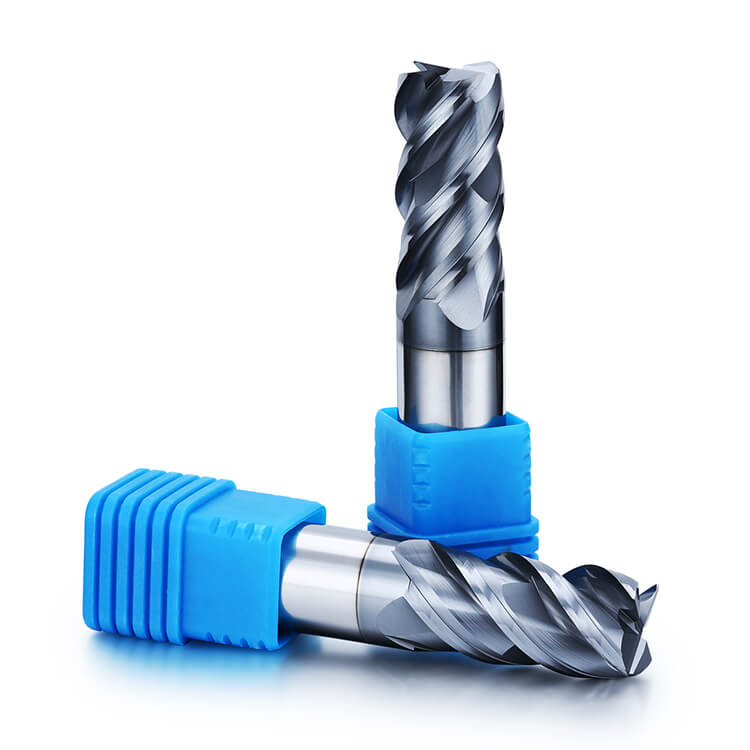
Para aceros inoxidables 304 y 316L, se recomiendan fresas de carburo sólido con recubrimientos resistentes al calor, geometría de corte estable y evacuación eficaz de virutas. Las herramientas de tres o cuatro filos son las más comunes, mientras que las de cinco filos pueden ser adecuadas para aplicaciones específicas. DOHRE CNC ofrece fresas de la serie TEX con punta cuadrada, punta esférica y radio de esquina para el mecanizado de acero inoxidable.
El mecanizado de acero inoxidable requiere precisión, estabilidad y las herramientas adecuadas para lograr cortes limpios y una larga vida útil. Elegir las fresas correctas para acero inoxidable es especialmente importante para grados comunes como el 304 y el 316L, que pueden presentar dificultades con el endurecimiento por deformación, la generación de calor y el control de virutas.
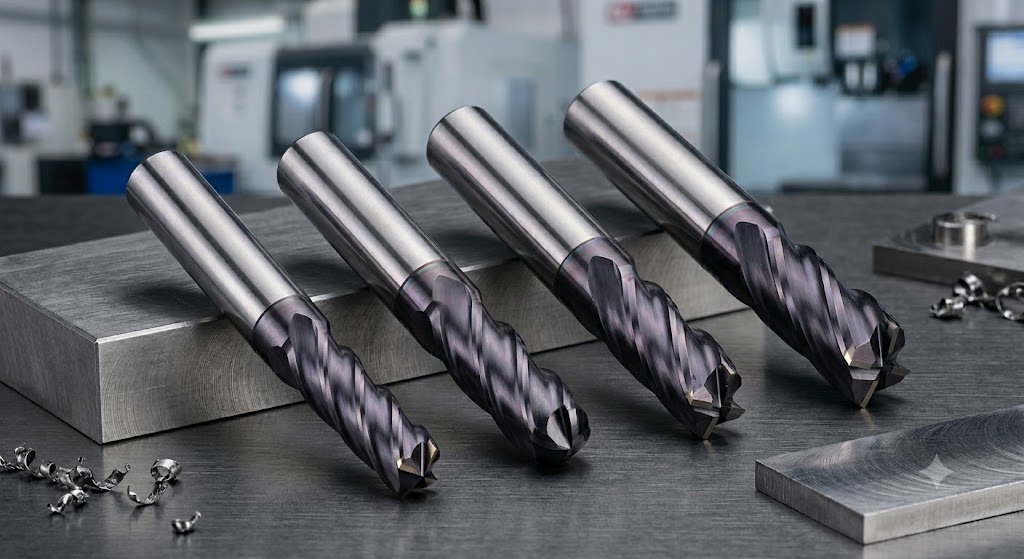
Esta guía explica cómo seleccionar los grados de carburo, el número de ranuras, los recubrimientos, las geometrías de las herramientas y las condiciones iniciales de corte para diferentes operaciones de fresado de acero inoxidable.
El acero inoxidable se utiliza ampliamente por su resistencia a la corrosión, su robustez y su durabilidad. Sin embargo, los grados austeníticos, como el 304 y el 316L, pueden ser difíciles de mecanizar debido a su comportamiento de endurecimiento por deformación, su tenacidad y su conductividad térmica relativamente baja.
Algunos aceros inoxidables se endurecen al deformarse bajo el filo de corte. Si la herramienta roza en lugar de cortar eficazmente, en la siguiente pasada podría encontrarse con una superficie más dura.
Las fuerzas de corte pueden aumentar.
El desgaste de la herramienta puede acelerarse.
El acabado superficial puede deteriorarse.
La dureza y la resistencia al corte del acero inoxidable pueden ejercer cargas sustanciales sobre los filos de corte y la configuración de la máquina.
Desgaste acelerado de los bordes o astillamiento
Mayor riesgo de desviación de la herramienta
Estabilidad de mecanizado reducida
Muchos aceros inoxidables disipan el calor con menos eficacia que el aluminio o el acero al carbono común, por lo que el calor puede concentrarse cerca de la zona de corte.
Temperaturas de corte locales más elevadas
Mayor riesgo de fallo prematuro de la herramienta
Mayor sensibilidad a velocidades inadecuadas y estrategias de refrigeración
Un recubrimiento adecuado, parámetros de corte estables y una estrategia de enfriamiento consistente pueden ayudar a controlar estos efectos.
El acero inoxidable puede adherirse al filo de corte y formar un rebaje en el borde (BUE, por sus siglas en inglés), especialmente en condiciones de corte inadecuadas.
Acabado superficial rugoso o irregular
Rendimiento de corte inestable
Desgaste adicional en los bordes
La composición y la microestructura de la aleación influyen en la maquinabilidad del acero inoxidable. Ciertos grados pueden provocar adherencia, endurecimiento por deformación o desgaste abrasivo, por lo que el sustrato, la geometría y el recubrimiento de la herramienta deben ser adecuados para el grado y la aplicación específicos.
Un rendimiento de fresado fiable depende de que la herramienta sea la adecuada para el tipo de acero inoxidable, el punto de contacto de corte, el acabado superficial requerido y la rigidez disponible de la máquina.
Los grados de carburo de grano fino y ultrafino ofrecen un equilibrio óptimo entre resistencia al desgaste, tenacidad e integridad del filo. El grado ideal depende de la carga de corte y la geometría de la herramienta; un carburo más duro no siempre es la mejor opción.
Si bien el acero inoxidable 316L puede ser más difícil de mecanizar en ciertas condiciones debido a su ductilidad y comportamiento de endurecimiento por deformación, no debe describirse simplemente como más duro que el 304. Seleccione el grado de carburo y el diseño de la herramienta según las condiciones del material y la operación a realizar.
El número de filos influye en el espacio para la viruta, la rigidez y la velocidad de avance alcanzable. Para el acero inoxidable, se pueden utilizar fresas de carburo de tres, cuatro y cinco filos, según la operación.
Fresas de tres filos: Ofrecen mayor espacio para la viruta y pueden ser útiles para ranurar o en aplicaciones donde la evacuación de la viruta es una prioridad.
Fresas de cuatro filos: Proporcionan un equilibrio entre rigidez, agarre del filo y control de la viruta para muchas operaciones generales de fresado y acabado.
Fresas de 5 filos: Pueden ser adecuadas para determinadas operaciones de fresado lateral o acabado cuando el contacto de corte y la evacuación de virutas lo permitan.
Seleccione en función del diámetro de la herramienta, el acoplamiento radial, la profundidad de corte axial, la evacuación de virutas y las especificaciones reales de la fresa.
Los recubrimientos adecuados pueden mejorar la resistencia al desgaste y a la oxidación durante el mecanizado de acero inoxidable, especialmente a temperaturas de corte elevadas.
Recubrimientos a base de AlCrN: Proporcionan estabilidad térmica, resistencia a la oxidación y protección contra el desgaste en aplicaciones de fresado exigentes.
Los recubrimientos de AlTiN y TiAlN también se utilizan en fresas de carburo donde la resistencia al calor y al desgaste es importante.
La serie TEX de DOHRE CNC utiliza un recubrimiento AP a base de AlCrN diseñado para aplicaciones de mecanizado de acero inoxidable. La elección final del recubrimiento siempre debe adaptarse al modelo de herramienta, las condiciones de corte y la estrategia de refrigeración.
La geometría de la herramienta afecta a las fuerzas de corte, la vibración y la evacuación de virutas. Dependiendo de la aplicación, las características importantes pueden incluir:
Filos de corte preparados adecuadamente para equilibrar el filo y la resistencia del mismo.
Geometría de hélice variable o paso variable para ayudar a controlar las vibraciones.
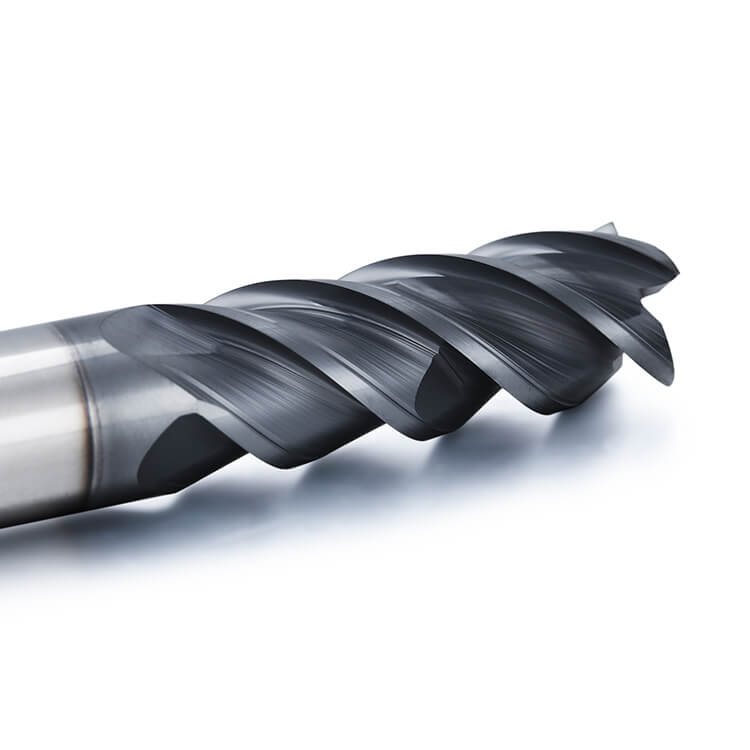
Geometría de ranura diseñada para una eficiente eliminación de virutas.
Diseños de radio de esquina para reforzar el filo de corte en operaciones adecuadas.
La geometría óptima depende de si la operación implica ranurado, desbaste, fresado lateral o acabado.
Fresas de punta planaAdecuado para ranurado, fresado lateral, mecanizado de fondo plano y fresado de perfiles en general. |
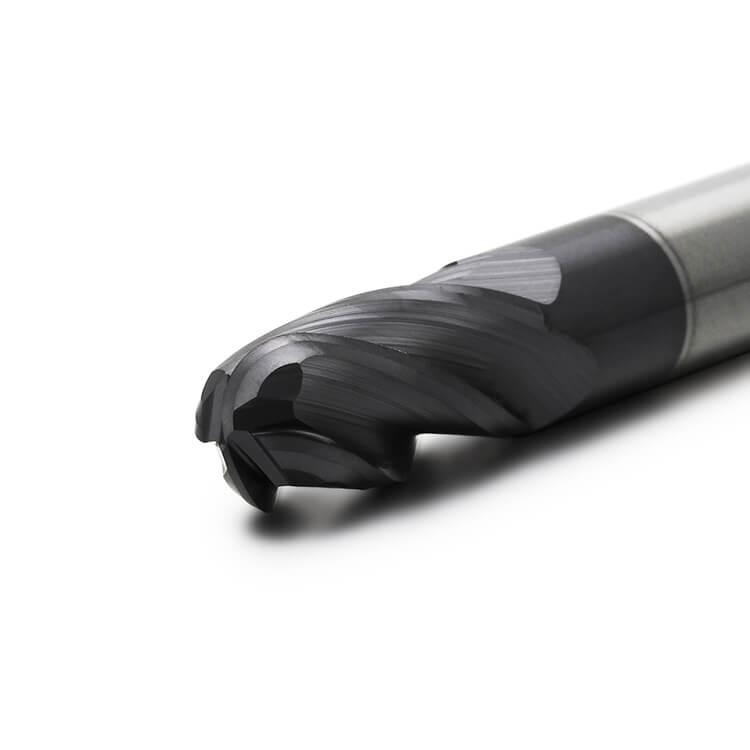
Fresas de punta esféricaAdecuado para el contorneado 3D y el acabado de superficies curvas, incluidas las aplicaciones de moldes y matrices. |
Fresas de extremo de radio de esquinaUna esquina redondeada puede mejorar la resistencia del borde y reducir el riesgo de astillamiento durante las operaciones de semiacabado adecuadas. |
Fresas de desbasteLas geometrías específicas para el desbaste, incluidas las características de rotura de viruta cuando estén disponibles, pueden ayudar a controlar las cargas de corte durante la eliminación de material más denso. |
Fresas de extremo de alto avanceEl fresado de alta velocidad requiere una geometría diseñada específicamente para lograr un adelgazamiento adecuado de la viruta y un acoplamiento de corte óptimo. |
Fresas de extremo revestidasLos sistemas de recubrimiento basados en AlCrN, AlTiN y TiAlN pueden proporcionar resistencia al desgaste y al calor. La selección del recubrimiento depende del material y del proceso de mecanizado. |
Para aplicaciones en acero inoxidable, explore las fresas de la serie TEX de DOHRE CNC , que incluyen diseños de punta cuadrada, esférica y con radio de esquina. Las dimensiones específicas, el número de ranuras y los recubrimientos deben confirmarse en las especificaciones del producto correspondiente.
Los parámetros de corte deben seleccionarse en función del tipo de acero inoxidable, el diámetro de la herramienta, la geometría de corte, la rigidez de la máquina y la estrategia de mecanizado.
Las siguientes cifras son rangos de referencia generales para determinados grados de acero inoxidable. No son parámetros de corte validados para todas las configuraciones de herramientas DOHRE TEX.
| Material | Vc (m/min) | fz (mm/diente) | ap (mm) | Refrigerante |
|---|---|---|---|---|
| 304 | 80-120 | 0.03-0.08 | 0.5-2.0 | Inundación / MQL |
| 316L | 70-110 | 0.02-0.06 | 0.5-1.5 | Refrigeración por inundación |
| 17-4PH | 90-130 | 0.03-0.07 | 0.5-2.5 | MQL / Inundación |
Valores de referencia únicamente. La velocidad de corte real, el avance por diente y la profundidad axial dependen del diámetro de la herramienta, el número de filos, el acoplamiento radial, la estrategia de corte, el tratamiento térmico (especialmente para el acero 17-4PH), la rigidez de la máquina y la estrategia de refrigeración. Estos valores requieren verificación para la herramienta y las condiciones de mecanizado seleccionadas antes de su uso en producción.
Utilizar un número de ranuras inadecuado. Un espacio para virutas demasiado pequeño puede provocar la acumulación de virutas, mientras que un soporte de filo insuficiente puede resultar en un rendimiento deficiente bajo cargas de corte elevadas. Adapte el número de ranuras a la operación de mecanizado en lugar de elegirlo únicamente por la cantidad de ranuras.
Sin tener en cuenta el recubrimiento ni el sustrato, la resistencia al calor es importante, pero la selección del recubrimiento debe considerarse junto con el grado de carburo, la preparación del borde y el acero inoxidable que se está mecanizando.
Aplicar parámetros de corte inadecuados. Una velocidad de corte excesiva, una carga de viruta incorrecta o un acoplamiento inestable pueden provocar endurecimiento por deformación, vibraciones, un acabado superficial deficiente y fallos prematuros de la herramienta.
Ignorar la sujeción de la herramienta y de la pieza de trabajo. Una excentricidad excesiva de la herramienta, un voladizo largo y una sujeción débil pueden reducir el rendimiento incluso cuando la fresa se selecciona correctamente.
DOHRE CNC fabrica herramientas de corte de carburo sólido para mecanizado industrial. Su serie TEX incluye fresas de extremo cuadrado, de punta esférica y de radio de esquina para aplicaciones en acero inoxidable.
DOHRE CNC colabora con distribuidores de herramientas de corte, mayoristas, compradores industriales y empresas de mecanizado CNC que requieren herramientas estándar o personalizadas. Se pueden analizar los requisitos OEM/ODM en función de las dimensiones de la herramienta, la geometría de corte, el recubrimiento y la aplicación de mecanizado.
Explore las fresas de acero inoxidable de la serie TEX para conocer las opciones de productos disponibles.
La elección de fresas adecuadas para acero inoxidable implica equilibrar el grado de carburo, el número de ranuras, el recubrimiento, la geometría de la herramienta y las condiciones de corte. Una correcta selección de la herramienta, un mecanizado estable y una evacuación eficaz de las virutas pueden mejorar la vida útil de la herramienta, la productividad y el acabado superficial.
Para los aceros inoxidables 304 y 316L, las fresas de carburo sólido con la geometría de corte adecuada y recubrimientos resistentes al calor constituyen un punto de partida práctico. La selección final siempre debe ajustarse a la pieza de trabajo y a los requisitos de mecanizado.
Para el acero inoxidable, una fresa de carburo sólido con geometría adecuada y recubrimiento resistente al calor es una opción común. La herramienta óptima depende del tipo de material, el diámetro, la operación de corte y la configuración de la máquina. Para los aceros 304 y 316L, la evacuación eficaz de las virutas y las condiciones de corte estables son especialmente importantes.
Las fresas de carburo de tres y cuatro filos se utilizan habitualmente para el fresado de acero inoxidable. Las herramientas de tres filos ofrecen mayor espacio para la evacuación de virutas, mientras que las de cuatro filos equilibran la rigidez y la evacuación de virutas. Las herramientas de cinco filos también pueden ser adecuadas para ciertas operaciones de acabado o fresado lateral cuando el contacto de corte permite una evacuación de virutas suficiente.
Los recubrimientos a base de AlCrN, AlTiN y TiAlN se utilizan comúnmente por su resistencia al calor y al desgaste. La serie TEX de DOHRE CNC utiliza un recubrimiento AP a base de AlCrN diseñado para el mecanizado de acero inoxidable. El recubrimiento adecuado depende de la geometría de la herramienta, las condiciones de corte y la estrategia de refrigeración.
Tanto el 304 como el 316L son aceros inoxidables austeníticos y pueden presentar dificultades relacionadas con el endurecimiento por deformación, la adherencia y la generación de calor. La adición de molibdeno al 316L mejora la resistencia a la corrosión, mientras que las diferencias en la composición y el estado del material pueden afectar el comportamiento durante el mecanizado.
La selección de herramientas y los parámetros de corte deben ajustarse según el estado real del material, la operación de mecanizado y el desgaste observado de la herramienta, en lugar de asumir que el 316L siempre es más duro que el 304.
Para reducir el endurecimiento por deformación, mantenga una acción de corte eficaz y evite el roce innecesario o las pasadas repetidas sobre la misma superficie. Utilice una carga de viruta adecuada, un acoplamiento estable de la herramienta, una sujeción rígida de la pieza y una geometría de herramienta apropiada para acero inoxidable.
Una evacuación uniforme de las virutas y una estrategia de refrigeración adecuada también pueden ayudar a controlar la temperatura de corte y mejorar la estabilidad del proceso.
Los compradores deben comparar la calidad del sustrato de carburo, la idoneidad del recubrimiento, la geometría de la herramienta, la precisión dimensional, la capacidad de inspección y el soporte para la aplicación. Para la adquisición industrial, también deben considerarse los tamaños disponibles, las opciones de personalización, las cantidades de pedido y los plazos de entrega.
Para aplicaciones exigentes en acero inoxidable, las pruebas de muestras en condiciones reales de mecanizado pueden proporcionar información más útil que basarse únicamente en la reputación de la marca.
Sí. DOHRE CNC suministra fresas de carburo para compradores industriales, distribuidores, mayoristas y empresas de mecanizado CNC. Su serie TEX incluye fresas de punta cuadrada, esférica y de radio de esquina para aplicaciones en acero inoxidable.
Para requisitos de herramientas OEM/ODM o personalizadas, los clientes pueden proporcionar el diámetro, el número de ranuras, la longitud de la herramienta, las dimensiones del vástago, las preferencias de recubrimiento y la aplicación de mecanizado. El equipo de CNC de DOHRE puede revisar estos detalles y analizar las opciones de herramientas adecuadas.
¿Tiene alguna pregunta o algún problema con el que podamos ayudarle?
Hablemos de su proyecto y de cómo Dohre puede ayudarle a diseñar, fabricar y preparar sus herramientas para el mercado.
Al continuar utilizando el sitio, usted acepta nuestra política de privacidad y nuestros Términos y Condiciones.