


Contáctanos
¿Tiene alguna pregunta o algún problema con el que podamos ayudarle?
Hablemos de su proyecto y de cómo Dohre puede ayudarle a diseñar, fabricar y preparar sus herramientas para el mercado.

Volumen de lectura: 133

Hora de lanzamiento: 2026-09-10
Tiempo estimado de lectura:
Maximice la vida útil de las fresas de carburo en el fresado de acero al carbono. Descubra cómo el control del calor, los parámetros de corte, la geometría de la herramienta y los recubrimientos PEX reducen el desgaste y el astillamiento.
Para prolongar la vida útil de las herramientas en el fresado de acero al carbono, es necesario controlar los parámetros de corte, el material de la herramienta, la geometría y la estabilidad del mecanizado.
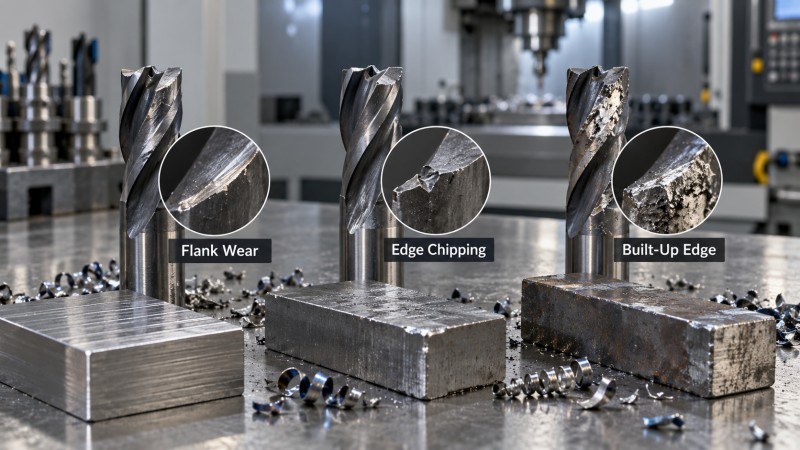
El acero al carbono puede provocar desgaste en el flanco, astillamiento del filo, acumulación de material en el filo y fallo prematuro de la herramienta cuando las condiciones de corte no se ajustan adecuadamente al material y a la herramienta.
Seleccionar la herramienta de carburo adecuada y mantener condiciones de corte estables puede ayudar a reducir el desgaste innecesario y prolongar la vida útil de la herramienta.
El calor generado durante el corte es uno de los principales factores que afectan la vida útil de la herramienta en el fresado de acero al carbono. La fricción entre el filo de corte y la pieza genera calor en la zona de corte. Una velocidad de corte excesiva puede aumentar la carga térmica y acelerar el desgaste del filo.
El calor también puede afectar el rendimiento del recubrimiento y la estabilidad del filo de carburo. Controlar la velocidad de corte, mantener una evacuación eficaz de las virutas y seleccionar una herramienta con la resistencia térmica adecuada puede ayudar a gestionar el estrés térmico durante el mecanizado.
Las fuerzas de corte aumentan cuando la herramienta entra en contacto con demasiado material o cuando las condiciones de mecanizado no son adecuadas para la pieza. Un contacto radial excesivo, cortes profundos o condiciones de corte inestables pueden generar tensiones adicionales en el filo de corte.
Una combinación adecuada de diámetro de herramienta, profundidad de corte, velocidad de avance y acoplamiento radial ayuda a mantener una carga de corte más uniforme. Una carga mecánica estable reduce el riesgo de astillamiento del filo y de fallo prematuro de la herramienta.
La acumulación de material en el filo se produce cuando el material de la pieza se adhiere al filo de corte durante el mecanizado. Esto puede alterar la geometría efectiva de la herramienta y afectar tanto al rendimiento del corte como al acabado superficial.
Si el material acumulado se desprende, puede dañar el filo de corte y acelerar el desgaste. Unos parámetros de corte adecuados, una evacuación eficaz de las virutas y una geometría de herramienta apropiada pueden ayudar a reducir las condiciones que favorecen la adhesión del material.
La velocidad de corte influye directamente en la temperatura de corte y el desgaste de la herramienta. Una velocidad excesiva puede aumentar la generación de calor, mientras que una velocidad demasiado baja puede afectar la eficiencia del corte y la formación de virutas.
La velocidad de corte adecuada depende de factores como el material de la pieza, el diámetro de la herramienta, el grado del carburo, el recubrimiento, la operación de mecanizado y la capacidad de la máquina. Por lo tanto, la velocidad de corte debe seleccionarse en función de la configuración completa del mecanizado, en lugar de considerarla un valor fijo para todas las aplicaciones con acero al carbono.
El avance por diente afecta el espesor de la viruta y la fuerza de corte. Si el avance es demasiado bajo, el filo de corte puede rozar contra la pieza de trabajo en lugar de producir una viruta efectiva. Esto aumenta la fricción y puede acelerar el desgaste del filo.
Un avance excesivo puede generar una alta carga mecánica y aumentar el riesgo de astillamiento. Mantener un avance adecuado por diente ayuda a que el filo de corte elimine material de manera uniforme, manteniendo las fuerzas de corte dentro de un rango manejable.
La profundidad de corte afecta tanto a la fuerza de corte como a la eliminación de material. Un contacto excesivo puede sobrecargar la fresa, especialmente durante operaciones de fresado intensas.
Para prolongar la vida útil de la herramienta, el contacto axial y radial debe coincidir con el diámetro de la herramienta, la longitud de la ranura, la rigidez de la máquina y la operación de mecanizado. Reducir el contacto innecesario puede ayudar a mantener una carga de corte más estable y disminuir la tensión localizada en el filo de corte.
El sustrato de carburo constituye la base para la resistencia, dureza y resistencia al desgaste del filo de corte. El grado de carburo adecuado debe equilibrar la resistencia al desgaste con la tenacidad suficiente para las condiciones de mecanizado previstas.
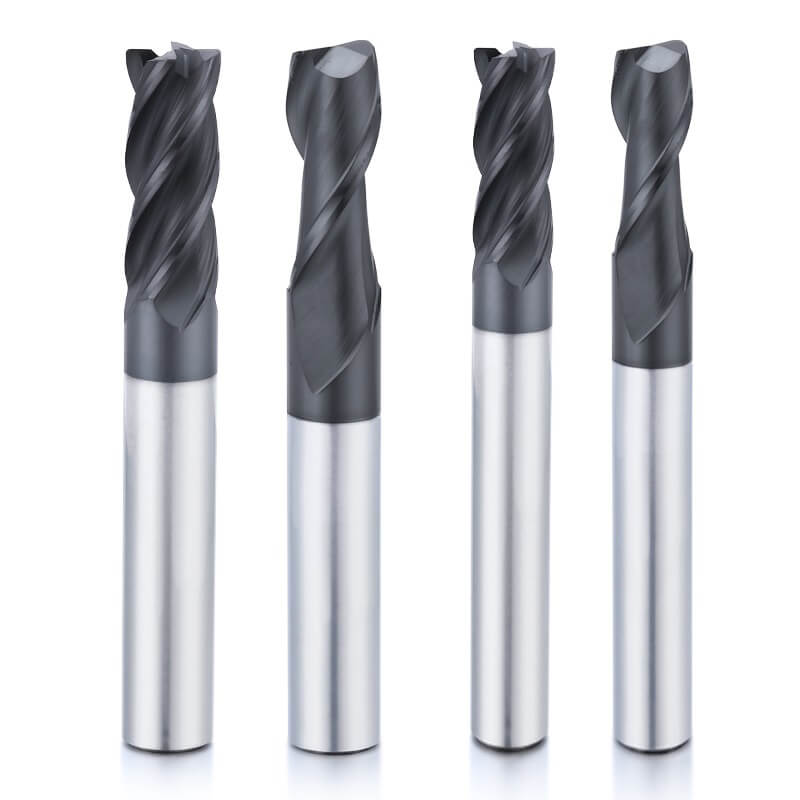
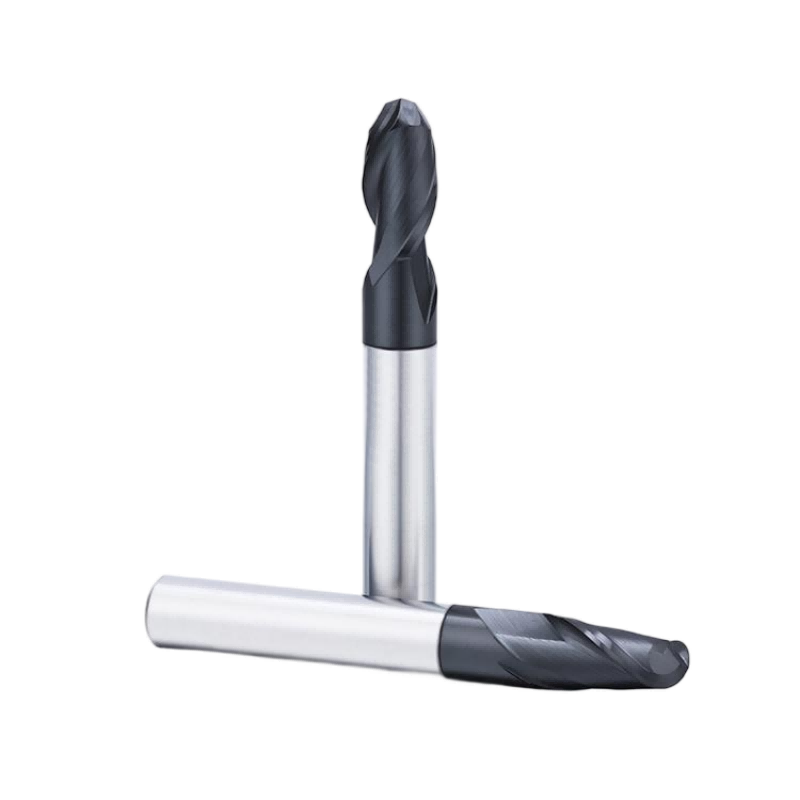
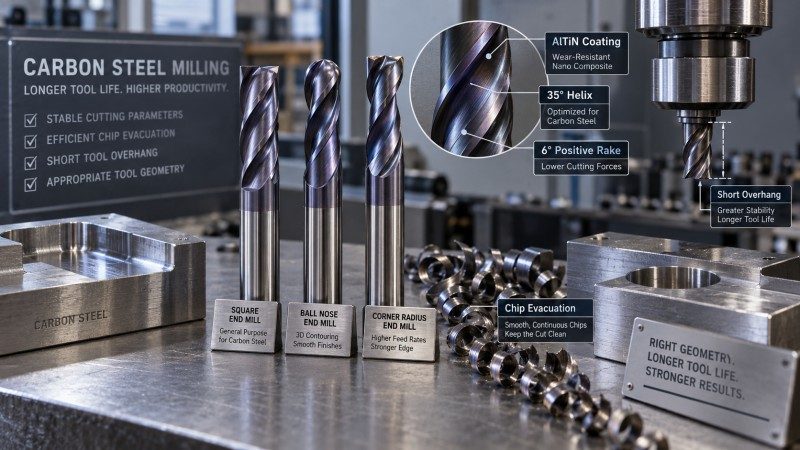
Para el fresado de acero al carbono, la selección de fresas de carburo adecuadas permite que el tipo de herramienta, el sustrato de carburo, la geometría y el recubrimiento se ajusten a la pieza de trabajo y a la operación de mecanizado. Las diferentes operaciones de fresado pueden requerir distintos diseños de fresas, como fresas de punta cuadrada, fresas de punta esférica y fresas de punta con radio en las esquinas.
El recubrimiento puede mejorar la resistencia al desgaste y al calor durante el mecanizado del acero. Su eficacia depende del material de la pieza, las condiciones de corte, la geometría de la herramienta y la operación de mecanizado.
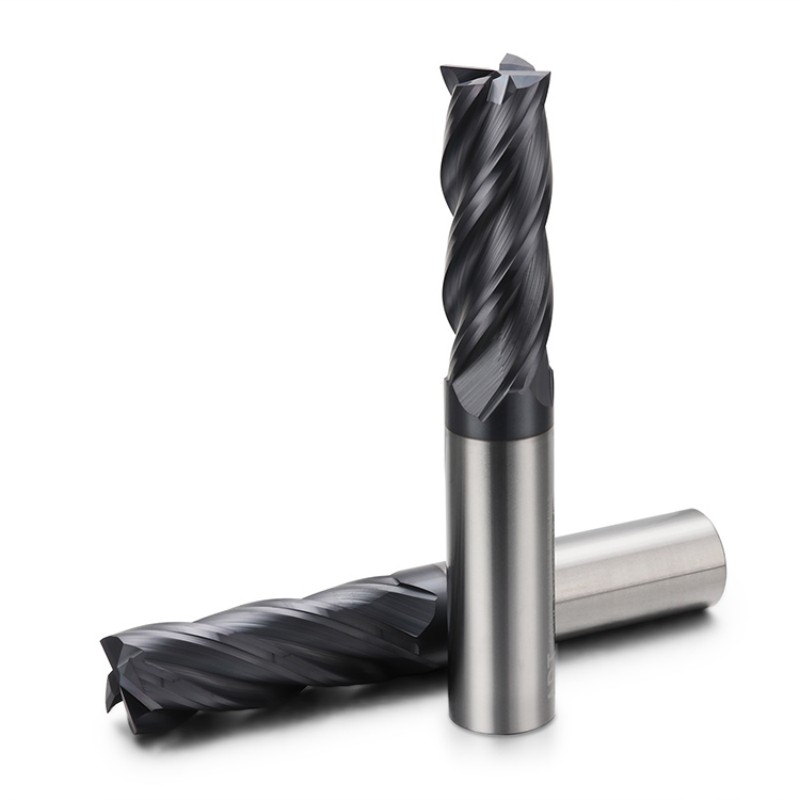
Para acero al carbono y acero general de hasta HRC55, la serie PEX utiliza un recubrimiento nanocompuesto de AlTiN. Según el fabricante, este recubrimiento está diseñado para mejorar la resistencia al desgaste y al calor durante el mecanizado del acero, protegiendo así el filo de corte a temperaturas elevadas.
El ángulo de ataque influye en la resistencia al corte y en la forma en que el filo penetra en la pieza. Un ángulo de ataque positivo adecuado puede ayudar a reducir la resistencia al corte y facilitar un corte más suave.
La serie PEX utiliza un ángulo de ataque positivo de 6° para aplicaciones en acero al carbono y acero en general con una dureza de hasta HRC55. Esta geometría está diseñada para ofrecer una menor resistencia al corte y un rendimiento de corte estable.
El ángulo de hélice influye en la evacuación de las virutas y en la estabilidad del corte. Un diseño de hélice adecuado puede ayudar a alejar las virutas de la zona de corte, a la vez que favorece un acoplamiento más suave entre la herramienta y la pieza de trabajo.
La serie PEX utiliza un ángulo de hélice de 35°. Dohre afirma que esta geometría ayuda a mejorar la evacuación de virutas, reducir las vibraciones y mantener un rendimiento de mecanizado estable en acero al carbono y otras aplicaciones de acero en general de hasta HRC55.
Un borde afilado puede experimentar una concentración de tensión mecánica durante el fresado de hombros, el mecanizado de escalones y las operaciones de perfilado. Un radio en la esquina proporciona soporte adicional al borde y distribuye las fuerzas de corte sobre una superficie mayor.
Esta fresa de radio de esquina para el mecanizado de acero está diseñada para materiales de acero de hasta HRC55, incluyendo acero al carbono, acero aleado, hierro fundido y acero en general. Su geometría de radio de esquina ayuda a reducir el astillamiento en las esquinas, mientras que el sustrato de carburo y el recubrimiento nanocompuesto de AlTiN brindan resistencia al desgaste.
El voladizo de la herramienta afecta la rigidez y la estabilidad del corte. Una mayor longitud de herramienta sin soporte aumenta la posibilidad de deflexión y vibración, especialmente durante el mecanizado de cavidades profundas o características estrechas.
Utilizar la herramienta de menor longitud posible ayuda a mantener la rigidez. Al seleccionar la herramienta, se debe tener en cuenta el alcance necesario para evitar que un saliente innecesario genere tensiones mecánicas adicionales.
La evacuación eficiente de las virutas ayuda a evitar que el material removido permanezca en la zona de corte. El re-corte de las virutas puede aumentar la fricción, elevar la temperatura de corte y ejercer una tensión adicional sobre el filo de corte.
La geometría de la herramienta, el ángulo de hélice, el diseño de la ranura, el acoplamiento radial y el suministro de refrigerante o aire pueden influir en la evacuación de la viruta. Mantener una zona de corte despejada contribuye a lograr condiciones de corte uniformes y reduce el desgaste innecesario.
Los perfiles complejos pueden requerir una geometría de fresa difícil de lograr con una fresa estándar. Los perfiles especiales, las zonas estrechas y los socavados pueden limitar el acceso de la herramienta y la estabilidad del corte.
Cuando una fresa estándar no puede lograr el perfil o el rendimiento de mecanizado requeridos, se puede diseñar una herramienta a medida que se adapte a la geometría real de la pieza.
Las cavidades profundas y los espacios reducidos pueden requerir un mayor alcance de la herramienta, lo que puede aumentar la desviación y la vibración. El simple uso de una herramienta estándar más larga puede reducir la estabilidad del corte.
El utillaje personalizado permite ajustar la longitud de corte, el diseño del cuello, las dimensiones del vástago y la geometría general al alcance requerido. Esto facilita el acceso a zonas profundas, limitando la flexibilidad innecesaria de la herramienta.
Para aplicaciones donde las herramientas estándar no cumplen con el perfil, el alcance o las dimensiones requeridas, se pueden desarrollar fresadoras personalizadas que se ajusten a los requisitos específicos de mecanizado. Dohre fabrica herramientas de corte de carburo sólido y ofrece herramientas no estándar para aplicaciones que requieren geometrías o dimensiones especializadas.
El carburo sólido se utiliza comúnmente en el fresado de acero al carbono debido a su combinación de dureza, resistencia al desgaste y resistencia del filo de corte. Sin embargo, es fundamental seleccionar el grado de carburo adecuado según el estado de la pieza, la operación de mecanizado, los parámetros de corte y el rendimiento requerido de la herramienta.
Sí. El ángulo de ataque, el ángulo de hélice, el radio de la esquina, la geometría de la ranura y el diseño del filo influyen en la resistencia al corte, la evacuación de virutas, la carga mecánica y la estabilidad del corte. Adaptar la geometría a la operación de mecanizado puede ayudar a reducir la tensión innecesaria en el filo.
El recubrimiento puede mejorar la resistencia al desgaste y al calor durante el mecanizado del acero. El recubrimiento adecuado depende del material de la pieza, las condiciones de corte y el diseño de la herramienta. Por ejemplo, la serie PEX utiliza un recubrimiento nanocompuesto de AlTiN para el mecanizado de acero al carbono y acero en general hasta HRC55.
Se puede recurrir a herramientas personalizadas cuando una fresa estándar no ofrece el perfil, el alcance, las dimensiones o la estabilidad de mecanizado necesarios. Una herramienta personalizada se diseña en función de la pieza de trabajo y los requisitos de mecanizado específicos, en lugar de adaptar la aplicación a una herramienta estándar.
Para prolongar la vida útil de las herramientas en el fresado de acero al carbono, es fundamental controlar los parámetros de corte, el material del carburo, la geometría de la herramienta y la estabilidad del mecanizado. Seleccionar la herramienta adecuada para el tipo de acero y la operación de mecanizado puede ayudar a reducir el desgaste innecesario y mantener un rendimiento de corte constante.
Para aplicaciones específicas en acero al carbono, póngase en contacto con Dohre para analizar la geometría, las dimensiones, el recubrimiento y las condiciones de mecanizado de la herramienta con un fabricante de herramientas de corte.
¿Tiene alguna pregunta o algún problema con el que podamos ayudarle?
Hablemos de su proyecto y de cómo Dohre puede ayudarle a diseñar, fabricar y preparar sus herramientas para el mercado.
Al continuar utilizando el sitio, usted acepta nuestra política de privacidad y nuestros Términos y Condiciones.