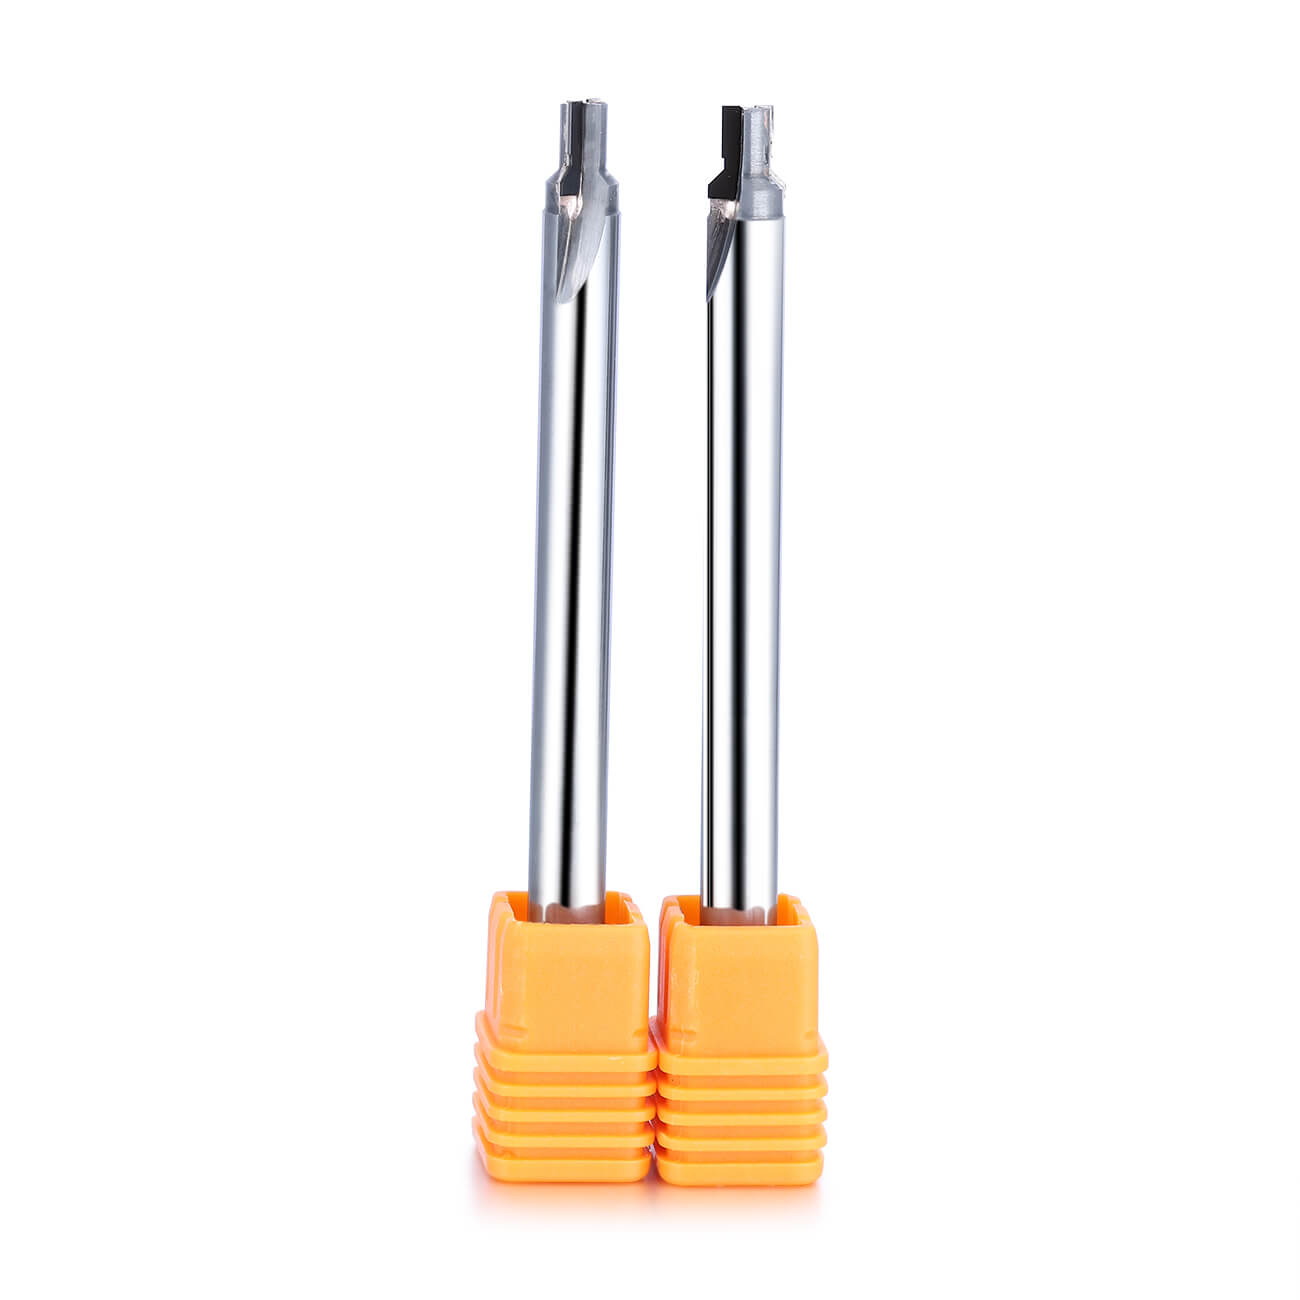
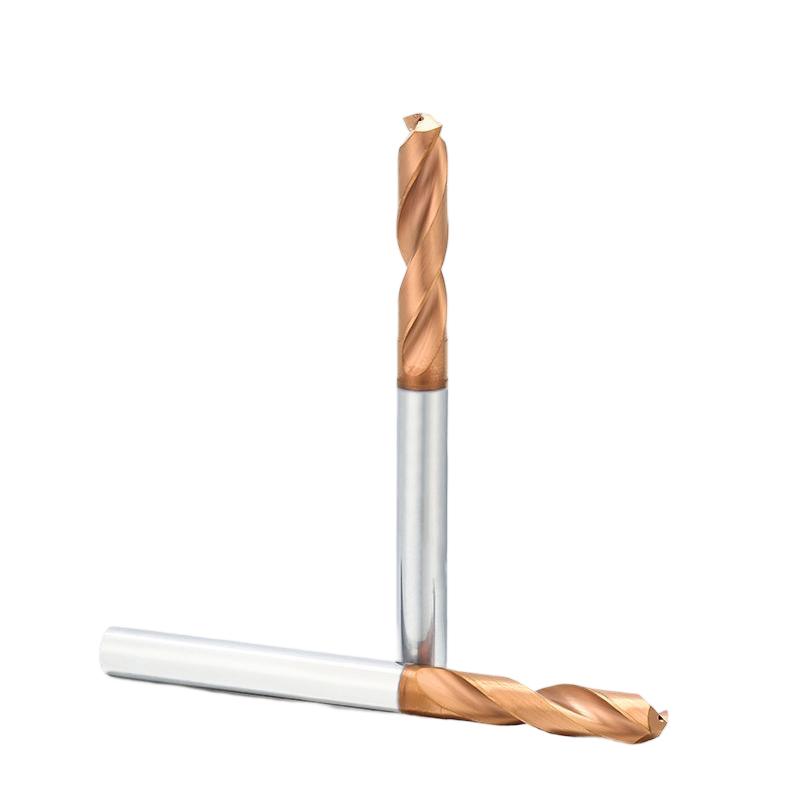
La perforación de agujeros es una de las operaciones más comunes en el mecanizado CNC, pero para obtener un agujero preciso a menudo se requiere algo más que simplemente taladrar la pieza. Según el diámetro, la profundidad, la tolerancia, la precisión de posicionamiento y el acabado superficial necesarios, se pueden utilizar diferentes herramientas de perforación en distintas etapas del proceso de mecanizado.
En el mecanizado CNC de metales, el taladrado, el mandrinado y el escariado son tres procesos importantes para la creación de agujeros. Si bien los tres se utilizan para mecanizar agujeros, cumplen funciones diferentes y no deben considerarse operaciones intercambiables.
Esta guía explica cómo se utilizan las brocas de carburo, las fresas de mandrinar y los escariadores, en qué se diferencian y cómo seleccionar el proceso de perforación adecuado para los diferentes requisitos de mecanizado.
¿Qué son las herramientas para hacer agujeros en el mecanizado CNC?
Las herramientas para taladrar son herramientas de corte que se utilizan para crear, agrandar, corregir o dar acabado a agujeros en una pieza de trabajo. El proceso correcto depende de si el agujero se crea a partir de material sólido o si un agujero existente requiere mecanizado adicional.
En el mecanizado CNC de precisión, las operaciones de perforación suelen incluir:
• Crear un nuevo agujero en un material sólido
• Aumentar el diámetro de un agujero existente
• Corrección de la geometría o posición del orificio
• Mejora de la precisión dimensional
• Mejora del acabado de la superficie interna
El taladrado, el mandrinado y el escariado pueden utilizarse por separado o como parte de una secuencia de mecanizado combinada, según los requisitos finales del orificio.
Perforación vs. mandrinado vs. escariado: ¿Cuál es la diferencia?
La principal diferencia entre estos tres procesos de perforación radica en el estado del orificio antes del mecanizado y en la finalidad de la operación.
| Proceso | Función Principal | Condición inicial | Objetivo típico |
|---|---|---|---|
| Trío | Crear un nuevo agujero | Material sólido | Produzca el orificio pasante inicial o el orificio ciego. |
| Aburrido | Agranda o corrige un agujero existente. | agujero preexistente | Mejorar el diámetro, la geometría, la posición o la concentricidad. |
| Escariado | Acabado de precisión de un agujero existente | Agujero pretaladrado o premecanizado | Lograr el tamaño final y un mejor acabado superficial. |
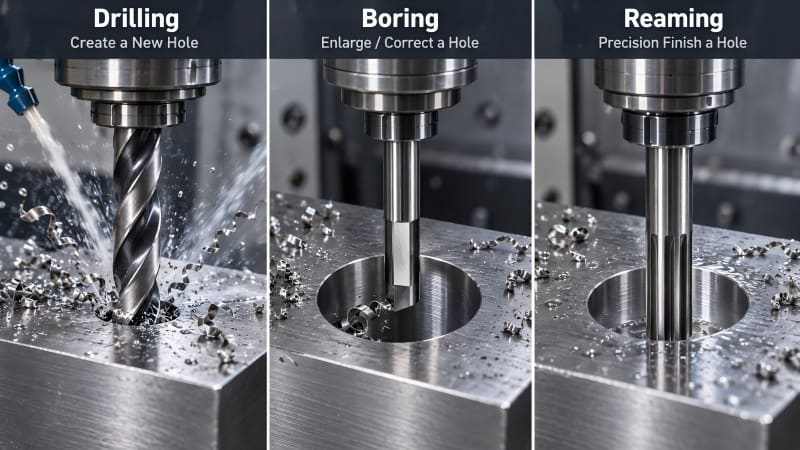
Un orificio perforado puede cumplir con las especificaciones requeridas en el mecanizado general. Para requisitos dimensionales o geométricos más estrictos, se pueden añadir operaciones de mandrinado o escariado como operaciones secundarias.
1. Brocas de carburo: Creación del orificio inicial
La perforación suele ser el primer paso en el proceso de creación de agujeros. Una broca elimina material de una pieza sólida para crear un agujero cilíndrico.
Las brocas de carburo sólido se utilizan ampliamente en el mecanizado CNC porque su rigidez y resistencia al desgaste las hacen adecuadas para aplicaciones de perforación de alta velocidad y precisión.
Dependiendo de la aplicación, la perforación puede utilizarse para producir:
• A través de agujeros
• Agujeros ciegos
• Agujeros poco profundos
• Agujeros profundos
• Agujeros previos para taladrar o escariar
A la hora de seleccionar brocas de carburo , entre los factores importantes se incluyen el diámetro del orificio, la profundidad del orificio, el material de la pieza de trabajo, la rigidez de la máquina, las condiciones del refrigerante y la evacuación de las virutas.
Profundidad del orificio y evacuación de virutas
A medida que aumenta la profundidad del orificio, la evacuación de las virutas cobra mayor importancia. Las virutas que permanecen dentro de la ranura pueden aumentar las fuerzas de corte, generar calor, dañar la superficie del orificio e incrementar el riesgo de rotura de la herramienta.
Para agujeros más profundos, el diseño de la ranura, el suministro de refrigerante, los parámetros de corte y la estrategia de perforación deben seleccionarse de acuerdo con la relación profundidad-diámetro del agujero.
Agujeros pasantes y agujeros ciegos
Los agujeros pasantes permiten que la broca salga de la pieza de trabajo, mientras que los agujeros ciegos se detienen a una profundidad específica. El mecanizado de agujeros ciegos requiere prestar especial atención a la profundidad del agujero, la evacuación de las virutas y la geometría del fondo.
2. Fresas de mandrinar: agrandamiento y corrección de agujeros existentes
A diferencia del taladrado, el mandrinado normalmente no crea un agujero en un material sólido. En cambio, mecaniza un agujero existente para aumentar su diámetro o mejorar su geometría y control dimensional.
El mandrinado puede resultar útil cuando un orificio perforado no proporciona la precisión de diámetro, la alineación, la concentricidad o la consistencia geométrica suficientes.
Las aplicaciones típicas de perforación incluyen:
• Aumentar el diámetro de un orificio existente
• Corrección de la posición o alineación del orificio
• Mejora de la cilindricidad
• Mejorar la concentricidad
• Producir un diámetro interno más controlado
La selección de las fresas de mandrinar adecuadas depende del diámetro del orificio, la tolerancia requerida, el margen de mecanizado, el voladizo de la herramienta, la rigidez de la máquina y el material de la pieza de trabajo.
¿Por qué utilizar mandrinar después de taladrar?
Un orificio perforado sigue la trayectoria creada por la propia broca. Si el orificio inicial presenta errores de posición, variaciones de diámetro o desviaciones geométricas, el mandrinado ofrece un mayor control, ya que la herramienta de mandrinado elimina material de la pared del orificio existente.
Por lo tanto, el mandrinado se suele elegir cuando los requisitos dimensionales y geométricos son más exigentes de lo que la perforación por sí sola puede lograr de manera fiable.
3. Escariadores – Acabado de precisión de agujeros
El escariado se utiliza generalmente como operación de acabado después de que un agujero ya ha sido perforado o mecanizado de alguna otra manera hasta alcanzar un tamaño cercano al final.
Un escariador elimina una cantidad relativamente pequeña de material de la pared del orificio. Su propósito principal no es la eliminación de grandes cantidades de material, sino mejorar el tamaño final del orificio, la uniformidad dimensional y el acabado de la superficie interna.
Entre las aplicaciones habituales de los escariadores de precisión se incluyen los agujeros que requieren un control dimensional más preciso o una mejor calidad de la superficie después de la perforación.
¿Cuándo se debe utilizar un escariador?
El escariado es adecuado cuando el orificio existente ya es razonablemente recto y está correctamente posicionado, pero aún requiere un ajuste final del tamaño o una mejora de la superficie.
Generalmente, un escariador no está diseñado para corregir un orificio gravemente desalineado ni para eliminar una gran cantidad de material. Si el orificio requiere una corrección significativa del diámetro o un ajuste geométrico, el mandrinado puede ser un proceso más adecuado antes del escariado.
Cómo funcionan conjuntamente la perforación, el mandrinado y el escariado
El taladrado, el mandrinado y el escariado no son procesos que compitan entre sí. En muchas aplicaciones de mecanizado de precisión, pueden utilizarse como diferentes etapas de la misma secuencia de creación de agujeros.
Agujero de uso general
Si los requisitos dimensionales y superficiales no son especialmente exigentes, la perforación puede ser suficiente:
Material sólido → Perforación → Agujero terminado
Agujero que requiere corrección de diámetro o geometría
Si el orificio perforado inicialmente requiere un mejor control del diámetro o una corrección geométrica:
Material sólido → Perforación → Taladrado → Agujero terminado
Agujero con acabado de precisión
Para aplicaciones que requieren un dimensionamiento final más preciso y un mejor acabado superficial interno, la secuencia de mecanizado puede incluir:
Material sólido → Perforación → Mandrinado → Escariado → Agujero terminado
Sin embargo, no todos los orificios de precisión requieren los tres procesos. La secuencia de mecanizado correcta debe determinarse en función de la tolerancia, el acabado superficial, la geometría, la eficiencia de producción y el margen de mecanizado disponible.
Cómo elegir la herramienta adecuada para hacer agujeros
Una forma sencilla de seleccionar el proceso de mecanizado es identificar primero qué se debe hacer con el orificio.
| Requisito de mecanizado | Proceso recomendado |
|---|---|
| Crear un agujero en un material sólido | Trío |
| Agranda un agujero existente | Aburrido |
| Geometría o alineación correcta del orificio | Aburrido |
| Llevar un agujero existente al tamaño final de precisión. | Escariado |
| Mejorar el acabado superficial interno de un agujero existente | Escariado |
En la práctica, a la hora de seleccionar la herramienta para hacer agujeros, también se debe tener en cuenta el entorno de mecanizado completo, y no solo el tipo de operación.
Factores a considerar en la fabricación de agujeros mediante CNC.
1. Diámetro del orificio
El diámetro de la herramienta debe coincidir tanto con el requisito de mecanizado inicial como con la cantidad de material que quedará para cualquier proceso secundario de mandrinado o escariado.
2. Profundidad del agujero
Los orificios más profundos aumentan la importancia de la rigidez de la herramienta, el diseño de la ranura, el suministro de refrigerante y la evacuación de virutas. Un voladizo largo de la herramienta también puede aumentar la deflexión y la vibración.
3. Tolerancia dimensional
Un orificio perforado convencional puede no requerir mecanizado secundario. Cuando se requieren tolerancias más estrictas, se puede utilizar el mandrinado o el escariado, dependiendo de si el requisito principal es la corrección geométrica, el control dimensional o el acabado.
4. Acabado superficial
Los requisitos de acabado superficial influyen en si basta con taladrar o si es necesario realizar una operación de acabado, como el escariado.
5. Material de la pieza de trabajo
El acero, el acero inoxidable, el aluminio, los materiales endurecidos y otras aleaciones presentan diferentes características de corte. El material de la herramienta, su geometría, el recubrimiento, el refrigerante y los parámetros de corte deben seleccionarse según la pieza de trabajo.
6. Rigidez de la máquina y de la configuración
El estado de la máquina, la sujeción de la pieza, la estabilidad del husillo y el voladizo de la herramienta influyen en la precisión del orificio. Incluso una herramienta de corte adecuada puede producir resultados inconsistentes si la configuración de mecanizado carece de la rigidez suficiente.
Problemas comunes en la realización de agujeros
Los problemas de calidad en los orificios pueden deberse a la selección de la herramienta, los parámetros de corte, la evacuación de las virutas, la rigidez de la máquina, el suministro de refrigerante o la sujeción de la pieza de trabajo.
Diámetro del orificio fuera de tolerancia
La variación del diámetro puede deberse al desgaste de la herramienta, la excentricidad, la deflexión, parámetros de corte inadecuados o un proceso de mecanizado inapropiado. Si el taladrado no proporciona un control dimensional suficiente, puede ser necesario el mandrinado o el escariado.
Acabado superficial interno deficiente
Un acabado superficial deficiente puede deberse al desgaste de los filos de corte, a vibraciones, a una evacuación deficiente de las virutas, a un avance incorrecto, a una refrigeración insuficiente o a un voladizo excesivo de la herramienta.
Problemas de evacuación de virutas
La acumulación de virutas es especialmente importante en agujeros profundos. El re-corte de virutas puede aumentar el calor, dañar el filo de corte, rayar la pared del agujero y reducir la estabilidad del proceso.
Deflexión de la herramienta
Las herramientas largas, los agujeros profundos, la sujeción inestable de la pieza de trabajo o las fuerzas de corte excesivas pueden provocar desviaciones y afectar a la posición, la rectitud y la precisión del diámetro del agujero.
Desgaste o rotura prematura de la herramienta
El desgaste y la rotura de la herramienta deben evaluarse junto con el material de la pieza de trabajo, la velocidad de corte, la velocidad de avance, las condiciones del refrigerante, la geometría de la herramienta, la evacuación de virutas y la rigidez de la máquina, en lugar de considerar un solo factor.
Herramientas DOHRE para la fabricación de agujeros en máquinas CNC
La gama actual de herramientas para perforar de DOHRE incluye brocas de carburo, fresas de mandrinar y escariadores para aplicaciones de mecanizado CNC de metales.
Cada herramienta desempeña una función diferente en el proceso de perforación: el taladrado crea el orificio inicial, el mandrinado agranda o corrige un orificio existente, y el escariado proporciona el dimensionamiento final y el acabado superficial cuando sea necesario.
Para un diámetro de orificio, profundidad, material de la pieza de trabajo, tolerancia o requisito de mecanizado específicos, puede ponerse en contacto con DOHRE para analizar la solución de herramienta de corte adecuada.
Conclusión
Elegir la herramienta adecuada para hacer agujeros depende de comprender el propósito de cada proceso de mecanizado.
Las brocas de carburo se utilizan principalmente para crear agujeros en material sólido, las fresas de mandrinar se utilizan para agrandar o corregir agujeros existentes, y los escariadores se utilizan para el dimensionamiento de precisión y el acabado de superficies.
Al adaptar el proceso de mecanizado al diámetro del orificio, la profundidad, la tolerancia, el acabado superficial, el material de la pieza de trabajo y las condiciones de la máquina, los fabricantes pueden mejorar la calidad del orificio, la estabilidad del mecanizado y la eficiencia general de la producción.