Description du produit
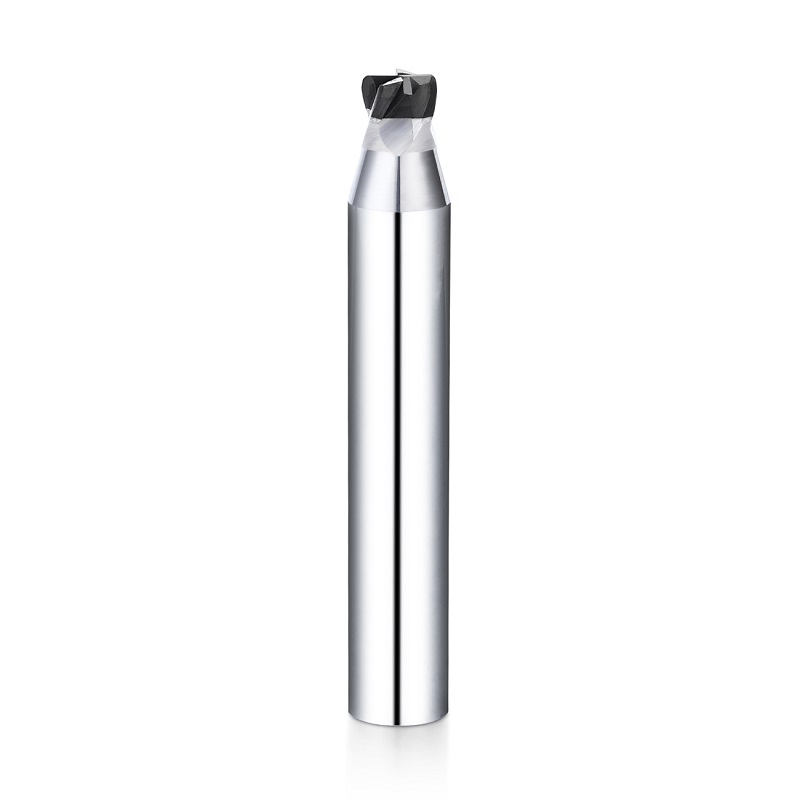
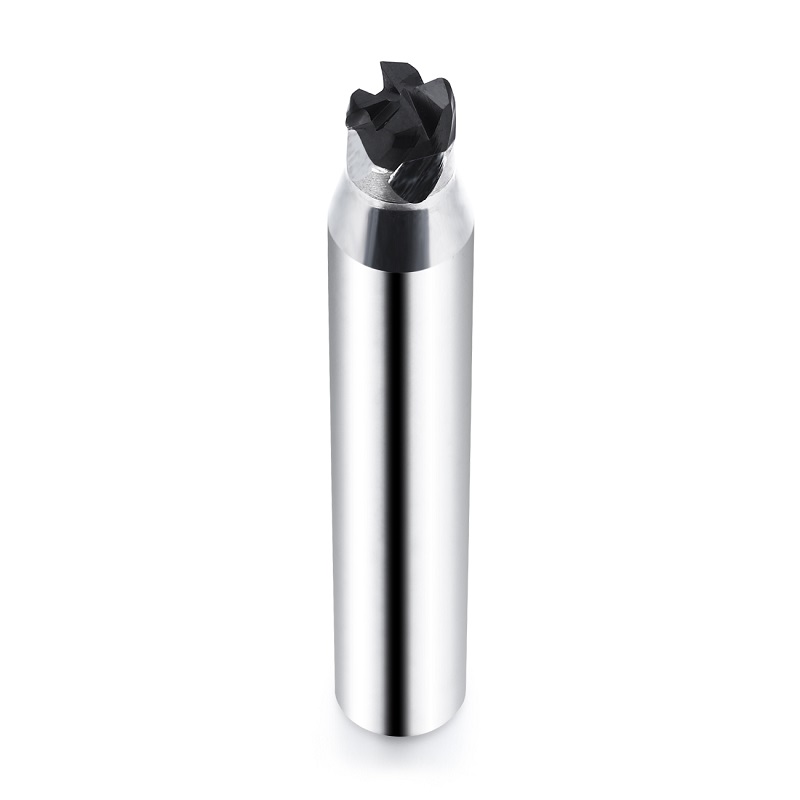
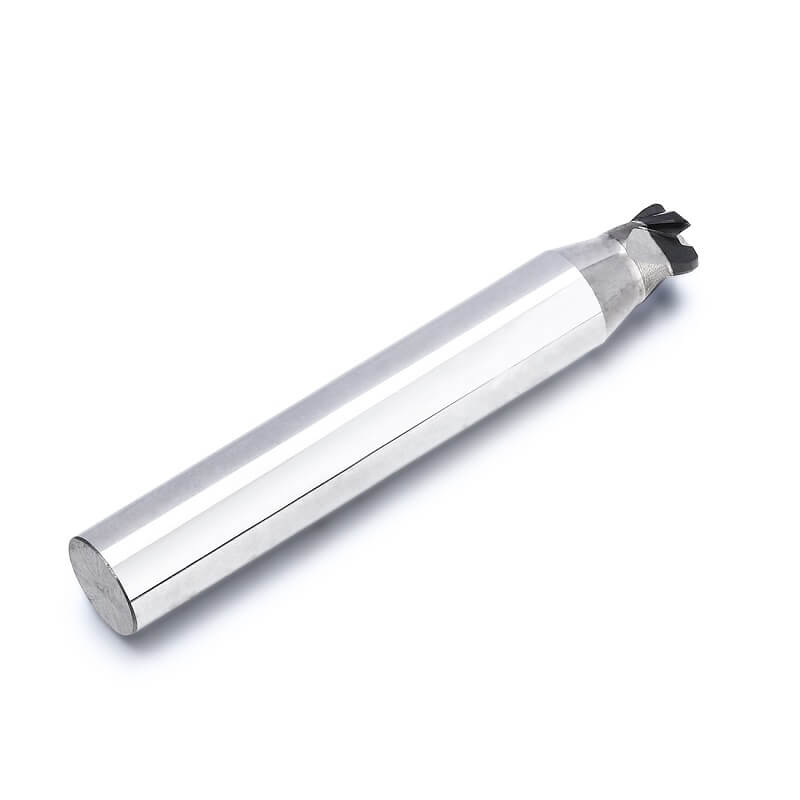
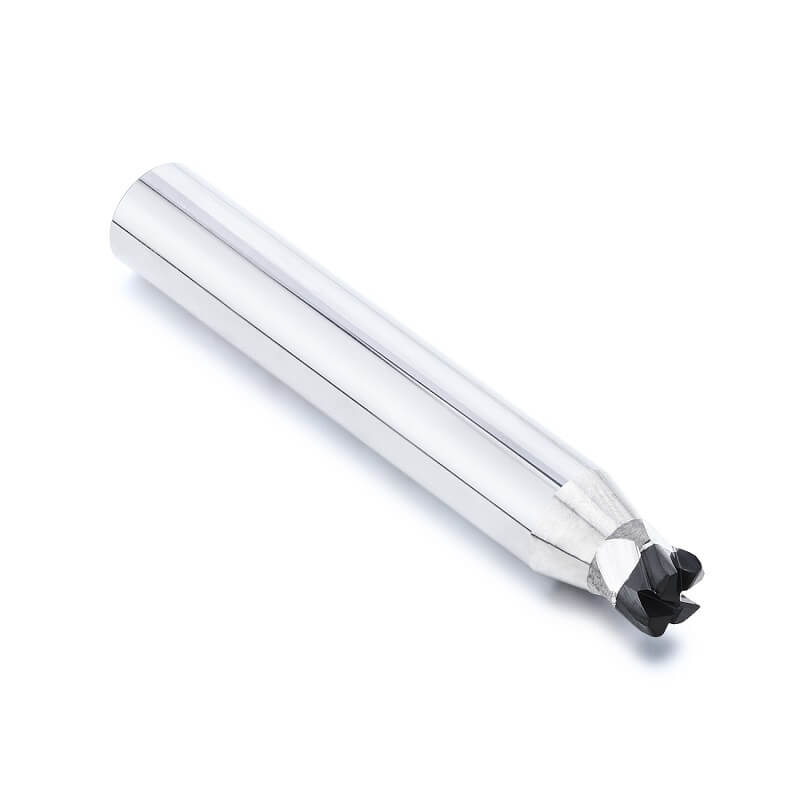
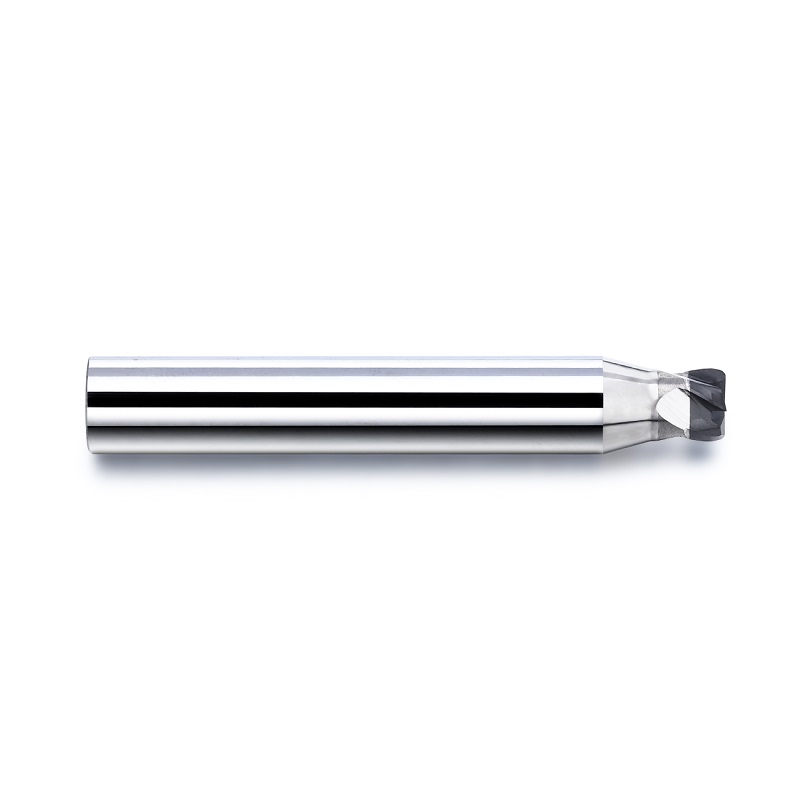
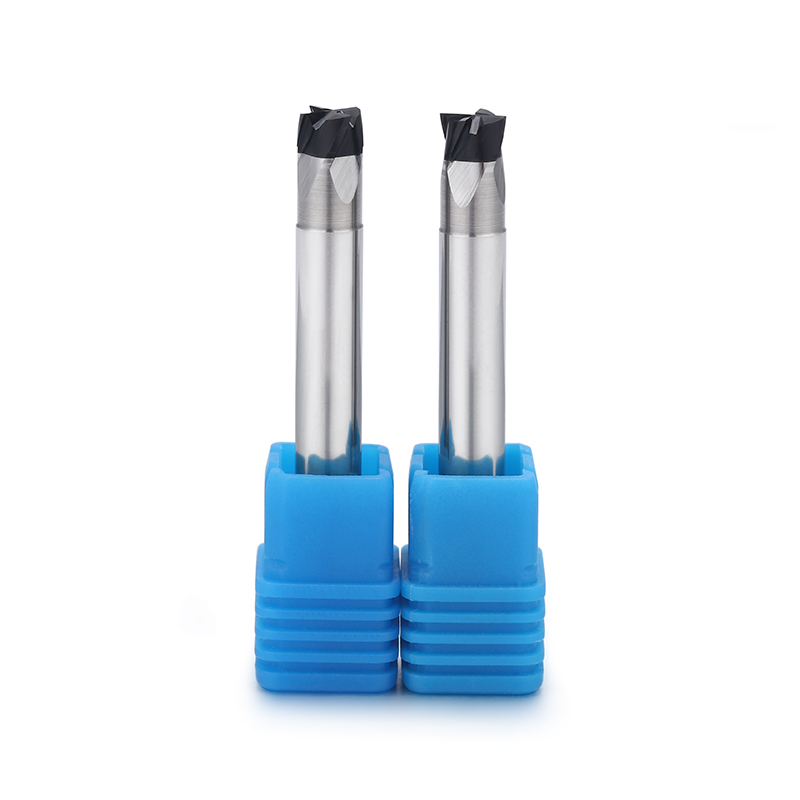
La fraise à rayon d'angle DOHRE CBN est conçue pour la finition de l'acier trempé HRC60+, l'usinage de l'acier trempé et la finition de cavité de moule de haute précision.
Comparée à une fraise carrée en CBN, la conception à rayon d'angle réduit la concentration des contraintes à l'angle de coupe et contribue à limiter le risque d'écaillage. Comparée à une fraise hémisphérique en CBN, elle offre un meilleur contrôle dimensionnel et une efficacité accrue pour la finition des parois latérales, le fraisage d'épaulements, la finition en gradins et le fraisage des fonds plats avec protection des angles.
Cet outil est particulièrement adapté aux aciers à moules trempés, aux aciers à matrices, aux pièces en acier trempé, aux cavités de moules de précision, aux parois latérales, aux épaulements, aux zones à parois minces et aux profils complexes où la résistance des bords, la durée de vie de l'outil et la qualité de surface stable sont importantes.
Le CBN ne remplace pas systématiquement le carbure dans toutes les conditions d'usinage. Il est plus adapté lorsque la dureté de la pièce, la surépaisseur de finition, la rigidité de la machine et la stabilité de coupe correspondent aux caractéristiques des outils en CBN. Pour une comparaison plus détaillée, consultez l'article « Quand utiliser une fraise en CBN plutôt qu'une fraise en carbure ? »
Caractéristiques du produit
Matériau NL900 CBN pour usinage HRC60+
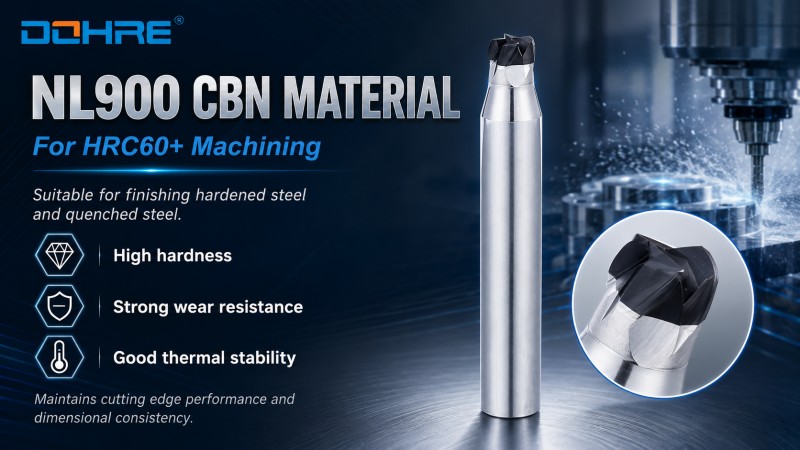
La fraise est fabriquée à partir du matériau NL900 CBN de DOHRE, qui convient à la finition de l'acier trempé et de l'acier refroidi, là où les outils en carbure ordinaires peuvent s'user rapidement ou perdre en stabilité dimensionnelle.
Ce matériau CBN offre une dureté élevée, une forte résistance à l'usure et une bonne stabilité thermique lors de la finition d'aciers à haute dureté. Il contribue à maintenir les performances de coupe et la régularité dimensionnelle de l'outil lors d'un usinage de précision en continu.
Brasage sous vide pour un collage stable des bords CBN
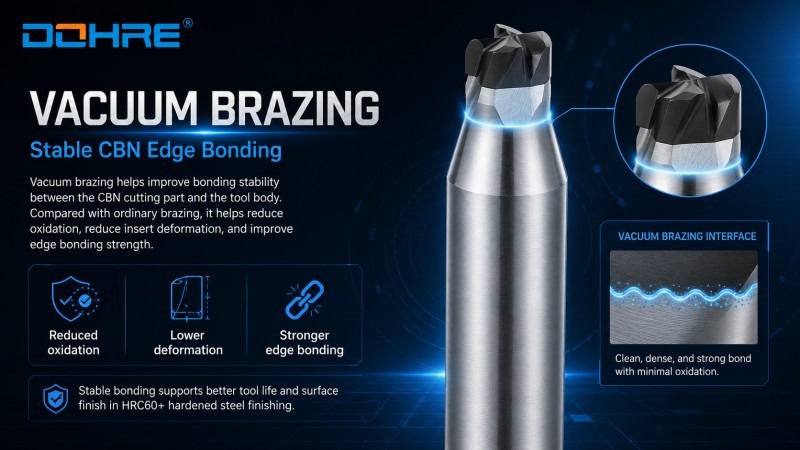
L'outil utilise un procédé de brasage sous vide pour améliorer la stabilité de la liaison entre la pièce de coupe en CBN et le corps de l'outil. Comparé au brasage classique, le brasage sous vide contribue à réduire l'oxydation et la déformation de la plaquette, et à améliorer la résistance de l'adhérence des arêtes.
Pour la finition de l'acier trempé HRC60+, une liaison stable des bords CBN est importante car la force de coupe, la chaleur et les vibrations peuvent affecter directement la durée de vie de l'outil et la finition de surface.
Géométrie des coins arrondis pour une protection des arêtes renforcée
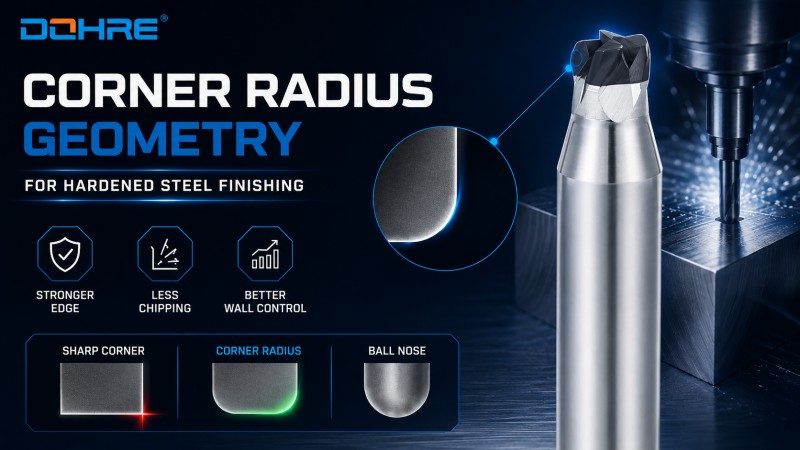
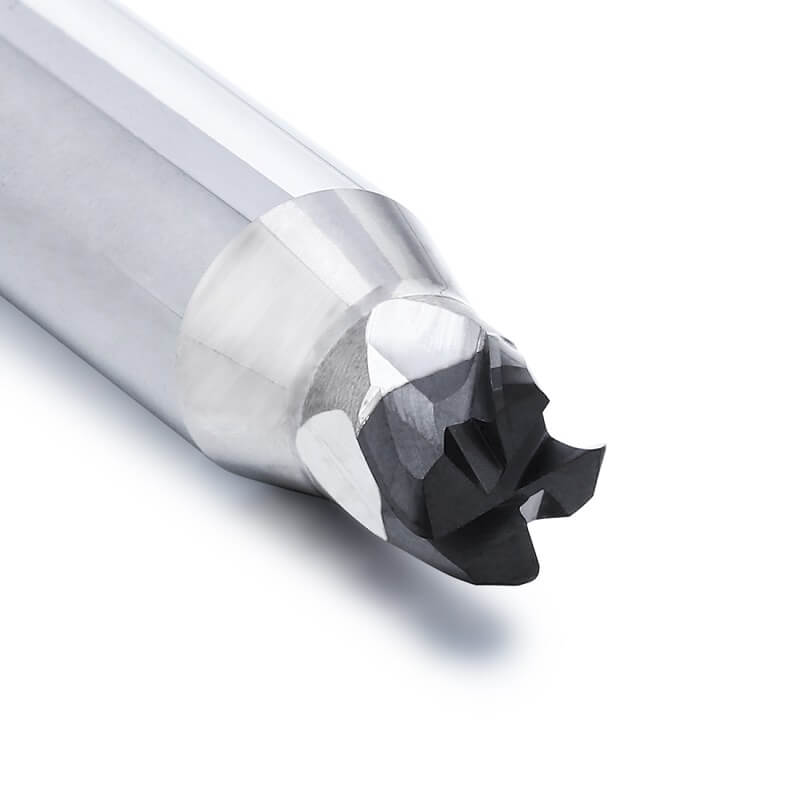
Le rayon des angles permet une meilleure répartition des contraintes de coupe qu'avec un angle droit. Ceci réduit le risque d'écaillage des angles lors de la finition des parois latérales, de l'usinage des épaulements, de la finition en escalier et de l'usinage des profils.
Pour la finition de l'acier trempé, une fraise à rayon d'angle en CBN constitue souvent un choix équilibré entre une fraise carrée et une fraise hémisphérique. Elle offre une meilleure protection des arêtes qu'une fraise carrée tout en assurant un meilleur contrôle des parois latérales qu'une fraise hémisphérique.
Pour les utilisateurs comparant différentes formes d'outils CBN, ce guide explique plus clairement la différence : Fraise en bout CBN pour acier trempé : Carrée vs à nez sphérique vs à rayon d'angle.
Noyau renforcé et bord chanfreiné négatif
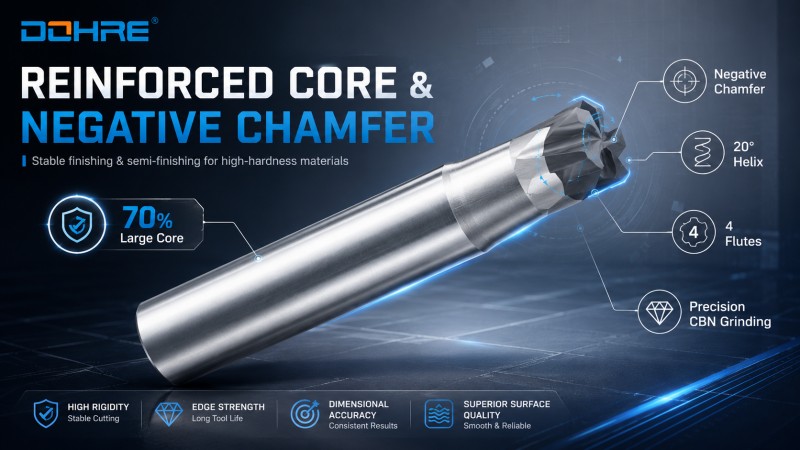
L'outil adopte une conception géométrique renforcée pour un usinage stable des matériaux à haute dureté.
Les principales caractéristiques géométriques comprennent :
• Noyau de diamètre supérieur de 70 % pour une rigidité accrue
• Angle d'hélice de 20° pour une coupe stable et un usinage plus fluide
• Chanfrein négatif pour renforcer le tranchant
• Structure à 4 cannelures pour une finition stable
• Procédé de rectification CBN dédié pour un formage précis des bords
Cette structure est conçue pour la finition et la semi-finition plutôt que pour l'ébauche intensive. Elle est plus adaptée aux conditions de coupe stables où la résistance des arêtes, la qualité de surface et la précision dimensionnelle sont essentielles.
Durée de vie stable des outils en finition d'acier trempé
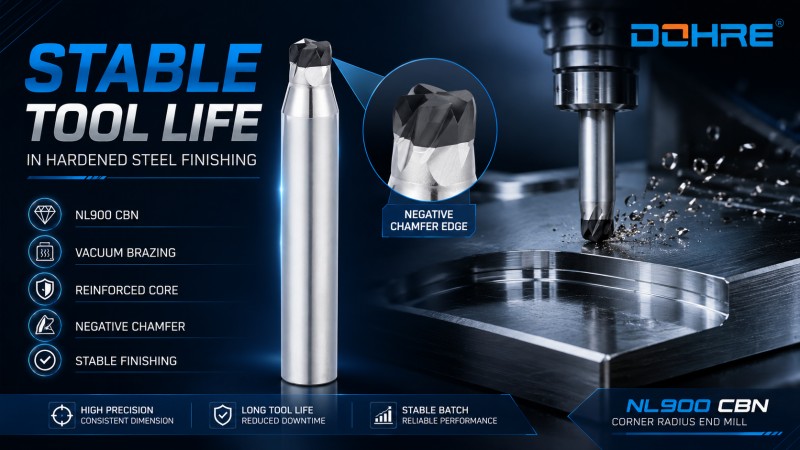
La combinaison du matériau NL900 CBN, du brasage sous vide, du noyau renforcé et du chanfrein négatif contribue à améliorer la durée de vie de l'outil et la stabilité de la finition par lots dans des conditions d'usinage appropriées.
La durée de vie de l'outil est influencée par la dureté de la pièce, la surépaisseur de finition, les paramètres de coupe, la rigidité de la machine, le porte-à-faux de l'outil, le faux-rond, les conditions de bridage et la stabilité de la trajectoire d'outil. Un écaillage ou une usure rapide prématurée est souvent dû à des conditions de coupe instables ou à une mauvaise utilisation de l'outil. Pour plus de détails, consultez l'article « Pourquoi les fraises en CBN s'ébrèchent-elles ou s'usent-elles rapidement ? Causes et solutions ».
Applications pour la finition de l'acier trempé HRC60+
Les fraises à rayon d'angle DOHRE CBN sont principalement utilisées pour la finition de précision de l'acier trempé HRC60+, de l'acier trempé et des matériaux de moules à haute dureté.
| Besoin d'usinage | Pourquoi choisir la fraise à rayon d'angle CBN ? |
|---|
| Finition des parois latérales | Meilleure protection des bords et contrôle dimensionnel stable |
| finition des épaules | Le rayon d'angle réduit la concentration des contraintes au niveau du tranchant. |
| Usinage par étapes | Une conception renforcée des angles contribue à réduire le risque d'écaillage |
| Finition de profil | Permet une finition stable des profils complexes en acier trempé |
| Finition de la cavité du moule | Convient pour la finition de précision des cavités de moules trempés |
| Finition à parois minces | La structure renforcée contribue à réduire les vibrations et les dommages aux bords |
| finition de cavité profonde | La protection des coins améliore la stabilité dans des conditions de portée étendue. |
| Finition par lots | Le matériau CBN contribue à maintenir la durée de vie des outils et la constance dimensionnelle |
Les matériaux appropriés pour la pièce à usiner comprennent :
• Acier trempé HRC60+
• Acier trempé
• Acier à moules trempé
• Acier à outils à haute dureté
• Pièces en acier traité thermiquement
• Cavités de moule de précision
• Inserts trempés et petits composants de moules de précision
Le choix d'un outil en CBN ne doit pas se baser uniquement sur le nom du matériau. Il convient également de prendre en compte la dureté réelle de la pièce, la surépaisseur d'usinage, la rigidité de l'installation et les exigences de finition. Pour plus de détails, consultez la section « Quelle plage de dureté convient à une fraise en CBN ? »
Pour les utilisateurs qui usinent des pièces en acier trempé, ce guide de sélection peut également leur être utile : Fraise en CBN pour acier trempé : Comment choisir l’outil adapté
Fabrication et contrôle qualité
DOHRE se spécialise dans la fabrication d'outils en CBN, la rectification de précision, le brasage sous vide, la précision du rayon, la régularité des arêtes et le contrôle final. Pour les fraises à rayon d'angle en CBN, une qualité de fabrication stable est primordiale, car même de petits défauts d'arête peuvent affecter directement la durée de vie de l'outil, l'état de surface et la précision dimensionnelle lors de la finition d'acier trempé.
Procédé de broyage CBN dédié
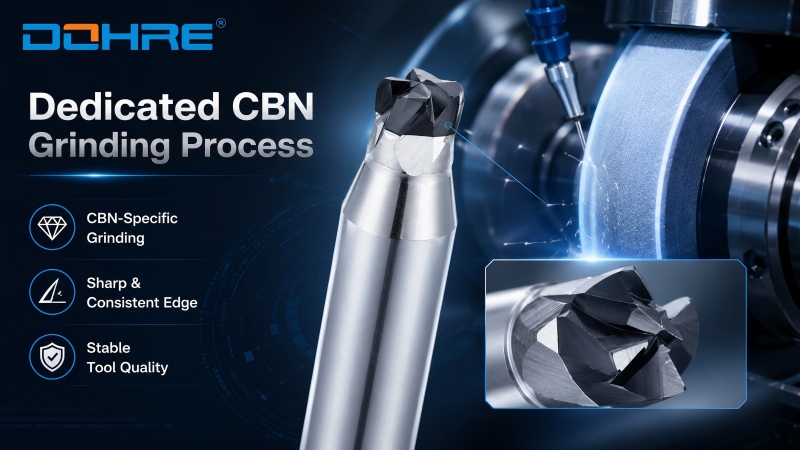
Les outils en CBN nécessitent des procédés de rectification et des meules spécifiques. DOHRE utilise des équipements de rectification de précision et des méthodes de rectification propres au CBN afin de garantir un tranchant optimal, une géométrie constante et une qualité d'outil stable.
Rectifieuses 5 axes Walter allemandes
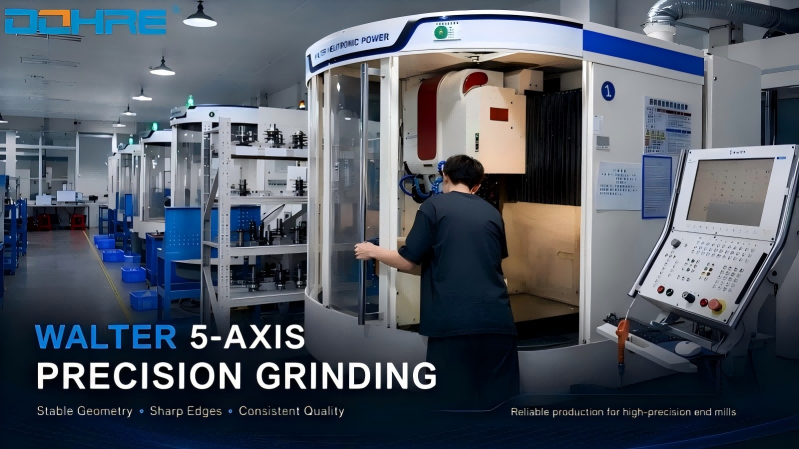
Les fraises en CBN sont fabriquées sur des rectifieuses de haute précision 5 axes Walter, de fabrication allemande. Ce procédé permet de garantir une géométrie de goujure précise, des dimensions d'outil stables et une qualité de coupe constante.
Précision de rectification du rayon
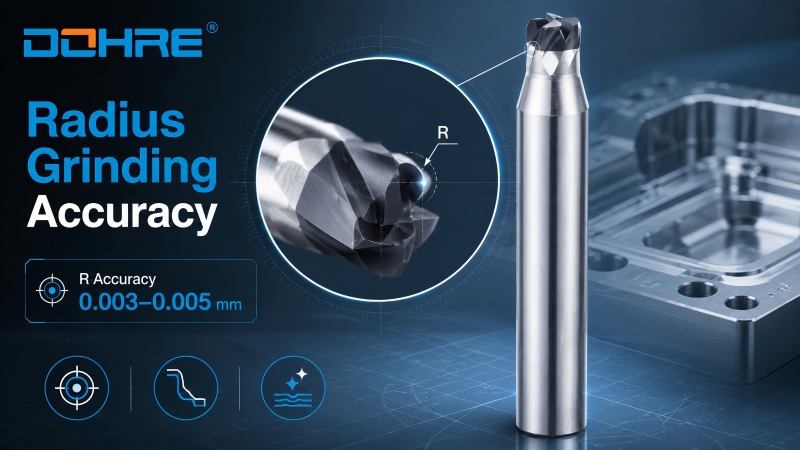
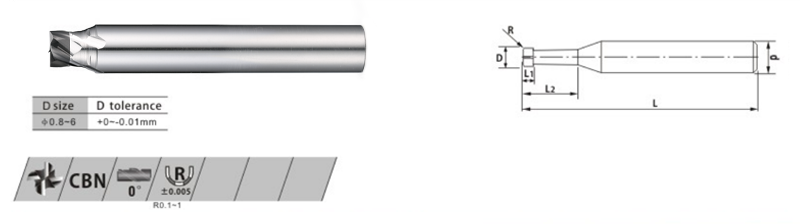
Pour les fraises à rayon d'angle CBN, la précision de rectification de l'angle R peut être contrôlé à 0.003–0.005 mm près. Cela contribue à améliorer la régularité des angles, la précision du profil et la stabilité de la surface lors de la finition de moules de précision.
Inspection Walter HELICHECK PLUS
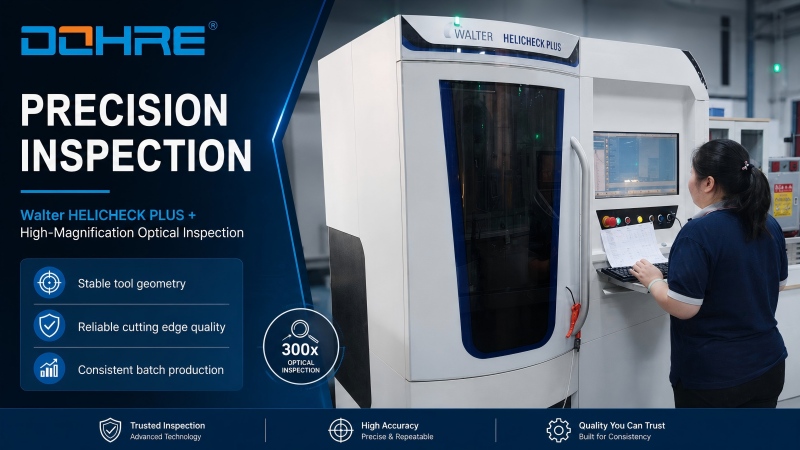
Le profil de l'outil et les dimensions clés sont inspectés à l'aide de Équipement de mesure Walter HELICHECK PLUSCela permet de garantir une géométrie stable et une qualité de lot constante.
Inspection des bords à fort grossissement
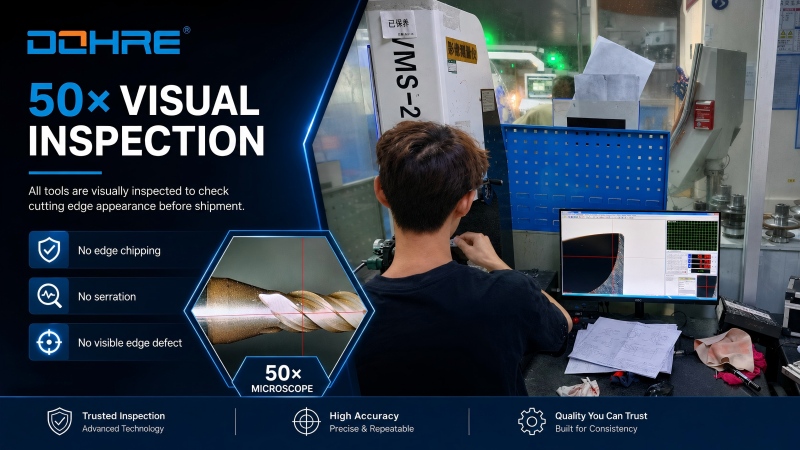
Les lames en CBN sont inspectées à fort grossissement afin de vérifier leur état, l'absence de micro-ébréchures, de fissures, de dentelures et autres défauts visibles avant la livraison.
Qualité stable pour les commandes OEM
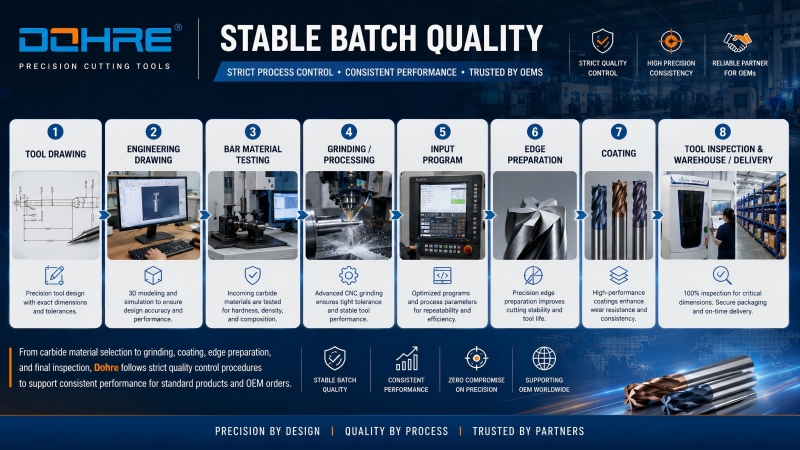
De la sélection du matériau NL900 CBN au brasage sous vide, en passant par la rectification de précision, l'inspection des bords et le contrôle qualité final, DOHRE suit des procédures strictes pour garantir des performances d'outillage stables pour la finition de l'acier trempé et les commandes d'outils CBN OEM.
FAQ & Contactez-nous
Q1 : À quoi sert une fraise à rayon d'angle CBN ?
Une fraise à rayon d'angle CBN est principalement utilisée pour la finition de l'acier trempé HRC60+, de l'acier trempé, des cavités de moules, des parois latérales, des épaulements, des marches et des profils de précision où la résistance des bords et la qualité de surface stable sont importantes.
Q2 : Quand dois-je choisir une fraise à rayon d'angle en CBN plutôt qu'une fraise carrée en CBN ?
Choisissez une fraise à rayon d'angle CBN lorsque l'angle vif d'une fraise carrée est facile à ébrécher, ou lorsque la finition des parois latérales, des épaulements, des décalages et des profils nécessite une protection des bords plus résistante.
Q3 : Quand devrais-je plutôt choisir une fraise à bout sphérique en CBN ?
Une fraise à bout sphérique en CBN est plus adaptée aux surfaces 3D, aux profils courbes, aux contours de forme libre et aux surfaces de moules où l'angle de contact de l'outil change continuellement.
Q4 : Cette fraise à rayon d'angle en CBN convient-elle à l'ébauche ?
Il est principalement recommandé pour la finition et la semi-finition. Les outils en CBN offrent de meilleures performances dans des conditions de coupe stables. Un ébauche importante, des coupes trop interrompues ou un engagement instable peuvent augmenter le risque d'écaillage des arêtes.
Q5 : Quelle plage de dureté convient à cet outil ?
Cet outil est principalement conçu pour la finition des aciers trempés HRC60+ et des aciers refroidis par trempe. Son adéquation réelle dépend également de la rigidité de la machine, du système de fixation de l'outil, des paramètres de coupe et de la stabilité de la trajectoire d'outil.
Q6 : Pourquoi une fraise en CBN s'écaille-t-elle lors de l'usinage d'acier trempé ?
Les raisons courantes incluent une plage de dureté inadaptée, un engagement instable de l'outil, un faux-rond excessif, un porte-à-faux trop long, un serrage faible, une géométrie d'outil inappropriée ou des paramètres de coupe agressifs.
Q7 : DOHRE peut-il personnaliser les fraises à rayon d'angle CBN ?
Oui. DOHRE prend en charge les fraises en bout à rayon d'angle CBN personnalisées, notamment le diamètre, le rayon d'angle, la longueur utile, la longueur totale, la taille de la tige, la structure de la cannelure et la géométrie spécifique à l'application.
Q8 : Êtes-vous un fabricant de fraises à rayon d'angle CBN ?
Oui. DOHRE fabrique des fraises en CBN pour la finition de l'acier trempé et de l'acier refroidi, notamment des fraises plates en CBN, des fraises à bout sphérique en CBN et des fraises à rayon d'angle en CBN.