


Hubungi Kami
Apakah Anda memiliki pertanyaan atau masalah yang dapat kami bantu?
Mari kita bicarakan proyek Anda dan bagaimana Dohre dapat membantu mendesain, memproduksi, dan mempersiapkan peralatan Anda untuk dipasarkan.

Volume bacaan: 7355

Waktu rilis : 2021-09-26
Perkiraan waktu membaca:
Pahat frais tersedia dalam berbagai geometri pemotongan karena permukaan datar, profil melengkung, rongga dalam, alur sempit, bahu, dan operasi penghilangan material yang tinggi memerlukan desain alat yang berbeda. Pahat frais persegi, ujung bulat, radius sudut, pengasaran, leher panjang, diameter mikro, dan profil khusus masing-masing menghasilkan hasil pemesinan yang berbeda. Panduan ini membandingkan jenis pahat frais yang paling umum digunakan dalam pemesinan CNC, menjelaskan fitur yang dirancang untuk dihasilkan oleh setiap pahat, dan menunjukkan di mana setiap jenis alat biasanya dipilih.
Dalam proses penggilingan CNC, bentuk ujung pemotong secara langsung memengaruhi permukaan dan fitur yang dapat dihasilkan oleh alat tersebut. Pemotong yang dirancang untuk alur dasar datar tidak akan menghasilkan hasil yang sama dengan alat yang dirancang untuk permukaan cetakan yang melengkung atau pemesinan bahu yang diperkuat.
Memahami jenis-jenis utama mata bor akan memudahkan untuk membedakan antara mata bor persegi, mata bor ujung bulat, mata bor radius sudut, mata bor kasar, mata bor leher panjang, mata bor diameter mikro, mata bor ulir, dan mata bor profil khusus sebelum memilih alat untuk operasi pemesinan CNC tertentu.
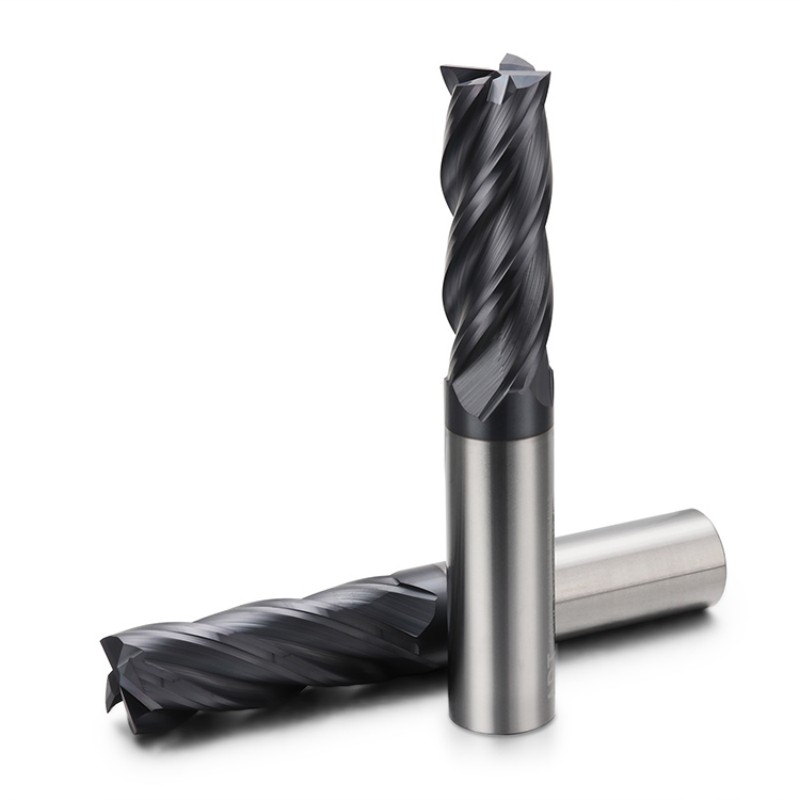
End mill adalah alat potong berputar yang digunakan pada mesin milling dan pusat permesinan CNC untuk menghilangkan material dari benda kerja. Sebagian besar end mill memiliki mata potong pada diameter luar dan, tergantung pada desain alat, di sepanjang permukaan ujungnya.
Struktur pemotongan ini memungkinkan mata bor untuk mengerjakan alur, kantong, dinding samping, bahu, permukaan datar, profil melengkung, dan fitur tiga dimensi. Geometri ujung dan desain alur yang berbeda dikembangkan untuk hasil pemotongan yang berbeda.
Dohre menyediakan mata bor ujung karbida padat untuk permesinan CNC dalam berbagai geometri, material, lapisan, konfigurasi alur, dan dimensi khusus.
Mata bor dapat diklasifikasikan berdasarkan geometri ujung pemotong, desain alur, jangkauan alat, tahap pemesinan, dan jenis fitur yang dirancang untuk dihasilkan. Berikut ini adalah beberapa jenis mata bor yang paling umum digunakan dalam pengerjaan logam CNC.

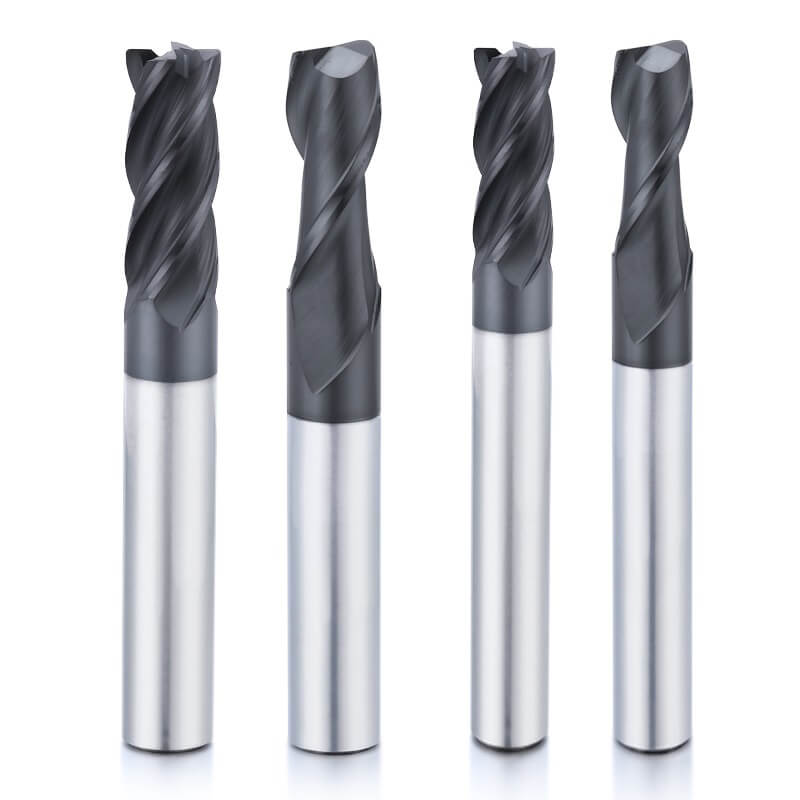
Mata bor ujung persegi, juga disebut mata bor ujung datar, memiliki ujung pemotong datar dengan sudut yang relatif tajam. Mata bor ini umumnya digunakan untuk permukaan datar, alur lebar penuh, kantong, dinding samping lurus, bahu, anak tangga, dan pemesinan permukaan bawah.
Pahat ujung persegi dipilih ketika komponen membutuhkan bagian bawah yang rata atau transisi yang jelas antara bagian bawah dan dinding. Sudut pemotongan yang tajam memberikan geometri yang akurat, tetapi mungkin lebih sensitif terhadap serpihan selama pemotongan terputus, kontak yang berlebihan, atau pemesinan yang tidak stabil.
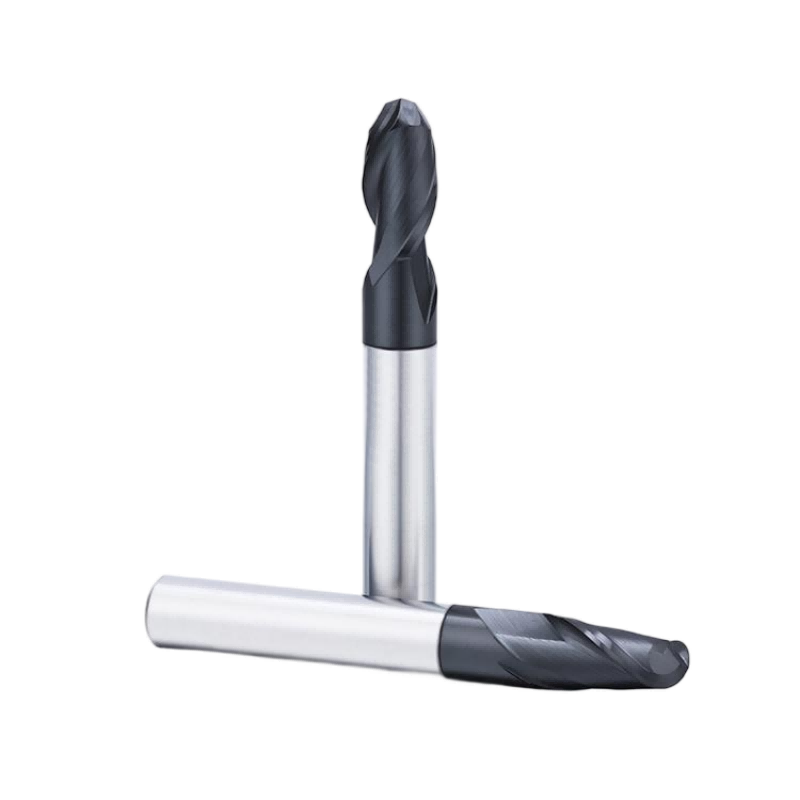
Mata bor ujung bulat memiliki ujung pemotong berbentuk setengah bola. Mata bor ini dirancang untuk permukaan melengkung, rongga cetakan, kontur tiga dimensi, profil bentuk bebas, transisi busur, dan operasi penyelesaian detail.
Profil pemotongan yang membulat memungkinkan alat untuk mengikuti perubahan sudut permukaan. Kualitas permukaan bergantung pada radius bola, langkah pemotongan, jalur pemotongan, kontak pemotongan, penyimpangan putaran, dan kondisi pemotongan di dekat pusat alat.
Mata pisau frais radius sudut, terkadang disebut mata pisau frais hidung banteng, memiliki ujung pemotong yang sebagian besar datar dengan radius tertentu antara permukaan ujung dan tepi pemotong samping.
Radius sudut memperkuat mata pisau dan dapat mengurangi kerusakan sudut dibandingkan dengan mata pisau milling ujung persegi yang tajam. Alat ini umumnya digunakan untuk bahu, dinding samping, anak tangga, profil cetakan, semi-finishing, dan operasi finishing yang membutuhkan dukungan sudut yang lebih kuat.
Pahat kasar menggunakan mata pisau bergerigi atau berbentuk gelombang untuk membagi material yang dihilangkan menjadi segmen serpihan yang lebih kecil. Hal ini dapat mengurangi tekanan pemotongan dan mendukung penghilangan material yang stabil selama pemesinan kasar.
Alat pengasah kasar biasanya digunakan untuk menghilangkan sebagian besar kelebihan material sebelum proses semi-finishing atau finishing. Alat ini biasanya tidak menggantikan alat pemotong finishing khusus ketika akurasi dimensi dan kualitas permukaan akhir sangat penting.
Mata bor finishing dirancang untuk mendukung konsistensi dimensi, akurasi profil, dan peningkatan kualitas permukaan. Mata bor ini dapat menggunakan geometri persegi, ujung bulat, atau radius sudut tergantung pada fitur benda kerja yang dibutuhkan.
Operasi penyelesaian umumnya menggunakan ukuran mata potong yang lebih kecil dan memerlukan penahan pahat yang stabil, parameter pemotongan yang sesuai, runout yang terkontrol, dan kualitas mata potong yang konsisten.
Mata bor ujung berleher panjang memiliki bagian leher yang lebih pendek di belakang alur pemotong. Leher yang lebih pendek memberikan ruang tambahan untuk rongga yang dalam, permukaan yang cekung, bukaan sempit, dinding cetakan, dan area di mana pemegang alat dapat mengganggu benda kerja.
Perkakas berleher panjang tersedia dengan ujung pemotong persegi, bulat, dan radius sudut. Leher perkakas biasanya hanya perlu sepanjang yang dibutuhkan karena jangkauan yang berlebihan dapat meningkatkan getaran dan defleksi perkakas.
Mata bor ujung berdiameter mikro dirancang untuk alur mikro, rongga kecil, bahu miniatur, kontur halus, fitur modul optik, komponen elektronik, suku cadang medis, sisipan cetakan presisi, dan detail permesinan kecil lainnya.
Alat mikro sangat sensitif terhadap penyimpangan spindel, akurasi dudukan alat, jarak tumpuan alat, penumpukan serpihan, kedalaman pemotongan, dan metode pemasukan. Konfigurasi alat yang pendek dan kaku umumnya lebih disukai jika geometri benda kerja memungkinkan.
Mesin ulir menggunakan interpolasi heliks CNC untuk membuat ulir internal atau eksternal. Tergantung pada desain pemotongnya, satu alat dapat menghasilkan diameter ulir yang berbeda ketika jarak ulir dan geometri alat sesuai.
Mata pisau pemotong alur T dirancang untuk menghasilkan alur berbentuk T setelah alur akses dikerjakan. Mata pisau pemotong undercut, mata pisau pemotong lollipop, mata pisau pemotong dovetail, dan alat khusus serupa lainnya dapat menjangkau fitur yang tidak dapat dikerjakan dengan mata pisau penggiling lurus biasa.
Desain lainnya meliputi mata pisau lurus, tirus, berbentuk V, ujung ganda, potong ke atas, potong ke bawah, pengukiran, pembuatan bevel, dan mata pisau profil khusus. Beberapa geometri ini digunakan untuk plastik, komposit, grafit, kayu, pengukiran, pemangkasan, dan pemesinan profil khusus aplikasi.
| Jenis Penggilingan Ujung | Aplikasi khas | Alasan Utama Pemilihan |
|---|---|---|
| Pabrik Ujung Persegi | Permukaan datar, celah, kantong, dinding samping, dan bahu. | Geometri dasar datar dan sudut tajam |
| Pabrik Ujung Hidung Bola | Permukaan melengkung, rongga cetakan, dan kontur 3D | Kontak berkelanjutan pada profil melengkung |
| Pojok Radius End Mill | Bahu, dinding samping, anak tangga, dan profil | Perlindungan sudut dan tepi pemotongan yang lebih kuat. |
| Penggilingan Akhir Roughing | Pengangkatan material yang tinggi dan pemesinan kasar | Segmentasi serpihan dan pengurangan tekanan pemotongan |
| Finishing End Mill | Penyelesaian akhir dimensi dan permukaan. | Akurasi profil dan konsistensi permukaan |
| Mata Bor Ujung Leher Panjang | Rongga yang dalam dan area pemesinan yang terbatas | Jarak bebas tambahan untuk dudukan dan benda kerja. |
| Mata Bor Ujung Berdiameter Mikro | Slot mikro, rongga kecil, dan fitur miniatur. | Akses ke geometri presisi kecil |
| Pabrik Benang | Pemesinan ulir CNC internal dan eksternal | Produksi benang fleksibel melalui interpolasi |
Meskipun mata bor ujung persegi, ujung bulat, dan ujung radius sudut mungkin memiliki diameter pemotongan nominal yang sama, namun menghasilkan fitur benda kerja yang berbeda. Profil ujung pemotong menentukan bagaimana alat tersebut bersentuhan dengan permukaan bawah, dinding samping, transisi sudut, dan profil lengkung.
| Geometri | Permukaan yang Dihasilkan | Aplikasi khas |
|---|---|---|
| Pabrik Ujung Persegi | Bagian bawah rata dan dinding samping lurus | Slot, saku, bahu, dan anak tangga |
| Pabrik Ujung Hidung Bola | Permukaan melengkung dan kontur 3D yang halus | Rongga cetakan, profil bentuk bebas, dan penyelesaian kontur. |
| Pojok Radius End Mill | Area datar dengan transisi sudut membulat | Bahu, dinding samping, profil, dan perlindungan tepi |
Mata bor ujung persegi biasanya dipilih ketika dibutuhkan bagian bawah yang rata dan transisi dinding yang bersih. Mata bor ujung bulat dipilih untuk permukaan yang melengkung secara kontinu. Mata bor ujung radius sudut memberikan kompromi antara area pemotongan yang rata dan dukungan sudut yang lebih kuat.
Mata bor ujung digunakan untuk menghasilkan berbagai macam permukaan dan fitur komponen pada baja, baja tahan karat, aluminium, paduan titanium, baja cetakan, baja yang dikeraskan, grafit, plastik, komposit, dan bahan-bahan lain yang dapat dikerjakan dengan mesin.
| Operasi Pemesinan | Penggunaan Khas |
|---|---|
| penempatan | Memproduksi slot, alur, dan saluran dengan lebar penuh. |
| Penggilingan Samping | Pemrosesan dinding vertikal, tepi, dan permukaan samping. |
| Mengantongi | Menghilangkan material di dalam batas tertutup. |
| Penggilingan Bahu | Memproduksi permukaan bawah dan dinding samping yang berdekatan |
| Pembuatan profil | Mengikuti kontur komponen internal atau eksternal. |
| permukaan Finishing | Meningkatkan kualitas permukaan dan konsistensi dimensi. |
| Kontur 3D | Pembuatan cetakan, permukaan lengkung, dan geometri bentuk bebas. |
| Pemesinan Rongga Dalam | Menjangkau fitur tersembunyi dengan alat berleher panjang |
| Mesin Mikro | Memproduksi slot, rongga, dan detail presisi berukuran mini. |
Penjelasan yang lebih rinci tentang masing-masing operasi tersedia dalam panduan kami tentang operasi dan aplikasi pemesinan end mill.
Penggilingan ujung adalah proses pemesinan di mana pahat berputar menghilangkan material sementara mesin CNC menggerakkan pahat atau benda kerja sepanjang jalur yang diprogram. Pemotongan dapat terjadi pada diameter luar, permukaan ujung, atau keduanya.
Tepi pemotong di sepanjang diameter luar melakukan pemotongan periferal. Tepi ini terutama bertanggung jawab untuk penggilingan samping, pembuatan profil, pemesinan dinding, dan mengontrol lebar alur atau kontur.
Ujung pemotong pada permukaan bawah mesin, alur, kantong, bahu, dan fitur masuk aksial. Geometri bawah yang dihasilkan bergantung pada apakah pemotongnya berbentuk persegi, bulat, radius, atau profil lainnya.
Mata pisau penggilingan ujung pemotong tengah memiliki mata pisau yang mencapai atau melintasi pusat alat, memungkinkan masuknya aksial dalam kondisi yang sesuai. Alat yang tidak memotong tengah biasanya memerlukan masuk dari samping, pembuatan jalur landai, interpolasi heliks, atau lubang akses yang telah dikerjakan sebelumnya.
Bahkan ketika mata pisau memotong di tengah, penusukan vertikal lurus tidak selalu merupakan metode masuk yang paling tepat. Geometri alat, diameter, material, kedalaman pemotongan, pembuangan serpihan, dan kekakuan mesin harus dipertimbangkan.
Bagian-bagian utama dari mata bor memengaruhi aksi pemotongannya, pembuangan serpihan, kekakuan, akses fitur, dan kemampuan dimensi.

| Bagian Penggiling Ujung | fungsi |
|---|---|
| Diameter pemotongan | Menentukan ukuran pemotong, lebar alur, dan akses fitur minimum. |
| seruling | Membentuk tepi pemotong dan menyediakan ruang untuk serpihan. |
| Ujung Pemotong Periferal | Melakukan penggilingan samping, pembuatan profil, dan pemesinan dinding. |
| Ujung Pemotongan Ujung | Permukaan bawah mesin, slot, dan kantong |
| Core | Memberikan kekuatan pada alat dan menopang mata pisau pemotong. |
| Sudut Helix | Memengaruhi gaya potong, keterlibatan mata pisau, dan aliran serpihan. |
| Panjang Seruling | Menentukan kedalaman pemotongan aksial yang tersedia |
| Leher | Memberikan ruang gerak yang cukup untuk melewati fitur-fitur yang dalam dan terbatas. |
| Shank | Bagian silindris yang dipegang oleh pemegang alat |
| Panjang Keseluruhan | Panjang total dari ujung pemotong hingga bagian belakang tangkai. |
Bagian pemotongan yang lebih panjang dan jangkauan alat yang lebih luas meningkatkan aksesibilitas tetapi dapat mengurangi kekakuan. Panjang alur, panjang leher, dan tonjolan alat yang paling pendek dan praktis umumnya memberikan stabilitas pemesinan yang lebih baik.
Baik mata bor maupun mata pahat adalah alat potong berputar, tetapi dirancang untuk arah pemotongan dan operasi pemesinan yang berbeda.

| Fitur | End Mill | Bor |
|---|---|---|
| Tujuan utama | Pemrosesan permukaan, alur, rongga, dan kontur | Menghasilkan lubang bundar |
| Arah Pemotongan | Aksial dan lateral, tergantung pada geometrinya. | Terutama aksial |
| Tepian Tajam | Permukaan ujung dan tepi pemotong periferal | Ujung bor dan bibir pemotong |
| Operasi Khas | Pembuatan alur, pembuatan profil, pembuatan kantong, dan pembentukan kontur. | Pengeboran dan pembuatan lubang |
| Pemotongan Samping | Dirancang untuk pemotongan samping | Biasanya tidak dirancang untuk penggilingan samping. |
Mata bor ujung tengah dapat memasuki benda kerja secara aksial dalam aplikasi yang sesuai, tetapi bukan berarti secara otomatis menggantikan mata bor khusus. Kedalaman lubang, pembuangan serpihan, akurasi diameter, dan geometri bagian bawah harus dipertimbangkan.
Material alat potong memengaruhi kecepatan pemotongan, kekakuan, kekuatan mata pisau, ketahanan aus, ketahanan panas, dan aplikasi pemesinan yang sesuai.
Mata bor baja kecepatan tinggi umumnya memberikan ketangguhan yang baik dan biaya awal yang lebih rendah. Mata bor ini mungkin cocok untuk kecepatan pemotongan yang lebih rendah, mesin yang kurang kaku, pekerjaan perbaikan, bentuk alat khusus, dan kuantitas produksi yang lebih kecil.
Pahat end mill berbahan karbida padat memberikan kekerasan, kekakuan, ketahanan aus, dan stabilitas mata potong yang tinggi. Pahat ini banyak digunakan dalam permesinan CNC di mana kecepatan pemotongan yang lebih tinggi, konsistensi dimensi, kualitas permukaan, dan produksi massal yang stabil dibutuhkan.
Jenis karbida, kandungan kobalt, lapisan, geometri alur, dan persiapan tepi dapat disesuaikan sesuai dengan material benda kerja dan kondisi pemesinan.
Informasi lebih lanjut tersedia dalam panduan kami mengenai keunggulan mata bor karbida padat untuk pemesinan CNC kecepatan tinggi.
Alat CBN dan PCD digunakan untuk aplikasi khusus, bukan sebagai pengganti langsung untuk mata bor karbida biasa. CBN umumnya dipertimbangkan untuk penyelesaian baja dengan kekerasan tinggi, sedangkan PCD dapat digunakan untuk aplikasi tertentu pada logam non-ferrous, grafit, komposit, dan material abrasif.
Karakteristik benda kerja yang dibutuhkan memberikan arahan pertama untuk memilih jenis mata bor. Material, jumlah alur, lapisan, panjang alat, dan kondisi mesin kemudian harus dievaluasi secara terpisah.
| Persyaratan Pemesinan | Arah Alat yang Direkomendasikan |
|---|---|
| Bagian bawah datar atau dinding samping lurus | Pabrik ujung persegi |
| Permukaan melengkung atau tiga dimensi | Pabrik ujung hidung bola |
| Bahu dengan sudut pemotongan yang lebih kuat | Pabrik ujung radius sudut |
| Penghapusan stok tinggi | Pabrik akhir hidup seadanya |
| Fitur yang dalam atau terbatas | Mesin penggiling ujung leher panjang |
| Fitur presisi kecil | Mesin penggiling ujung berdiameter mikro |
| Ulir CNC internal atau eksternal | Mesin penggiling benang |
Geometri ujung hanyalah tahap pertama dari pemilihan alat. Material benda kerja, jumlah alur, panjang pemotongan, lapisan, jangkauan alat, kekakuan mesin, runout dudukan alat, dan pembuangan serpihan juga harus dipertimbangkan.
Panduan lengkap kami tentang pemilihan mata bor untuk permesinan CNC menjelaskan cara mengevaluasi faktor-faktor ini secara bersamaan.
Jumlah alur juga memengaruhi ruang serpihan, kekuatan inti, dan jumlah mata potong. Lihat perbandingan kami antara mata bor ujung dengan 2 alur dan 4 alur untuk panduan yang lebih detail.
Jenis-jenis yang umum meliputi pahat ujung persegi, pahat ujung bulat, pahat ujung radius sudut, pahat ujung pengasahan kasar, pahat ujung finishing, alat berleher panjang, pahat ujung berdiameter mikro, pahat ulir, pemotong alur T, dan pemotong profil khusus.
Mata bor ujung persegi termasuk jenis yang paling banyak digunakan karena dapat mengerjakan permukaan datar, alur, kantong, dinding samping, bahu, dan undakan. Jenis yang tepat tetap bergantung pada fitur benda kerja yang dibutuhkan.
Mata bor ujung persegi menghasilkan dasar yang rata dan transisi yang relatif tajam. Mata bor ujung bulat mengikuti permukaan yang melengkung dan tiga dimensi. Mata bor ujung radius sudut memberikan area pemotongan yang sebagian besar rata dengan sudut membulat yang diperkuat.
Mata bor ujung persegi umumnya dipilih untuk permukaan dasar datar, alur, bahu, anak tangga, dan dinding samping lurus.
Mata bor ujung bulat umumnya digunakan untuk permukaan melengkung, rongga cetakan, profil bentuk bebas, transisi busur, dan penyelesaian kontur tiga dimensi.
Mata pisau penggiling kasar memiliki mata potong bergerigi atau berbentuk gelombang yang membagi material yang dihilangkan menjadi serpihan yang lebih kecil. Mata pisau ini dirancang untuk menghilangkan material secara stabil sebelum proses semi-finishing atau finishing.
Mata pahat ujung berleher panjang digunakan ketika mata potong harus mencapai fitur yang dalam atau terbatas sambil menghindari interferensi antara pemegang pahat dan benda kerja.
Pahat ujung digunakan untuk membuat alur, membuat kantong, memahat sisi, memahat bahu, membuat profil, penyelesaian permukaan, pembentukan kontur tiga dimensi, pemesinan rongga dalam, dan pemesinan fitur mikro.
Mata bor potong tengah dapat menembus material secara aksial dalam kondisi yang sesuai. Namun, mata bor khusus biasanya lebih efisien untuk menghasilkan lubang bundar standar, terutama ketika kedalaman lubang dan pembuangan serpihan penting.
Mulailah dengan fitur yang harus dikerjakan. Kemudian pertimbangkan material benda kerja, tahap pengerjaan, jumlah alur, diameter pahat, panjang pemotongan, jangkauan, lapisan, kekakuan mesin, pembuangan serpihan, dan kualitas permukaan yang dibutuhkan.
Berbagai jenis mata bor dikembangkan karena permukaan datar, profil melengkung, rongga dalam, fitur mikro, ulir, undercut, dan operasi pengasahan kasar memerlukan geometri pemotongan yang berbeda.
Pahat ujung persegi, ujung bulat, radius sudut, pengasahan kasar, leher panjang, dan diameter mikro masing-masing memecahkan masalah pemesinan yang berbeda. Memilih pahat yang tepat dimulai dengan memahami permukaan dan fitur yang harus dihasilkan oleh pahat tersebut.
Dohre memproduksi mata bor karbida standar dan khusus untuk permesinan CNC industri. Diameter pemotongan, panjang alur, dimensi leher, ukuran tangkai, panjang keseluruhan, jumlah alur, jenis karbida, lapisan, dan geometri pemotongan dapat dikembangkan sesuai dengan kebutuhan pelanggan.
Kirimkan kepada kami material benda kerja Anda, fitur pemesinan, diameter pahat, kedalaman pemotongan, hasil akhir permukaan yang diinginkan, kondisi mesin, dan jumlah produksi. Dohre dapat merekomendasikan pahat standar yang sesuai atau mengembangkan pahat khusus untuk aplikasi Anda.
Hubungi DohreApakah Anda memiliki pertanyaan atau masalah yang dapat kami bantu?
Mari kita bicarakan proyek Anda dan bagaimana Dohre dapat membantu mendesain, memproduksi, dan mempersiapkan peralatan Anda untuk dipasarkan.
Dengan terus menggunakan situs ini, Anda menyetujui kebijakan privasi dan Syarat dan Ketentuan kami.