


Contattaci
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.


Volume di lettura: 332

Tempo di rilascio: 2026-06-06
Tempo di lettura stimato:
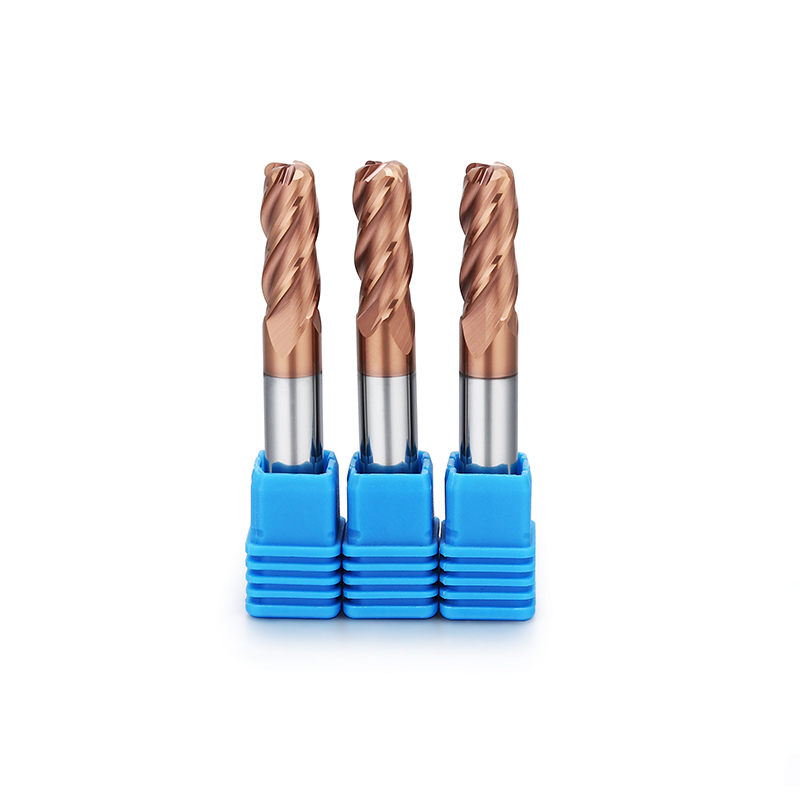
Le frese in metallo duro sono gli utensili da taglio principali utilizzati nelle operazioni di lavorazione dell'acciaio per stampi. Offrono l'elevata durezza, la resistenza all'usura e la tolleranza al calore necessarie per la sagomatura degli acciai per utensili temprati. Queste caratteristiche rendono le frese in metallo duro essenziali nella produzione di stampi e matrici.
Le frese in metallo duro sono gli utensili da taglio principali utilizzati nelle operazioni di lavorazione dell'acciaio per stampi. Offrono l'elevata durezza, la resistenza all'usura e la tolleranza al calore necessarie per la sagomatura degli acciai per utensili temprati. Queste caratteristiche rendono le frese in metallo duro essenziali nella produzione di stampi e matrici.

Le leghe di acciaio per stampi come P20, H13 e D2 sono comunemente utilizzate nello stampaggio a iniezione e nella tranciatura. Questi materiali hanno una durezza che varia da 30 a 60 HRC, il che richiede utensili in grado di resistere all'usura abrasiva e alle alte temperature di taglio. La scelta del materiale dell'utensile da taglio influisce direttamente sull'efficienza della lavorazione e sulla qualità finale del pezzo.
Le frese in metallo duro sono realizzate con particelle di carburo di tungsteno legate con cobalto. Questa struttura garantisce valori di durezza Rockwell compresi tra 78 e 92 HRA. L'elevata durezza resiste all'usura abrasiva causata dalle particelle di carburo duro presenti nell'acciaio per stampi, prolungando significativamente la durata dell'utensile rispetto alle alternative in acciaio rapido. La finezza della grana del carburo submicronico migliora ulteriormente l'affilatura del tagliente. Grani più fini, inferiori a 0.5 µm, creano un tagliente più affilato che produce tagli più netti su superfici in acciaio temprato. Questa microstruttura aumenta anche la resistenza alla rottura trasversale.
La lavorazione dell'acciaio per stampi genera temperature di taglio superiori a 800 °C all'interfaccia utensile-truciolo. I gradi di carburo mantengono la loro durezza a caldo fino a circa 900 °C, mentre l'acciaio rapido (HSS) inizia ad ammorbidirsi a 600 °C. Questa resistenza al calore consente velocità di taglio più elevate e una maggiore produttività sia nelle operazioni di sgrossatura che di finitura. La costante stabilità termica previene inoltre deviazioni dimensionali nella cavità lavorata. La conduttività termica delle frese in carburo varia da 80 a 120 W/mK a seconda del contenuto di cobalto. Gradi con un contenuto di cobalto più elevato, intorno al 10-12%, garantiscono una migliore dissipazione del calore. Un efficiente trasferimento di calore mantiene il tagliente più fresco e prolunga la durata dell'utensile nelle applicazioni di lavorazione a secco.
Il modulo elastico del carburo è di circa 600 GPa, circa tre volte quello dell'acciaio rapido. Questa rigidità riduce al minimo la flessione dell'utensile durante le lavorazioni pesanti su acciaio per stampi temprato. La riduzione della flessione migliora la precisione dimensionale su pareti di cavità profonde e nervature sottili, caratteristiche comuni nella progettazione degli stampi. Per una fresa a candela tipica con sporgenza 3xD, la costruzione in carburo riduce la flessione della punta di circa il 60% rispetto all'acciaio rapido a parità di carichi di taglio.
L'utilizzo di frese in metallo duro per l'acciaio per stampi offre vantaggi tangibili in termini di qualità superficiale, tempi di ciclo e precisione dimensionale. Questi benefici incidono direttamente sui costi di produzione degli stampi e sulla qualità dei pezzi. I produttori segnalano una costante riduzione dei costi dopo il passaggio dagli utensili in acciaio rapido (HSS) a quelli in metallo duro.
Le frese in metallo duro con rivestimenti adeguati possono raggiungere finiture superficiali inferiori a Ra 0.4 µm su acciaio per stampi temprato. Ciò riduce o elimina la necessità di lucidatura manuale. L'elevata rigidità del metallo duro minimizza vibrazioni e oscillazioni durante le passate di finitura. Una qualità superficiale costante riduce direttamente i tassi di rilavorazione in produzione. Le cavità degli stampi che richiedono finiture a specchio beneficiano della stabilità dimensionale del metallo duro.
Una singola fresa in metallo duro può lavorare da 3 a 5 volte più metri lineari di acciaio per stampi rispetto a un utensile equivalente in acciaio rapido (HSS). Ciò riduce i tempi di fermo per il cambio utensile e i costi di attrezzaggio per singolo pezzo. L'usura uniforme dell'utensile migliora inoltre la prevedibilità del processo. I pianificatori della produzione possono programmare i cambi utensile con maggiore sicurezza, riducendo gli arresti imprevisti della macchina. Questa affidabilità è preziosa negli ambienti di produzione "a circuito chiuso", dove la lavorazione degli stampi avviene durante la notte senza la supervisione dell'operatore.
Le frese in metallo duro supportano velocità di avanzamento fino a 2.5 volte superiori rispetto all'acciaio rapido (HSS) nella lavorazione di acciai per stampi pre-temprati. Velocità di taglio più elevate riducono i tempi di ciclo dal 30 al 50% nelle passate di sgrossatura. L'aumento della produttività si traduce direttamente in una riduzione del costo per cavità lavorata. Per blocchi stampo di grandi dimensioni, ciò significa ore di lavoro risparmiate per ogni operazione. L'assottigliamento radiale del truciolo ad alte velocità di avanzamento deve essere considerato nel calcolo dell'avanzamento effettivo per dente. Molti sistemi CAM includono la compensazione dell'assottigliamento del truciolo per le frese in metallo duro al fine di mantenere un carico di truciolo costante e prevenire il sovraccarico del tagliente. I produttori di utensili forniscono tabelle di velocità di avanzamento regolate a questo scopo.
I rivestimenti vengono applicati alle frese in metallo duro per migliorarne la lubrificazione e le proprietà di barriera termica. La scelta del rivestimento dipende dal tipo di acciaio dello stampo e dall'operazione di lavorazione. Un rivestimento errato può causare un'usura prematura del tagliente o una scarsa qualità superficiale. La selezione del rivestimento corretto è un passaggio fondamentale nella specifica degli utensili per la produzione di stampi.

Il nitruro di alluminio e titanio (AlTiN) è il rivestimento più utilizzato per la lavorazione dell'acciaio per stampi. Offre resistenza all'ossidazione fino a 900 °C e forma uno strato duro di ossido di alluminio durante il taglio. Le frese con rivestimento AlTiN offrono prestazioni ottimali su acciai P20 e H13 sia in fase di sgrossatura che di finitura. Il rivestimento riduce inoltre la formazione di bave sui acciai per stampi più teneri.
I rivestimenti in nitruro di titanio e silicio (TiSiN) offrono valori di microdurezza superiori a 40 GPa. Questi rivestimenti sono particolarmente efficaci sugli acciai per utensili D2 e A2 con durezza superiore a 50 HRC. La struttura nanocristallina riduce l'attrito e il trasferimento di calore al substrato dell'utensile. I risultati delle lavorazioni meccaniche mostrano una durata dell'utensile superiore del 40% rispetto al rivestimento standard AlTiN su acciai temprati per lavorazione a freddo.
I rivestimenti in nitruro di alluminio e cromo (AlCrN) offrono una resistenza alla corrosione superiore per acciai inossidabili per stampi come il 420SS. Il rivestimento mantiene la durezza alle alte temperature di taglio, resistendo al contempo all'usura chimica. L'AlCrN è la scelta consigliata per la produzione di cavità per stampi medicali. Offre inoltre una migliore resistenza all'ossidazione rispetto al TiAlN nelle lavorazioni a secco ad alta temperatura. Lo spessore del rivestimento per applicazioni su acciaio per stampi varia in genere da 2 a 4 µm. Rivestimenti più spessi offrono una migliore protezione dall'usura durante la sgrossatura, ma possono causare l'arrotondamento del tagliente negli utensili di finitura. La scelta dello spessore del rivestimento specifico per l'applicazione bilancia la resistenza all'usura con l'affilatura del tagliente.
La sgrossatura rimuove la maggior parte del materiale da un blocco stampo utilizzando elevate velocità di asportazione del metallo. Le frese in metallo duro con geometrie di separazione del truciolo gestiscono profondità di taglio fino a 2xD nell'acciaio P20. Le elevate velocità di avanzamento riducono i tempi di sgrossatura fino al 40% rispetto all'acciaio rapido (HSS). Una corretta strategia di sgrossatura distribuisce inoltre uniformemente le tensioni residue nel blocco stampo. Una distribuzione uniforme delle tensioni riduce la distorsione durante il successivo trattamento termico e migliora la precisione dimensionale finale della cavità.
La semifinitura prepara la superficie dello stampo per le passate di finitura finali. Le frese in metallo duro con geometria raschiante lasciano un'altezza di scanalatura inferiore a 0.02 mm. Questa fase garantisce una rimozione uniforme del materiale durante la finitura e previene la flessione dell'utensile nelle sezioni di cavità a parete sottile. La semifinitura rimuove in genere da 0.3 a 0.5 mm di materiale per lato. Le strategie di passo costante nella programmazione CAM contribuiscono a mantenere un carico di truciolo e una texture superficiale uniformi su superfici 3D complesse.
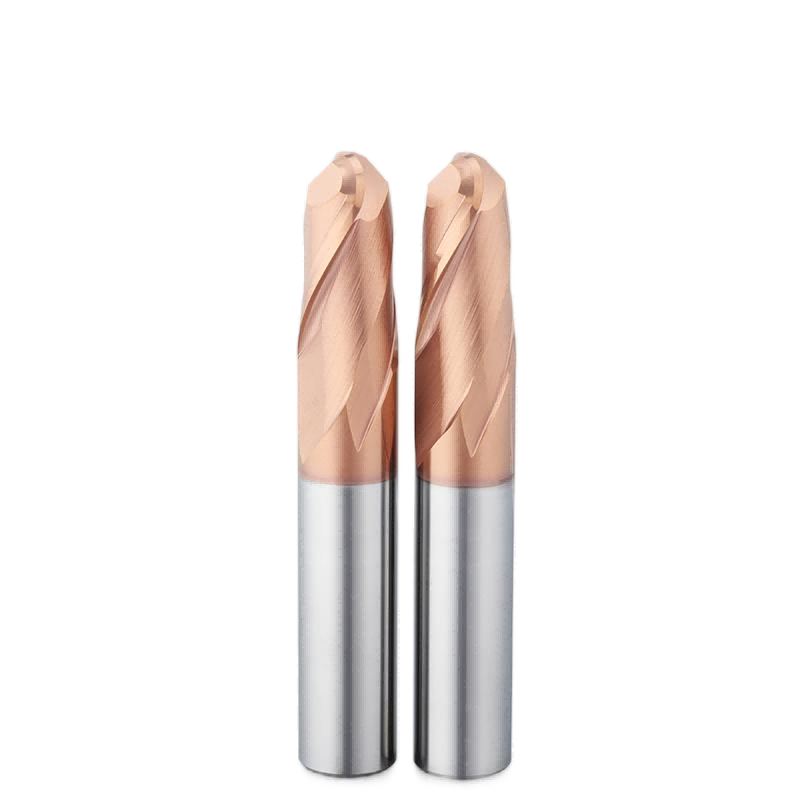
Le operazioni di finitura richiedono tolleranze ristrette e finiture superficiali di alta qualità. Le frese a sfera in metallo duro producono contorni 3D lisci sulle superfici delle cavità. Per le passate di finitura su acciaio temprato per stampi, le velocità di avanzamento tipiche sono comprese tra 0.05 e 0.15 mm per dente. L'utilizzo di piccoli passi laterali, intorno a 0.1-0.3 mm, garantisce una qualità superficiale di livello ottico, accettabile per le finiture degli stampi di Classe 101.
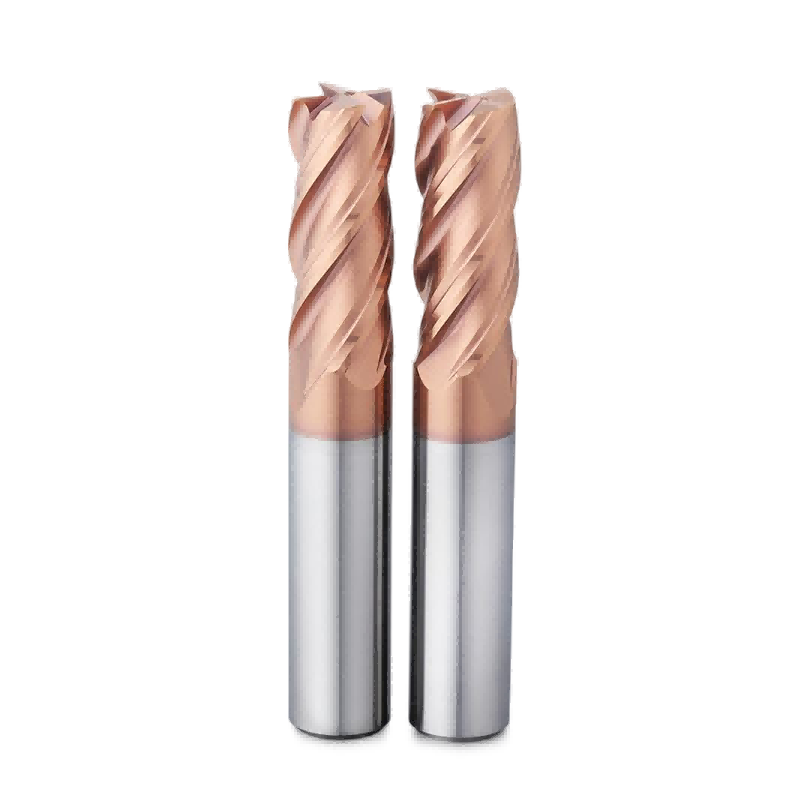
Le frese a quattro taglienti sono la scelta standard per l'acciaio per stampi perché offrono un buon equilibrio tra evacuazione dei trucioli e rigidità dell'utensile. Le frese a due taglienti sono più adatte per le operazioni di scanalatura, dove l'evacuazione dei trucioli è fondamentale. Gli utensili a sei taglienti migliorano la finitura superficiale nelle passate di finitura, ma richiedono una maggiore rigidità del mandrino della macchina per essere efficaci.
Per la sgrossatura dell'acciaio per stampi si preferiscono frese con un raggio di raccordo compreso tra 0.5 e 2.0 mm. Il raggio distribuisce le forze di taglio e riduce la scheggiatura del tagliente. Gli utensili con spigoli vivi sono riservati alle lavorazioni di precisione sulle pareti laterali della cavità. Un raggio maggiore migliora inoltre l'adesione del rivestimento al tagliente durante la deposizione.
Le frese in metallo duro standard per acciaio per stampi utilizzano un angolo di elica di 30 gradi. Angoli di elica maggiori, intorno ai 45 gradi, riducono le forze di taglio e migliorano la finitura superficiale sulle superfici curve. Angoli di elica inferiori, intorno ai 20 gradi, forniscono taglienti più robusti per tagli interrotti e materiali ad alta durezza, superiori a 55 HRC. Sono disponibili frese a elica variabile per ridurre le vibrazioni nella lavorazione di cavità profonde. La variazione dell'angolo di elica interrompe le frequenze di vibrazione armoniche. Questi utensili sono particolarmente efficaci nella lavorazione di scanalature profonde in acciai per utensili H13 e D2 ad elevate velocità di asportazione del materiale.
Acciaio per stampi di grado | Durezza (HRC) | Dimensione del grano di carburo | Rivestimento consigliato | Avanzamento per dente (mm) | Velocità di taglio (m/min) |
|---|---|---|---|---|---|
P20 pre-indurito | 28-35 | Micrograna 0.5-0.8 µm | AlTiN | 0.05-0.12 | 180-250 |
H13 lavori a caldo | 42-52 | Submicron 0.3-0.5 µm | AlTiN | 0.04-0.10 | 120-180 |
D2 lavoro a freddo | 56-62 | Ultrafine 0.2-0.3 µm | TIALSINA | 0.03-0.08 | 80-130 |
S7 resistente agli urti | 48-56 | Submicron 0.3-0.5 µm | AlTiN | 0.04-0.09 | 100-160 |
acciaio inossidabile 420SS | 45-52 | Micrograna 0.5-0.8 µm | ALCRN | 0.03-0.07 | 100-150 |
D: Qual è la durezza massima dell'acciaio per stampi che le frese in metallo duro possono lavorare?
A: Le frese in metallo duro con rivestimenti e geometrie appropriate possono lavorare acciaio per stampi fino a 62 HRC nella produzione regolare. Gli utensili in metallo duro di qualità ultrafine con rivestimenti in TiSiN possono gestire tagli intermittenti su materiali fino a 65 HRC. Il diametro dell'utensile e la lunghezza di sporgenza determinano il limite di durezza pratico per un taglio stabile.
D: In che modo il numero di scanalature influisce sulle prestazioni dell'acciaio per stampi?
A: Le frese a quattro taglienti sono la scelta standard per l'acciaio per stampi perché bilanciano l'evacuazione dei trucioli con la rigidità dell'utensile. Le frese a due taglienti sono più adatte per le operazioni di scanalatura, dove l'evacuazione dei trucioli è fondamentale. Gli utensili a sei taglienti migliorano la finitura superficiale nelle passate di finitura, ma richiedono mandrini della macchina con maggiore rigidità per evitare vibrazioni ad alte velocità.
D: È possibile utilizzare frese in metallo duro sia su acciaio per stampi temprato che non temprato?
R: Sì, le frese in metallo duro possono lavorare l'acciaio per stampi sia allo stato pre-temprato che temprato. Per l'acciaio P20 pre-temprato con durezza inferiore a 35 HRC, è sufficiente il metallo duro a grana fine standard con rivestimento AlTiN. Per gli acciai per utensili completamente temprati con durezza superiore a 50 HRC, sono necessari gradi di metallo duro ultrafine o submicronico con rivestimenti avanzati per evitare scheggiature del tagliente.
D: Quale metodo di lubrificazione è consigliato per le frese in metallo duro su acciaio per stampi?
A: La lubrificazione a quantità minima (MQL) è il metodo preferito per la fresatura di acciai per stampi con utensili in metallo duro. Il raffreddamento a flusso continuo può causare shock termico e microfratture sul tagliente. La MQL garantisce una lubrificazione adeguata all'interfaccia truciolo-utensile, mantenendo al contempo temperature di taglio stabili.
D: Quale velocità di avanzamento si dovrebbe utilizzare per le passate di finitura con frese in metallo duro su acciaio H13?
A: Per le passate di finitura su acciaio per stampi H13 a 48 HRC, si raccomandano velocità di avanzamento comprese tra 0.06 e 0.10 mm per dente con una fresa a sfera da 6 mm. La profondità di taglio assiale dovrebbe essere limitata a 0.2 mm per ottenere finiture superficiali inferiori a Ra 0.8 µm. Questi parametri bilanciano la produttività con la durata dell'utensile negli ambienti di produzione.
D: Come si devono ispezionare le frese in metallo duro per verificarne l'usura nella produzione di stampi?
A: Si raccomanda di effettuare un controllo periodico dell'usura utilizzando un presetter utensili con una risoluzione di 20 micron dopo ogni passata di sgrossatura. Un'usura del fianco inferiore a 0.15 mm è accettabile per le operazioni di finitura. Un'usura superiore a 0.25 mm richiede la sostituzione dell'utensile per mantenere le specifiche di finitura superficiale della cavità dello stampo.
Le frese in metallo duro offrono la durezza, la resistenza al calore e le caratteristiche di usura necessarie per una lavorazione efficiente dell'acciaio per stampi. La scelta del grado di metallo duro e della combinazione di rivestimento corretti per ogni tipo di acciaio per stampi influisce direttamente sulla durata dell'utensile e sulla qualità della superficie.
Dohrecnc Tools produce frese in metallo duro integrale progettate specificamente per applicazioni su stampi e matrici. Il team di ingegneri fornisce raccomandazioni specifiche per ogni applicazione e geometrie personalizzate per soddisfare le esigenze di lavorazione più complesse. Le frese CNC Dohrecnc sono realizzate con materie prime vergini al 100% e sottoposte a un controllo qualità a più fasi. Contattate Dohrecnc Tools per ricevere supporto tecnico per le vostre esigenze di lavorazione dell'acciaio per stampi.
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.
Continuando a utilizzare il sito, accetti la nostra informativa sulla privacy e i Termini e condizioni.