


Contattaci
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.


Volume di lettura: 470

Tempo di rilascio: 2026-07-06
Tempo di lettura stimato:
Velocità di taglio, avanzamento e profondità di taglio per frese a candela su acciai per stampi P20, 718H, NAK80 e H13. Include esempi di calcolo e indicazioni sul refrigerante.
La scelta dei parametri di taglio per le frese in acciaio per stampi determina simultaneamente la durata dell'utensile, la finitura superficiale e la precisione dimensionale. Velocità, avanzamento, profondità di taglio e larghezza di impegno devono essere adattati alla durezza dell'acciaio, al rivestimento dell'utensile e alla geometria della cavità per ottenere risultati di lavorazione stabili e produttivi.
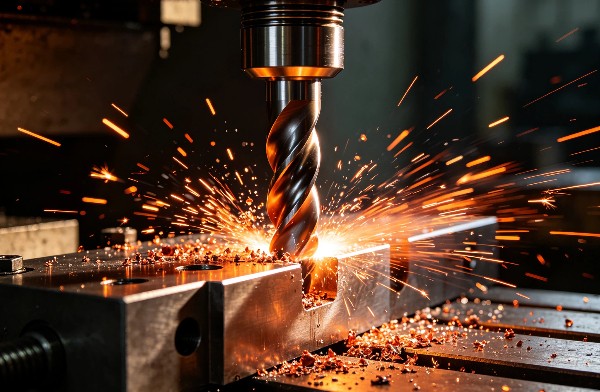
Le qualità di acciaio per stampi coprono un ampio intervallo di durezza, da 28 HRC per il P20 a 52 HRC per l'H13, influenzando direttamente la velocità di taglio e il carico di truciolo utilizzabili. Una maggiore durezza riduce la velocità di taglio massima stabile e restringe l'intervallo di velocità di avanzamento che evita la rottura del tagliente.
La durezza influenza anche il meccanismo di usura dominante. Gli acciai con durezza inferiore a 36 HRC producono usura adesiva e formazione di taglienti, richiedendo rivestimenti a basso attrito e avanzamenti moderati. Gli acciai con durezza superiore a 44 HRC tendono invece all'usura da ossidazione termica, che richiede rivestimenti resistenti al calore e velocità di taglio ridotte.
Gli acciai per stampi pre-temprati (30-40 HRC) rappresentano un punto di incontro tra i due regimi. I parametri di lavorazione devono tenere conto della transizione da un'usura a predominanza adesiva a un'usura a predominanza termica, man mano che la temperatura di taglio locale aumenta durante il contatto prolungato in cavità profonde.
| Acciaio per stampi di grado | Durezza (HRC) | Rivestimento consigliato | Velocità di taglio (m/min) |
|---|---|---|---|
| P20 (lega bassa) | 28-36 | ORO | 120-180 |
| 718H (pre-temprato) | 33-38 | TIALSINA | 100-160 |
| NAK80 (pre-temprato) | 37-41 | TIALSINA | 80-140 |
| H13 (lavori a caldo) | 44-52 | TIALSINA | 60-120 |
| S7 (resistente agli urti) | 44-50 | DR3 | 70-130 |
| A2 (indurimento all'aria) | 48-52 | DR3 | 50-100 |
I valori di velocità di taglio si basano su un flusso di refrigerante di 15 L/min. La lavorazione a secco riduce questi intervalli del 30-40%. Il refrigerante che attraversa l'utensile a 20 bar consente di raggiungere i valori più elevati per operazioni di fresatura profonda su acciai temprati.
L'avanzamento per dente (fz) determina lo spessore del truciolo, la forza di taglio e la finitura superficiale. Lo spessore del truciolo ideale per la fresatura stabile dell'acciaio per stampi varia da 0.05 mm per la finitura a 0.25 mm per la sgrossatura.
La velocità di avanzamento del mandrino viene calcolata in base all'avanzamento per dente, al numero di scanalature e alla velocità di rotazione del mandrino:
Velocità di avanzamento (mm/min) = fz × Z × RPM
Dove fz è l'avanzamento per dente (mm), Z è il numero di scanalature e RPM è la velocità del mandrino.
Una fresa a candela da 10 mm di diametro, a 4 taglienti, con rivestimento AlTiN, che lavora la lega H13 a 44 HRC:
Velocità di taglio: 100 m/min
Giri al minuto del mandrino = (100 × 1000) / (π × 10) = 3,183 giri al minuto
Avanzamento per dente: 0.10 mm (campo di finitura)
Velocità di avanzamento = 0.10 × 4 × 3,183 = 1,273 mm/min
Per la sgrossatura dello stesso utensile a fz = 0.20 mm:
Velocità di avanzamento = 0.20 × 4 × 3,183 = 2,546 mm/min
La profondità di taglio assiale (Ap) e la larghezza di impegno radiale (Ae) controllano l'apporto di calore e il carico meccanico sul tagliente. Parametri conservativi prolungano la durata dell'utensile; parametri aggressivi aumentano la velocità di asportazione del materiale a scapito di un'usura più rapida.
| Funzionamento | Profondità assiale (ap) | Larghezza radiale (Ae) | Applicazione |
|---|---|---|---|
| Finitura leggera | 0.1–0.5 mm | 0.05–0.20 × D | Finitura superficiale e cavità di precisione |
| Semifinitura | 0.5–1.5 mm | 0.20–0.40 × D | Passaggi di pre-finitura e pulizia degli angoli |
| Sgrossatura (convenzionale) | 1.0–3.0 mm | 0.40–0.60 × D | Fresatura a tasca aperta e frontale |
| Rugosità (trocoidale) | 1.0–2.0 mm | 0.05–0.15 × D | Tasca capiente con impegno costante |
La fresatura trocoidale riduce Ae per mantenere uno spessore del truciolo e un carico termico uniformi, consentendo valori di Ap più profondi in cavità di stampo ristrette.
Le frese a candela di piccolo diametro (3-6 mm) richiedono velocità di taglio inferiori e avanzamenti ridotti a causa della limitata resistenza del nucleo e della ridotta capacità di dissipazione del calore. Ridurre la velocità del 20-30% rispetto al valore base e limitare fz a 0.03-0.08 mm per un taglio stabile.
Gli utensili di grande diametro (16-25 mm) possono sostenere velocità di asportazione del materiale più elevate, ma richiedono un volume di refrigerante proporzionalmente maggiore. Aumentare il flusso di refrigerante a 20-30 l/min per le operazioni di sgrossatura con frese di grandi dimensioni su acciai per stampi temprati.
Gli utensili a due taglienti consentono un'evacuazione aggressiva dei trucioli per la sgrossatura di acciai per stampi gommosi con durezza inferiore a 36 HRC. Gli utensili a quattro e sei taglienti offrono una migliore finitura superficiale e rigidità per le passate di finitura su acciai pre-temprati e temprati.
D: Come si regolano i parametri quando si passa da P20 a H13?
A: Ridurre la velocità di taglio del 40-50%, diminuire l'avanzamento per dente del 30-40% e ridurre la profondità di taglio del 50-70%. Passare dal rivestimento TiCN al rivestimento AlTiN e aumentare il flusso del refrigerante del 50%. Queste modifiche riflettono il passaggio da condizioni di usura prevalentemente adesive a condizioni di usura prevalentemente termiche.
D: Cosa succede se supero l'intervallo di velocità di taglio consigliato?
A: Il superamento dell'intervallo di velocità accelera l'ossidazione termica del rivestimento e del substrato in carburo. La durata dell'utensile si riduce del 30-60% per ogni aumento del 20% della velocità al di sopra del limite massimo raccomandato. La finitura superficiale si degrada man mano che l'usura del tagliente progredisce rapidamente durante l'utilizzo prolungato.
D: Posso utilizzare gli stessi parametri per la fresatura trocoidale e quella convenzionale?
A: La fresatura trocoidale utilizza una larghezza radiale (Ae) inferiore, ma può aumentare la profondità assiale (Ap) oltre i limiti convenzionali. L'avanzamento per dente rimane invariato. L'angolo di impegno ridotto abbassa la temperatura di taglio massima, consentendo tagli più profondi alla stessa velocità che i percorsi convenzionali non possono sostenere.
D: Il diametro dell'utensile influisce sulla formula della velocità di taglio?
A: Il diametro dell'utensile determina i giri al minuto del mandrino per una data velocità di taglio. Un diametro minore richiede un numero di giri al minuto maggiore per raggiungere la stessa velocità di taglio in m/min. La velocità di taglio in sé non cambia con il diametro, ma i calcoli relativi ai giri al minuto e all'avanzamento devono essere adattati di conseguenza.
D: Quando dovrei passare dal raffreddamento a flusso continuo al raffreddamento attraverso l'utensile?
A: Passare al raffreddamento attraverso l'utensile quando la profondità della cavità supera i 30 mm o quando si osserva la formazione di una barriera di vapore sul tagliente. L'erogazione attraverso l'utensile mantiene un controllo termico costante indipendentemente dalla geometria della cavità ed è essenziale per una lavorazione stabile degli acciai temprati in stampi profondi.
I parametri di taglio dell'acciaio per stampi devono essere allineati con la durezza dell'acciaio, il rivestimento dell'utensile e la geometria della cavità per bilanciare durata dell'utensile, finitura superficiale e produttività. I calcoli di velocità e avanzamento basati su intervalli empirici per ogni tipo di acciaio forniscono un punto di partenza affidabile. Le regolazioni relative al diametro dell'utensile, all'erogazione del refrigerante e alla strategia di fresatura affinano questi parametri per specifiche applicazioni di produzione di stampi.
Per raccomandazioni dettagliate sui parametri di taglio e specifiche personalizzate degli utensili per la lavorazione dell'acciaio per stampi, contatta il team di ingegneri di Dohrecnc Tools. Richiedi un preventivo rapido a Dohrecnc Tools per frese in metallo duro integrale con rivestimenti ottimizzati per l'applicazione e geometrie adatte ai tuoi tipi di acciaio per stampi.
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.
Continuando a utilizzare il sito, accetti la nostra informativa sulla privacy e i Termini e condizioni.