Frese a testa piatta di piccole dimensioni: come scegliere la fresa giusta per piccole scanalature, cavità e dettagli di precisione.
Tempo di rilascio: 2026-08-11
Tempo di lettura stimato:
Introduzione
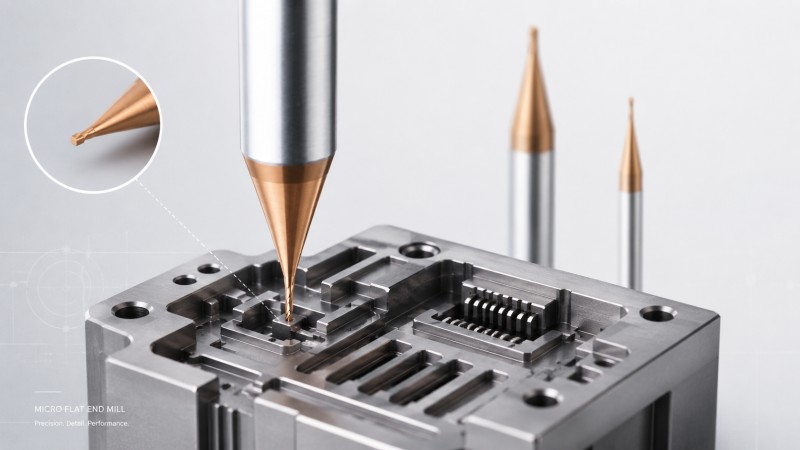
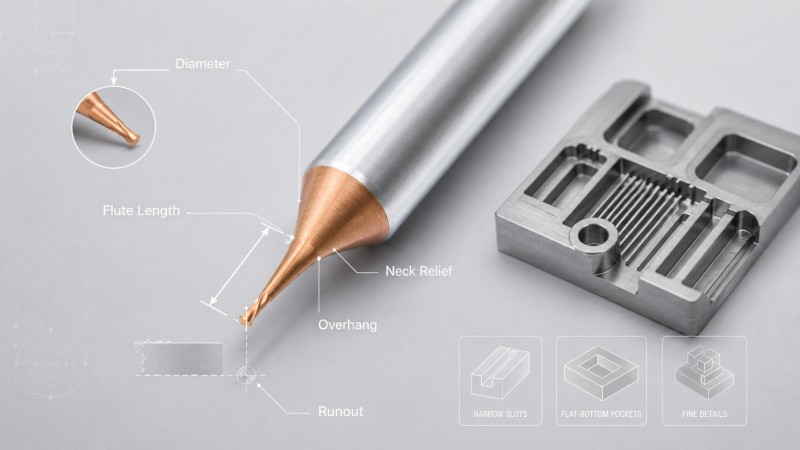
Le frese a testa piatta di piccole dimensioni vengono utilizzate per scanalature strette, piccole cavità, elementi a fondo piatto, spalle di precisione, dettagli di connettori e altre strutture CNC di precisione in cui le frese di dimensioni standard non possono arrivare. La scelta della fresa giusta richiede più che la semplice corrispondenza del diametro con il disegno: lunghezza della scanalatura, spazio libero del collo, sporgenza dell'utensile, eccentricità, materiale del pezzo e strategia di finitura influiscono tutti sulla precisione di lavorazione e sulla durata dell'utensile.
La lavorazione dell'acciaio per stampi richiede un costante equilibrio tra velocità di asportazione del materiale e qualità della superficie. Quando si lavora con materiali difficili come l'acciaio temprato per stampi, la scelta della fresa sbagliata comporta costi elevati per gli utensili, vibrazioni eccessive e rotture improvvise. Le officine meccaniche spesso perdono profitti a causa di finiture superficiali scadenti che richiedono ore di costosa lucidatura manuale al banco.
La scelta della giusta combinazione di utensili da taglio per la sgrossatura e la finitura risolve questi colli di bottiglia nella produzione. L'abbinamento del substrato, del rivestimento e della geometria dell'utensile ai materiali specifici dello stampo garantisce una durata prevedibile dell'utensile e il mantenimento delle tolleranze richieste. Questa guida tecnica illustra strategie pratiche per abbinare in modo efficiente gli utensili di fresatura alle vostre applicazioni di acciaio per stampi.
In che modo la durezza dell'acciaio per stampi influisce sulla scelta degli utensili di fresatura?
Acciai pre-temprati morbidi (P20, NAK80, 718H)
Gli acciai pre-temprati hanno in genere una durezza compresa tra 28 e 38 HRC. Questi materiali offrono una buona lavorabilità, ma tendono a formare trucioli se le velocità di taglio non sono adeguate. I carburi standard ad alta tenacità si comportano bene in questo caso. La geometria dell'utensile dovrebbe privilegiare taglienti affilati e scanalature lucidate per favorire un'efficace evacuazione dei trucioli durante le passate di sgrossatura prolungate.
Acciai per utensili completamente temprati (H13, S136, SKD61, acciaio in polvere CPM)
Gli acciai per stampi temprati con durezza da 45 a 60 HRC generano calore estremo e forti sollecitazioni meccaniche durante la lavorazione. La lavorazione di queste leghe richiede frese realizzate con substrati in carburo a grana fine ad alto contenuto di cobalto. L'utilizzo di frese in metallo duro integrale ad alte prestazioni garantisce la rigidità necessaria per prevenire la scheggiatura del tagliente sotto carichi pesanti.
Matrice di durezza e applicazione per acciai per stampi comuni
Per semplificare il processo di selezione degli utensili, il seguente confronto evidenzia le tipologie di utensili consigliate in base alla durezza del materiale e alle applicazioni previste.
| Materiale acciaio per stampi | Durezza tipica | Applicazione principale | Geometria e rivestimento consigliati |
|---|
| P20 o 718H | 28 a 38 HRC | Stampi a iniezione per materie plastiche e basi generiche | Raggio quadrato o angolare; rivestimento AlTiN |
| H13 o SKD61 | 45 a 55 HRC | Stampi per lavorazioni a caldo e cavità per pressofusione | Raggio d'angolo o avanzamento elevato; rivestimento TiAlSiN |
| S136 | 48 a 54 HRC | Stampi in plastica a specchio e strumenti medici | Frese a sfera; in carburo submicronico |
| Acciaio in polvere CPM | 55 a 60 HRC | Matrici e utensili per stampaggio ad alta usura | Raggio d'angolo; Frese con rivestimento nano HIPIMS |
Dopo aver stabilito come la durezza del materiale determini la scelta dell'utensile di base, il passo successivo consiste nell'abbinare la geometria dell'utensile alle specifiche operazioni di lavorazione.
Come si ottimizza la geometria dell'utensile per le operazioni di sgrossatura e finitura?
Frese ad alta velocità e laminatoi indicizzabili per una rapida rimozione del materiale.
Le operazioni di sgrossatura si concentrano sulla massimizzazione della velocità di asportazione del materiale senza compromettere la stabilità della macchina. Le frese ad alta velocità di avanzamento presentano angoli di ingresso ridotti che dirigono le forze di taglio assialmente verso il mandrino della macchina. L'utilizzo di una fresa dedicata per l'acciaio per stampi consente elevate velocità di avanzamento durante la sgrossatura di cavità profonde, riducendo al minimo la flessione laterale.
Frese a sfera in metallo duro integrale per profili superficiali precisi
La finitura di profili curvi di stampi richiede un'accuratezza del profilo precisa e una bassa rugosità superficiale. Le frese a testa sferica lavorano superfici complesse con passaggi di precisione. Mantenere una bassa eccentricità radiale garantisce un impegno costante dei denti, prevenendo segni di scricchiolio e riducendo drasticamente i tempi di lucidatura post-lavorazione sulle superfici finali dello stampo.
Frese a raggio d'angolo per la stabilità della semifinitura
Le frese con raggio d'angolo offrono un tagliente più robusto rispetto alle frese a testa quadrata standard. Distribuiscono il calore e le sollecitazioni meccaniche lungo il raggio, riducendo la scheggiatura degli angoli durante le operazioni di semifinitura. Questa configurazione gestisce in modo affidabile le transizioni di spallamento, prolungando la durata dell'utensile nelle applicazioni di fresatura più impegnative per stampi e matrici.
Sebbene le geometrie ottimizzate garantiscano la stabilità meccanica, la gestione delle alte temperature di taglio richiede rivestimenti superficiali avanzati.
Tecnologie di rivestimento avanzate progettate per la fresatura di stampi ad alta temperatura
Rivestimenti AlTiN e TiAlN per un'elevata stabilità termica
La lavorazione di materiali duri per stampi genera temperature localizzate nella zona di taglio che superano gli 800 gradi Celsius. I rivestimenti in nitruro di titanio e alluminio formano uno strato protettivo di ossido di alluminio quando esposti al calore. Questo strato agisce come barriera termica, preservando la durezza del substrato e ritardando l'usura dei fianchi durante cicli di fresatura a secco aggressivi.
Rivestimenti nanocompositi per la finitura di acciai ultraduri
La tecnologia di rivestimento High Power Impulse Magnetron Sputtering produce nanostrutture composite estremamente dense. I rivestimenti applicati con questo metodo presentano un'adesione superiore, un'elevata resistenza all'ossidazione fino a 1200 gradi Celsius e bassi coefficienti di attrito. Queste caratteristiche prevengono la formazione di microfratture durante la finitura a secco di acciai temprati fino a 60 HRC.
Indicatori di prestazione dei rivestimenti superficiali
La scelta del rivestimento più adatto dipende direttamente dalla temperatura di esercizio e dai requisiti di durezza del materiale.
Comprendere la generazione di calore è fondamentale per valutare gli ambienti di taglio e le strategie di controllo delle vibrazioni.
Come evitare le insidie dello shock termico nella lavorazione ad alta velocità degli stampi
Regole strategiche per la strategia di raffreddamento a getto d'aria contro quella a flusso continuo
L'applicazione di un refrigerante liquido durante la fresatura ad alta velocità dell'acciaio temprato provoca una rapida espansione e contrazione termica. Questo ciclo termico crea microfratture perpendicolari al tagliente, che possono portare a guasti improvvisi dell'utensile. L'utilizzo di un getto d'aria compressa ad alta pressione rimuove efficacemente i trucioli mantenendo le temperature della zona di taglio prevedibili, senza shock termici.
Controllo del rapporto di sporgenza dell'utensile per eliminare le vibrazioni della cavità
Le cavità profonde degli stampi richiedono lunghe sporgenze dell'utensile, che aumentano la suscettibilità alle vibrazioni. Mantenere il rapporto lunghezza/diametro inferiore a quattro volte il diametro previene vibrazioni eccessive. Quando una maggiore portata è inevitabile, le frese speciali con angoli di elica variabili e spaziatura delle scanalature non uniforme interrompono la risonanza armonica, mantenendo finiture superficiali pulite sul pezzo in lavorazione.
Prima di prendere una decisione definitiva sul percorso di acquisto degli utensili, esaminare le domande più comuni che si pongono in officina aiuta a prevenire costosi errori di processo.
Domande frequenti
Quali fattori influenzano direttamente il costo di produzione su misura delle frese specializzate per stampi?
Il prezzo degli utensili personalizzati dipende dalla granulometria della materia prima, dai tipi di rivestimento PVD specializzati, dalle geometrie complesse e dal volume totale del lotto. Anche i tempi di impostazione della rettifica personalizzata influiscono sul prezzo unitario degli utensili non standard. Per un preventivo preciso in base alle vostre specifiche esigenze di lavorazione degli stampi, contattate direttamente il team di ingegneri di Dohre CNC Tools .
In che modo una scelta errata del portautensili influisce sulla durata di una fresa a testa sferica durante la finitura?
L'utilizzo di mandrini a pinza di bassa precisione con elevata eccentricità provoca un carico di truciolo non uniforme sulle scanalature dell'utensile. Se una scanalatura subisce un taglio più intenso rispetto alle altre, si usura prematuramente e causa vibrazioni. Per massimizzare la durata dell'utensile, è essenziale utilizzare portautensili di precisione a calettamento termico o idraulici che mantengano l'eccentricità al di sotto di 0.003 mm.
Come possono gli operatori di macchine stimare la vita operativa residua di una fresa durante la fase di semifinitura?
Durante le pause di lavorazione, gli operatori devono monitorare l'ampiezza dell'usura del fianco dell'utensile utilizzando un tubo ottico. Una banda di usura uniforme del fianco fino a 0.2 mm indica un'usura normale. Se si verificano micro-scheggiature lungo il tagliente o se il monitoraggio acustico rileva rumori anomali del mandrino, l'utensile deve essere sostituito prima che si verifichi un guasto catastrofico.
Conclusione
Abbinare la fresa giusta alle specifiche proprietà dell'acciaio per stampi migliora direttamente la produttività della lavorazione e riduce i costi operativi. La selezione di geometrie appropriate per le operazioni di sgrossatura, semifinitura e finitura minimizza l'usura dell'utensile, previene le cricche termiche ed elimina costosi interventi manuali al banco. L'adozione di un controllo adeguato della sporgenza dell'utensile e di strategie di pulizia con aria compressa garantisce ulteriormente una lavorazione CNC stabile.
Collaborare con un produttore di utensili esperto garantisce l'accesso a una qualità costante degli utensili e a un supporto ingegneristico personalizzato. Dohre CNC Tools offre frese in metallo duro integrale ad alte prestazioni, progettate per la produzione di stampi e matrici in condizioni estreme. Contattate oggi stesso il nostro team di supporto tecnico per ottimizzare le vostre strategie di attrezzaggio e richiedere un preventivo competitivo.





