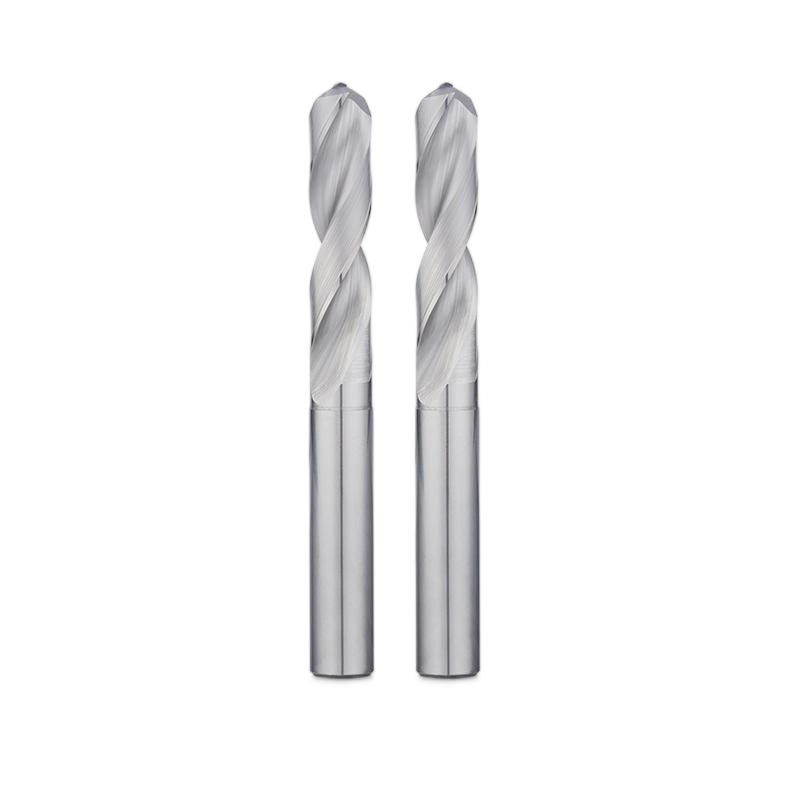
Produkteinführung
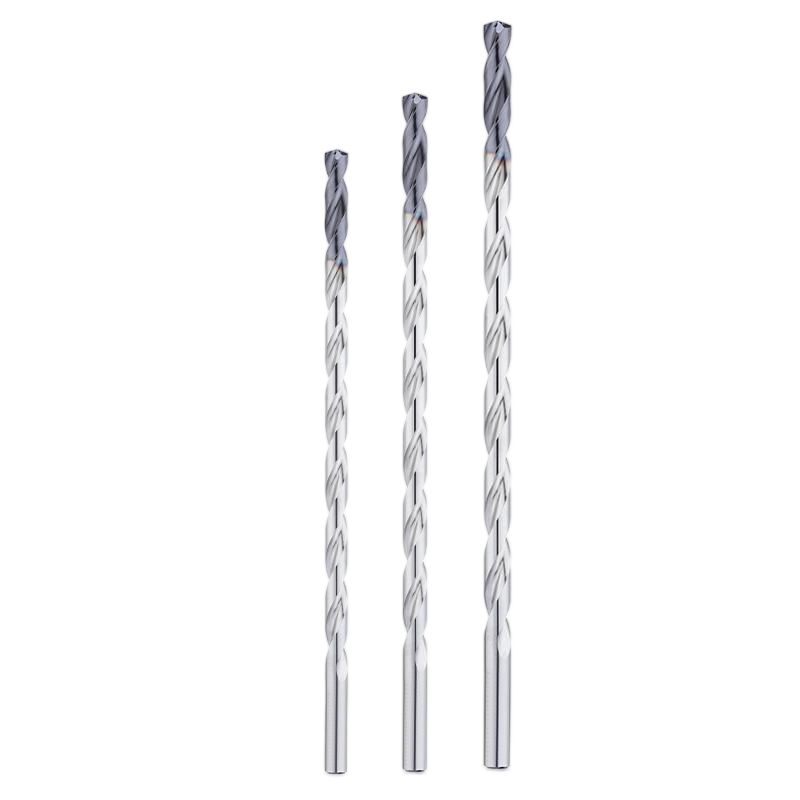
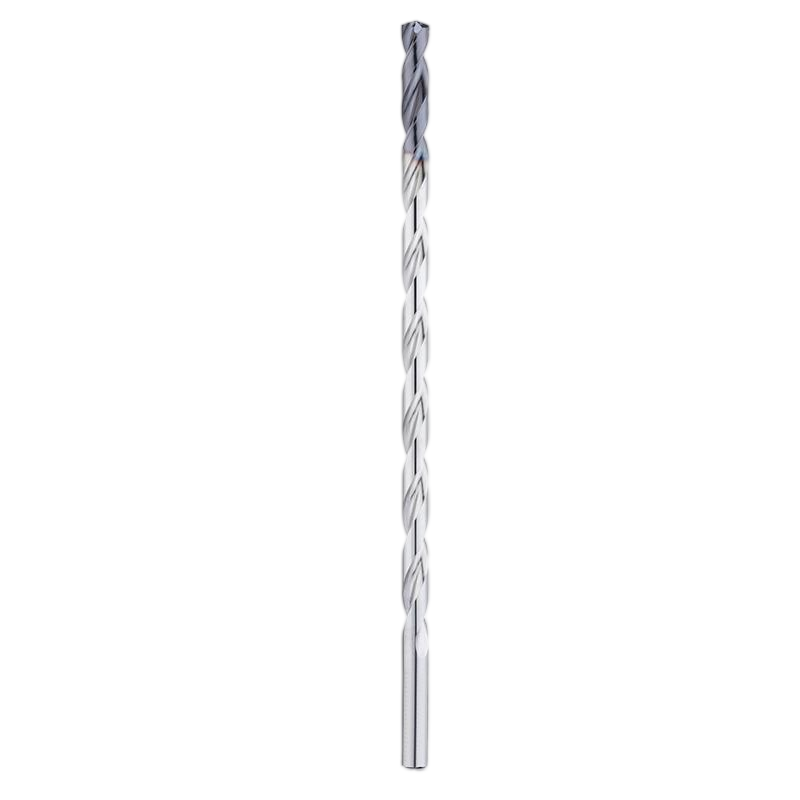
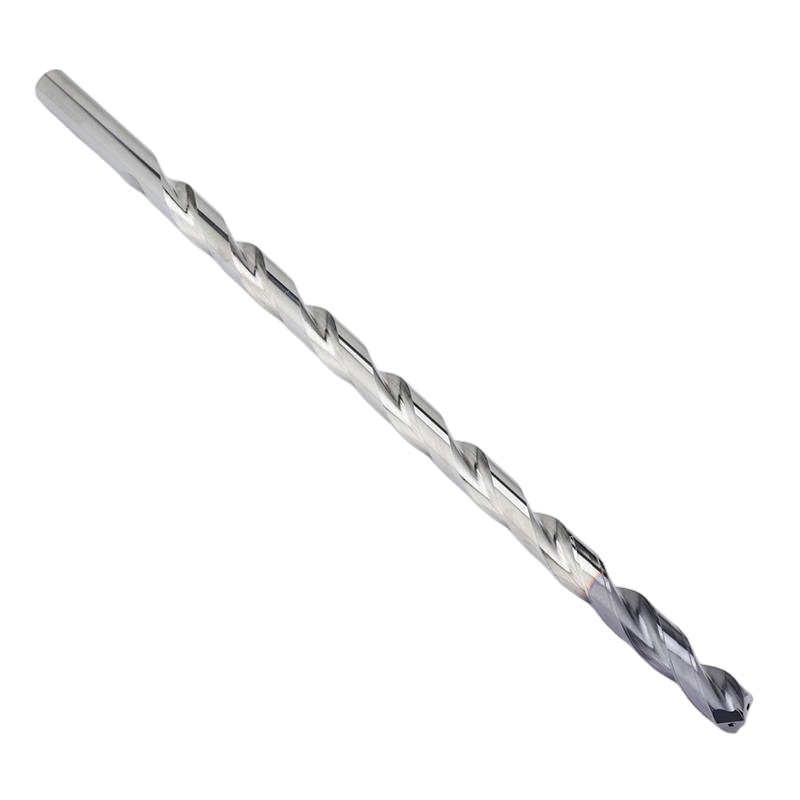
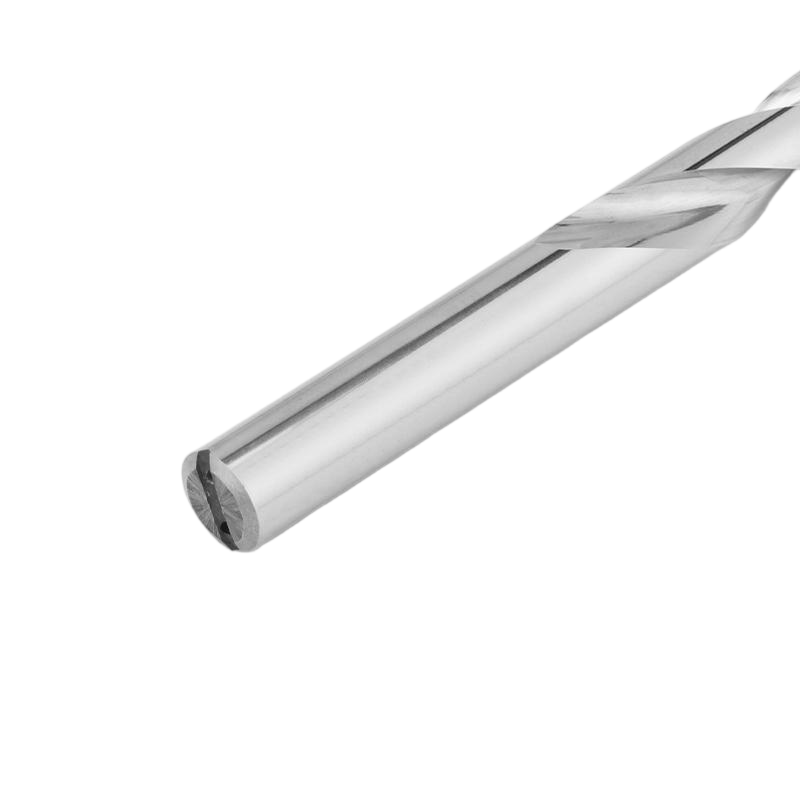
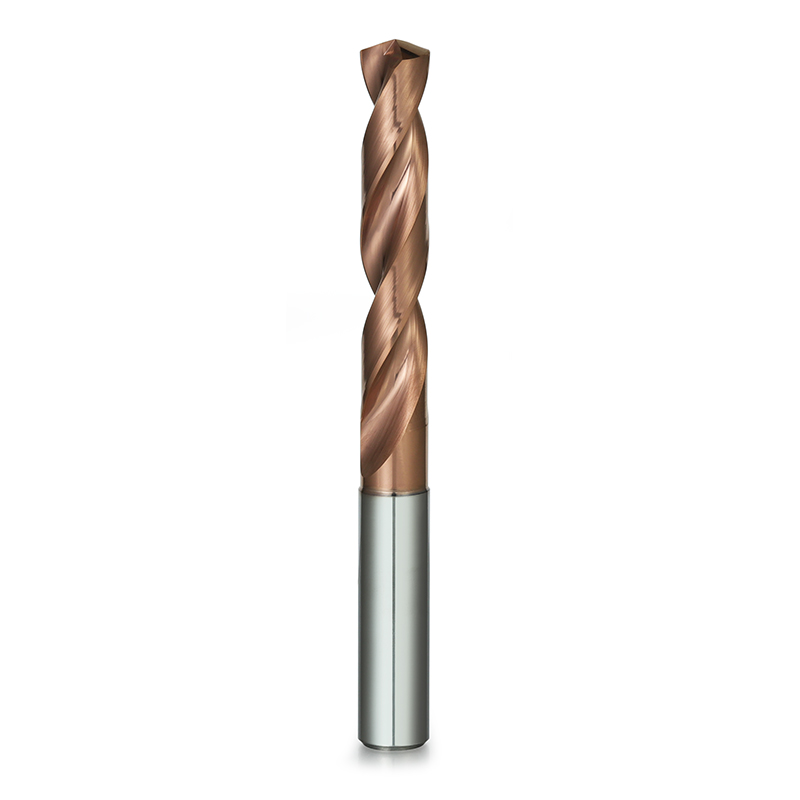
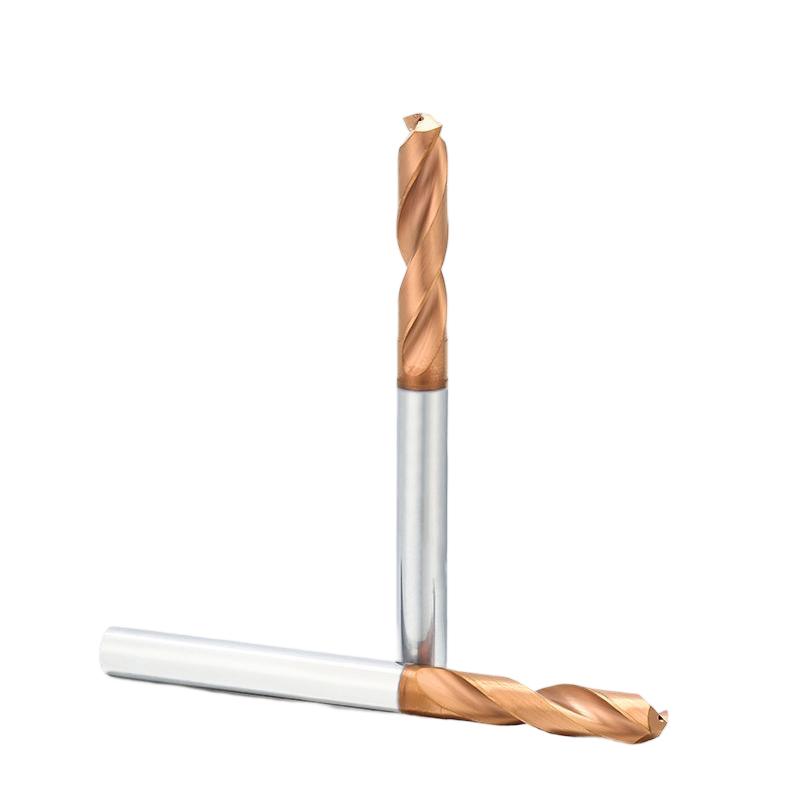
Vollhartmetall-Tieflochbohrer sind speziell für hochpräzise Bohrarbeiten konzipiert, bei denen Bohrgenauigkeit, Spanabfuhr und Werkzeugstabilität entscheidend sind. Im Vergleich zu Standardbohrern zeichnen sich Hartmetall-Tieflochbohrer durch eine optimierte Spiralgeometrie und robustere Kernstrukturen aus, was ein stabiles Bohren auch bei großen Bohrtiefen ermöglicht.
Bei DOHRE werden unsere Tieflochbohrer aus Hartmetall unter Verwendung von ultrafeinkörnigem Wolframkarbid, fortschrittlicher Beschichtungstechnologie und hochpräzisem CNC-Schleifen hergestellt, um eine ausgezeichnete Werkzeugstandzeit und gleichbleibende Bohrleistung zu gewährleisten.
Diese Bohrer werden häufig zur Bearbeitung von Stahl, Edelstahl, Gusseisen und legiertem Stahl eingesetzt und eignen sich daher für Branchen wie die Automobilindustrie, die Formenbearbeitung und die Herstellung von Präzisionsbauteilen.
Produkt-Eigenschaften
| Normen | Details |
| Produktname | Hartmetall-Tieflochbohrer |
| Material | Ultrafeinkörniges Wolframcarbid (0.8 µm) |
| Kobaltgehalt | 10% |
| Helixwinkel | 30 °C. |
| Punktwinkel | 138.9 °C. |
| Rechenwinkel | 16 °C. |
| Fase | -6° negative Fase |
| Kerndesign | 30-40% variable Kerndicke |
| Beschichtungshärte | 2000-4000 HV |
| Customizon | WILLKOMMEN |
Beispielhafter verfügbarer Durchmesser:
• Ø3 mm
• Ø4 mm
• Ø5 mm
• Ø6 mm
• Ø8 mm
• Ø10 mm
• Ø12 mm
1. Ultrafeines Wolframcarbidmaterial
Unsere Bohrer werden aus importierten Wolframkarbidstäben mit einer ultrafeinen Korngröße von 0.8 μm und einem Kobaltgehalt von 10 % gefertigt . Diese Materialstruktur bietet eine ausgezeichnete Verschleißfestigkeit bei gleichzeitig ausreichender Zähigkeit für Tieflochbohrungen.
Hochwertiges Hartmetallmaterial ermöglicht dem Bohrer einen zuverlässigen Betrieb auch unter Hochgeschwindigkeits-Schnittbedingungen.
2. Optimierte Tieflochgeometrie
Der Bohrer verfügt über eine optimierte Struktur, die speziell für Tiefbohranwendungen entwickelt wurde:
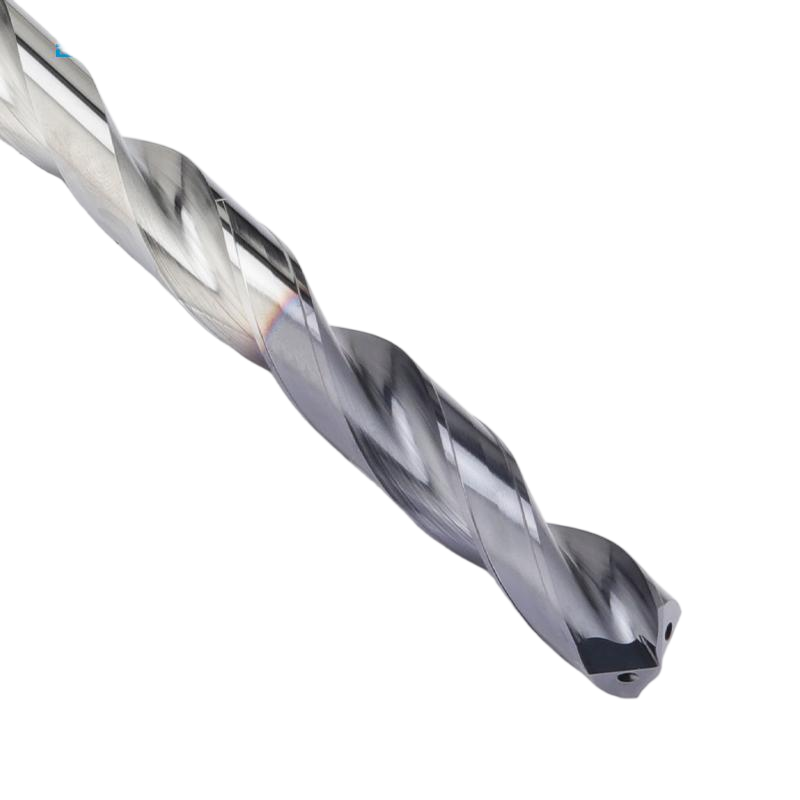
• 30°-Helixwinkel für verbesserte Spanabfuhr
• 138.9° Spitzenwinkel für stabilen Bohreinstieg
• Doppeltes Schneidkantendesign für verbesserte Verschleißfestigkeit
• Split-Point-Struktur zur Reduzierung des Bohrwiderstands
Diese Konstruktion trägt dazu bei, ein Verlaufen des Bohrers zu verhindern und gewährleistet eine gleichmäßige Schnittleistung bei der Tieflochbearbeitung.
3. Fortschrittliches Flötendesign
Um einen effizienten Späneabtransport bei Tiefbohrarbeiten zu gewährleisten, ist der Bohrer mit folgenden Komponenten ausgestattet:
• 16° großer Spanwinkel
• –6° negative Fase
• 30–40 % variable Kerndicke
• 0.8° variabler Außendurchmesser
Diese Eigenschaften verbessern die Steifigkeit des Bohrers und ermöglichen gleichzeitig einen reibungslosen Späneabtransport auch bei großen Bohrtiefen.
Produktvorteile
Um eine stabile Leistung, eine lange Werkzeugstandzeit und eine gleichbleibende Qualität zu gewährleisten, wird jeder Hartmetallbohrer mit externer Kühlung unter einem vollständig kontrollierten Fertigungs- und Prüfsystem hergestellt.
1. Präzisions-Schneidenbearbeitungstechnologie
• Die Bohrspitzen werden manuell geschliffen und angefast, um die Schneidkantenfestigkeit zu verbessern und Mikroausbrüche zu reduzieren.
• Die abschließende Kantenbearbeitung erfolgte durch eine vollautomatische Passivierungsanlage.
• Das gummigebundene Diamantschleifverfahren gewährleistet einen gleichmäßigen Kantenradius an allen Schneidkanten
• Die Toleranz der Kantenpassivierung wird streng auf ±0.003 mm begrenzt.
• Optimierte Kantenvorbereitung verbessert:
• Verschleißfestigkeit
• Schnittstabilität
• Werkzeugstandzeit in der kontinuierlichen Produktion
2. Moderne Fertigungsanlagen
• Hergestellt auf deutschen WALTER 5-Achs-CNC-Schleifmaschinen
• Hochpräzisionsschleifen gewährleistet:
• Präzise Bohrgeometrie
• Scharfe und gleichmäßige Schneidkanten
• Gleichmäßiger und stabiler Bohrvorgang
• Die hauseigene Schleifanlage ermöglicht flexible Produktion und OEM-Anpassung.
3. Strenge Qualitätskontrolle
• Geometrie- und Profilprüfung mit WALTER HELICHECK PLUS (Deutschland)
• Profilgenauigkeit und Eckradius innerhalb von 3 μm kontrolliert
• 100% Sichtprüfung bei 300-facher Vergrößerung
• Kein Ausbrechen der Kanten
• Keine Verzahnung
• Keine Oberflächenfehler
• Eigene Beschichtungsanlagen gewährleisten die volle Kontrolle über:
• Gleichmäßigkeit der Beschichtungsdicke
• Haftzuverlässigkeit
• Stabilität von Charge zu Charge
• Das integrierte Inspektionssystem gewährleistet eine gleichbleibende Qualität vom Rohmaterial bis zum fertigen Produkt.
Anwendung von Tieflochbohrprodukten

|
Testbedingungen: Stirnflächenfräsen · Schnittgeschwindigkeit = 50 m/min
•Vorschubgeschwindigkeit = 0.06 mm/z •Schnitttiefe = 150 •Kühlmethode = Emulsion
Testergebnis
Der Verschleiß der Schneide nach dem Bohren beträgt 0.2.
• Der Verschleiß des DOHRE-Bohrers nach 300 Bohrungen beträgt 0.2, während der Verschleiß des Bohrers von Firma A nach 250 Bohrungen 0.27 beträgt.
|
Häufig gestellte Fragen & Kontakt
Frage 1: Was ist ein Hartmetall-Tieflochbohrer?
A: Ein Tieflochbohrer aus Hartmetall ist ein Bohrer, der für Bohrarbeiten mit großem Verhältnis von Bohrtiefe zu Durchmesser entwickelt wurde, typischerweise mehr als 5×D. Diese Bohrer verfügen über eine spezielle Geometrie, um ein stabiles Bohren und einen effizienten Späneabtransport zu gewährleisten.
Frage 2: Welche Materialien können mit Hartmetall-Tieflochbohrern bearbeitet werden?
A: Sie werden häufig zur Bearbeitung von Stahl, Edelstahl, legiertem Stahl, Gusseisen und Wälzlagerstahl eingesetzt.
F3: Was ist die maximale Bohrtiefe?
A: Standardmäßige Hartmetall-Tieflochbohrer sind in Größen von 3×D bis 12×D erhältlich, während Sonderanfertigungen je nach Bohrbedingungen bis zu 30×D erreichen können.