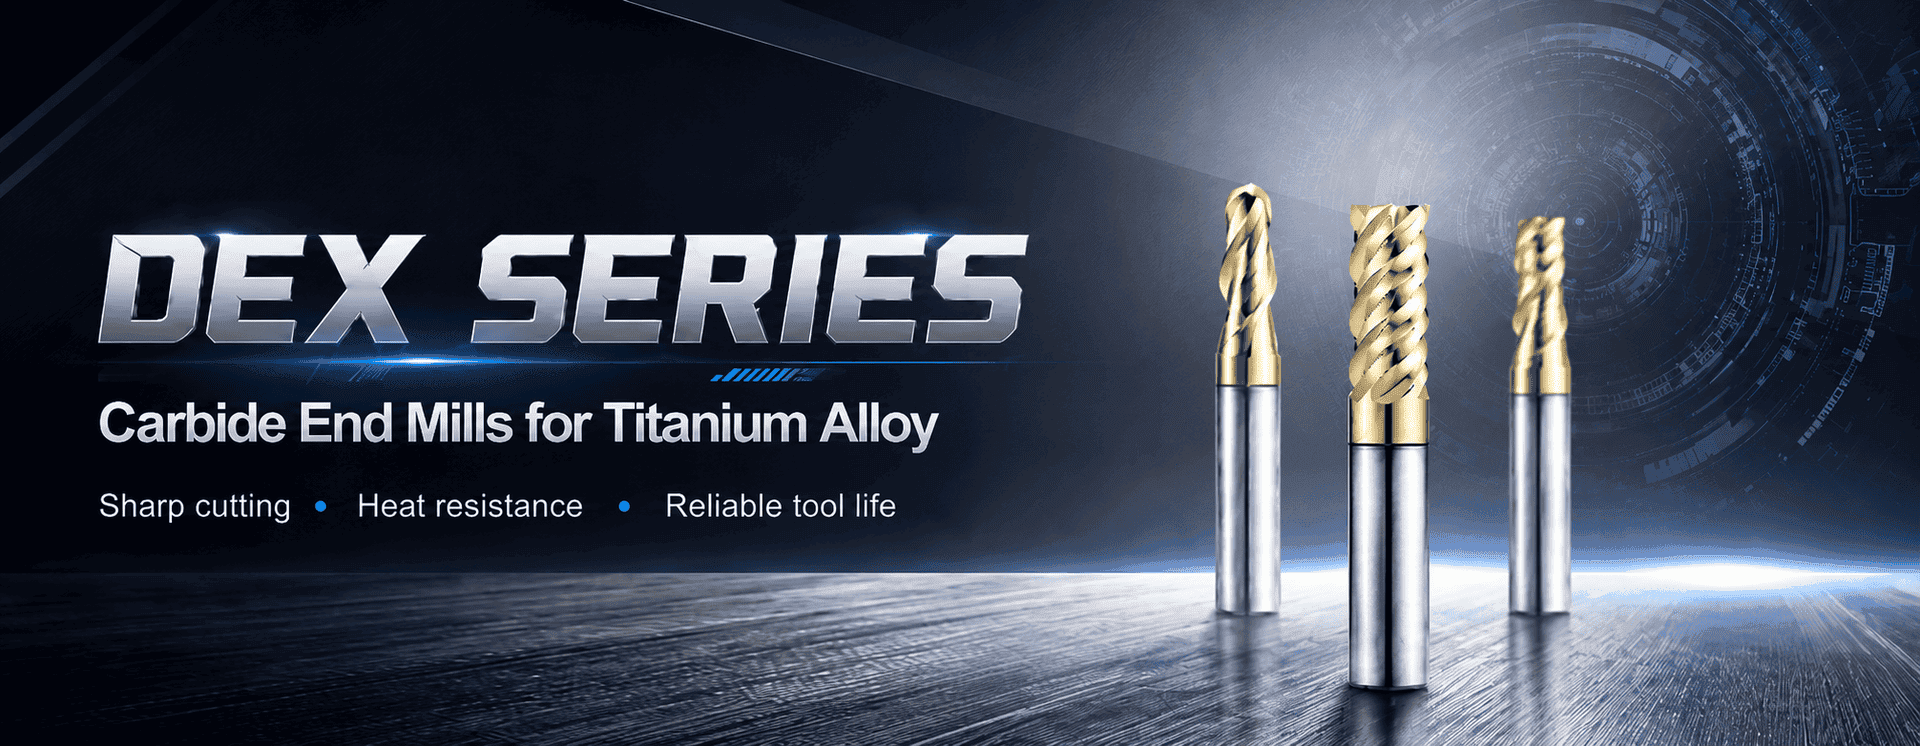
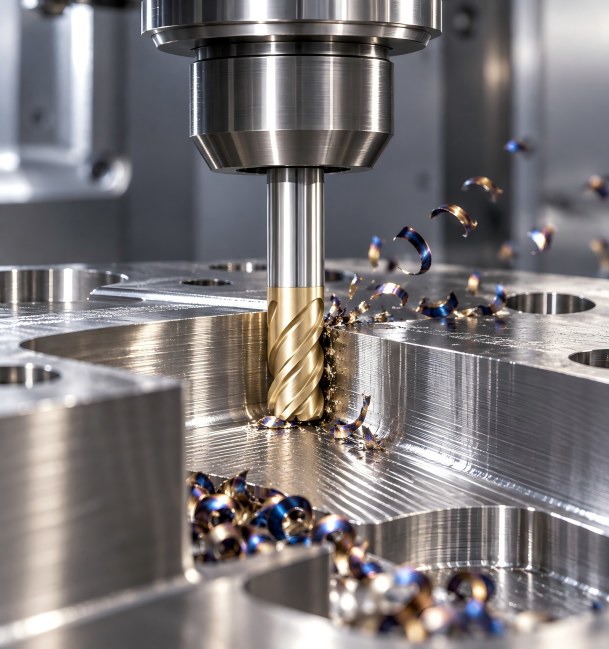
Die Hartmetall-Schaftfräser der DOHRE DEX-Serie sind für die Hochleistungsbearbeitung von Titanlegierungen und schwer zerspanbaren Werkstoffen, einschließlich Hochtemperaturlegierungen und Edelstahl, konzipiert. Diese Schaftfräser sind auf maximale Stabilität ausgelegt und nutzen spezielle Hartmetallsubstrate sowie fortschrittliche Beschichtungstechnologie, um gängige Bearbeitungsprobleme wie übermäßige Wärmeentwicklung, Werkzeugvibrationen und schnellen Schneidenverschleiß zu lösen.
Bei der Bearbeitung von Titanlegierungen können unzureichende Spanabfuhr, hohe Schnittwärme, Aufbauschneiden, Werkzeugvibrationen und schneller Schneidenverschleiß die Oberflächengüte und Werkzeugstandzeit erheblich beeinträchtigen. Die Schaftfräser der DEX-Serie sind mit titanorientiertem Hartmetall, einer Hochleistungsbeschichtung, optimierter Schneidengeometrie und stabiler Schneidenpräparation ausgestattet, um den Spanfluss zu verbessern, Anhaften zu reduzieren und eine zuverlässige Zerspanungsleistung auch unter anspruchsvollen Bearbeitungsbedingungen zu gewährleisten.
Die Baureihe eignet sich für Schruppen, dynamisches Fräsen, Nutenfräsen, Seitenfräsen, Konturbearbeitung, Vorschlichten und Schlichten. DOHRE bietet außerdem Standard-DEX-Schaftfräser, kundenspezifische Hartmetallwerkzeuge, OEM-Fertigung und eine zuverlässige Serienversorgung für die Luft- und Raumfahrt-, Medizin-, Automobil-, Formenbau- und Präzisions-CNC-Bearbeitungsindustrie.
DEX-Serie Schaftfräser für die Bearbeitung von Titanlegierungen
Titanlegierungen werden in der Luft- und Raumfahrt, der Medizintechnik, der Automobilindustrie, der Energiewirtschaft und bei der Herstellung von Präzisionsbauteilen häufig eingesetzt, sind aber schwer zu bearbeiten, da sich die Schnittwärme in der Nähe der Schneidkante konzentriert und die Späne nicht reibungslos abgeführt werden können.
Beim Fräsen von Titanlegierungen treten häufig Probleme wie Aufbauschneiden, Werkzeugklemmen, Schneidkantenausbrüche, Beschichtungsverschleiß, Vibrationen, mangelhafte Oberflächengüte und reduzierte Werkzeugstandzeiten auf. Diese Probleme sind besonders beim Nutenfräsen, Seitenfräsen, Schruppen, dynamischen Fräsen und bei langen Schnittzyklen erkennbar.
Die Hartmetall-Schaftfräser der DEX-Serie sind speziell für diese Bearbeitungsbedingungen entwickelt. Die Werkzeugkonstruktion ist auf Hitzebeständigkeit, Spanabfuhr, Schneidkantenfestigkeit und Schnittstabilität ausgelegt und unterstützt Hersteller dabei, bei der Bearbeitung von Titanlegierungen und anderen schwer zu bearbeitenden Werkstoffen eine zuverlässigere Leistung zu erzielen.
Geeignete Bearbeitungswerkstoffe sind unter anderem:
Titanlegierung
Aluminium-Titan-Legierung
Hochtemperaturlegierung
Edelstahl
Hochfester legierter Stahl
Schwer zu bearbeitende Nichteisenmetalle
Obwohl DEX-Werkzeuge auch für die Bearbeitung verschiedener schwieriger Werkstoffe geeignet sind, ist die Hauptanwendung, die ich empfehle, das Fräsen von Titanlegierungen.
Warum Titanlegierungen spezielle Schaftfräser benötigen
Titanlegierungen können beim Fräsen nicht wie gewöhnlicher Stahl oder Aluminium behandelt werden. Sie erfordern Schaftfräser mit höherer Hitzebeständigkeit, besserer Antihaftwirkung, stabilen Schneidkanten und reibungsloser Spanabfuhr.
Häufige Probleme beim Fräsen von Titanlegierungen sind:
• Hohe Schnitttemperatur konzentriert sich in der Nähe der Schneide
• Durch Materialhaftung verursachte Kantenbildung
• Schlechte Spanabfuhr beim Nuten- und Schruppen
• Kantenausbrüche bei Schnitten unter hoher Belastung
• Schneller Beschichtungsverschleiß unter kontinuierlicher Schnittwärme
• Instabile Oberflächenqualität während der Endbearbeitung
Titanlegierungen sind schwer zu bearbeiten, da sich die Schnittwärme nahe der Schneidkante konzentriert und das Material beim Fräsen zudem leicht am Werkzeug anhaftet. Diese Probleme können zu Aufbauschneiden, schnellem Werkzeugverschleiß, unzureichender Spanabfuhr und instabiler Oberflächenqualität führen. Eine detailliertere Erklärung dieser Bearbeitungsherausforderungen finden Sie im Artikel „ Warum Titanlegierungen schwer zu bearbeiten sind und welcher Schaftfräser besser geeignet ist“.
DEX-Werkzeugdesign für Wärmeabfuhr, Spanabfuhr und Antihaftbeschichtung
Die Schaftfräser der DEX-Serie kombinieren ultrafeines Hartmetall, eine Hochtemperaturbeschichtung, eine optimierte Schneidgeometrie, ein U-förmiges Nutendesign und eine Spanbrecherstruktur, um das Fräsen von Titanlegierungen zu unterstützen.
1. Ultrafeines Hartmetallmaterial
Die Schaftfräser der DEX-Serie verwenden ultrafeines Mikrokorn-Hartmetall mit einer Korngröße unter 0.6 µm und 12 % KobaltgehaltDieses Hartmetallsubstrat bietet ein ausgewogenes Verhältnis von Härte, Zähigkeit und Verschleißfestigkeit für die hochbelastete Zerspanung schwieriger Werkstoffe.
2. HSR118 Hochtemperaturbeschichtung
DEX-Werkzeuge verwenden die HSR118-Beschichtung, die im Vergleich zur Balzers JZR-Beschichtung getestet wurde. Die Beschichtung hält Temperaturen unter ... stand. 1200°C Es bietet eine hohe Warmhärte, stabile Härte bei hohen Temperaturen und eine starke Antihaftwirkung. Dies trägt dazu bei, Aufbauschneiden zu reduzieren und die Schnittstabilität bei der Bearbeitung von Titanlegierungen und anderen haftenden Werkstoffen zu verbessern.
3. Bogenförmige Nut und 43°-Helix-Design
Das Werkzeug verfügt über eine bogenförmige Nutenkonstruktion. 8° Neigungswinkel und 43° SpiralwinkelDiese Geometrie trägt zur Verbesserung der Schnittglätte, des Spanabtransports und der Bearbeitungsgenauigkeit unter hohen Schnittbelastungen bei.
4. Ungleiche U-förmige Flötenkonstruktion 87°/93°
Die U-förmige Spiralnut mit ungleicher Helixform sorgt für mehr Spanraum und bessere Vibrationsdämpfung. Sie eignet sich für Schrupp-, dynamisches Fräs- und Bearbeitungsprozesse, bei denen ein effizienter Spanabtransport entscheidend ist.
5. Spanbrecher-Design für effizientes Schruppen
Die Spanbrecherkonstruktion trägt zu einer verbesserten Schnittkraftkontrolle und Spanbrechleistung bei. Dadurch eignen sich DEX-Werkzeuge besser für das effiziente Schruppen und dynamische Fräsen von Titanlegierungen und schwer zerspanbaren Werkstoffen.
Die Werkzeugstandzeit beim Fräsen von Titanlegierungen hängt eng mit der Beschichtungsleistung, der Schneidengeometrie, der Spanabfuhr, der Schnittwärme und der Schnittstabilität zusammen. Kann das Werkzeug die Späne nicht reibungslos abführen oder die Beschichtungsstabilität bei hohen Schnitttemperaturen nicht aufrechterhalten, treten Probleme wie Aufbauschneiden, Ausbrüche an der Schneidkante, schneller Verschleiß und ungleichmäßige Oberflächengüte leichter auf. Weitere praktische Tipps zur Verbesserung der Standzeit von Schaftfräsern beim Fräsen von Titanlegierungen finden Sie im Artikel „Wie man die Standzeit von Schaftfräsern beim Fräsen von Titanlegierungen verbessert“.
DEX-Werkzeuge nach Bearbeitungsanwendung auswählen
Unterschiedliche Bearbeitungsvorgänge von Titanlegierungen erfordern unterschiedliche Werkzeugformen. Die DEX-Serie lässt sich nicht nur nach Produktnamen, sondern auch nach Anwendungsszenario unterteilen.
| Bearbeitungsanforderung | Empfohlener DEX-Werkzeugtyp | Hauptzweck |
|---|
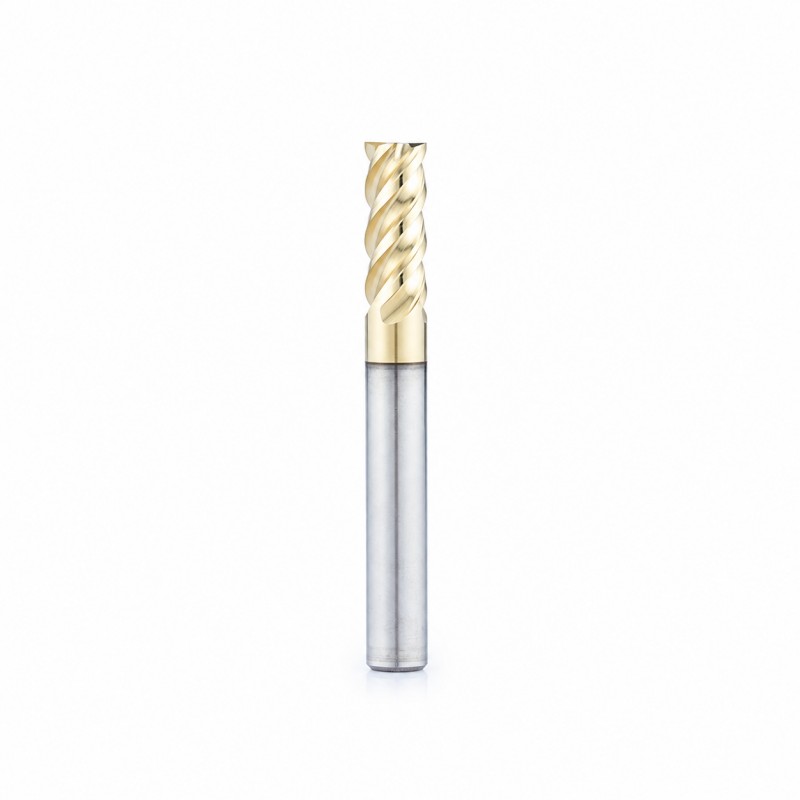
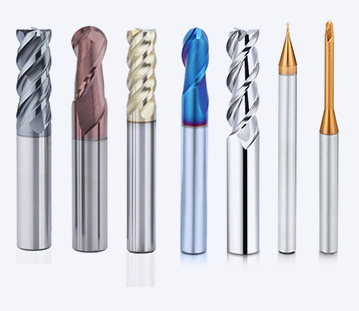
| Nutenfräsen und Seitenfräsen | DEX-Schaftfräser | Gerade Schlitze, Seitenwände, Taschen und allgemeine Titanfräsarbeiten |
| Schruppen und dynamisches Fräsen | DEX-Schaftfräser (flach/radius) | Größerer Spanraum, stärkere Kantenunterstützung und stabiles Schneiden unter hoher Belastung. |
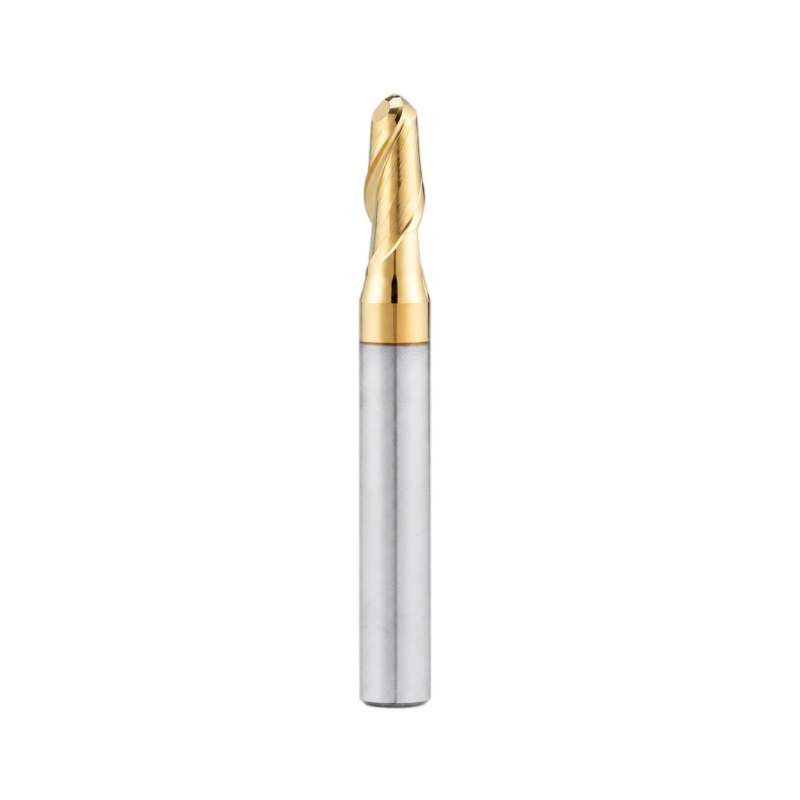
| 3D-Konturierung und gekrümmte Oberflächen | DEX Kugelkopffräser | Gebogene Oberflächen, Formprofile und 3D-Oberflächenbearbeitung |
| Schulter- und Seitenwandabschluss | DEX Eckradius-Schaftfräser | Bessere Kantenfestigkeit, weniger Eckenausbrüche und stabilere Seitenwandbearbeitung |
| Halbfertig- und Endbearbeitung | DEX Kugel-/Eckradius-Schaftfräser | Verbesserte Oberflächenqualität und Maßhaltigkeit |
| Kundenspezifische Bearbeitung von Titanlegierungen | OEM DEX Custom Tools | Spezielle Anforderungen an Durchmesser, Nutlänge, Beschichtung und Geometrie |
Für Nuten oder Seitenfräsungen von Titanlegierungen ist in der Regel ein DEX-Schaftfräser geeignet.
Für gekrümmte Oberflächen, komplexe Konturen und 3D-Profile ist ein DEX-Kugelkopffräser besser geeignet.
Für Schulterfräsen, Seitenwandbearbeitung und Anwendungen, bei denen Kantenfestigkeit wichtig ist, bietet ein DEX-Eckradius-Schaftfräser eine bessere Stabilität.
Für verschiedene Bearbeitungsaufgaben an Titanlegierungen eignen sich unterschiedliche Fräserformen. Flachfräser werden üblicherweise zum Nutenfräsen, Seitenfräsen und Schruppen verwendet; Kugelfräser sind besser für 3D-Konturen und gekrümmte Oberflächen geeignet; Eckradiusfräser werden häufig zum Schulterfräsen, Seitenwandbearbeiten und für einen besseren Kantenschutz gewählt. Für einen detaillierteren Vergleich lesen Sie bitte weiter. Flachfräser vs. Kugelfräser vs. Eckradiusfräser für Titanlegierungen
Wenn Sie sich nicht sicher sind, welche Werkzeuggeometrie, Beschichtung oder Schnittstrategie für Ihr Titanlegierungsteil geeignet ist, hilft Ihnen unser Auswahlleitfaden weiter. Der beste Schaftfräser für Titanlegierungen: So wählen Sie das richtige Werkzeug erklärt, wie man den passenden Schaftfräser anhand der Bearbeitungsmethode, des Werkstückmaterials, der Werkzeugform und der Anforderungen an die Oberflächengüte auswählt.