Come migliorare la finitura superficiale nella fresatura dell'acciaio temprato HRC60–68
Tempo di rilascio: 2026-05-28
Tempo di lettura stimato:
Introduzione
La finitura superficiale è una delle principali problematiche nella fresatura dell'acciaio temprato HRC60-68, soprattutto nella finitura degli stampi e nella lavorazione di precisione delle cavità. Una finitura scadente è spesso correlata a vibrazioni, usura dell'utensile, eccentricità, geometria della fresa inadeguata o condizioni di taglio instabili. Il miglioramento della qualità superficiale richiede sia una fresa ad alta durezza idonea, sia un processo di lavorazione stabile.
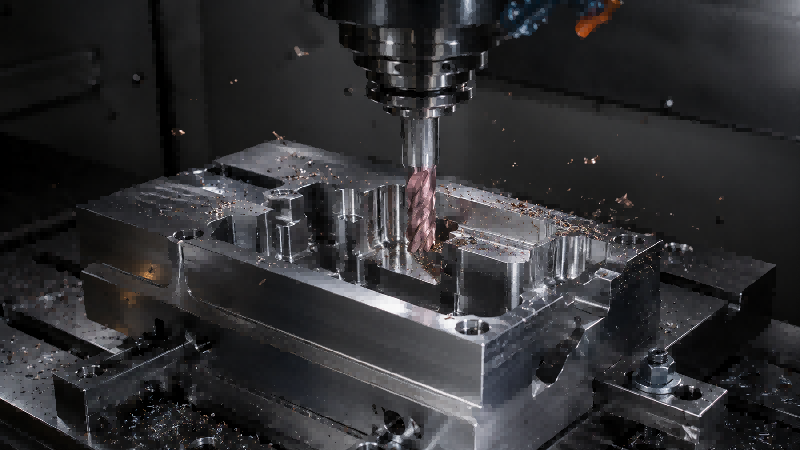
Nella fresatura dell'acciaio temprato per stampi, una finitura superficiale scadente raramente è dovuta a una sola causa. Può essere causata dall'usura dell'utensile, da una leggera eccentricità, da vibrazioni, da un tagliente inadatto o da un percorso utensile che crea un impegno instabile. Quando il materiale raggiunge una durezza HRC di 60-68, questi piccoli problemi diventano molto più facili da individuare sulla superficie finita.
Nella finitura degli stampi, la qualità della superficie non riguarda solo l'aspetto estetico. Una finitura più liscia e uniforme può ridurre i tempi di lucidatura, migliorare il controllo dimensionale e contribuire a mantenere una maggiore stabilità della qualità del pezzo da un'operazione all'altra. Per questo motivo, la scelta dell'utensile di taglio, la rigidità del setup e le condizioni di taglio devono essere considerate congiuntamente.
Perché è difficile controllare la finitura superficiale dell'acciaio temprato HRC60–68
L'acciaio temprato HRC60–68 esercita un'elevata pressione sul tagliente. L'utensile deve rimuovere materiale da una superficie dura mantenendo il tagliente stabile, la forza di taglio controllata e il percorso dell'utensile fluido. Rispetto agli acciai di minore durezza, il margine di errore è minore.
Se l'utensile presenta scarsa rigidità, eccessiva eccentricità o contatto instabile con il tagliente, la superficie può mostrare segni visibili, motivi ondulati o una luminosità non uniforme. In alcuni casi, il problema non è evidente durante il taglio, ma diventa chiaro dopo la pulizia o l'ispezione del pezzo sotto la luce.
Prima di migliorare la finitura superficiale, è importante verificare che la fresa sia adatta alla durezza del pezzo e alla fase di lavorazione. La nostra guida su come scegliere una fresa per acciaio per stampi temprato HRC60–68 spiega la logica di selezione di base per le applicazioni con acciaio per stampi ad alta durezza.
Problemi comuni di finitura superficiale nella fresatura di materiali duri
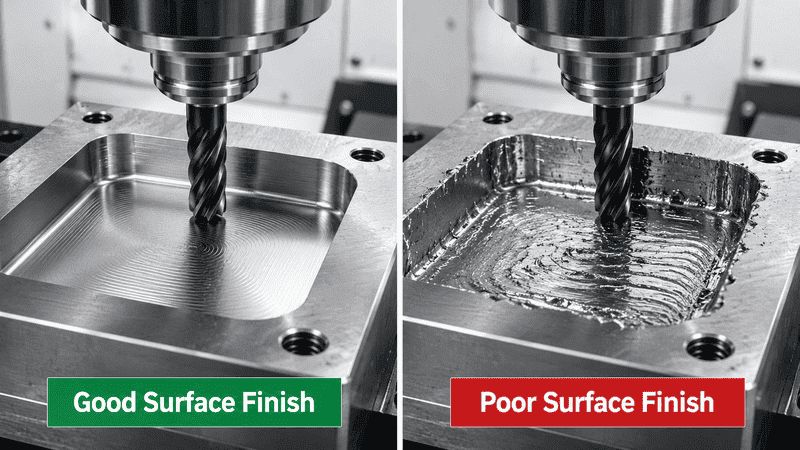
I diversi problemi superficiali di solito indicano cause diverse. L'analisi del disegno della superficie può aiutare a identificare se il problema è correlato a vibrazioni, usura dell'utensile, segni di avanzamento o condizioni del tagliente.
| Problema della superficie | Causa possibile | Cosa controllare |
|---|
| Segni di usura visibili | Vibrazioni, sporgenza eccessiva, innesto instabile | Rigidità del portautensili, eccentricità, percorso utensile, carico di taglio |
| Segni di utensili irregolari | Concentricità o carico irregolare delle scanalature | Precisione del supporto, condizioni del mandrino, serraggio della fresa |
| superficie ruvida o strappata | Bordo usurato, geometria inadeguata, carico di taglio eccessivo | usura dell'utensile, condizioni del tagliente, avanzamento e profondità di taglio |
| Segnali di alimentazione forti | Ampio salto o alimentazione inadeguata per dente | Passo laterale, velocità di avanzamento, sovrametallo di finitura, spaziatura del percorso utensile |
Come la geometria della fresa influisce sulla qualità della superficie
La geometria della lama ha un effetto diretto sulla superficie finale. Nell'acciaio temprato HRC60-68, il tagliente deve essere sufficientemente resistente all'usura e alle micro-scheggiature, ma deve anche garantire un taglio netto. Se il tagliente è troppo debole, può scheggiarsi. Se la geometria crea troppa resistenza al taglio, la superficie può risultare ruvida o instabile.
Nella finitura dell'acciaio temprato, la resistenza del tagliente, il design dell'elica, l'equilibrio delle scanalature e la preparazione del tagliente sono tutti fattori importanti. Un tagliente stabile contribuisce a ridurre i segni superficiali e a rendere l'usura dell'utensile più prevedibile durante operazioni di finitura prolungate.
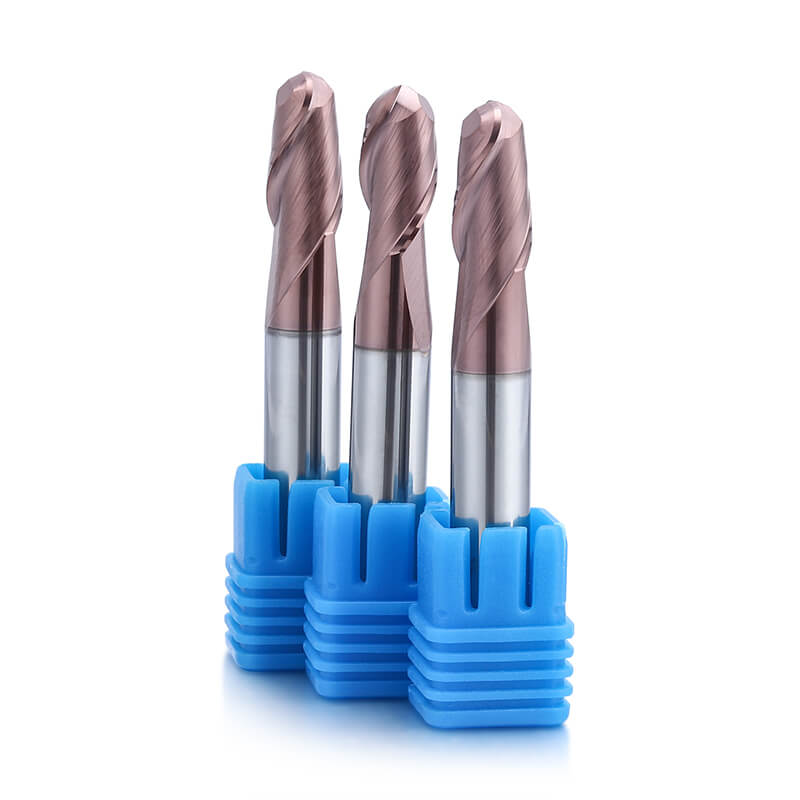
Anche la forma dell'utensile è importante. Le frese a testa piatta, le frese a raggio d'angolo e le frese a testa sferica creano diversi modelli di contatto sul pezzo. La scelta giusta dipende dal fatto che il pezzo richieda una finitura piana, una finitura laterale, la resistenza degli angoli o la lavorazione di contorni 3D.
Perché la precisione dell'eccentricità e del bloccaggio dell'utensile è importante
L'eccentricità è una delle cause nascoste più comuni di una finitura superficiale scadente. Quando la fresa non ruota concentricamente, ogni scanalatura non rimuove la stessa quantità di materiale. Una scanalatura può tagliare più profondamente, mentre un'altra può sfregare o tagliare meno efficacemente.
Nei materiali più morbidi, una piccola eccentricità potrebbe non sempre creare difetti superficiali evidenti. Nell'acciaio temprato HRC60-68, tuttavia, la stessa eccentricità può causare segni di lavorazione irregolari, usura più rapida del tagliente e una texture superficiale instabile.
Per le operazioni di finitura, il controllo del portautensili, del mandrino, della pinza e del serraggio è spesso altrettanto importante quanto la sostituzione della fresa. Una buona fresa a candela necessita comunque di una configurazione stabile e precisa per produrre una finitura uniforme.
Come l'usura dell'utensile modifica la superficie finita
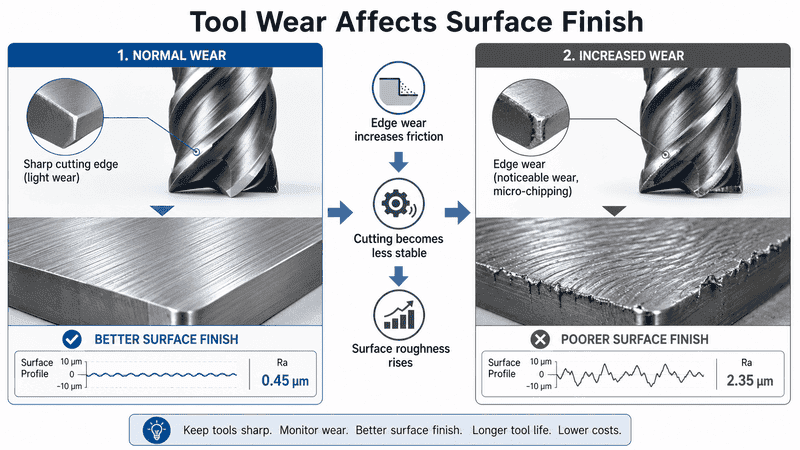
Con l'usura del tagliente, la finitura superficiale di solito cambia prima che l'utensile si guasti completamente. Il pezzo potrebbe iniziare a presentare aree opache, segni di lavorazione più evidenti, piccoli graffi o una lucentezza non uniforme. Questi segnali indicano spesso che il tagliente non taglia più in modo netto.
L'usura normale è solitamente graduale e prevedibile. La superficie può diventare lentamente meno liscia, ma il processo di taglio rimane stabile. La scheggiatura è diversa. Una volta danneggiato il tagliente, l'utensile può lasciare segni evidenti sul pezzo in lavorazione e la qualità della superficie può diminuire improvvisamente.
Quando la qualità della superficie peggiora, accompagnata da rumore di taglio o danni visibili ai bordi, il problema potrebbe essere legato alla scheggiatura. Questo argomento è trattato in modo più dettagliato nel nostro articolo sui motivi per cui le frese si scheggiano durante la fresatura di acciaio temprato HRC60–68.
Parametri di taglio che influenzano la finitura superficiale
I parametri di taglio non devono essere regolati a caso. Nella finitura dell'acciaio temprato, la velocità del mandrino, la velocità di avanzamento, l'impegno radiale, la profondità assiale e il sovrametallo di finitura influiscono tutti sulla superficie finale. Modificare un solo valore potrebbe non risolvere il problema se il carico di taglio complessivo rimane instabile.
| Parametro | Effetto sulla finitura superficiale | Direzione di regolazione |
|---|
| avanzamento | Influisce sui segni di avanzamento e sul carico di taglio | Mantenere l'avanzamento stabile e adeguato al diametro e alla durezza dell'utensile. |
| Scavalcare | Controlla l'altezza della cuspide e i segni visibili del percorso utensile | Utilizzare un passo più piccolo per una finitura più precisa |
| Profondità di taglio | Modifica la forza di taglio e la flessione dell'utensile | Evitare un carico eccessivo durante la fase di finitura |
| Velocità del mandrino | Può influire sulla fluidità del taglio e sulle vibrazioni | Regolare insieme l'alimentazione e l'impegno per mantenere la stabilità |
Passaggio ravvicinato, segni di avanzamento e stabilità del percorso utensile
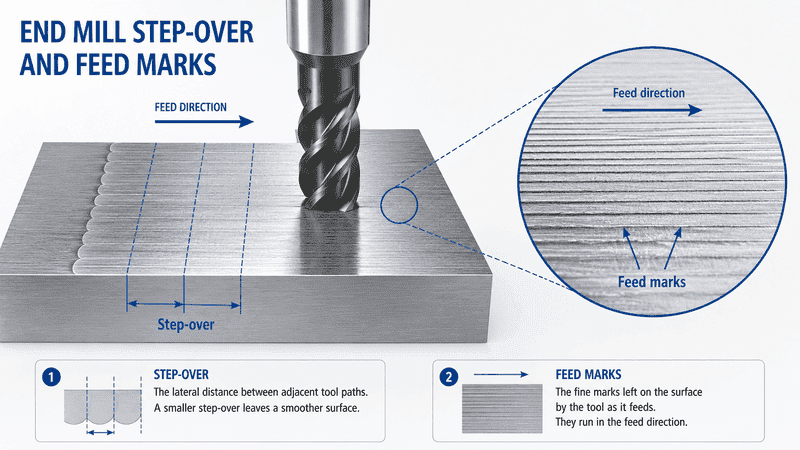
Il passo di lavorazione è particolarmente importante nella fase di finitura. Se il passo di lavorazione è eccessivo, la superficie potrebbe presentare evidenti segni del percorso utensile anche quando la fresa è affilata e la macchina è stabile. Questo problema si verifica comunemente nella finitura di contorni 3D, nella finitura di cavità e nella lavorazione di superfici di stampi.
I segni di avanzamento possono diventare più visibili anche quando il tagliente è usurato, l'avanzamento per dente è troppo elevato o il percorso utensile cambia direzione troppo bruscamente. Nell'acciaio temprato HRC60–68, questi segni sono spesso più difficili da rimuovere senza un'ulteriore lucidatura.
Un percorso utensile stabile dovrebbe evitare bruschi cambiamenti di carico, ingaggi in angoli acuti e interruzioni non necessarie. Un ingaggio fluido contribuisce a mantenere il tagliente in funzione in modo costante, aspetto importante sia per la finitura superficiale che per la durata dell'utensile.
Segni di vibrazione e di vibrazione sulla superficie finita
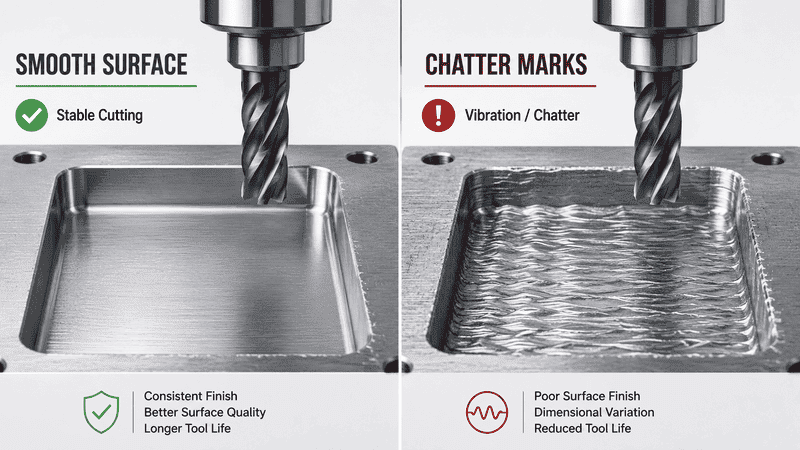
Le vibrazioni superficiali sono uno dei segnali più evidenti di una fresatura instabile. Possono apparire come onde ripetute, linee irregolari o motivi chiari e scuri sulla superficie lavorata. Nella lavorazione degli stampi, anche piccole vibrazioni superficiali possono aumentare i tempi di lucidatura e compromettere la qualità finale del pezzo.
Quando la causa principale è la vibrazione, la semplice sostituzione dell'utensile potrebbe non risolvere il problema. È necessario verificare anche la sporgenza dell'utensile, la rigidità del portautensili, l'impegno radiale, la velocità del mandrino e la stabilità del percorso utensile. Una discussione più completa è disponibile nel nostro articolo su come ridurre le vibrazioni e la vibrazione nella fresatura dell'acciaio temprato HRC60–68.
Consigli pratici per migliorare la finitura superficiale nella fresatura dell'acciaio temprato
• Scegliere una fresa adatta all'effettivo intervallo di durezza, non solo in base al nome del materiale.
• Utilizzare un portautensili rigido e ridurre al minimo la sporgenza dell'utensile.
• Verificare l'eccentricità prima della finitura dei pezzi in acciaio per stampi ad alta durezza.
• Utilizzare una geometria della fresa che garantisca robustezza del tagliente e un taglio stabile.
• Ridurre il sovrapposizione quando è richiesta una superficie più fine.
• Evitare l'innesto improvviso dell'utensile e bruschi cambiamenti di carico nel percorso utensile.
• Sostituire l'utensile prima che l'usura del tagliente inizi a compromettere la finitura superficiale.
• Esaminare la superficie in condizioni di illuminazione uniformi per identificare segni di vibrazione, segni di alimentazione o difetti dovuti all'usura.
FAQ
Perché la finitura superficiale è difficile nella fresatura dell'acciaio temprato HRC60–68?
Poiché il tagliente lavora ad alta pressione e il processo è sensibile a vibrazioni, eccentricità, usura dell'utensile e innesto instabile, piccoli problemi di impostazione possono risultare visibili sulla superficie finita.
Quali sono le cause dei segni visibili degli utensili sull'acciaio temprato?
I segni visibili degli utensili possono derivare da ampi sovrapposizioni, segni di avanzamento eccessivo, eccentricità, usura della fresa, vibrazioni o un percorso utensile instabile. La configurazione dei segni può aiutare a identificarne la causa.
Una fresa più affilata migliora sempre la finitura superficiale?
Non sempre. Un bordo affilato può contribuire a una maggiore fluidità di taglio, ma nell'acciaio temprato HRC60-68 il bordo deve anche essere sufficientemente resistente. Se il bordo è troppo debole, può scheggiarsi e compromettere la qualità della superficie.
In che modo il passaggio sopra il punto di appoggio influisce sulla finitura superficiale?
Il passo di lavorazione influisce sull'altezza e sulla spaziatura dei segni del percorso utensile. Un passo di lavorazione minore produce in genere una superficie più liscia, soprattutto nelle lavorazioni di finitura e di contorno 3D.
Le vibrazioni possono causare una finitura superficiale scadente?
Sì. Le vibrazioni possono lasciare segni di vibrazione, motivi ondulati e una texture superficiale irregolare. Possono anche accelerare l'usura dell'utensile e rendere la finitura meno uniforme.
Conclusione
Il miglioramento della finitura superficiale nella fresatura di acciaio temprato HRC60–68 dipende da più di un fattore. La geometria della fresa, l'usura dell'utensile, l'eccentricità, la rigidità del portautensili, il passo laterale, i segni di avanzamento e le vibrazioni influenzano tutti il risultato finale.
Nella finitura di acciai per stampi ad alta durezza, l'obiettivo è mantenere stabile il tagliente e prevedibile il processo di lavorazione. Una fresa in acciaio ad alta durezza adatta, combinata con un setup rigido e un percorso utensile controllato, può contribuire a ridurre i difetti superficiali e a migliorare la uniformità della finitura.
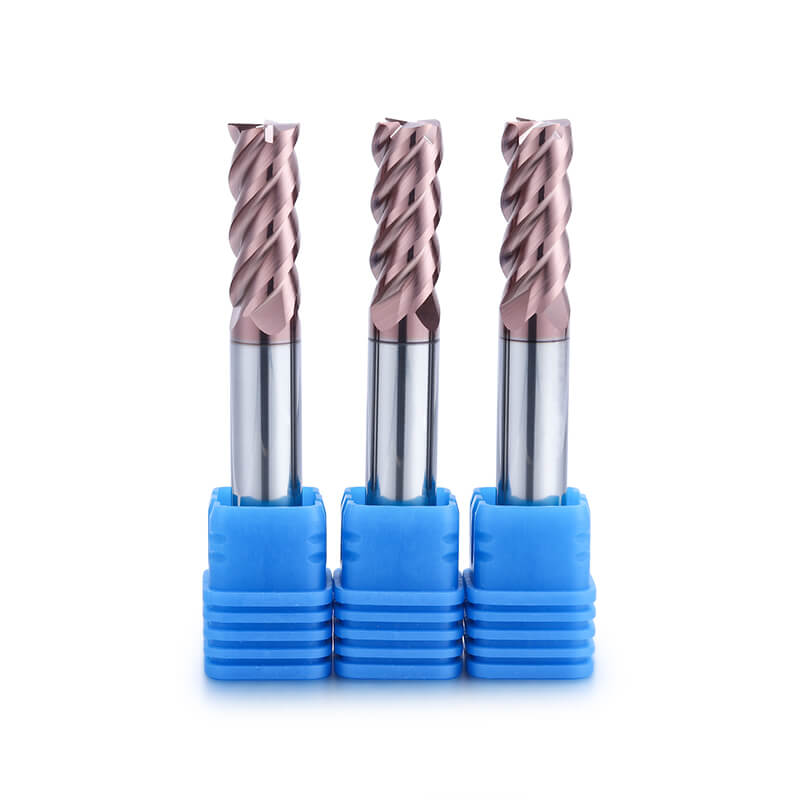
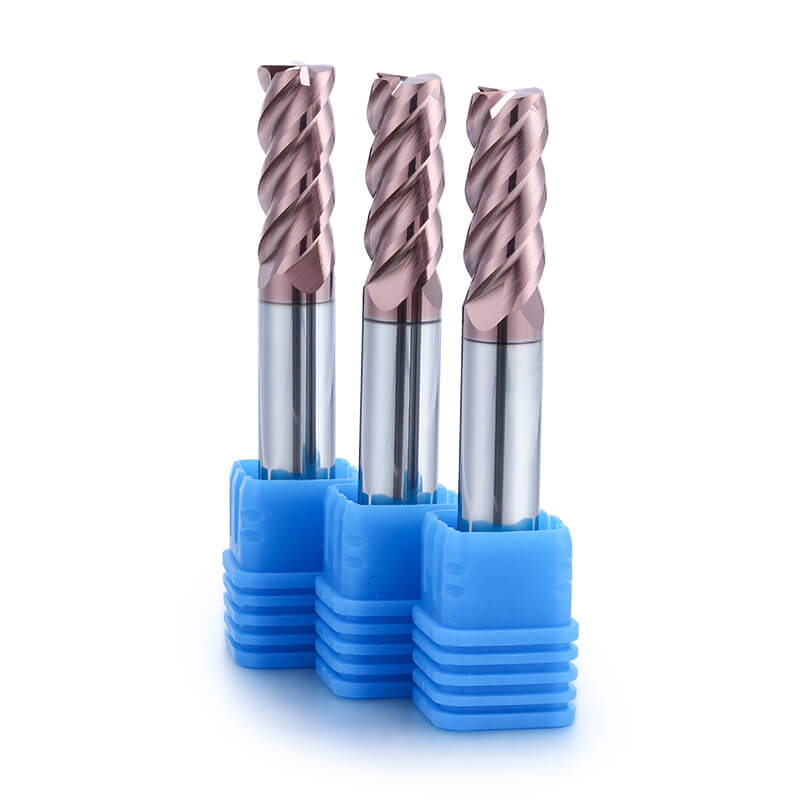
Le frese in acciaio ad alta durezza della serie HEX di Dohre, progettate per materiali temprati da HRC60 a HRC68, sono ideali per applicazioni di fresatura di materiali duri in cui la finitura superficiale, la resistenza del tagliente e la stabilità della lavorazione sono fondamentali. Contattateci per ricevere consigli sulle frese in acciaio temprato più adatte alle vostre esigenze o per soluzioni di utensili personalizzate.