Ürün Açıklaması
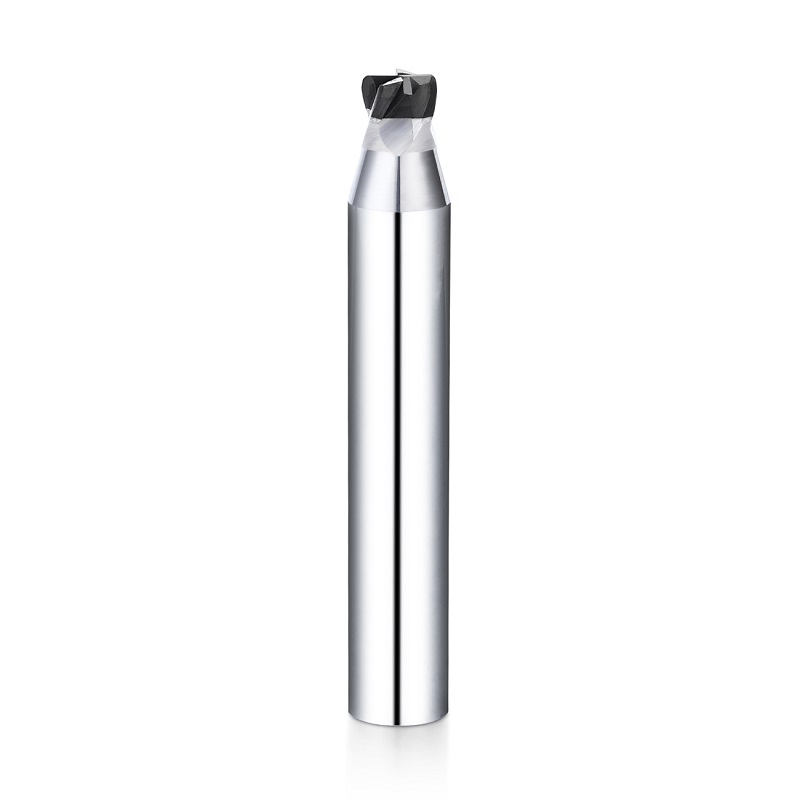
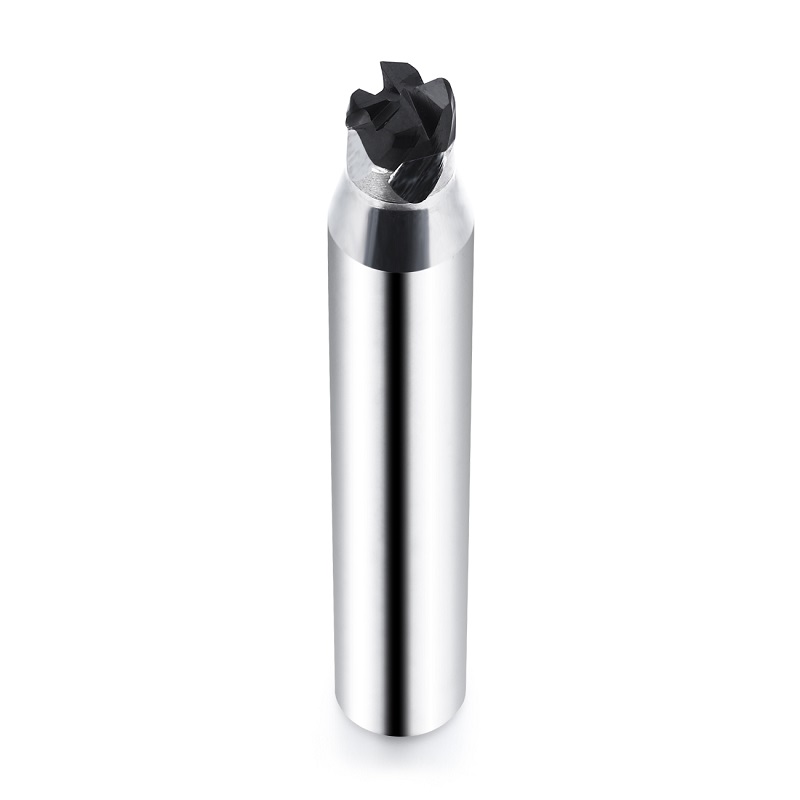
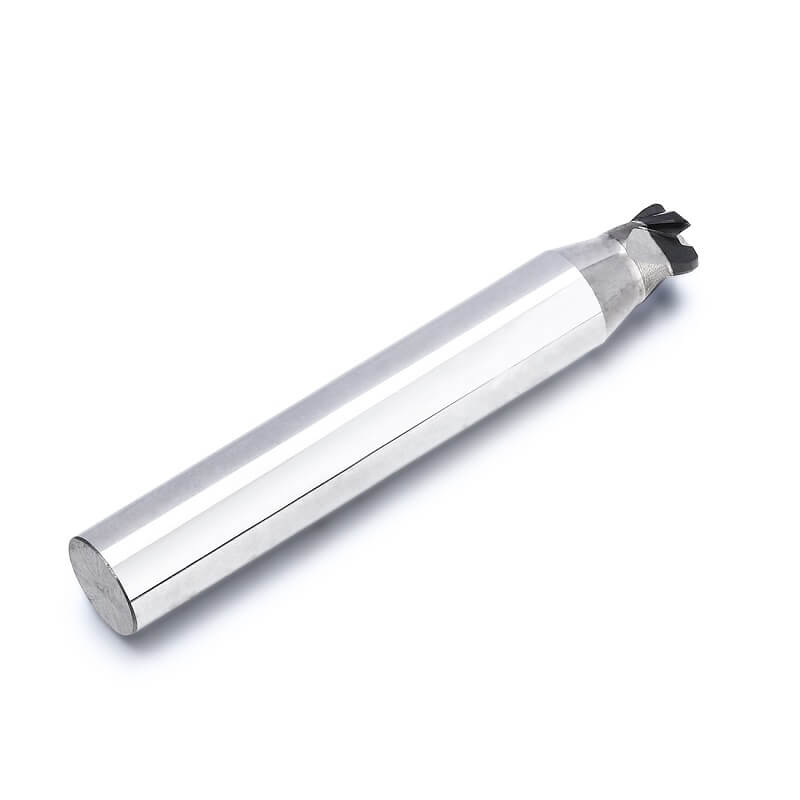
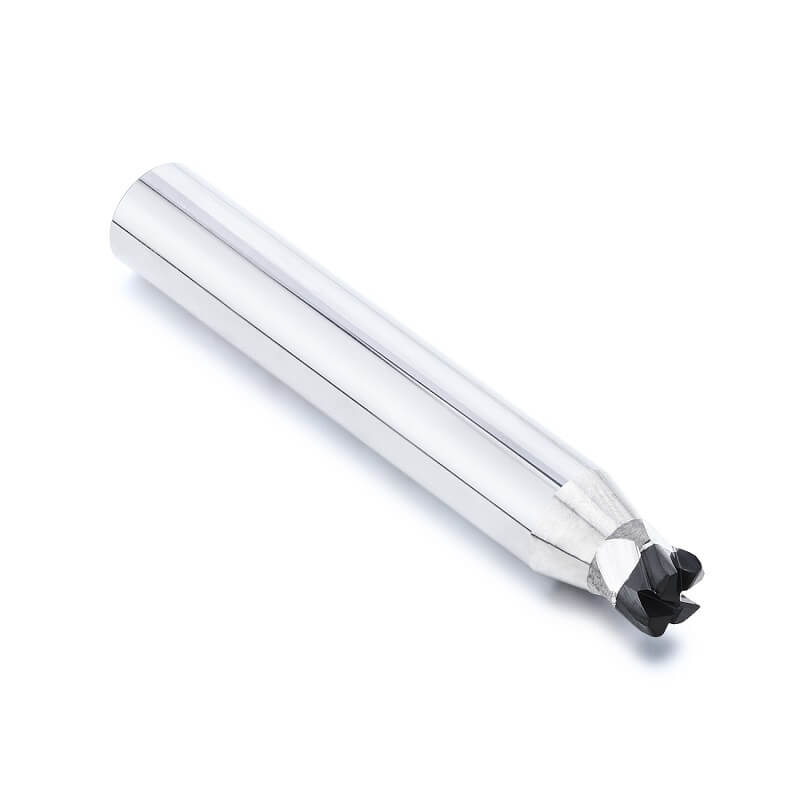
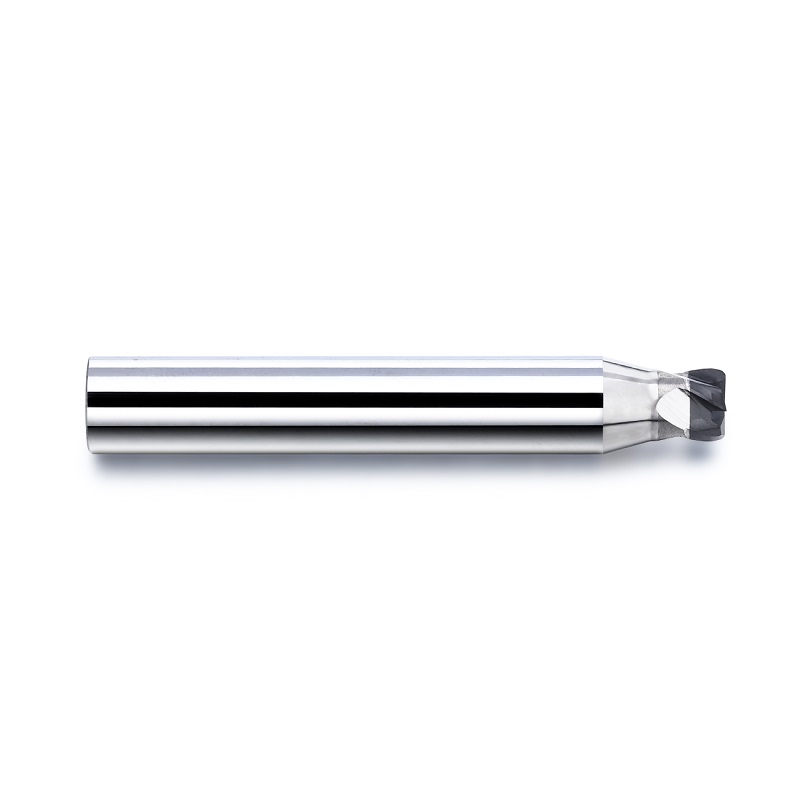
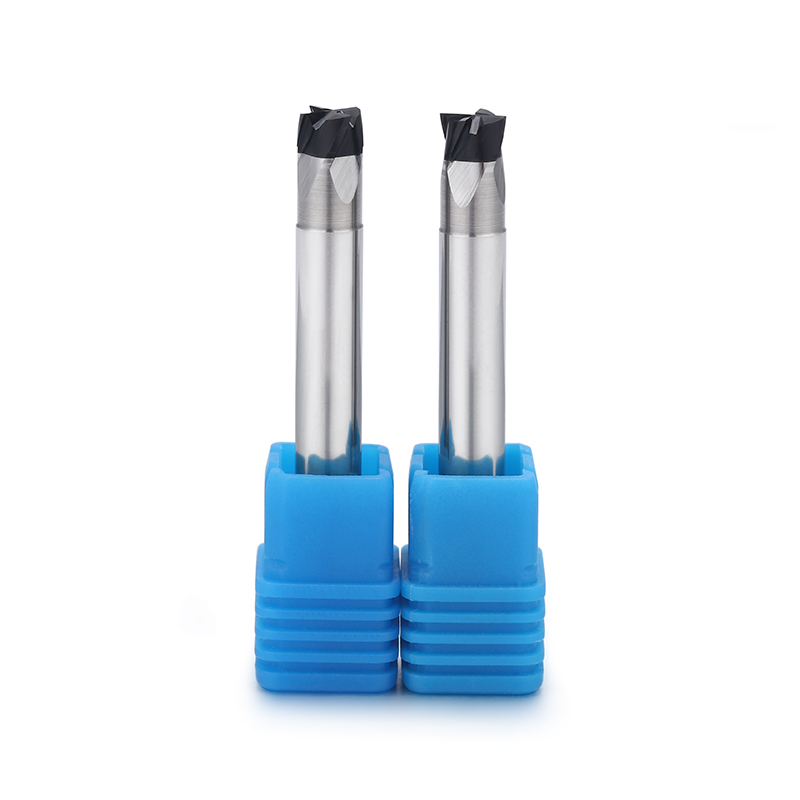
La fresa a raggio d'angolo DOHRE CBN è progettata per la finitura di acciaio temprato HRC60+, la lavorazione di acciaio bonificato e la finitura di alta precisione di cavità di stampi.
Rispetto a una fresa a candela in CBN a sezione quadrata, il design con raggio d'angolo riduce la concentrazione di stress sull'angolo di taglio e contribuisce a diminuire il rischio di scheggiatura del tagliente. Rispetto a una fresa a candela in CBN a testa sferica, offre un migliore controllo dimensionale e una maggiore efficienza nella finitura delle pareti laterali, nella fresatura delle spalle, nella finitura dei gradini e nelle aree a fondo piatto con protezione degli angoli.
Questo utensile è particolarmente adatto per acciaio per stampi temprato, acciaio per matrici, componenti in acciaio temprato, cavità di stampi di precisione, pareti laterali, spalle, aree a parete sottile e profili complessi, dove la resistenza del tagliente, la durata dell'utensile e la stabilità della qualità superficiale sono importanti.
Il CBN non viene sempre utilizzato in sostituzione del carburo in ogni condizione di lavorazione. È più indicato quando la durezza del pezzo, la tolleranza di finitura, la rigidità della macchina e la stabilità di taglio corrispondono alle caratteristiche degli utensili in CBN. Per un confronto più ampio, vedere Quando utilizzare una fresa in CBN al posto del carburo.
Caratteristiche
Materiale CBN NL900 per lavorazioni con durezza HRC60+
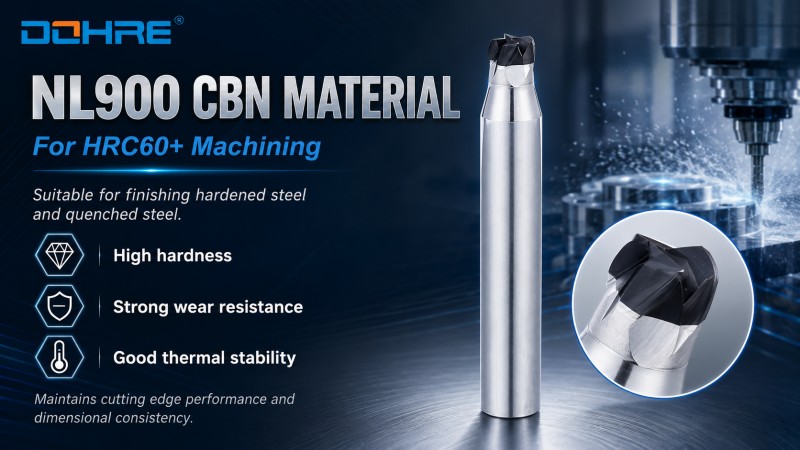
La fresa è realizzata in CBN NL900 di DOHRE, un materiale adatto alla finitura di acciaio temprato e acciaio bonificato, dove i normali utensili in carburo potrebbero usurarsi rapidamente o perdere stabilità dimensionale.
Questo materiale CBN offre elevata durezza, forte resistenza all'usura e buona stabilità termica durante la finitura dell'acciaio ad alta durezza. Contribuisce a mantenere le prestazioni del tagliente e la coerenza dimensionale dell'utensile nelle lavorazioni di precisione continue.
Brasatura sottovuoto per un legame stabile dei bordi in CBN
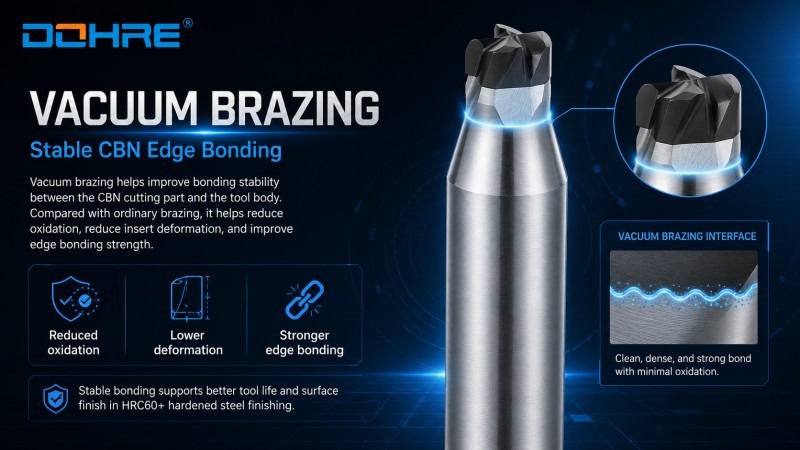
L'utensile utilizza un processo di brasatura sottovuoto per migliorare la stabilità del legame tra la parte tagliente in CBN e il corpo dell'utensile. Rispetto alla brasatura tradizionale, la brasatura sottovuoto contribuisce a ridurre l'ossidazione, a limitare la deformazione dell'inserto e a migliorare la resistenza del legame del tagliente.
Per la finitura dell'acciaio temprato HRC60+, è importante un legame stabile del bordo in CBN perché la forza di taglio, il calore e le vibrazioni possono influire direttamente sulla durata dell'utensile e sulla finitura superficiale.
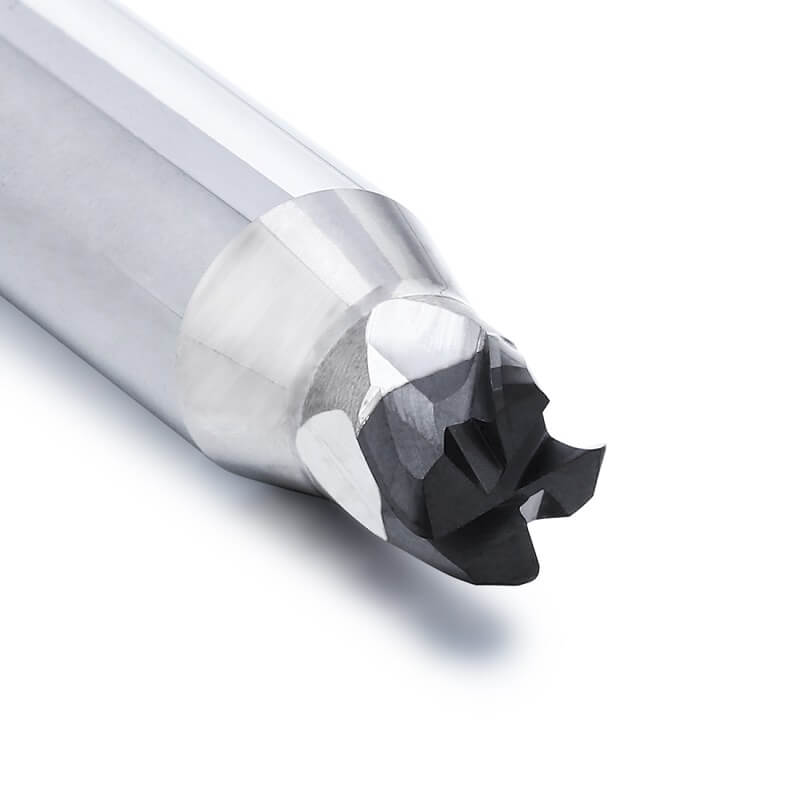
Geometria con angoli arrotondati per una maggiore protezione dei bordi.
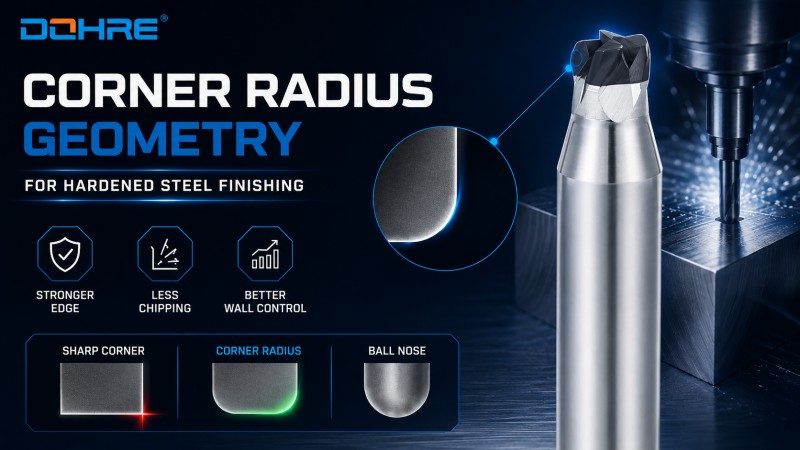
Il design con raggio d'angolo contribuisce a distribuire le sollecitazioni di taglio in modo più uniforme rispetto a un angolo retto e acuto. Ciò riduce il rischio di scheggiature degli angoli durante la finitura delle pareti laterali, la lavorazione delle spalle, la finitura dei gradini e la lavorazione dei profili.
Per la finitura dell'acciaio temprato, una fresa a raggio d'angolo in CBN rappresenta spesso una scelta equilibrata tra una fresa a testa quadrata e una fresa a testa sferica. Offre una migliore protezione del tagliente rispetto a un utensile a testa quadrata, mantenendo al contempo un migliore controllo della parete laterale rispetto a un utensile a testa sferica.
Per gli utenti che confrontano diverse forme di utensili in CBN, questa guida spiega più chiaramente le differenze: Fresa in CBN per acciaio temprato: punta quadrata, punta sferica o raggio d'angolo.
Anima rinforzata e bordo smussato negativo
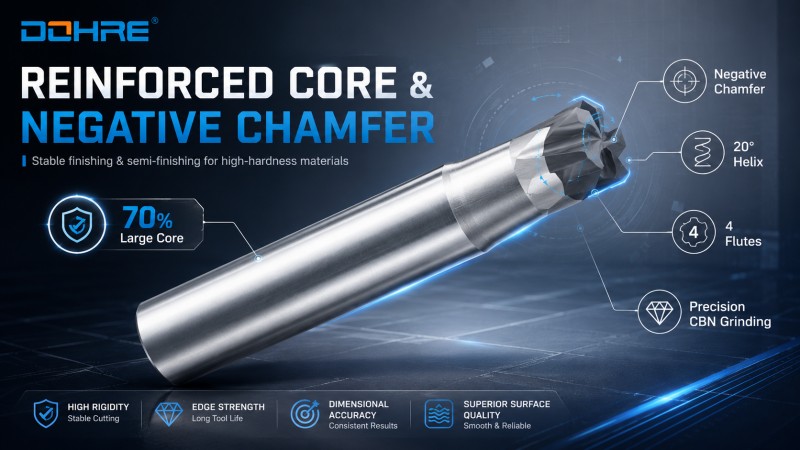
L'utensile adotta un design a geometria rinforzata per una lavorazione stabile di materiali ad alta durezza.
Le principali caratteristiche geometriche includono:
• Diametro del nucleo maggiorato del 70% per una maggiore rigidità
• Angolo di elica di 20° per un taglio stabile e una lavorazione più fluida
• Smusso negativo sul bordo per rinforzare il tagliente
• Struttura a 4 scanalature per prestazioni di finitura stabili
• Processo di rettifica CBN dedicato per una formatura precisa dei bordi
Questa struttura è progettata per la finitura e la semifinitura piuttosto che per la sgrossatura pesante. È più adatta a condizioni di taglio stabili in cui la resistenza del tagliente, la qualità della superficie e la precisione dimensionale sono importanti.
Durata stabile degli utensili nella finitura dell'acciaio temprato
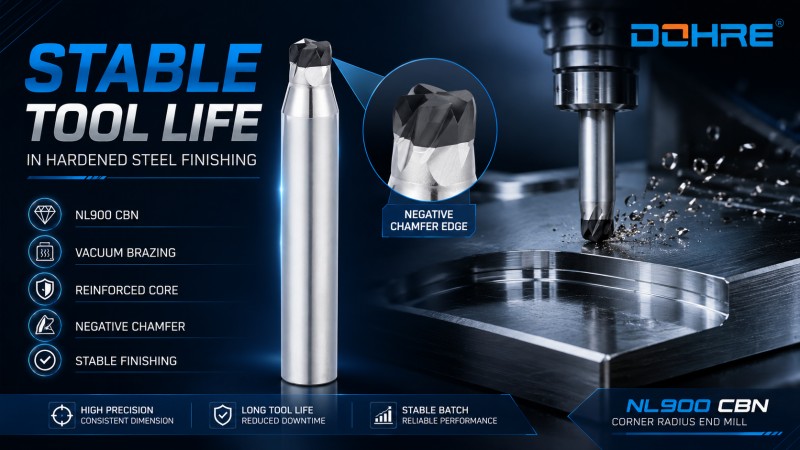
La combinazione del materiale NL900 CBN, della brasatura sottovuoto, del nucleo rinforzato e del bordo con smusso negativo contribuisce a migliorare la durata dell'utensile e la stabilità della finitura del lotto in condizioni di lavorazione adeguate.
La durata dell'utensile è influenzata dalla durezza del pezzo, dal sovrametallo di finitura, dai parametri di taglio, dalla rigidità della macchina, dalla sporgenza dell'utensile, dall'eccentricità, dalle condizioni di serraggio e dalla stabilità del percorso utensile. Quando si verificano scheggiature o usura rapida troppo presto, ciò è spesso causato da condizioni di taglio instabili o da un'applicazione errata dell'utensile. Ulteriori dettagli sono spiegati in " Perché le frese in CBN si scheggiano o si usurano rapidamente? Cause e soluzioni".
Applicazioni per la finitura dell'acciaio temprato HRC60+
Le frese a raggio d'angolo DOHRE in CBN sono utilizzate principalmente per la finitura di precisione di acciaio temprato HRC60+, acciaio bonificato e materiali per stampi ad alta durezza.
| Necessità di lavorazione | Perché scegliere la fresa a raggio d'angolo CBN? |
|---|
| Finitura della parete laterale | Migliore protezione dei bordi e controllo dimensionale stabile |
| Finitura della spalla | Il raggio d'angolo riduce la concentrazione di stress sul bordo tagliente |
| Lavorazione a fasi | La struttura angolare più robusta contribuisce a ridurre il rischio di scheggiature. |
| Finitura del profilo | Garantisce una finitura stabile di profili complessi in acciaio temprato |
| Finitura della cavità dello stampo | Adatto per la finitura di precisione di cavità di stampi induriti |
| Finitura a parete sottile | La struttura rinforzata contribuisce a ridurre le vibrazioni e i danni ai bordi. |
| Finitura a cavità profonda | La protezione angolare migliora la stabilità in condizioni di maggiore estensione del braccio. |
| Finitura in batch | Il materiale CBN contribuisce a mantenere la durata degli utensili e la coerenza dimensionale. |
I materiali adatti per la lavorazione includono:
• Acciaio temprato HRC60+
• Acciaio temprato
• Acciaio per stampi temprato
• Acciaio per stampi ad alta durezza
• Parti in acciaio trattato termicamente
• Cavità di stampi di precisione
• Inserti temprati e piccoli componenti di stampi di precisione
La scelta di un utensile in CBN non dovrebbe basarsi solo sul nome del materiale. Occorre considerare anche la durezza effettiva del pezzo, il sovrametallo di lavorazione, la rigidità di impostazione e i requisiti di finitura. Per maggiori dettagli, consultare la sezione " Quale intervallo di durezza è adatto per una fresa a candela in CBN?".
Per gli utenti che lavorano pezzi in acciaio temprato, questa guida alla selezione può essere utile: Fresa a candela in CBN per acciaio temprato: come scegliere l'utensile giusto
Produzione e controllo qualità
DOHRE si concentra sulla produzione di utensili in CBN, sulla rettifica di precisione, sulla brasatura sottovuoto, sull'accuratezza del raggio, sulla consistenza del tagliente e sul controllo finale. Per le frese a raggio d'angolo in CBN, la stabilità della qualità di produzione è particolarmente importante perché piccoli difetti del tagliente possono influire direttamente sulla durata dell'utensile, sulla finitura superficiale e sulla precisione dimensionale nella finitura dell'acciaio temprato.
Processo di macinazione dedicato del CBN
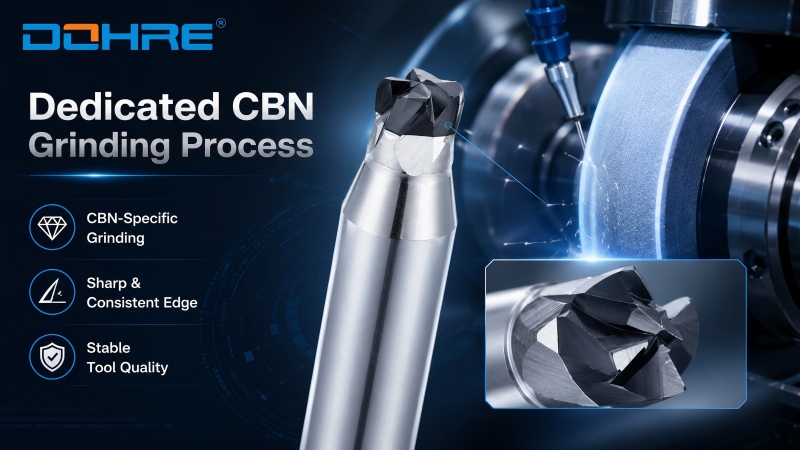
Gli utensili in CBN richiedono processi di rettifica e mole abrasive specifici. DOHRE utilizza attrezzature di rettifica di precisione e metodi di rettifica specifici per il CBN per mantenere l'affilatura del tagliente, la coerenza geometrica e la qualità stabile dell'utensile.
Rettificatrici a 5 assi Walter tedesche
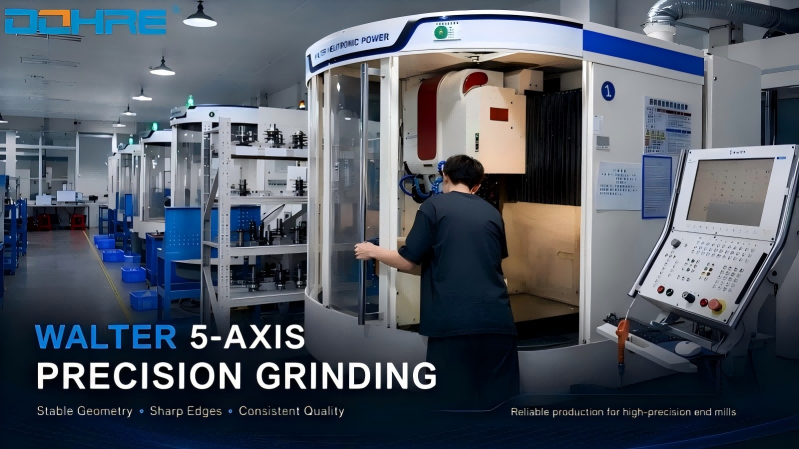
Le frese in CBN sono prodotte utilizzando rettificatrici di alta precisione a 5 assi Walter di fabbricazione tedesca. Ciò contribuisce a mantenere una geometria precisa delle scanalature, dimensioni stabili dell'utensile e una qualità del tagliente ripetibile.
Precisione di rettifica del raggio
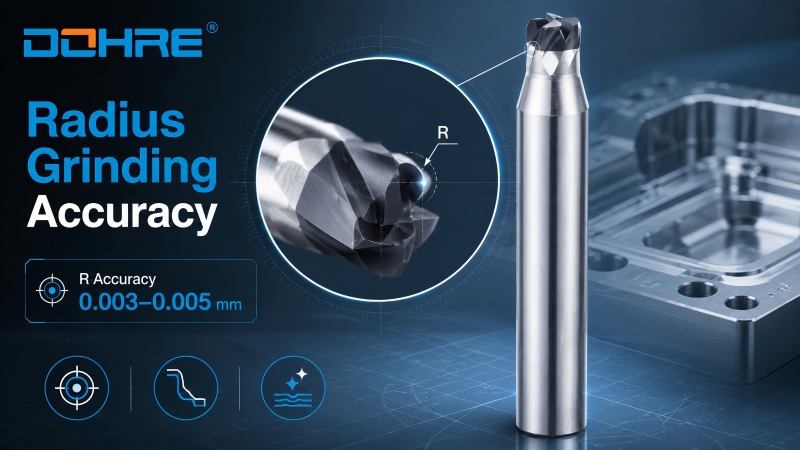
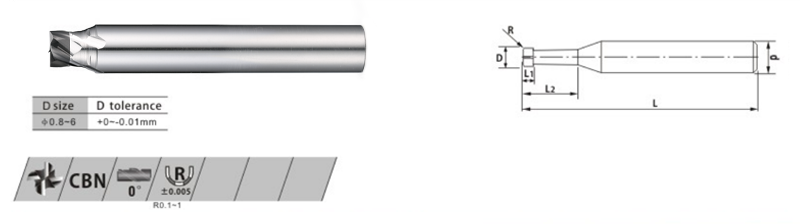
Per le frese a raggio d'angolo in CBN, la precisione di rettifica dell'angolo R può essere controllato entro 0.003–0.005 mm. Ciò contribuisce a migliorare la consistenza degli angoli, la precisione del profilo e la stabilità della superficie nella finitura di precisione degli stampi.
Walter HELICHECK PLUS Inspection
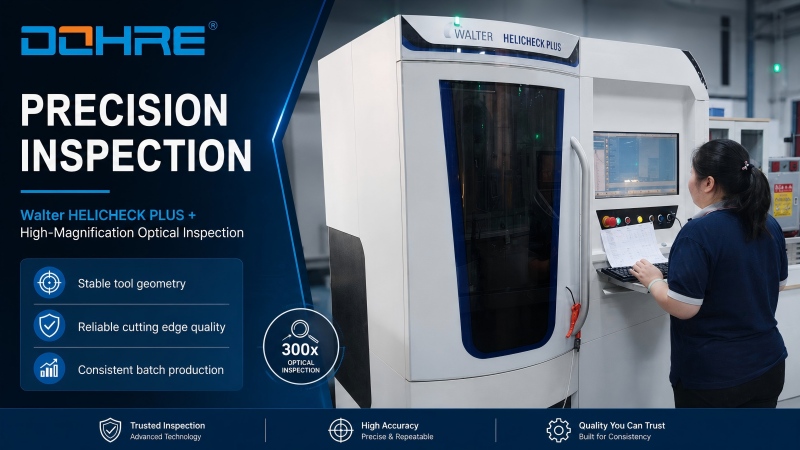
Il profilo dell'utensile e le dimensioni chiave vengono ispezionati utilizzando Apparecchiature di misura Walter HELICHECK PLUSCiò contribuisce a garantire una geometria stabile e una qualità costante del lotto.
Ispezione dei bordi ad alto ingrandimento
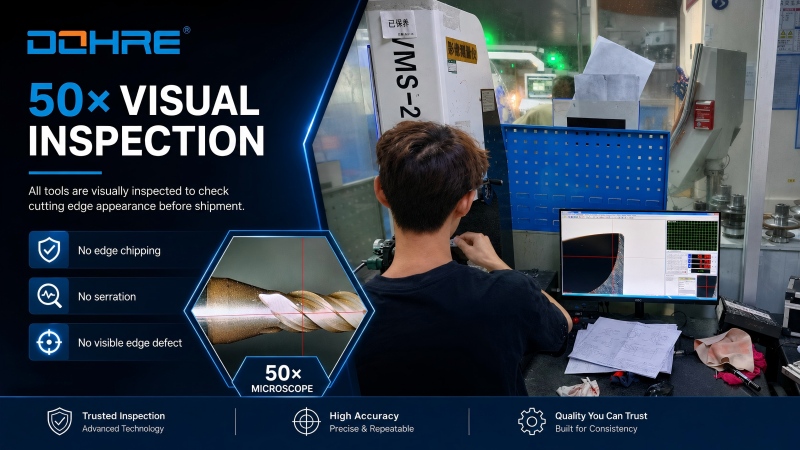
Prima della consegna, i taglienti in CBN vengono ispezionati ad alto ingrandimento per verificarne le condizioni, la presenza di micro-scheggiature, crepe, seghettature e altri difetti visibili.
Qualità stabile per ordini OEM.
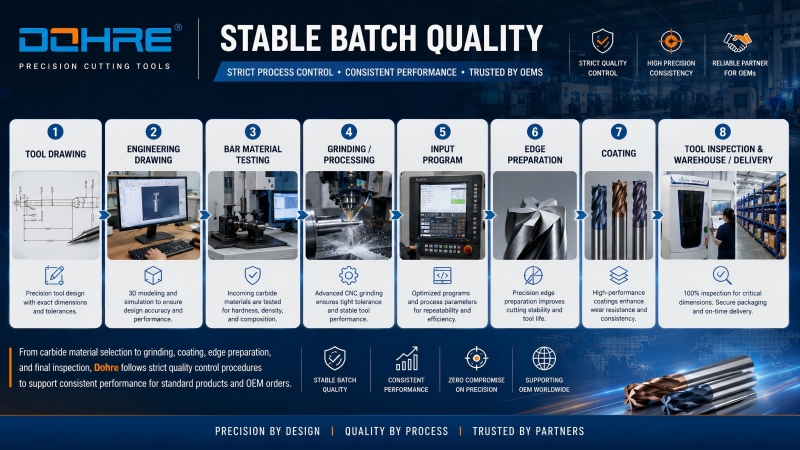
Dalla selezione del materiale NL900 CBN alla brasatura sottovuoto, dalla rettifica di precisione all'ispezione dei bordi e al controllo qualità finale, DOHRE segue procedure rigorose per garantire prestazioni stabili degli utensili per la finitura dell'acciaio temprato e per gli ordini di utensili OEM in CBN.
FAQ e Contattaci
D1: A cosa serve una fresa a raggio d'angolo in CBN?
Una fresa a raggio d'angolo in CBN viene utilizzata principalmente per la finitura di acciaio temprato HRC60+, acciaio bonificato, cavità di stampi, pareti laterali, spalle, gradini e profili di precisione, dove la resistenza del tagliente e la stabilità della qualità superficiale sono fondamentali.
D2: Quando dovrei scegliere una fresa a raggio d'angolo in CBN invece di una fresa a raggio d'angolo quadrato in CBN?
Scegliete una fresa a raggio d'angolo in CBN quando l'angolo vivo di una fresa a testa quadrata si scheggia facilmente, oppure quando la finitura di pareti laterali, spalle, gradini e profili richiede una maggiore protezione dei bordi.
D3: Quando dovrei scegliere una fresa a sfera in CBN?
Una fresa a sfera in CBN è più adatta per superfici 3D, profili curvi, contorni a forma libera e superfici di stampi dove l'angolo di contatto dell'utensile cambia continuamente.
D4: Questa fresa a raggio d'angolo in CBN è adatta per la sgrossatura?
È consigliato principalmente per la finitura e la semifinitura. Gli utensili in CBN offrono prestazioni migliori in condizioni di taglio stabili. Sgrossature intense, tagli interrotti eccessivi o un impegno instabile possono aumentare il rischio di scheggiatura del tagliente.
D5: Qual è l'intervallo di durezza adatto per questo strumento?
Questo utensile è progettato principalmente per la finitura di acciai temprati HRC60+ e acciai in scorza. L'effettiva idoneità dipende anche dalla rigidità della macchina, dal sistema di fissaggio dell'utensile, dai parametri di taglio e dalla stabilità del percorso utensile.
D6: Perché una fresa a candela in CBN si scheggia durante la lavorazione dell'acciaio temprato?
Tra le cause più comuni si annoverano: intervallo di durezza errato, innesto instabile dell'utensile, eccentricità eccessiva, sporgenza eccessiva, serraggio debole, geometria dell'utensile inadeguata o parametri di taglio aggressivi.
D7: DOHRE è in grado di personalizzare le frese a raggio d'angolo in CBN?
Sì. DOHRE supporta frese a raggio d'angolo in CBN personalizzate, inclusi diametro, raggio d'angolo, lunghezza effettiva, lunghezza totale, dimensione del gambo, struttura della scanalatura e geometria specifica per l'applicazione.
D8: Siete produttori di frese a raggio d'angolo in CBN?
Sì. DOHRE produce frese in CBN per la finitura di acciaio temprato e acciaio bonificato, tra cui frese a testa piatta in CBN, frese a testa sferica in CBN e frese a raggio d'angolo in CBN.