Frez spiralny PCD
Dowiedz się więcej
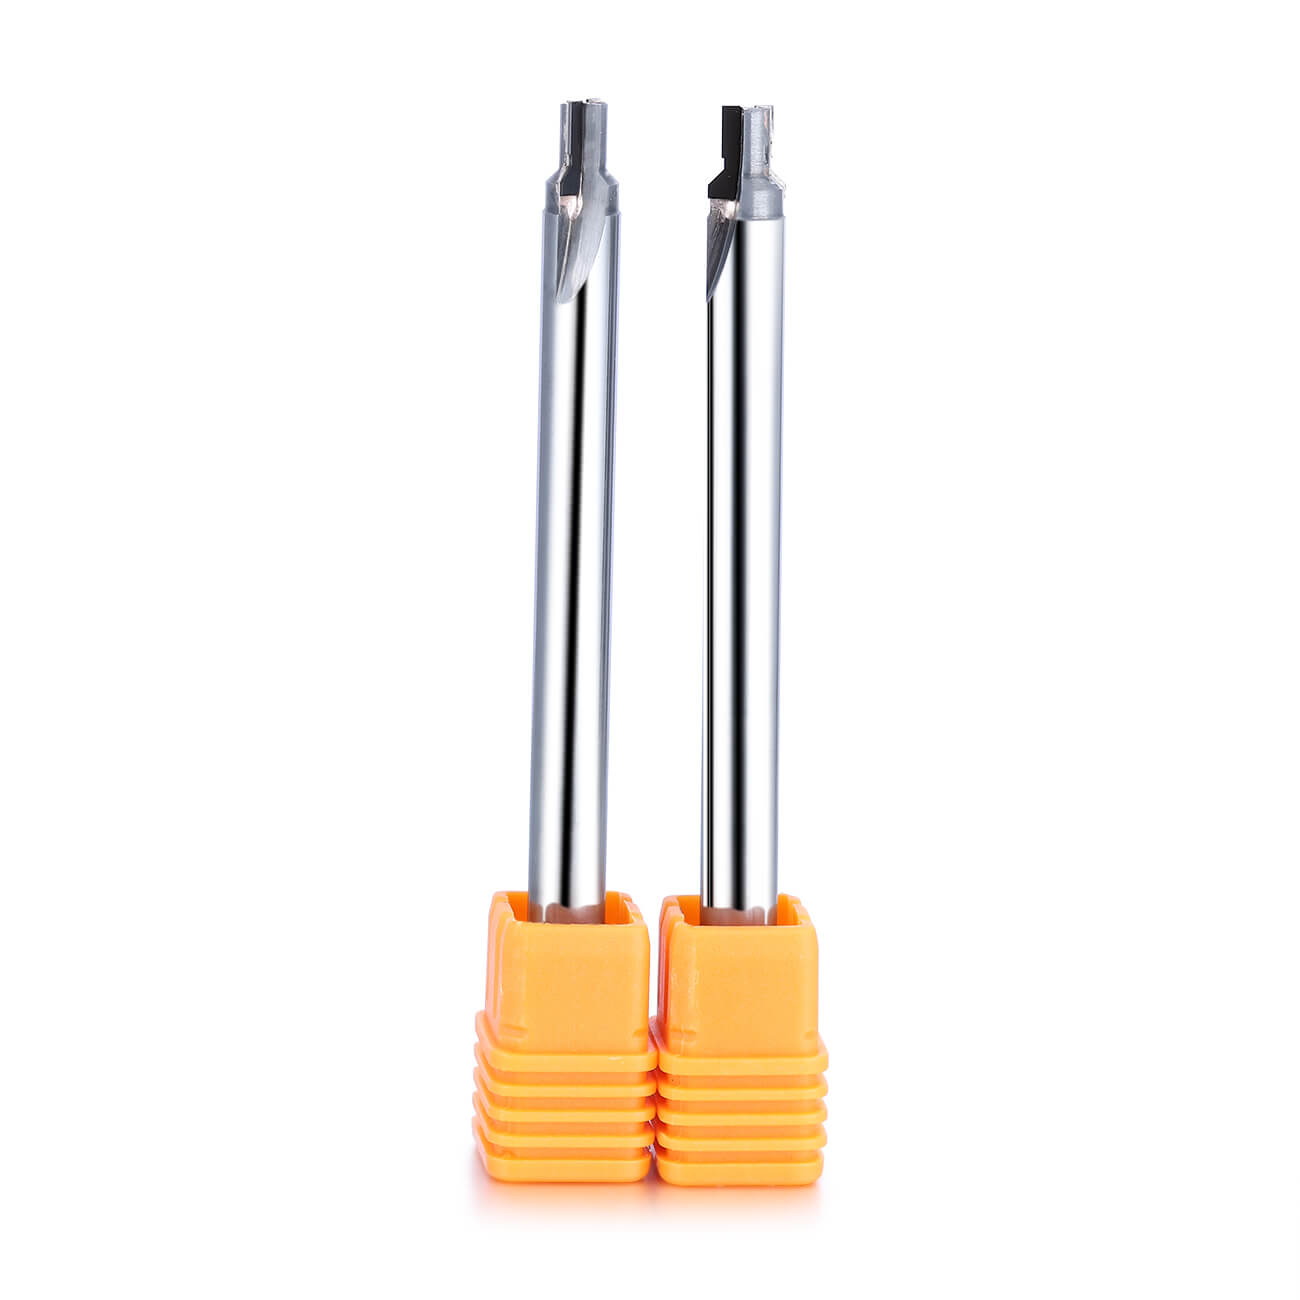


Czym jest frez diamentowy PCD
PCD (diament polikrystaliczny) to syntetyczny materiał diamentowy, znany ze swojej wyjątkowej twardości, wytrzymałości na ściskanie i przewodności cieplnej.

W porównaniu z tradycyjnymi narzędziami z węglika spiekanego frezy PCD zapewniają 10–20 razy dłuższą żywotność narzędzia i lepszą jakość powierzchni, zwłaszcza przy obróbce aluminium, miedzi, grafitu i materiałów kompozytowych z dużą prędkością.
Frezy diamentowe PCD firmy DOHRE łączą w sobie niezwykle twarde płytki diamentowe z precyzyjnie szlifowanymi korpusami z węglika spiekanego, zapewniając niezrównaną wydajność skrawania zarówno w obróbce zgrubnej, jak i wykańczającej.
Ekstremalna twardość: krawędzie skrawające PCD osiągają twardość do 8000 HV, znacznie przewyższającą twardość konwencjonalnych narzędzi z węglika spiekanego.
Doskonała odporność na zużycie: płytki PCD znacząco wydłużają żywotność narzędzia, zmniejszając częstotliwość wymiany.
Doskonałe odprowadzanie ciepła: Wysoka przewodność cieplna zapobiega przegrzaniu i zapewnia ostrość krawędzi.
Zgodność z obróbką szybkobieżną: obsługuje bardzo wysokie prędkości wrzeciona, zapewniając stabilną pracę.
Wyjątkowe wykończenie powierzchni: pozwala uzyskać powierzchnie o jakości lustrzanej na aluminium, materiałach kompozytowych i tworzywach sztucznych.
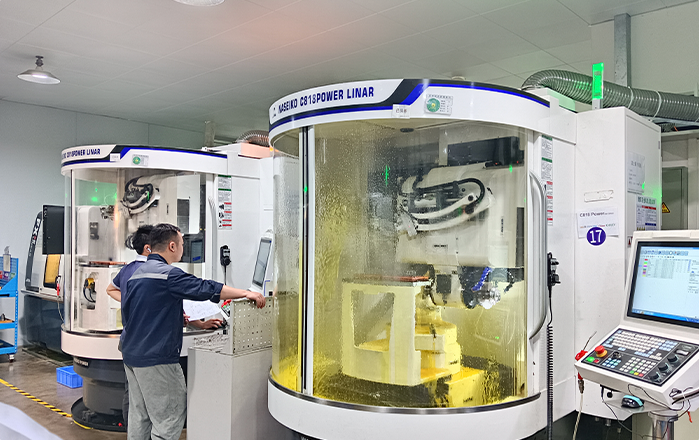
Każdy frez PCD firmy DOHRE jest produkowany z wykorzystaniem zaawansowanej technologii cięcia laserowego i obróbki elektroerozyjnej, co gwarantuje dokładność i równowagę w środowiskach obróbki z dużą prędkością.
Metale nieżelazne: stop aluminium, odlew aluminiowy, miedź, mosiądz, stop magnezu
Materiały kompozytowe: kompozyty z włókna węglowego CFRP, laminaty z włókna szklanego GFRP
Twarde niemetale: grafit, ceramika inżynierska, węglik krzemu, kamień syntetyczny, sztywne wzmocnione tworzywa sztuczne
Kompakty metalurgii proszków i materiały spiekane
Motoryzacja, przemysł lotniczy i kosmiczny, nowe źródła energii, elektronika 3C, formy precyzyjne, obróbka kamienia.
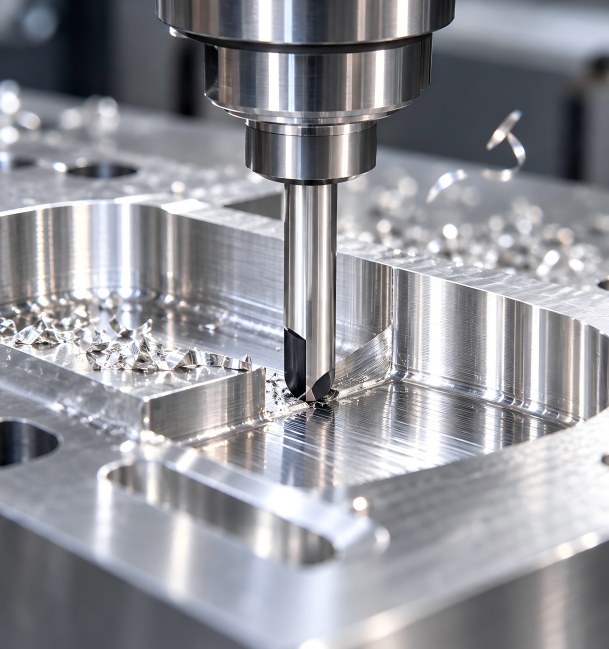
Nadaje się do szybkiego frezowania bocznego, rowkowania, obróbki zgrubnej konturów i precyzyjnego wykańczania.
Aluminium i miękkie metale nieżelazne: gatunek drobnoziarnistego PCD, 2–3 rowki z dużą przestrzenią na wióry, ostre krawędzie skrawające do obróbki z dużym posuwem.
Kompozyty CFRP/włókna szklanego: Sfazowane/honowane krawędzie tnące PCD zapobiegające strzępieniu się włókien, konstrukcja wielorowkowa zapewniająca gładkie wykończenie powierzchni.
Grafit: Gruboziarniste podłoże PCD o wysokiej odporności na zużycie, zoptymalizowana geometria rowków zapewniająca skuteczne odprowadzanie pyłu i wiórów.
Frezowanie zgrubne: mniej rowków, większe kieszenie wiórowe, grubsze ostrza PCD do usuwania dużych ilości materiału.
Frezowanie wykańczające: Więcej rowków, precyzyjnie szlifowane krawędzie PCD pozwalają na uzyskanie ścisłych tolerancji wymiarowych i doskonałej jakości powierzchni.
Frez trzpieniowy z lutowaną końcówką PCD: Mała średnica (1–12 mm), do precyzyjnej obróbki precyzyjnej.
Frez segmentowy PCD lutowany lutem: Większa średnica, opłacalny w przypadku usuwania ciężkich materiałów masowych.
Centra obróbcze CNC o dużej prędkości: Zrównoważone, precyzyjne frezy PCD do bardzo szybkiej pracy wrzeciona.
Konwencjonalny sprzęt CNC o niskiej prędkości: Wytrzymałe, grube ostrza PCD wytrzymujące okresowe wstrząsy podczas cięcia.
Wybierz wielkość ziarna PCD, liczbę rowków i średnicę narzędzia odpowiednio do materiału obrabianego i rodzaju obróbki. Do obróbki zgrubnej wybierz lutowane narzędzia PCD, a do precyzyjnego wykańczania wybierz narzędzia PCD z pełną końcówką.




Kontynuując korzystanie z serwisu wyrażasz zgodę na naszą politykę prywatności Regulamin.