


Напишіть нам
У вас є питання або проблеми, з якими ми можемо вам допомогти?
Давайте поговоримо про ваш проект і про те, як Dohre може допомогти вам розробити, виготовити та підготувати ваші інструменти до продажу.


Обсяг читання: 1766

Час виходу: 2026
Приблизний час читання:
Дво- та тризубі кінцеві фрези широко використовуються для обробки алюмінію. Порівняйте їхню довжину стружки, потенціал подачі та продуктивність різання, щоб вибрати правильну кількість стружок для обробки пазів, профілювання та чистової обробки.
Як 2-зубчасті, так і 3-зубчасті кінцеві фрези широко використовуються для обробки алюмінію, але вони пропонують різний баланс між видаленням стружки та кількістю ріжучих крайок. 2-зуба кінцева фреза зазвичай забезпечує більший простір між зубцями, що робить її поширеним вибором для обробки пазів повної ширини та операцій, що призводять до утворення великої кількості стружки. 3-зуба кінцева фреза додає ще одну ріжучу крайку, зберігаючи при цьому простір для відведення стружки, що робить її корисною для бокового фрезерування, профілювання та багатьох інших виробничих застосувань.
Жодна з конструкцій не є автоматично кращою. Правильна кількість канавок залежить від того, наскільки різець зачеплений за матеріал, кількості утвореної стружки, геометрії інструменту та стабільності обробки.
У цьому посібнику порівнюються 2- та 3-зубі кінцеві фрези для обробки алюмінію, пояснюється, де кожна конструкція найкраще працює, і показано, як кількість зубців впливає на швидкість подачі та фактичну продуктивність різання.
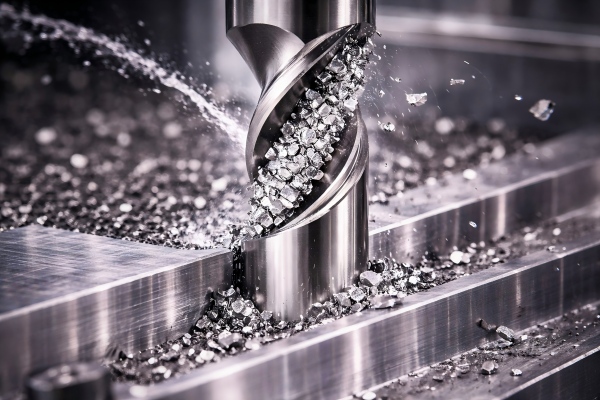
Основна відмінність полягає в балансі між доступним простором для стружки та кількістю ріжучих крайок. Для двох різців однакового діаметра та конструкції менша кількість канавок зазвичай залишає більше місця для стружки, тоді як додаткові канавки можуть збільшити потенціал подачі, коли дозволяють умови різання.
| порівняння | 2-канальна торцева фреза | 3-канальна торцева фреза |
|---|---|---|
| Ріжучі кромки | 2 краї | 3 краї |
| Космос флейти | Загалом більший | Загалом менше |
| Евакуація чіпа | Більше місця для великих обсягів чіпів | Ефективний за умови відповідної геометрії рифлів та відведення стружки |
| Жорсткість ядра | Часто менше ядро | Часто більше ядро |
| Повноширинне пазування | Звичайний вибір для початку | Також підходить, коли достатньо відведення стружки |
| Бічне фрезерування | Підходить для багатьох операцій | Часто вигідно за стабільних умов |
| Потенціал швидкості подачі | 2 ребра за оберт | 3 кромки можуть витримувати більшу подачу при тому ж навантаженні стружки |
| чистота поверхні | Може створювати чудові оздоблення | Може забезпечити гарне покриття та стабільність за відповідних параметрів |
Це загальні відмінності, а не фіксовані обмеження продуктивності. Добре розроблений 3-зубчастий алюмінієвий різець може краще виконувати обробку пазів, ніж універсальний 2-зубчастий інструмент, тоді як спеціальна 2-зубчаста конструкція також може забезпечити чудову продуктивність та якість обробки поверхні.
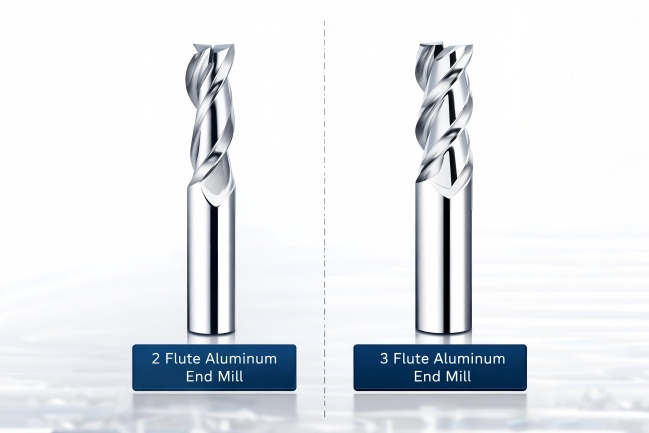
Алюміній може утворювати довгу або безперервну стружку, особливо під час обробки пазів та глибоких кишень. Якщо стружка не може вийти, вона може накопичуватися навколо різця, застрягати в канавках або знову різатися.
Кількість канавок впливає на обсяг місця, доступного для цих стружок. Вона також впливає на кількість зачеплень ріжучої кромки за один оберт шпинделя та може впливати на жорсткість серцевини інструменту.
Однак кількість канавок – це лише один аспект конструкції різця. Кут переднього нахилу, кут нахилу спіралі, глибина канавок, підготовка кромки та якість обробки поверхні впливають на поведінку інструменту при обробці алюмінію.
Ось чому два різці з однаковою кількістю канавок можуть працювати по-різному, навіть якщо їхні діаметри різання однакові.
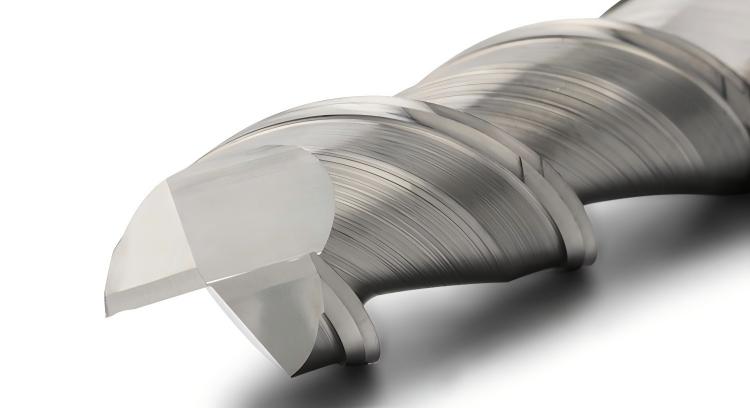
Двохзуба кінцева фреза має дві ріжучі кромки, розділені відносно великими проміжками між зубцями. Для обробки алюмінію така конструкція корисна, коли стружці потрібен достатній простір для виходу із зони різання.
Двоканальні фрези зазвичай використовуються для обробки пазів повної ширини, глибших канавок та інших операцій з великим обсягом стружки. Їх також можна використовувати для бокового фрезерування, профілювання та чистової обробки, якщо їхня геометрія відповідає застосуванню.
Більші проміжки між канавками зазвичай забезпечують більше місця для відведення стружки.
Добре підходить для багатьох операцій повноширинного довбання та фрезерування канавок.
Може зменшити ризик ущільнення стружки у випадках, коли обсяг стружки високий.
Доступні з гострими, специфічними для алюмінію ріжучими геометріями для чистої обробки.
Порівняно з типовим 3-зубим фрезером аналогічної конструкції, 2-зубий інструмент може мати менший осердя та менше ріжучих кромок на один оберт. Це може вплинути на жорсткість та потенціал подачі в деяких операціях.
Однак, менша кількість канавок не означає автоматично менші сили різання. Фактичні сили різання залежать від різального зачеплення, навантаження стружки, геометрії крайки, матеріалу та стану верстата.
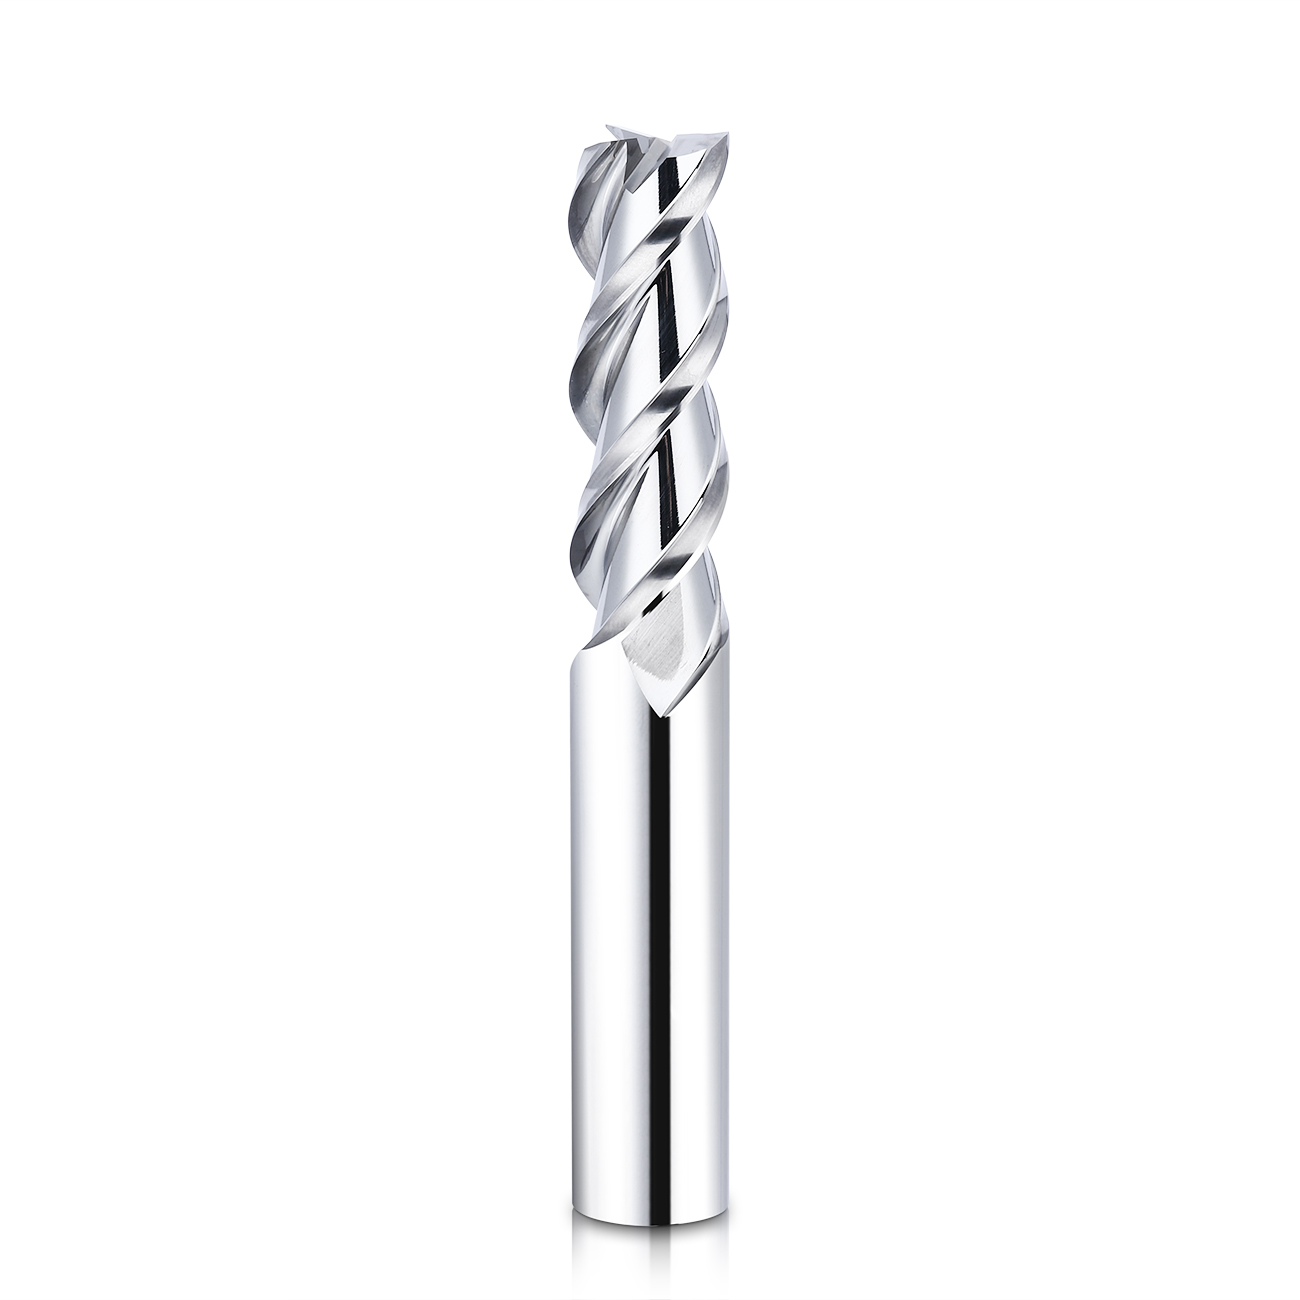
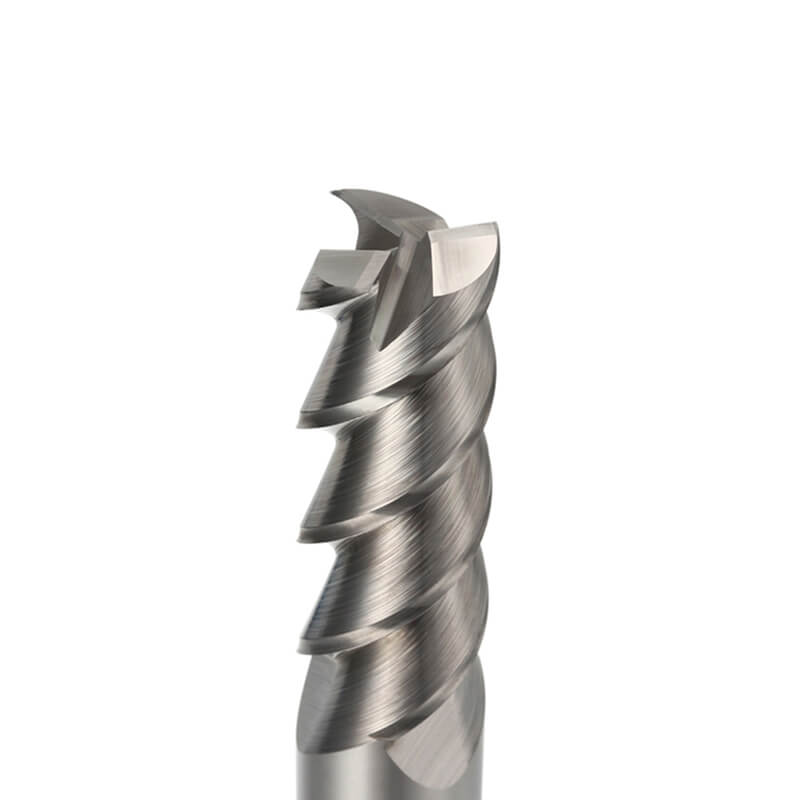
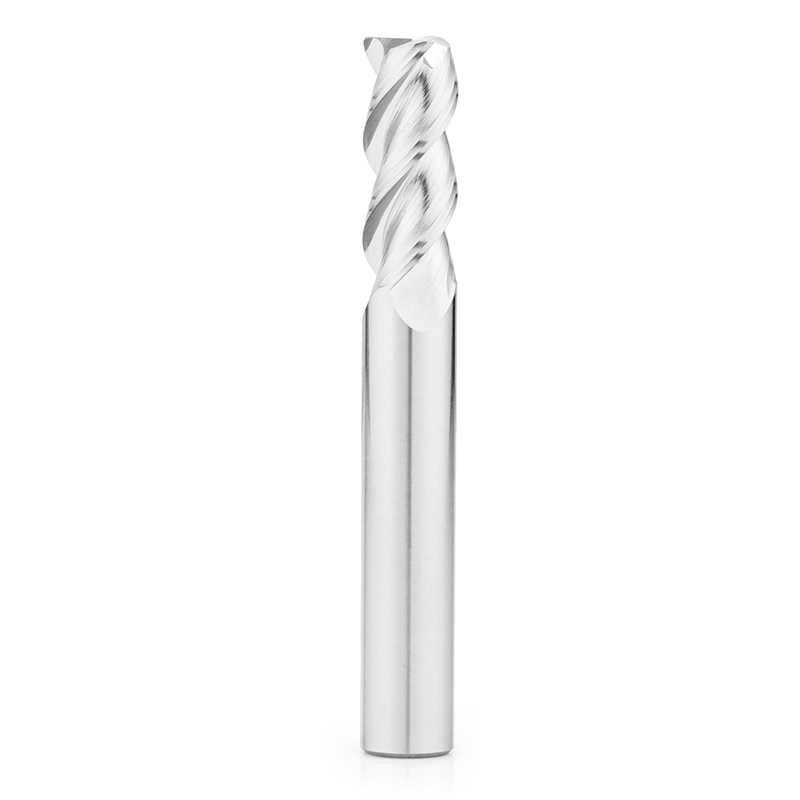
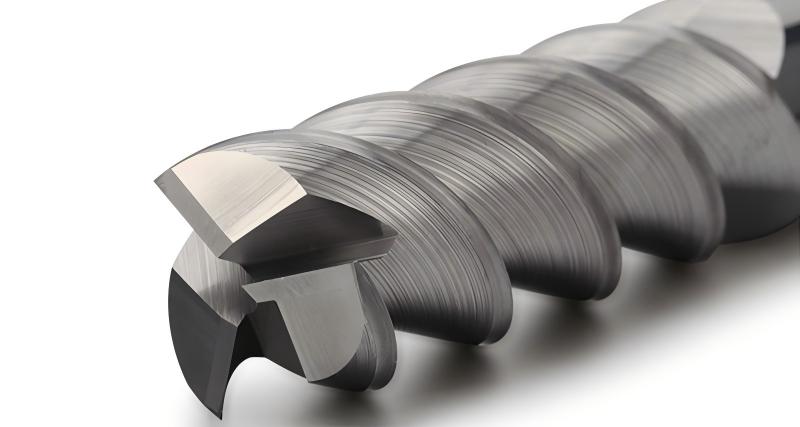
Тризуба кінцева фреза має три ріжучі кромки, що забезпечує додаткову кромку порівняно з двозубою конструкцією. Тризубі фрези, спеціально розроблені для алюмінію, розроблені для збереження корисного простору для стружки, водночас забезпечуючи більше зачеплень ріжучої кромки за оберт.
Це робить їх популярними для бокового фрезерування, профілювання та виробничої обробки, де різання та відведення стружки добре контролюються.
Відповідна 3-канальна конструкція також може бути ефективною для обробки пазів та чорнової обробки. Її продуктивність залежить від геометрії канавки, глибини різання, видалення стружки та рекомендованих виробником параметрів.
Додаткова ріжуча кромка може збільшити запрограмований потенціал подачі.
Часто забезпечує корисний баланс між простором для стружки та жорсткістю серцевини інструменту.
Підходить для багатьох операцій бокового фрезерування та профілювання алюмінію.
Може забезпечити стабільне різання та хорошу якість поверхні з відповідною геометрією та параметрами.
Тризубий фрезер зазвичай має менший простір між зубцями, ніж аналогічна двозубий фреза. Коли обсяг стружки великий, недостатнє видалення стружки може призвести до повторного різання, налипання матеріалу та нестабільної якості поверхні.
Додаткова ріжуча кромка не гарантує вищої продуктивності. Швидкість подачі, навантаження на стружку, потужність верстата та різальний контакт все ще повинні відповідати інструменту.
Тип фрезерування часто має більше значення, ніж просто кількість канавок. Виконання пазів повної ширини вимагає інших методів видалення стружки, ніж бокове фрезерування, тоді як чистова обробка тонких стінок має інші вимоги до стабільності, ніж чорнова обробка.
Наведені нижче рекомендації надають практичні відправні точки для поширених умов обробки алюмінію.
| Стан обробки | Початковий вибір | Причина |
|---|---|---|
| Повноширинне пазування | 2-флейтовий або відповідний 3-флейтовий | Видалення стружки особливо важливе, коли різець повністю зачеплений. |
| Фрезерування глибоких канавок | Часто 2-флейтовий | Більший простір для стружки може допомогти, коли стружка має обмежений простір для виходу. |
| Бічне фрезерування | Часто 3-флейтовий | Додаткові ріжучі кромки можуть бути корисними, коли контролюється радіальне зачеплення. |
| Оздоблення профілю | 2- або 3-флейтовий | Якість поверхні залежить від геометрії, биття, траєкторії інструменту та стабільності. |
| Високоефективне фрезерування | Відповідна 3-канавкова конструкція | Більша кількість ріжучих кромок може забезпечити більшу подачу з ефективним контролем стружки. |
| Фрезерування тонких стінок | Залежить від застосування | Основними проблемами є сила різання, прогин стінки та кріплення заготовки. |
| Загальна обробка алюмінію 6061 | 2- або 3-флейтовий | Вибирайте відповідно до вимог щодо оброблення пазів, профілювання, чорнової або чистової обробки. |
Під час обробки пазів на повну ширину фреза зачіпається по всьому своєму діаметру. Стружка утворюється всередині відносно обмеженого паза, тому її відведення є важливим фактором. Це одна з причин, чому двозубі кінцеві фрези часто використовуються для обробки пазів в алюмінії.
При боковому фрезеруванні задіюється лише частина діаметра різця. Видалення стружки може бути легшим, що дозволяє спеціально розробленому для алюмінію 3-зубчастому різцю використовувати переваги його додаткової ріжучої кромки за відповідних умов.
Для алюмінію 6061 вибір інструменту також залежить від стану матеріалу, оброблюваних деталей та умов різання. Наш посібник з вибору кінцевої фрези для алюмінію 6061 охоплює ці деталі застосування.
3-зубчастий фрезер має на одну ріжучу кромку більше, ніж 2-зубчастий. За тієї ж швидкості шпинделя та подачі на зуб це означає вищу розрахункову швидкість подачі.
Швидкість подачі для фрезерування можна розрахувати за допомогою:
Vf = n × z × fz
Vf = Швидкість подачі (мм/хв)
n = Швидкість обертання шпинделя (об/хв)
z = Кількість ріжучих канавок
fz = Подача на зуб (мм/зуб)
Наприклад, розглянемо два різці, що працюють зі швидкістю 12 000 об/хв з подачею на зуб 0.04 мм.
| Кінцевий млин | Розрахунок | Швидкість подачі |
|---|---|---|
| 2-Флейта | 12,000 × 2 × 0.04 | 960 мм / хв |
| 3-Флейта | 12,000 × 3 × 0.04 | 1,440 мм / хв |
У цьому прикладі розрахована швидкість подачі 3-зубчастого різця на 50% вища, оскільки він має три ріжучі кромки замість двох.
Однак це не означає, що кожна 3-зуба кінцева фреза може обробляти алюміній на 50% швидше. Однакова подача на зуб може не підходити для обох різців. Відведення стружки, геометрія канавок, жорсткість інструменту, глибина різання та можливості верстата можуть обмежувати фактичну швидкість подачі.
Наведені вище рисунки ілюструють розрахунок, а не рекомендовані параметри різання. Фактичні значення слід вибирати, використовуючи параметри різання виробника різця та умови обробки.
Два різці з однаковою кількістю канавок можуть працювати дуже по-різному. Для обробки алюмінію передова конструкція та налаштування обробки заслуговують на таку ж увагу, як і кількість канавок.
Гострі ріжучі кромки допомагають чисто зрізати алюміній і можуть зменшити утворення задирок. Край також повинен мати достатню міцність для навантаження різання та умов обробки.
Гладкі або поліровані поверхні рифлів можуть допомогти стружці відійти від зони різання та зменшити адгезію матеріалу. Видалення стружки стає особливо важливим під час різання глибоких канавок або закритих кишень.
Кут нахилу спіралі, передній кут, глибина канавок та розмір серцевини впливають на сили різання, зачеплення з кромкою, жорсткість та відведення стружки. Інструмент, призначений для обробки кольорових металів, може поводитися інакше, ніж універсальний різець, навіть з однаковою кількістю канавок.
Великий виліт інструменту, надмірне биття та недостатнє закріплення заготовки можуть спричинити вібрацію та зміни розмірів. Менша кількість канавок не вирішує автоматично проблему нестабільного налаштування, тому слід враховувати всі умови закріплення інструменту та обробки.
Кількість канавок та форма різця – це окремі варіанти. Квадратні кінцеві фрези зазвичай використовуються для обробки пазів та елементів з плоским дном, тоді як сферичні кінцеві фрези вибираються для криволінійних поверхонь та тривимірних контурів.
Для отримання додаткової інформації про геометрію ріжучого кінця дивіться наше порівняння фрез із квадратним та сферичним кінцем для обробки алюмінію.
Невідповідний різець або стратегія різання можуть призвести до ущільнення стружки, адгезії матеріалу, задирок або поганої якості поверхні. Ці проблеми не завжди можна вирішити, змінивши лише кількість канавок.
| Проблема | Можлива причина | Що перевірити |
|---|---|---|
| Упаковка мікросхем | Недостатній простір для канавки або погане видалення стружки | Геометрія канавок, глибина паза та подача повітря або охолоджувальної рідини |
| Алюміній прилипає | Адгезія матеріалу, нагрівання або невідповідні умови різання | Гострота кромки, обробка рифленої канавки, змащення та параметри різання |
| Погана обробка поверхні | Биття, вібрація, повторне нарізання стружки або зношені кромки | Закріплення інструменту, стан різця, різальний контакт та подача |
| Надмірні задирки | Знос кромки, прогин або невідповідні умови різання | Підготовка кромки, траєкторія обробки та припуск на чистову обробку |
| Нестабільне різання | Надмірний виліт, сили різання або слабке кріплення заготовки | Досяжність інструменту, жорсткість налаштування та глибина різання |
Якщо на ріжучих кромках накопичується алюміній, у нашій статті про те, чому алюміній прилипає до кінцевої фрези, пояснюються причини та способи зменшення адгезії матеріалу.
Вибираючи алюмінієву кінцеву фрезу, корисно порівняти всю конструкцію різця, а не вибирати лише за кількістю канавок. Гострота кромки, геометрія канавок, діаметр різання, покриття або обробка поверхні та рекомендовані умови обробки впливають на продуктивність.
DOHRE пропонує твердосплавні кінцеві фрези серії AEX для обробки алюмінію, включаючи квадратні, сферичні, з радіусним заокругленням, одноканальні та високополіровані конструкції.
Для обробки пазів з плоским дном, кишень та загального профілювання, квадратна кінцева фреза AEX для алюмінію є одним із варіантів. Для криволінійних поверхонь та обробки порожнин сферична кінцева фреза AEX забезпечує різну геометрію ріжучого кінця.
Там, де пріоритетами є плавний потік стружки та зменшення адгезії, покупці також можуть порівняти високополіровані алюмінієві торцеві фрези AEX . Кількість канавок та доступні специфікації слід уточнювати для вибраного продукту.
Повний асортимент кінцевих фрез DOHRE для алюмінію включає різні геометрії та розміри для обробки на верстатах з ЧПК.
Обидва можуть добре працювати. 2-зубчастий фрезер зазвичай забезпечує більше місця для стружки, що робить його корисним для операцій з великим утворенням стружки, таких як повнорозмірне оброблення пазів. 3-зубчастий фрезер пропонує додаткову ріжучу кромку та може бути вигідним для бокового фрезерування, профілювання та інших операцій, де контрольоване відведення стружки.
Для обробки алюмінію поширені дво- та тризубі кінцеві фрези, але ідеальна кількість залежить від геометрії різця та операції обробки. Деякі одно- та чотиризубі інструменти, спеціально розроблені для обробки алюмінію, також підходять для певних застосувань.
Двозуба фреза часто є практичною відправною точкою для обробки пазів повної ширини, оскільки її більші проміжки між зубцями можуть допомогти видалити стружку. Відповідна тризуба алюмінієва торцева фреза також може добре працювати, коли дозволяють параметри різання та умови видалення стружки.
Ні. За тієї ж швидкості шпинделя та подачі на зуб, три канавки забезпечують вищу розрахункову швидкість подачі. Однак фактична продуктивність обробки залежить від видалення стружки, геометрії інструменту, різального зачеплення та можливостей верстата.
Не автоматично. Більша кількість ріжучих кромок може покращити якість обробки за відповідних умов, але биття інструменту, вібрація, якість різання, швидкість подачі та повторне різання стружки також впливають на якість поверхні. Правильно підібраний 2-зубчастий інструмент може забезпечити чудову якість обробки.
Так. Спеціально розроблені для алюмінію 3-зубчасті кінцеві фрези можуть підійти для обробки сталі 6061, включаючи бокове фрезерування, профілювання та вибрані операції довбання. Вибір залежить від геометрії різця, стану заготовки, різального зачеплення та відведення стружки.
Враховуйте геометрію ріжучої кромки, якість обробки канавки, кут нахилу спіралі, марку твердого сплаву, діаметр різця, виліт інструменту, жорсткість верстата та рекомендовані параметри різання. Ці фактори разом визначають придатність різця для обробки алюмінію.
Вибір між 2-зубою та 3-зубою кінцевою фрезою для алюмінію залежить від операції обробки та конструкції різця.
Двозубі кінцеві фрези часто корисні там, де головною проблемою є відведення стружки, особливо під час обробки пазів повної ширини та глибоких канавок. Тризубі кінцеві фрези можуть запропонувати переваги в потенціалі подачі та стабільності різання для бокового фрезерування, профілювання та інших операцій з керованим об'ємом стружки.
Жоден з варіантів не є універсально кращим. Перед вибором інструменту слід враховувати матеріал заготовки, геометрію різця, ріжучий контакт та стан верстата.
Щодо різних вимог до обробки алюмінію, ознайомтеся з асортиментом алюмінієвих торцевих фрез DOHRE , щоб порівняти доступні типи та характеристики фрез.
У вас є питання або проблеми, з якими ми можемо вам допомогти?
Давайте поговоримо про ваш проект і про те, як Dohre може допомогти вам розробити, виготовити та підготувати ваші інструменти до продажу.
Продовжуючи користуватися сайтом, ви погоджуєтеся з нашою політикою конфіденційності та Умовами використання.