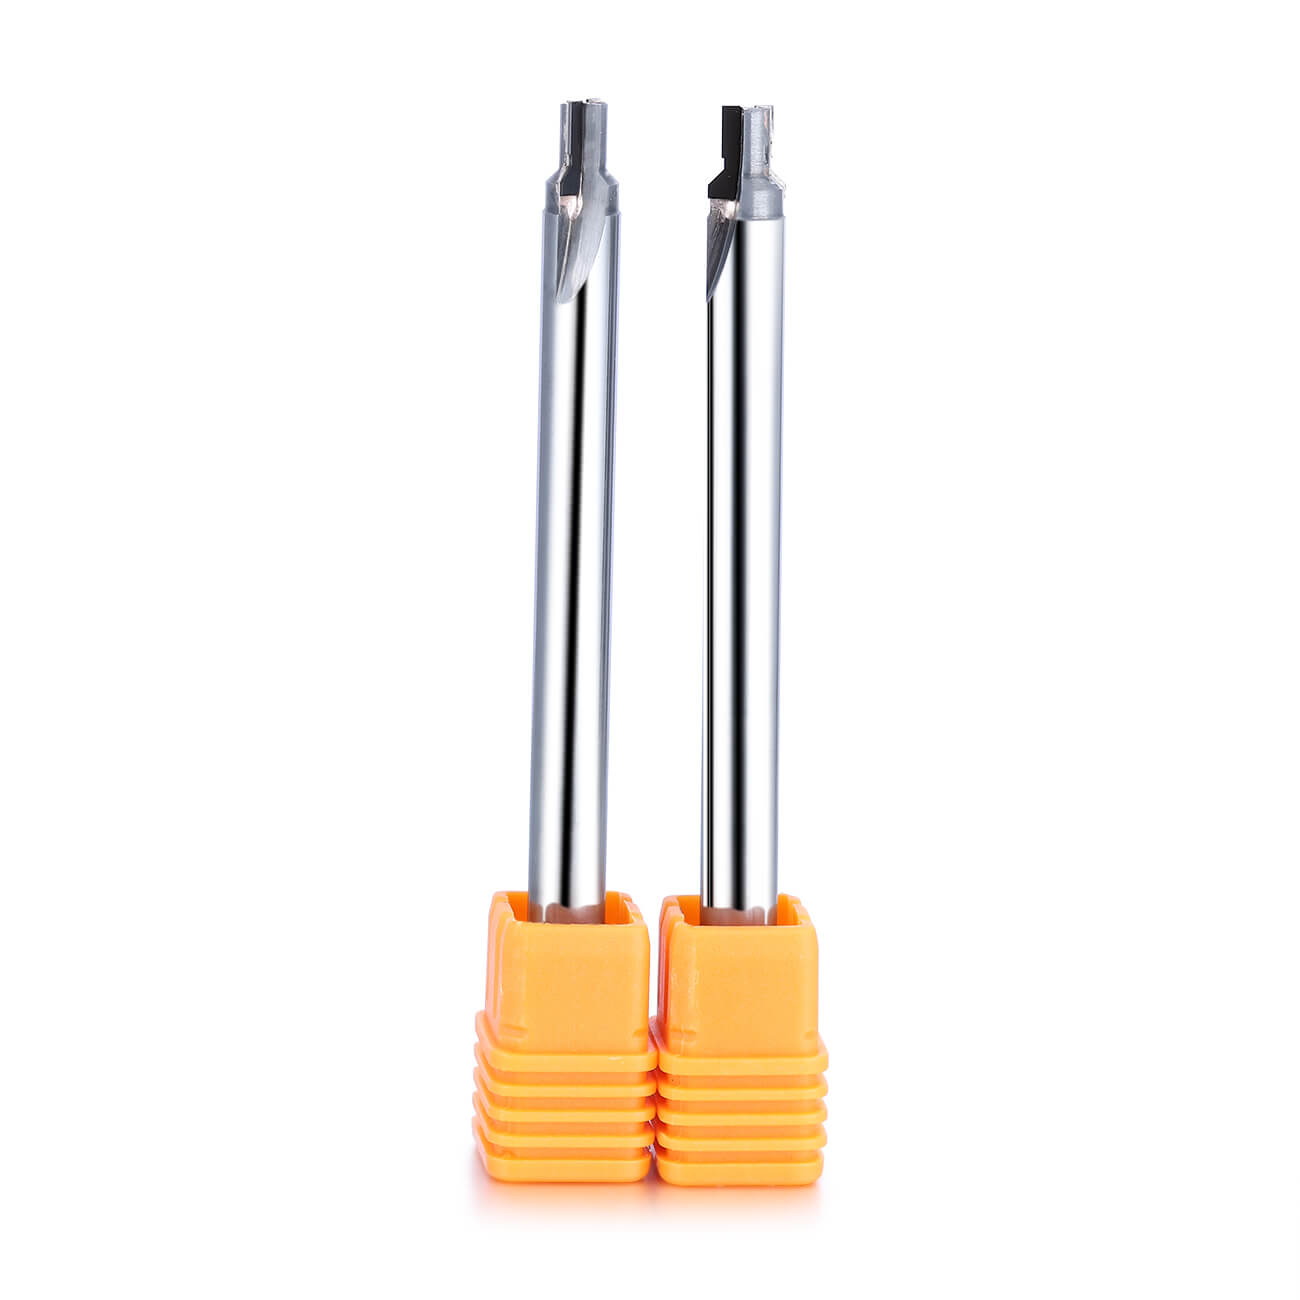
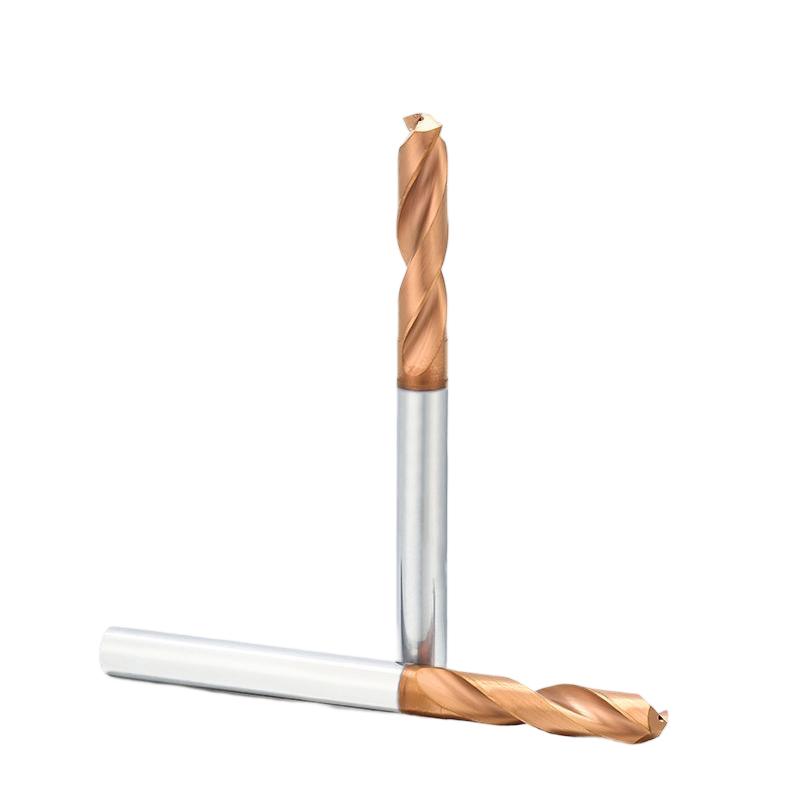
Виготовлення отворів є однією з найпоширеніших операцій в обробці на верстатах з ЧПК, але створення точного отвору часто включає більше, ніж просто свердління в заготовці. Залежно від необхідного діаметра, глибини, допуску, точності положення та якості поверхні, на різних етапах процесу обробки можуть використовуватися різні інструменти для виготовлення отворів.
У металообробці з ЧПК свердління, розточування та розгортання – це три важливі процеси виготовлення отворів. Хоча всі три використовуються для обробки отворів, вони виконують різні функції та не повинні розглядатися як взаємозамінні операції.
У цьому посібнику пояснюється, як використовуються твердосплавні свердла, розточувальні фрези та розширювачі, чим вони відрізняються, а також як вибрати відповідний процес виготовлення отворів для різних вимог до обробки.
Що таке інструменти для виготовлення отворів у обробці з ЧПК?
Інструменти для виготовлення отворів – це ріжучі інструменти, що використовуються для створення, збільшення, корекції або обробки отворів у заготовці. Правильний процес залежить від того, чи створюється отвір із суцільного матеріалу, чи існуючий отвір потребує додаткової обробки.
У прецизійній обробці на верстатах з ЧПК операції з виготовлення отворів зазвичай включають:
• Створення нового отвору в твердому матеріалі
• Збільшення діаметра існуючого отвору
• Корекція геометрії або положення отвору
• Покращення точності розмірів
• Покращення внутрішньої обробки поверхні
Свердління, розточування та розгортання можуть використовуватися окремо або як частина комбінованої послідовності обробки залежно від вимог до кінцевого отвору.
Свердління проти розточування проти розсвердлювання: у чому різниця?
Основна відмінність між цими трьома процесами виготовлення отворів полягає в стані отвору перед обробкою та меті операції.
| Процес | Основна функція | Початкова умова | Типова ціль |
|---|---|---|---|
| Буріння | Створіть новий отвір | Твердий матеріал | Створіть початковий наскрізний або глухий отвір |
| Нудно | Збільшити або виправити існуючий отвір | Існуюча діра | Покращення діаметра, геометрії, положення або концентричності |
| Перемотування | Точна обробка існуючого отвору | Попередньо просвердлений або попередньо оброблений отвір | Досягнення кінцевого розміру та покращення якості поверхні |
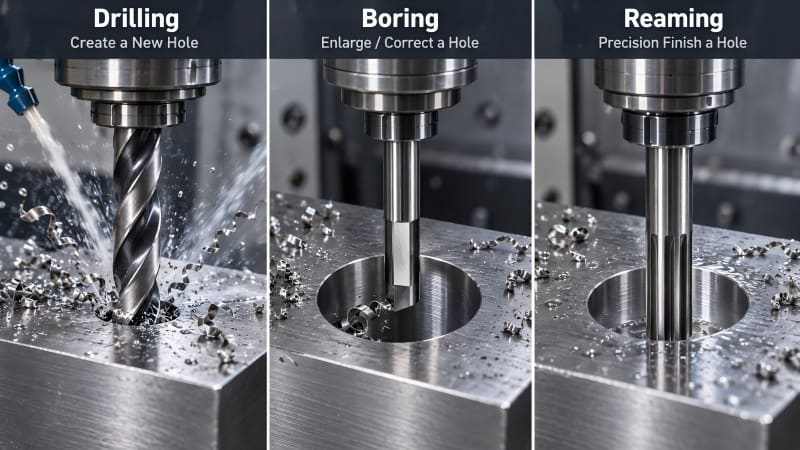
Просвердлений отвір може вже відповідати необхідним специфікаціям у загальній обробці. Для більш чітких розмірних або геометричних вимог, розточування або розгортання можуть бути додані як додаткові операції.
1. Твердосплавні свердла – створення початкового отвору
Свердління зазвичай є першим кроком у процесі створення отвору. Свердло видаляє матеріал із суцільної заготовки, щоб створити циліндричний отвір.
Твердосплавні свердла широко використовуються в обробці на верстатах з ЧПК, оскільки їхня жорсткість та зносостійкість роблять їх придатними для високошвидкісного та точного свердління.
Залежно від застосування, свердління може використовуватися для отримання:
• Наскрізні отвори
• Глухі отвори
• Неглибокі отвори
• Глибокі ями
• Попередні отвори для розточування або розсвердлювання
При виборі твердосплавних свердел важливими факторами є діаметр отвору, глибина отвору, матеріал заготовки, жорсткість верстата, умови охолоджувальної рідини та відведення стружки.
Глибина отвору та відведення стружки
Зі збільшенням глибини отвору відведення стружки стає більш важливим. Стружка, яка залишається всередині канавки, може збільшити сили різання, генерувати тепло, пошкодити поверхню отвору та збільшити ризик поломки інструменту.
Для глибших отворів конструкцію канавок, подачу охолоджувальної рідини, параметри різання та стратегію свердління слід вибирати відповідно до співвідношення глибини до діаметра отвору.
Наскрізні та глухі отвори
Наскрізні отвори дозволяють свердлу вийти з заготовки, тоді як глухі отвори зупиняються на заданій глибині. Обробка глухих отворів вимагає додаткової уваги до глибини отвору, видалення стружки та геометрії дна.
2. Свердлильні фрези – розширення та виправлення існуючих отворів
На відміну від свердління, розточування зазвичай не створює отвір із суцільного матеріалу. Натомість, воно обробляє існуючий отвір для збільшення діаметра або покращення його геометрії та контролю розмірів.
Розточування може бути корисним, коли просвердлений отвір не забезпечує достатньої точності діаметра, вирівнювання, концентричності або геометричної узгодженості.
Типові застосування свердлильних робіт включають:
• Збільшення діаметра існуючого отвору
• Виправлення положення або вирівнювання отвору
• Покращення циліндричності
• Покращення концентричності
• Забезпечення більш контрольованого внутрішнього діаметра
Вибір відповідних розточувальних фрез залежить від діаметра отвору, необхідного допуску, припуску на обробку, вильоту інструменту, жорсткості верстата та матеріалу заготовки.
Навіщо використовувати розточування після свердління?
Просвердлений отвір слідує траєкторії, створеній самим свердлом. Якщо початковий отвір має похибку положення, варіацію діаметра або геометричне відхилення, свердління може забезпечити кращий контроль, оскільки свердлильний інструмент видаляє матеріал з існуючої стінки отвору.
Тому свердління часто обирається, коли вимоги до розмірів та геометричних форм є більш жорсткими, ніж можна надійно виконати за допомогою лише свердління.
3. Розв'язки – прецизійна обробка отворів
Розсвердлювання зазвичай використовується як фінішна операція після того, як отвір вже просвердлено або оброблено іншим чином майже до кінцевого розміру.
Розширювач видаляє відносно невелику кількість матеріалу зі стінки отвору. Його головне призначення — не видалення великої кількості матеріалу, а покращення кінцевого розміру отвору, однорідності розмірів та якості внутрішньої поверхні.
Типові застосування прецизійних розверток включають отвори, які потребують ретельнішого контролю розмірів або покращеної якості поверхні після свердління.
Коли слід використовувати розширювач?
Розсвердлювання підходить, коли існуючий отвір вже досить прямий і правильно розташований, але все ще потребує остаточного визначення розміру або покращення поверхні.
Розгортка зазвичай не призначена для виправлення сильно зміщеного отвору або видалення великої кількості матеріалу. Якщо отвір потребує значної корекції діаметра або геометричного регулювання, розточування може бути більш підходящим процесом перед розгортанням.
Як свердління, розточування та розсвердлювання працюють разом
Свердління, розточування та розгортання не є конкуруючими процесами. У багатьох застосуваннях прецизійної обробки їх можна використовувати як різні етапи однієї й тієї ж послідовності обробки отворів.
Отвір загального призначення
Якщо вимоги до розмірів та поверхні не є особливо суворими, свердління може бути достатнім:
Суцільний матеріал → Свердління → Готовий отвір
Отвір, що потребує корекції діаметра або геометрії
Якщо початково просвердлений отвір потребує покращеного контролю діаметра або геометричної корекції:
Суцільний матеріал → Свердління → Розточування → Готовий отвір
Точно оброблений отвір
Для застосувань, що вимагають точнішого остаточного розміру та покращеної обробки внутрішньої поверхні, послідовність обробки може включати:
Суцільний матеріал → Свердління → Розточування → Розсвердлювання → Готовий отвір
Однак не кожен прецизійний отвір вимагає всіх трьох процесів. Правильна послідовність обробки повинна визначатися допуском, якістю обробки поверхні, геометрією, ефективністю виробництва та наявним припуском на обробку.
Як вибрати правильний інструмент для виготовлення отворів
Простий спосіб вибору процесу обробки полягає в тому, щоб спочатку визначити, що потрібно зробити з отвором.
| Вимога до механічної обробки | Рекомендований процес |
|---|---|
| Створення отвору в твердому матеріалі | Буріння |
| Збільшити існуючий отвір | Нудно |
| Правильна геометрія отвору або вирівнювання | Нудно |
| Доведення існуючого отвору до остаточного точного розміру | Перемотування |
| Покращення внутрішньої поверхні існуючого отвору | Перемотування |
На практиці, вибір інструменту для обробки отворів повинен також враховувати все середовище обробки, а не лише тип операції.
Фактори, які слід враховувати при виготовленні отворів на верстатах з ЧПК
1. Діаметр отвору
Діаметр інструменту повинен відповідати як початковим вимогам до обробки, так і кількості матеріалу, який залишиться для будь-якого вторинного процесу розточування або розгортання.
2. Глибина отвору
Глибші отвори підвищують важливість жорсткості інструменту, конструкції канавки, подачі охолоджувальної рідини та відведення стружки. Довгий виліт інструменту також може збільшити прогин та вібрацію.
3. Допуск розмірів
Звичайний просвердлений отвір може не вимагати вторинної обробки. Коли потрібні жорсткіші допуски, може бути використано розточування або розгортання залежно від того, чи є основною вимогою геометрична корекція, контроль розмірів чи чистова обробка.
4. Оздоблення поверхні
Вимоги до обробки поверхні впливають на те, чи достатньо лише свердління, чи потрібна фінішна операція, така як розсвердлювання.
5. Матеріал заготовки
Сталь, нержавіюча сталь, алюміній, загартовані матеріали та інші сплави мають різні характеристики різання. Матеріал інструменту, геометрію, покриття, охолоджувальну рідину та параметри різання слід вибирати відповідно до заготовки.
6. Жорсткість машини та налаштування
Стан верстата, затискання заготовки, стабільність шпинделя та виліт інструмента впливають на точність отвору. Навіть відповідний ріжучий інструмент може давати непослідовні результати, якщо обробна установка недостатньо жорстка.
Поширені проблеми під час виготовлення отворів
Проблеми з якістю отворів можуть виникати через вибір інструменту, параметри різання, видалення стружки, жорсткість верстата, подачу охолоджувальної рідини або затискання заготовки.
Діаметр отвору поза межами допуску
Зміна діаметра може бути пов'язана зі зносом інструменту, биттям, прогином, невідповідними параметрами різання або невідповідним процесом обробки. Якщо свердління не забезпечує достатнього контролю розмірів, може знадобитися розточування або розгортання.
Погана обробка внутрішньої поверхні
Погана якість обробки поверхні може бути результатом зношених ріжучих кромок, вібрації, поганого відведення стружки, неправильної подачі, недостатньої кількості охолоджувальної рідини або надмірного вильоту інструменту.
Проблеми з евакуацією стружки
Накопичення стружки особливо важливе в глибших отворах. Повторне нарізання стружки може збільшити нагрівання, пошкодити ріжучу кромку, подряпати стінку отвору та знизити стабільність процесу.
Відхилення інструменту
Довгі інструменти, глибокі отвори, нестабільне затискання або надмірні сили різання можуть спричинити прогин та вплинути на положення отвору, його прямолінійність та точність діаметра.
Передчасний знос або поломка інструменту
Знос та поломку інструменту слід оцінювати разом з матеріалом заготовки, швидкістю різання, подачею, умовами охолоджувальної рідини, геометрією інструменту, видаленням стружки та жорсткістю верстата, а не враховувати лише один фактор.
Інструменти для обробки отворів DOHRE для обробки на верстатах з ЧПК
Поточний асортимент інструментів DOHRE для обробки отворів включає твердосплавні свердла, розточувальні фрези та розгортки для обробки металу на верстатах з ЧПК.
Кожен інструмент виконує різні функції в процесі створення отворів: свердління створює початковий отвір, розточування розширює або коригує існуючий отвір, а розсвердлювання забезпечує остаточний розмір та обробку поверхні, де це необхідно.
Щодо конкретного діаметра отвору, глибини, матеріалу заготовки, допуску або вимог до обробки, ви можете звернутися до DOHRE , щоб обговорити відповідне рішення для вибору ріжучого інструменту.
Висновок
Вибір правильного інструменту для виготовлення отворів залежить від розуміння мети кожного процесу обробки.
Твердосплавні свердла в основному використовуються для створення отворів у суцільному матеріалі, розточувальні фрези використовуються для збільшення або виправлення існуючих отворів, а розгортки використовуються для точного визначення розмірів та обробки поверхні.
Підбираючи обробний процес відповідно до діаметра отвору, глибини, допуску, якості поверхні, матеріалу заготовки та стану верстата, виробники можуть покращити якість отвору, стабільність обробки та загальну ефективність виробництва.