


Напишіть нам
У вас є питання або проблеми, з якими ми можемо вам допомогти?
Давайте поговоримо про ваш проект і про те, як Dohre може допомогти вам розробити, виготовити та підготувати ваші інструменти до продажу.


Обсяг читання: 44

Час виходу: 2026
Приблизний час читання:
Дізнайтеся, як вибрати титанові кінцеві фрези на основі геометрії канавок, твердосплавної основи, покриття та застосувань обробки за допомогою серії DEX.
Титанові компоненти часто потребують складних умов різання та обробки, що робить вибір кінцевої фрези важливою частиною процесу обробки.
Відповідний інструмент може суттєво відрізнятися залежно від того, чи операція включає чорнову обробку, обробку пазів, бічне фрезерування чи 3D-контурну обробку. У цьому посібнику розглядаються основні фактори вибору та показано, як серія DEX налаштована для різних застосувань фрезерування титанових сплавів.
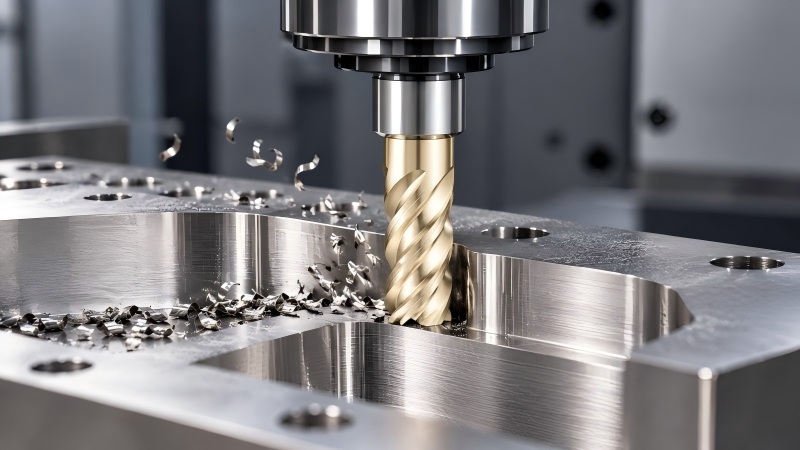
Титанові сплави мають відносно низьку теплопровідність, що робить важливим управління теплом під час фрезерування. Тепло може залишатися зосередженим навколо ріжучої кромки, замість того, щоб ефективно відводитися від зони різання.
Через це геометрія інструменту, умови різання, подача охолоджувальної рідини та радіальне зачеплення є важливими факторами при виборі кінцевої фрези для титанових сплавів.
Щоб отримати докладнішу інформацію про характеристики обробки титану, дивіться, чому титановий сплав важко обробляти.
Титан може прилипати до ріжучої кромки за невідповідних умов обробки. Наліт на кромці може перешкоджати відведенню стружки, збільшувати нестабільність різання та прискорювати знос кромки.
Кут переднього заточки, конструкція канавки, підготовка кромки та покриття – все це може впливати на те, наскільки ефективно інструмент керує адгезією під час різання.
Кут нахилу спіралі 43 градуси допомагає покращити відведення стружки та зменшити опір різанню. Це особливо актуально для чорнової обробки титану та динамічного фрезерування, де важливе стабільне відведення стружки.
Кут нахилу спіралі слід розглядати разом з діаметром інструмента, довжиною канавки, радіальним зачепленням, осьовою глибиною та вильотом інструмента, а не як окремий параметр.
Серія DEX використовує позитивний кут нахилу 8 градусів для забезпечення плавного різання та зменшення опору різанню.
Позитивна геометрія переднього кута може допомогти підтримувати ефективне різання під час обробки титану, тоді як фактичні умови різання все одно повинні бути узгоджені з заготовкою та стратегією обробки.
Серія DEX використовує нерівномірну спіральну U-подібну конструкцію канавок з кутами нахилу канавок 87 градусів та 93 градуси. Нерівномірна геометрія допомагає придушити вібрацію та забезпечує стабільне різання.
U-подібна канавка також забезпечує більший простір для відведення стружки, що робить конструкцію придатною для чорнової обробки та динамічного фрезерування, де важливе відведення стружки.
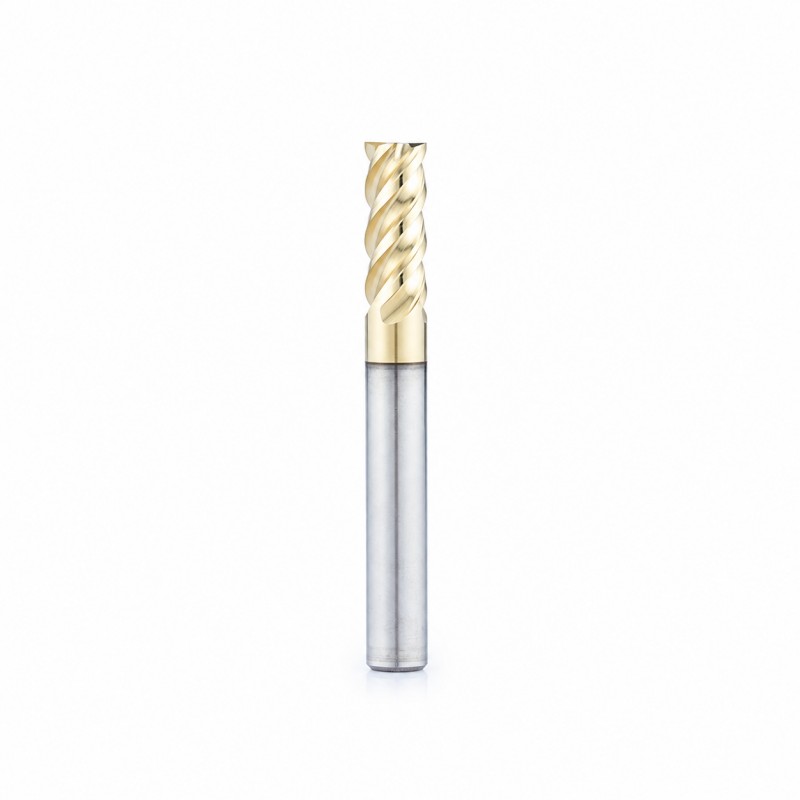
Плоскі кінцеві фрези підходять для обробки пазів, бічних стінок, уступів, ступінчастих граней та плоских поверхонь. Прямий ріжучий кінець забезпечує чіткий кут для застосувань, що вимагають чітких уступів та прямих стінок.
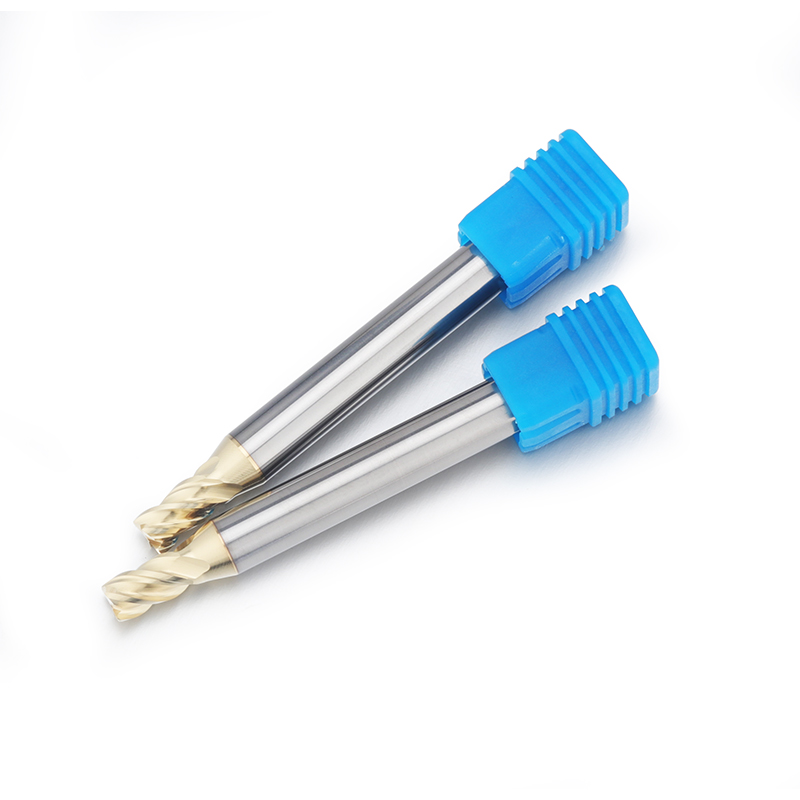
Фреза DEX з плоским торцем призначена для обробки пазів, бокового фрезерування, обробки уступів, обробки плоских поверхонь та динамічного фрезерування.
Кінцеві фрези з радіусним заокругленням забезпечують міцнішу опору кута, ніж гострі прямокутні кінцеві фрези. Вони підходять для чорнової обробки, динамічного фрезерування та застосувань, де ріжучий кут зазнає вищих навантажень.
Кінцева фреза DEX з кутовим радіусом доступна з радіусами R0.2, R0.5 або на замовлення. Її більша кишеня для стружки також підтримує чорнову обробку та динамічне фрезерування.
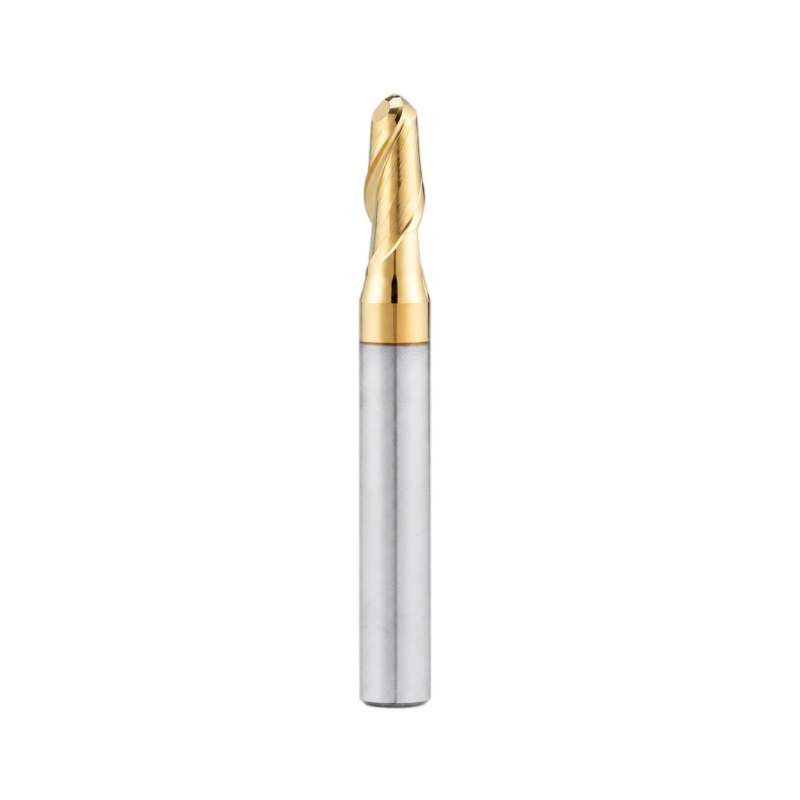
Кульові кінцеві фрези призначені для обробки тривимірних контурів, криволінійних поверхонь, профілів порожнин та дугових переходів.
Кульова кінцева фреза DEX підходить для 3D-контурної обробки, профілювання порожнин, а також для напівчистової та чистової обробки криволінійних поверхонь.
| Геометрія інструменту | Типове застосування | Основна перевага |
|---|---|---|
| Плоска кінцева фреза | Пази, бічні стінки, плечі, плоскі поверхні | Визначені кути різання |
| Кінцева фреза з кутовим радіусом | Чорнова обробка, динамічне фрезерування, різання під високим навантаженням | Міцніша кутова підтримка |
| Кульова торцева фреза | 3D-контури, порожнини, криволінійні поверхні | Підходить для складних профілів |
Серія DEX використовує наддрібний мікрозернистий карбід з розміром зерна менше 0.6 мкм та вмістом кобальту 12 відсотків.
Ця основа забезпечує баланс твердості, в'язкості та зносостійкості для складних умов різання. Сорт твердого сплаву важливий, коли інструмент піддається повторюваним навантаженням різання.
Серія DEX використовує покриття HSR118, яке порівнюється з покриттям JZR. Покриття забезпечує високу термостійкість та термостабільність нижче 1200°C, а також антиадгезійні властивості для титану та інших важкооброблюваних матеріалів.
Вибір покриття слід враховувати разом з матеріалом заготовки, умовами різання, стратегією подачі охолоджувальної рідини та операцією обробки.
Послідовна підготовка кромки допомагає підтримувати передбачувану поведінку різання. Надмірна гострота може зробити кромку більш вразливою до пошкоджень, тоді як надмірне заокруглення може вплинути на ефективність різання.
Виробничий процес DEX використовує автоматизовану підготовку кромки та контролює радіус різальної кромки в межах ±3 мкм, забезпечуючи стабільну якість кромки між інструментами.
Чорнова обробка титану вимагає достатнього простору для стружки та стабільної опори режучої кромки. Нерівномірна спіральна U-подібна канавка забезпечує більший простір для стружки та підтримує контроль вібрації під час складних операцій різання.
Плоскі кінцеві фрези підходять для загального оброблення пазів та бокового фрезерування, тоді як інструменти для обробки кутових радіусів забезпечують додаткову підтримку кутів, коли навантаження різання вище.
Для чорнової обробки титану та динамічного фрезерування доступна кінцева фреза DEX з кутовим радіусом для титанових сплавів з радіусами R0.2, R0.5 або індивідуальними опціями радіуса.
Тонкостінні титанові компоненти вимагають ретельного контролю відхилення інструменту, радіального зачеплення, сили різання та вильоту інструменту.
Інструмент слід вибирати відповідно до оброблюваної деталі та наявного зазору. Збереження якомога коротшого вильоту інструменту також може покращити стабільність різання.
Складні криволінійні поверхні та профілі порожнин вимагають інструменту, який може повторювати зміну геометрії поверхні.
Кульова кінцева фреза зазвичай підходить для цих застосувань, оскільки її заокруглений ріжучий профіль підтримує 3D-контурування, профілювання порожнин та обробку криволінійних поверхонь.
Кінцеві фрези серії DEX з титанових сплавів включають конфігурації, розроблені для різних вимог фрезерування титану, що дозволяє підібрати геометрію інструменту до конкретної функції обробки.
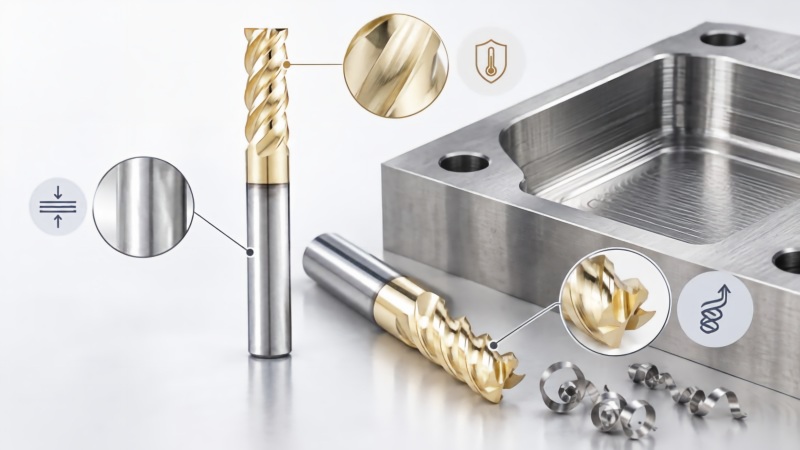
Виготовлення інструментів на замовлення може бути корисним, коли стандартний діаметр, довжина канавки, загальна довжина, розмір хвостовика або радіус кута не відповідають вимогам до компонента.
Індивідуальні розміри також можуть враховувати обмеження зазорів у глибоких порожнинах або інших складних умовах доступу до інструменту.
Деякі застосування вимагають зміни кількості канавок, кута нахилу спіралі, довжини різання або інших геометричних характеристик.
Коли стандартна конфігурація не відповідає конкретним вимогам до обробки, можна розробити спеціалізований твердосплавний інструмент відповідно до необхідної геометрії інструменту та застосування.
Серія DEX використовує наддрібний мікрозернистий карбід із розміром зерна менше 0.6 мкм та вмістом кобальту 12 відсотків. Підкладка розроблена для забезпечення балансу між твердістю, в'язкістю та зносостійкістю.
Серія DEX використовує покриття HSR118. DOHRE специфікує термостабільність нижче 1200°C та антиадгезійні властивості для титану та інших важкооброблюваних матеріалів.
Для чорнової обробки титану можна використовувати як плоскі, так і кутові фрези. Плоскі фрези підходять для загального оброблення пазів та бокового фрезерування, тоді як інструменти для кутового радіуса забезпечують міцнішу опору кутів для застосувань з високим навантаженням.
Вибір титанової кінцевої фрези починається з особливостей обробки та продовжується відповідною геометрією канавки, конфігурацією торця, твердосплавною підкладкою та покриттям.
Для чорнової обробки титану, бокового фрезерування та 3D-контурної обробки відповідна конфігурація інструменту повинна бути узгоджена з геометрією заготовки та умовами обробки. Якщо вам потрібна допомога у виборі відповідної кінцевої фрези для титану або вам потрібні індивідуальні інструменти, зверніться до Dohre , щоб обговорити ваше застосування та вимоги до інструментів.
У вас є питання або проблеми, з якими ми можемо вам допомогти?
Давайте поговоримо про ваш проект і про те, як Dohre може допомогти вам розробити, виготовити та підготувати ваші інструменти до продажу.
Продовжуючи користуватися сайтом, ви погоджуєтеся з нашою політикою конфіденційності та Умовами використання.