


Kontakt
Haben Sie Fragen oder Probleme, bei denen wir Ihnen helfen können?
Lassen Sie uns über Ihr Projekt sprechen und darüber, wie Dohre Ihnen dabei helfen kann, Ihre Werkzeuge zu entwerfen, herzustellen und für den Markt vorzubereiten.


Leseumfang: 1770

Veröffentlichungszeitpunkt: 2026
Geschätzte Lesezeit:
Zweischneidige und dreischneidige Schaftfräser werden häufig für die Aluminiumbearbeitung eingesetzt. Vergleichen Sie Spanraum, Vorschubpotenzial und Schnittleistung, um die richtige Schneidenanzahl für Nutenfräsen, Profilfräsen und Schlichten auszuwählen.
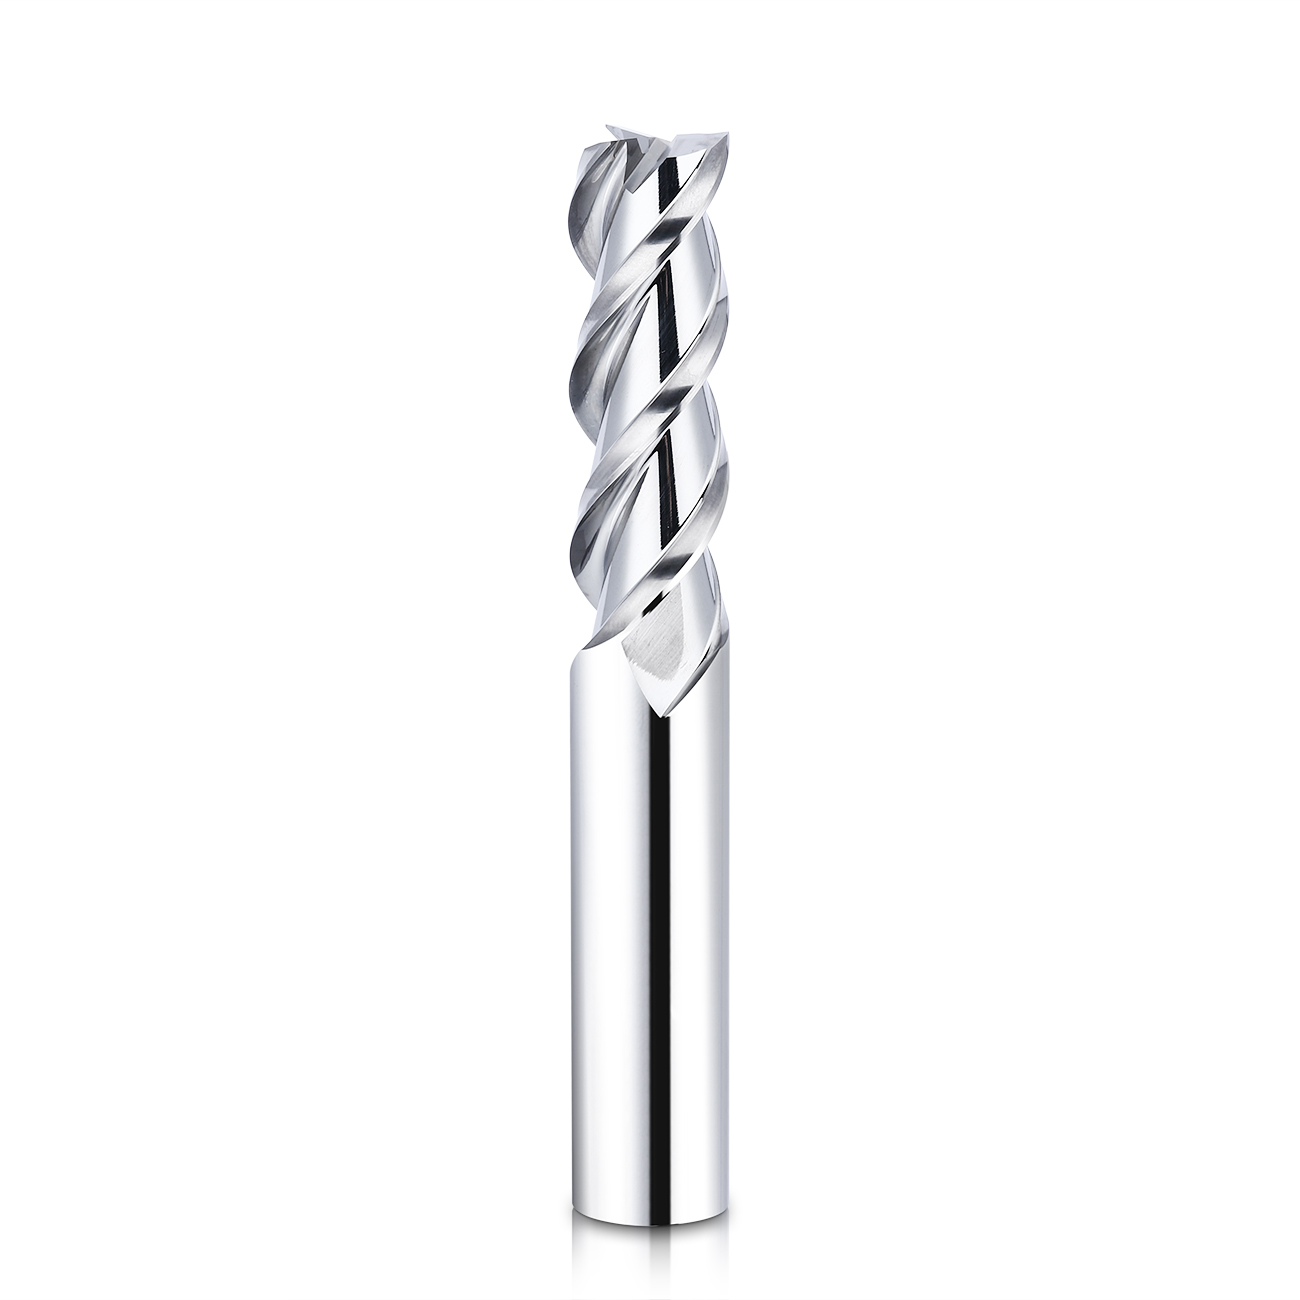
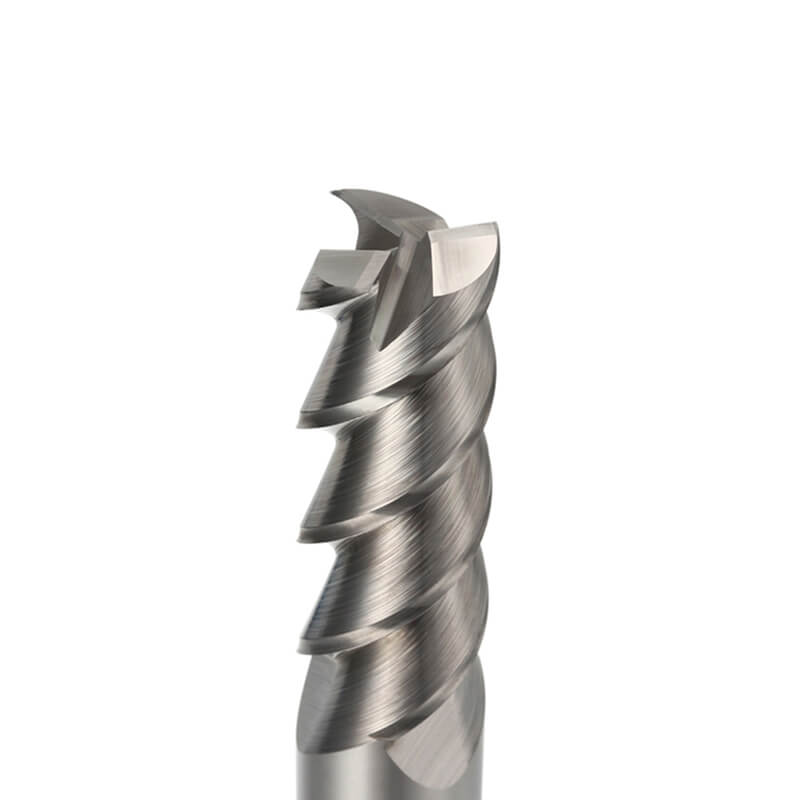
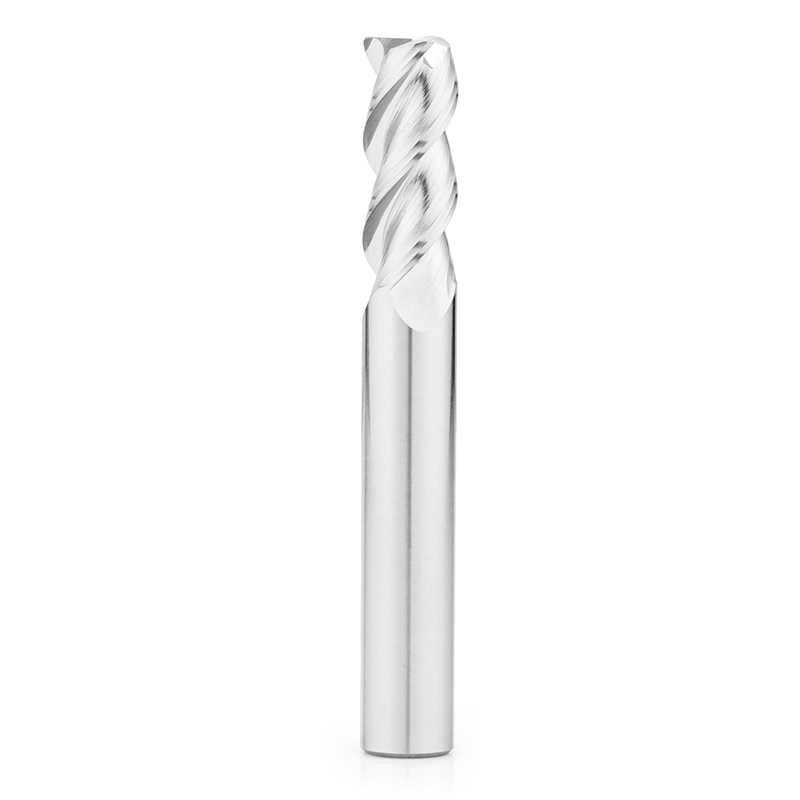
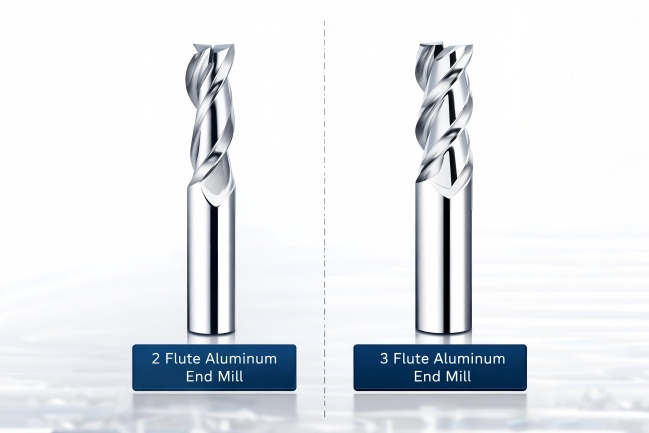
Sowohl 2- als auch 3-schneidige Schaftfräser werden häufig für die Aluminiumbearbeitung eingesetzt, bieten jedoch unterschiedliche Vorteile hinsichtlich Spanabfuhr und Schneidenanzahl. Ein 2-schneidiger Schaftfräser zeichnet sich in der Regel durch einen größeren Schneidenabstand aus und ist daher eine gängige Wahl für das Nutenfräsen über die gesamte Werkstückbreite sowie für Bearbeitungen mit hohem Spanaufkommen. Ein 3-schneidiger Schaftfräser verfügt über eine zusätzliche Schneide bei gleichzeitig ausreichendem Platz für die Spanabfuhr und eignet sich daher für das Seitenfräsen, Profilfräsen und viele Fertigungsanwendungen.
Keine der beiden Konstruktionen ist per se besser. Die optimale Schneidenanzahl hängt davon ab, wie viel vom Schneidwerkzeug im Material im Eingriff ist, von der Menge der entstehenden Späne, von der Werkzeuggeometrie und von der Stabilität der Bearbeitungseinrichtung.
Dieser Leitfaden vergleicht 2-schneidige und 3-schneidige Schaftfräser für Aluminium, erklärt, wo die jeweilige Ausführung gut geeignet ist, und zeigt, wie sich die Anzahl der Schneiden auf die Vorschubgeschwindigkeit und die tatsächliche Schnittleistung auswirkt.
Der Hauptunterschied liegt im Verhältnis zwischen verfügbarem Spanraum und Schneidkantenanzahl. Bei zwei Fräsern mit ähnlichem Durchmesser und ähnlicher Bauart bieten weniger Schneiden im Allgemeinen mehr Platz für Späne, während zusätzliche Schneiden das Vorschubpotenzial erhöhen können, sofern die Schnittbedingungen dies zulassen.
| Vergleich | 2-schneidiger Schaftfräser | 3-schneidiger Schaftfräser |
|---|---|---|
| Schneidekanten | 2-Kanten | 3-Kanten |
| Flötenraum | Im Allgemeinen größer | Generell kleiner |
| Spanabfuhr | Mehr Platz für hohe Chipvolumina | Wirksam bei geeigneter Nutengeometrie und Spanabfuhr |
| Kernsteifigkeit | Oft ein kleinerer Kern | Oft ein größerer Kern |
| Schlitzung über die gesamte Breite | Übliche Ausgangswahl | Auch geeignet, wenn eine ausreichende Späneabfuhr gewährleistet ist. |
| Seitenfräsen | Geeignet für viele Anwendungen | Unter stabilen Bedingungen oft vorteilhaft. |
| Förderleistungspotenzial | 2 Kanten pro Umdrehung | Drei Schneidkanten ermöglichen einen höheren Vorschub bei gleicher Spanbelastung. |
| Oberflächenfinish | Kann hervorragende Oberflächen erzeugen | Kann bei geeigneten Parametern eine gute Oberflächenbeschaffenheit und Stabilität gewährleisten. |
Dies sind allgemeine Unterschiede, keine festen Leistungsgrenzen. Ein gut konstruierter 3-Schneiden-Aluminiumfräser kann beim Nutenfräsen bessere Ergebnisse liefern als ein universelles 2-Schneiden-Werkzeug, während ein speziell dafür entwickelter 2-Schneiden-Fräser ebenfalls eine hervorragende Produktivität und Oberflächengüte erzielen kann.
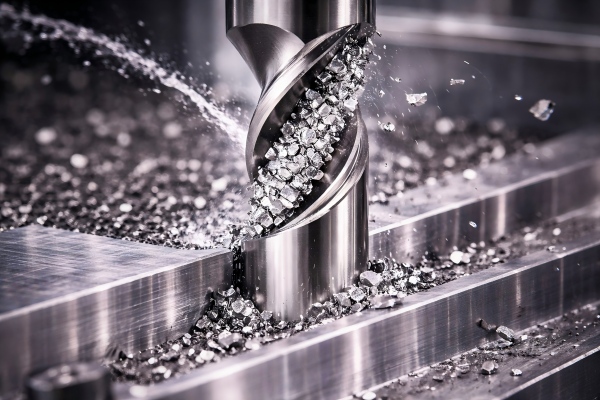
Aluminium kann, insbesondere beim Nutenfräsen und der Bearbeitung tiefer Taschen, lange oder durchgehende Späne erzeugen. Können die Späne nicht abgeführt werden, können sie sich um den Fräser herum ansammeln, in den Spannuten stecken bleiben oder erneut geschnitten werden.
Die Anzahl der Schneiden beeinflusst, wie viel Platz für die Späne zur Verfügung steht. Sie wirkt sich auch auf die Anzahl der Schneidkanteneingriffe pro Spindelumdrehung aus und kann die Steifigkeit des Werkzeugkerns beeinflussen.
Die Anzahl der Schneiden ist jedoch nur ein Aspekt der Werkzeugkonstruktion. Spanwinkel, Spiralwinkel, Schneidentiefe, Schneidenbearbeitung und Oberflächengüte beeinflussen das Werkzeugverhalten bei der Bearbeitung von Aluminium.
Aus diesem Grund können zwei Fräser mit der gleichen Schneidenzahl unterschiedliche Leistungen erbringen, selbst wenn ihre Schnittdurchmesser identisch sind.
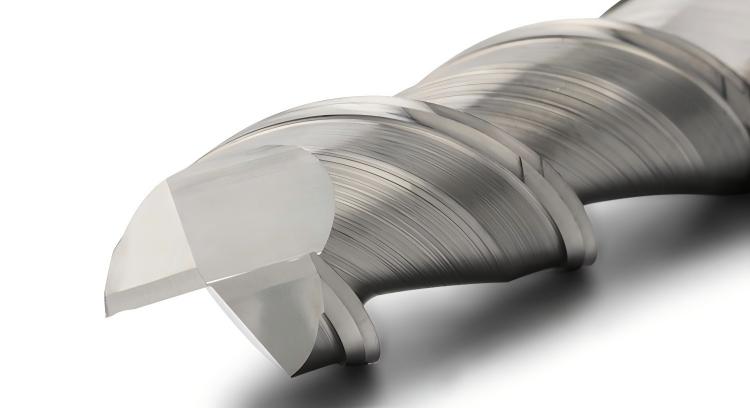
Ein Zweischneider-Schaftfräser besitzt zwei Schneidkanten, die durch relativ große Schneidenzwischenräume getrennt sind. Bei der Aluminiumbearbeitung ist diese Bauart vorteilhaft, wenn die Späne ausreichend Platz zum Verlassen der Schnittzone benötigen.
Zweischneidige Fräser werden häufig für Nuten über die gesamte Breite, tiefere Nuten und andere Bearbeitungsvorgänge mit hohem Spanvolumen eingesetzt. Sie eignen sich auch zum Seitenfräsen, Profilieren und Schlichten, sofern ihre Geometrie der Anwendung entspricht.
Größere Spiralräume bieten im Allgemeinen mehr Platz für den Späneabtransport.
Gut geeignet für viele Nut- und Rillenfräsvorgänge über die gesamte Breite.
Kann das Risiko der Chip-Verpackung bei Anwendungen mit hohem Chipvolumen verringern.
Erhältlich mit scharfen, speziell für Aluminium entwickelten Schnittgeometrien für eine saubere Bearbeitung.
Im Vergleich zu einem typischen 3-Schneiden-Fräser ähnlicher Bauart kann ein 2-Schneiden-Werkzeug einen kleineren Kern und weniger Schneidkanten pro Umdrehung aufweisen. Dies kann die Steifigkeit und den Vorschub bei manchen Bearbeitungsvorgängen beeinträchtigen.
Weniger Schneiden bedeuten jedoch nicht automatisch geringere Schnittkräfte. Die tatsächlichen Schnittkräfte hängen vom Eingriff des Schneidwerkzeugs, der Spanbelastung, der Schneidengeometrie, dem Werkstoff und den Maschinenbedingungen ab.
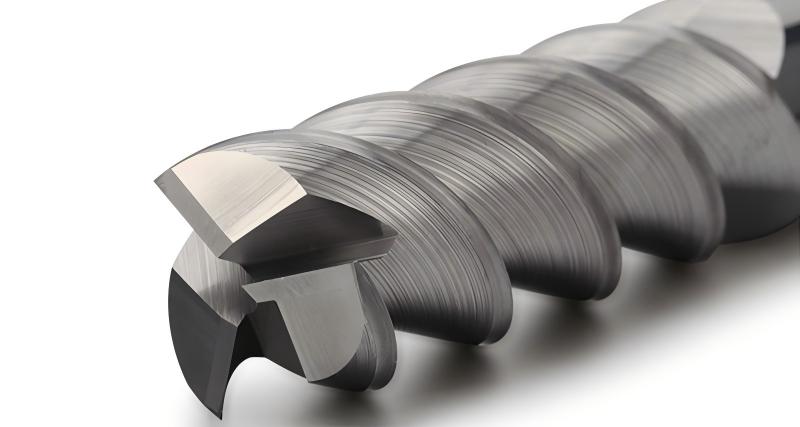
Ein 3-schneidiger Schaftfräser besitzt drei Schneidkanten und bietet damit eine zusätzliche Schneide im Vergleich zu einem 2-schneidigen Fräser. Speziell für Aluminium entwickelte 3-schneidige Fräser sind so konstruiert, dass sie ein optimales Spanvolumen erhalten und gleichzeitig mehr Schneidkanteneingriffe pro Umdrehung ermöglichen.
Dadurch sind sie beliebt für das Seitenfräsen, Profilieren und die Serienbearbeitung, bei denen der Eingriff der Schneide und die Spanabfuhr gut kontrolliert werden.
Eine geeignete 3-Schneiden-Konstruktion kann auch zum Nutenfräsen und Schruppen effektiv sein. Ihre Leistung hängt von der Schneidengeometrie, der Schnitttiefe, der Spanabfuhr und den vom Hersteller empfohlenen Parametern ab.
Eine zusätzliche Schneide kann das programmierte Vorschubpotenzial erhöhen.
Bietet oft ein sinnvolles Gleichgewicht zwischen Spanraum und Werkzeugkernsteifigkeit.
Geeignet für viele Aluminium-Seitenfräs- und Profilierungsarbeiten.
Kann bei geeigneter Geometrie und Parametern einen stabilen Schnitt und eine gute Oberflächenqualität gewährleisten.
Ein Dreischneiderfräser weist im Allgemeinen einen geringeren Abstand zwischen den Schneiden auf als ein vergleichbarer Zweischneider. Bei hohem Spanvolumen kann eine unzureichende Spanabfuhr zu Nachschneiden, Materialanhaftungen und einer instabilen Oberflächengüte führen.
Die zusätzliche Schneide garantiert keine höhere Produktivität. Vorschubgeschwindigkeit, Spanbelastung, Maschinenleistung und Eingriffsgeschwindigkeit müssen weiterhin auf das Werkzeug abgestimmt sein.
Die Art des Fräsvorgangs ist oft wichtiger als die Anzahl der Schneiden allein. Das Nutenfräsen über die gesamte Werkstückbreite stellt andere Anforderungen an die Spanabfuhr als das Seitenfräsen, während die Schlichtbearbeitung dünnwandiger Werkstücke andere Stabilitätsanforderungen stellt als das Schruppen.
Die folgenden Empfehlungen bieten praktische Ausgangspunkte für gängige Bearbeitungsbedingungen von Aluminium.
| Bearbeitungszustand | Ausgangswahl | Grund |
|---|---|---|
| Schlitzung über die gesamte Breite | 2-Flöten- oder geeignete 3-Flöten-Anlage | Die Spanabfuhr ist besonders wichtig, wenn der Fräser vollständig im Eingriff ist. |
| Tiefes Nutenfräsen | Oft 2-Flöten | Größere Chipabstände können hilfreich sein, wenn Chips nur begrenzt Platz zum Entweichen haben. |
| Seitenfräsen | Oft 3-Flöten | Zusätzliche Schneidkanten können nützlich sein, wenn der radiale Eingriff kontrolliert wird. |
| Profilbearbeitung | 2- oder 3-Flöten | Die Oberflächenqualität hängt von Geometrie, Rundlaufgenauigkeit, Werkzeugweg und Stabilität ab. |
| Hocheffizientes Mahlen | Geeignete 3-Flöten-Ausführung | Mehr Schneidkanten ermöglichen einen höheren Vorschub bei gleichzeitig effektiver Spanabfuhr. |
| Dünnwandfräsen | Anwendungsabhängig | Die Hauptprobleme sind Schnittkraft, Wanddurchbiegung und Werkstückspannung. |
| Allgemeine Bearbeitung von 6061 Aluminium | 2- oder 3-Flöten | Die Auswahl erfolgt nach den Anforderungen an Nutenfräsen, Profilieren, Schruppen oder Fertigbearbeiten. |
Beim Nutenfräsen über die gesamte Breite greift der Fräser über seinen gesamten Durchmesser ein. Da die Späne in einer relativ engen Nut entstehen, ist die Späneabfuhr von entscheidender Bedeutung. Dies ist einer der Gründe, warum für das Nutenfräsen in Aluminium häufig Zweischneider-Schaftfräser verwendet werden.
Beim Seitenfräsen greift nur ein Teil des Fräserdurchmessers ein. Die Spanabfuhr kann dadurch erleichtert werden, sodass ein speziell für Aluminium entwickelter 3-Schneiden-Fräser unter geeigneten Bedingungen seine zusätzliche Schneide optimal nutzen kann.
Speziell bei 6061-Aluminium hängt die Werkzeugauswahl auch von der Materialhärte, der gewünschten Oberflächenbeschaffenheit und den Schnittbedingungen ab. Unser Leitfaden zur Auswahl eines Schaftfräsers für 6061-Aluminium behandelt diese Anwendungsdetails.
Ein 3-schneidiger Fräser besitzt eine Schneide mehr als ein 2-schneidiger Fräser. Bei gleicher Spindeldrehzahl und gleichem Vorschub pro Zahn ergibt sich daraus eine höhere berechnete Vorschubgeschwindigkeit.
Die Vorschubgeschwindigkeit beim Fräsen kann wie folgt berechnet werden:
Vf = n × z × fz
Vf = Vorschubgeschwindigkeit (mm/min)
n = Spindeldrehzahl (U/min)
z = Anzahl der Schneidkanten
fz = Vorschub pro Zahn (mm/Zahn)
Betrachten wir beispielsweise zwei Fräser, die mit 12,000 U/min laufen und einen Vorschub von 0.04 mm pro Zahn haben.
| Schaftfräser | Berechnung | Vorschubgeschwindigkeit |
|---|---|---|
| 2-Flöte | 12,000 × 2 × 0.04 | 960 mm / min |
| 3-Flöte | 12,000 × 3 × 0.04 | 1,440 mm / min |
In diesem Beispiel ist die berechnete Vorschubgeschwindigkeit des 3-schneidigen Fräsers um 50 % höher, da er drei Schneidkanten anstelle von zwei hat.
Dies bedeutet jedoch nicht, dass jeder 3-Schneiden-Schaftfräser Aluminium 50 % schneller bearbeiten kann. Der gleiche Vorschub pro Zahn ist möglicherweise nicht für beide Fräser geeignet. Spanabfuhr, Schneidengeometrie, Werkzeugsteifigkeit, Schnitttiefe und Maschinenleistung können die tatsächliche Vorschubgeschwindigkeit begrenzen.
Die obigen Abbildungen veranschaulichen die Berechnung und nicht die empfohlenen Schnittparameter. Die tatsächlichen Werte sollten anhand der Schnittdaten des Werkzeugherstellers und der Bearbeitungsbedingungen ausgewählt werden.
Zwei Fräser mit der gleichen Schneidenanzahl können dennoch sehr unterschiedliche Leistungen erbringen. Bei der Aluminiumbearbeitung verdienen die Konstruktion des Fräsers und die Bearbeitungseinrichtung ebenso viel Aufmerksamkeit wie die Schneidenanzahl.
Scharfe Schneidkanten erleichtern das saubere Schneiden von Aluminium und reduzieren die Gratbildung. Die Schneide muss zudem ausreichend fest sein, um der Schnittbelastung und den Bearbeitungsbedingungen standzuhalten.
Glatte oder polierte Nutenoberflächen tragen dazu bei, dass Späne vom Schneidbereich weggeführt werden und die Materialanhaftung reduziert wird. Die Spanabfuhr ist besonders wichtig beim Schneiden tiefer Nuten oder geschlossener Taschen.
Spiralwinkel, Spanwinkel, Schneidentiefe und Kerndurchmesser beeinflussen Schnittkräfte, Schneideneingriff, Steifigkeit und Spanabfuhr. Ein für die Bearbeitung von Nichteisenmetallen konzipiertes Werkzeug kann sich selbst bei gleicher Schneidenzahl anders verhalten als ein Universalfräser.
Zu großer Werkzeugüberhang, übermäßiger Rundlauf und unzureichende Werkstückspannung können Vibrationen und Maßabweichungen verursachen. Weniger Schneiden lösen ein instabiles Aufspannverhältnis nicht automatisch; daher müssen die gesamten Werkzeugspannung und Bearbeitungsbedingungen berücksichtigt werden.
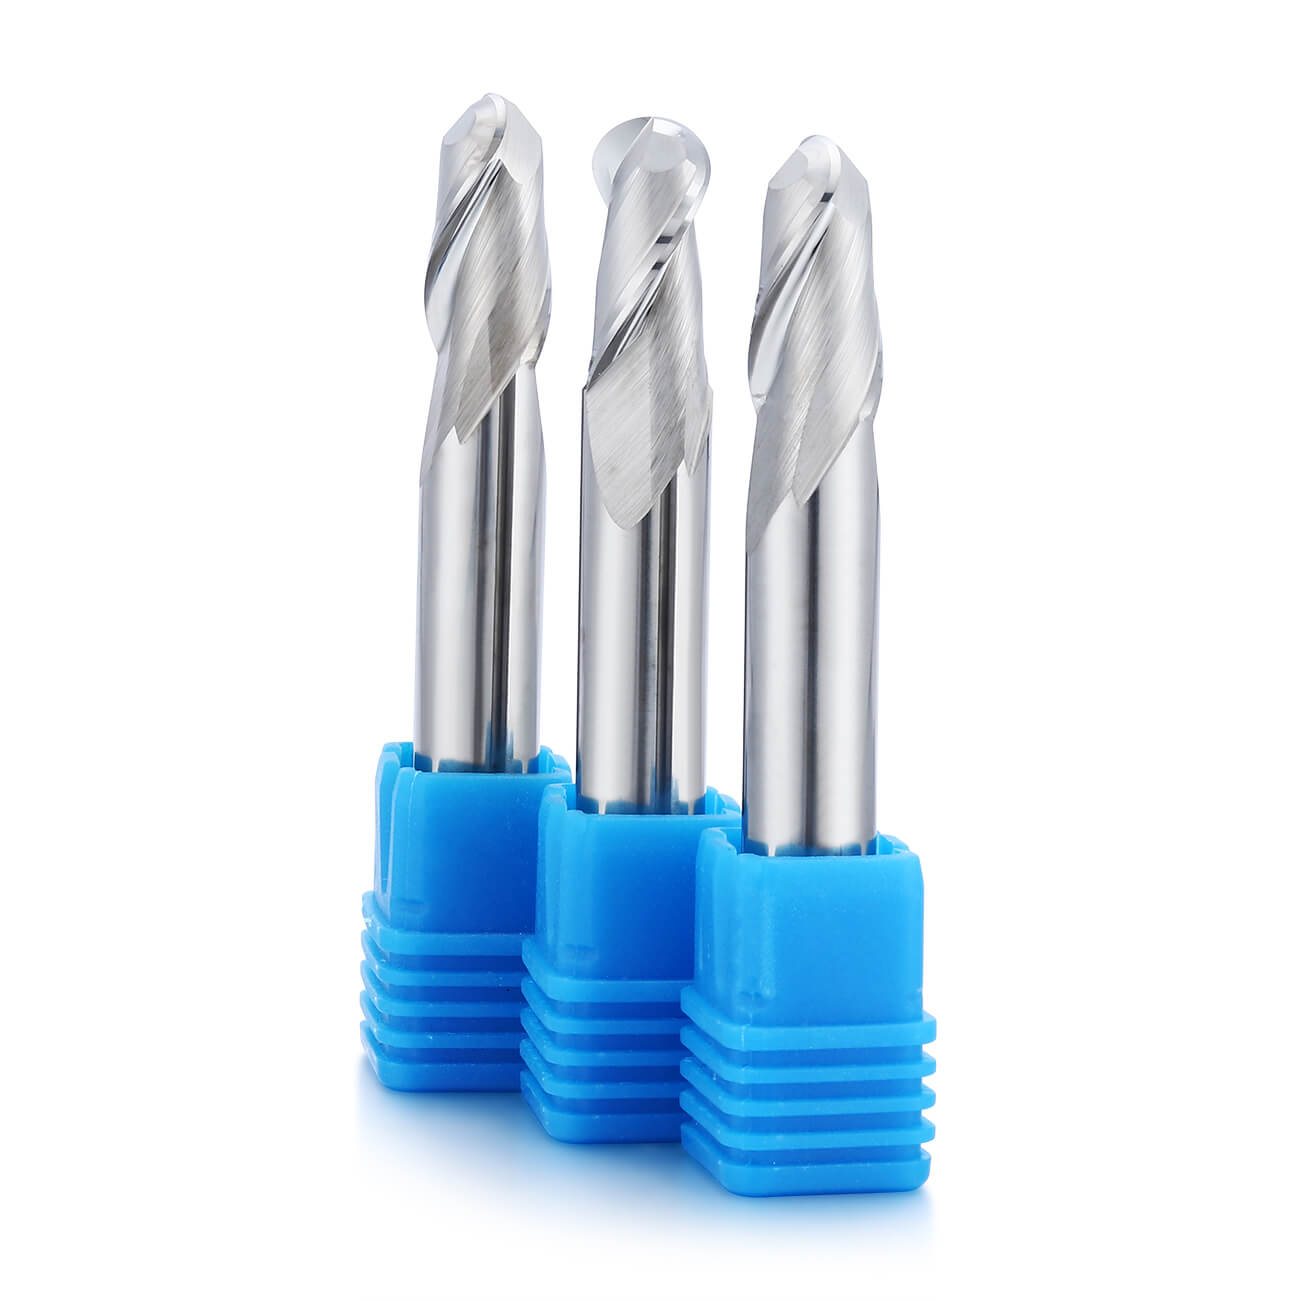
Die Anzahl der Schneiden und die Fräserform sind separate Entscheidungen. Vierkant-Schaftfräser werden üblicherweise für Nuten und Flächen mit flachem Boden verwendet, während Kugel-Schaftfräser für gekrümmte Oberflächen und 3D-Konturen ausgewählt werden.
Weitere Details zur Geometrie der Schneide finden Sie in unserem Vergleich von Schaftfräsern mit quadratischer und kugelförmiger Schneide für Aluminium.
Ein ungeeigneter Fräser oder eine ungeeignete Schnittstrategie können zu Spanbildung, Materialanhaftung, Graten oder einer mangelhaften Oberflächengüte führen. Diese Probleme lassen sich nicht immer allein durch eine Änderung der Schneidenzahl beheben.
| Aufgabenstellung: | Mögliche Ursache | Was zu überprüfen |
|---|---|---|
| Chipverpackung | Unzureichender Spannraum oder mangelhafte Spanabfuhr | Nutgeometrie, Nuttiefe und Luft- oder Kühlmittelzufuhr |
| Aluminiumverklebung | Materialhaftung, Hitze oder ungeeignete Schnittbedingungen | Schneidschärfe, Nutenbearbeitung, Schmierung und Schnittparameter |
| Schlechte Oberflächenbeschaffenheit | Rundlauffehler, Vibrationen, Spanabfuhr oder abgenutzte Kanten | Werkzeugaufnahme, Schneidwerkzeugzustand, Schneideingriff und Vorschub |
| Übermäßige Grate | Kantenverschleiß, Durchbiegung oder ungeeignete Schnittbedingungen | Kantenvorbereitung, Werkzeugweg und Schlichtzugabe |
| Instabiles Schneiden | Zu großer Überhang, Schnittkräfte oder schwache Werkstückspannung | Werkzeugreichweite, Aufspannsteifigkeit und Schnitttiefe |
Falls sich Aluminium an den Schneidkanten ablagert, erklärt unser Artikel darüber, warum Aluminium an einem Schaftfräser haftet, die Ursachen und Möglichkeiten zur Reduzierung der Materialanhaftung.
Bei der Auswahl eines Aluminium-Schaftfräsers ist es hilfreich, das gesamte Fräserdesign zu vergleichen, anstatt sich allein auf die Anzahl der Schneiden zu verlassen. Schneidkantenschärfe, Schneidengeometrie, Schnittdurchmesser, Beschichtung oder Oberflächenbehandlung sowie die empfohlenen Bearbeitungsbedingungen beeinflussen die Leistung.
DOHRE bietet Vollhartmetall-Schaftfräser der AEX-Serie für die Aluminiumbearbeitung an, darunter Ausführungen mit Vierkant-, Kugel-, Eckradius-, Einschneider- und Hochglanzfräser.
Für Nuten mit flachem Boden, Taschen und allgemeine Profilbearbeitungen bietet sich der AEX-Schaftfräser für Aluminium an. Für gekrümmte Oberflächen und die Bearbeitung von Hohlräumen bietet der AEX-Kugelkopffräser eine andere Schneidkantengeometrie.
Wo ein gleichmäßiger Spanabfluss und geringe Adhäsion Priorität haben, können Käufer auch den hochglanzpolierten Aluminium-Schaftfräser von AEX vergleichen . Die Schneidenanzahl und die verfügbaren Spezifikationen sollten für das gewählte Produkt bestätigt werden.
Das komplette DOHRE-Schaftfräser-Sortiment für Aluminium umfasst verschiedene Geometrien und Abmessungen für CNC-Bearbeitungsanwendungen.
Beide Varianten eignen sich gut. Ein Zweischneiderfräser bietet in der Regel mehr Spanraum und ist daher für spanintensive Bearbeitungen wie das Nutenfräsen über die gesamte Werkstückbreite besser geeignet. Ein Dreischneiderfräser bietet eine zusätzliche Schneide und kann vorteilhaft sein beim Seitenfräsen, Profilfräsen und anderen Bearbeitungen, bei denen die Spanabfuhr kontrolliert werden muss.
Für die Bearbeitung von Aluminium sind zwei- und dreischneidige Schaftfräser gängig, die optimale Anzahl hängt jedoch von der Fräsergeometrie und dem Bearbeitungsprozess ab. Für bestimmte Anwendungen eignen sich auch spezielle ein- und vierschneidige Werkzeuge für Aluminium.
Ein zweischneidiger Fräser ist oft ein praktischer Ausgangspunkt für das Nutenfräsen über die gesamte Breite, da sein größerer Schneidenabstand die Spanabfuhr erleichtert. Ein geeigneter dreischneidiger Aluminium-Schaftfräser kann ebenfalls gute Ergebnisse liefern, sofern die Schnittparameter und die Spanabfuhrbedingungen dies zulassen.
Nein. Bei gleicher Spindeldrehzahl und gleichem Vorschub pro Zahn ergibt ein Dreischneider zwar einen höheren berechneten Vorschub. Die tatsächliche Bearbeitungsleistung hängt jedoch von der Spanabfuhr, der Werkzeuggeometrie, dem Eingriff der Schneide und den Maschineneigenschaften ab.
Nicht automatisch. Mehr Schneidkanten können unter geeigneten Bedingungen die Oberflächengüte verbessern, jedoch beeinflussen Werkzeugrundlauf, Vibrationen, Schneidkantenqualität, Vorschubgeschwindigkeit und Spanrückschnitt die Oberflächenqualität ebenfalls. Ein korrekt gewähltes Zweischneiderwerkzeug kann eine exzellente Oberflächengüte erzeugen.
Ja. Spezielle 3-Schneiden-Schaftfräser für Aluminium eignen sich für die Bearbeitung von 6061-Stahl, einschließlich Seitenfräsen, Profilfräsen und ausgewählten Nutenfräsvorgängen. Die Wahl hängt von der Fräsergeometrie, dem Werkstückzustand, dem Eingriff des Fräsers und der Spanabfuhr ab.
Berücksichtigen Sie die Geometrie der Schneide, die Oberflächenbeschaffenheit der Nuten, den Spiralwinkel, die Hartmetallsorte, den Fräserdurchmesser, den Werkzeugüberhang, die Maschinensteifigkeit und die empfohlenen Schnittparameter. Diese Faktoren bestimmen gemeinsam die Eignung des Fräsers für Aluminium.
Die Wahl zwischen einem 2-schneidigen und einem 3-schneidigen Schaftfräser für Aluminium hängt von der Bearbeitungsart und der Fräserkonstruktion ab.
Zweischneidige Schaftfräser sind oft dann nützlich, wenn die Spanabfuhr im Vordergrund steht, insbesondere beim Nutenfräsen über die gesamte Werkstückbreite und beim Bearbeiten tiefer Nuten. Dreischneidige Schaftfräser bieten Vorteile hinsichtlich Vorschubpotenzial und Schnittstabilität beim Seitenfräsen, Profilfräsen und anderen Bearbeitungen mit überschaubarem Spanvolumen.
Keine der beiden Optionen ist generell besser. Werkstückmaterial, Werkzeuggeometrie, Eingriffswinkel und Maschinenbedingungen müssen vor der Werkzeugauswahl berücksichtigt werden.
Für unterschiedliche Anforderungen an die Aluminiumbearbeitung sollten Sie das DOHRE-Sortiment an Aluminium-Schaftfräsern erkunden und die verfügbaren Fräsertypen und Spezifikationen vergleichen.
Haben Sie Fragen oder Probleme, bei denen wir Ihnen helfen können?
Lassen Sie uns über Ihr Projekt sprechen und darüber, wie Dohre Ihnen dabei helfen kann, Ihre Werkzeuge zu entwerfen, herzustellen und für den Markt vorzubereiten.
Durch die weitere Nutzung der Website stimmen Sie unseren Datenschutzbestimmungen und Nutzungsbedingungen zu.