Przegląd produktów
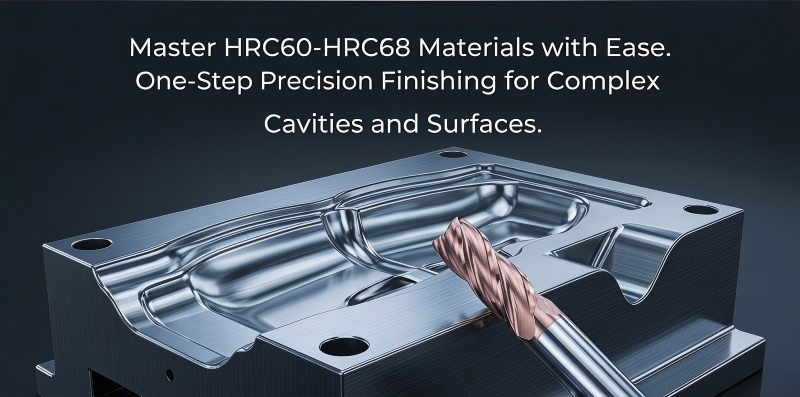
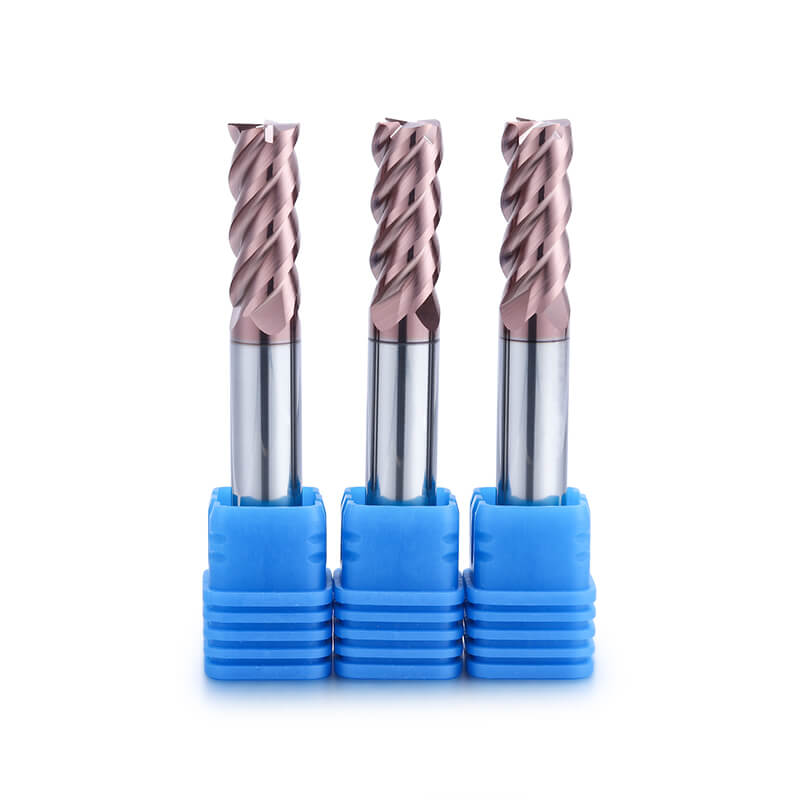
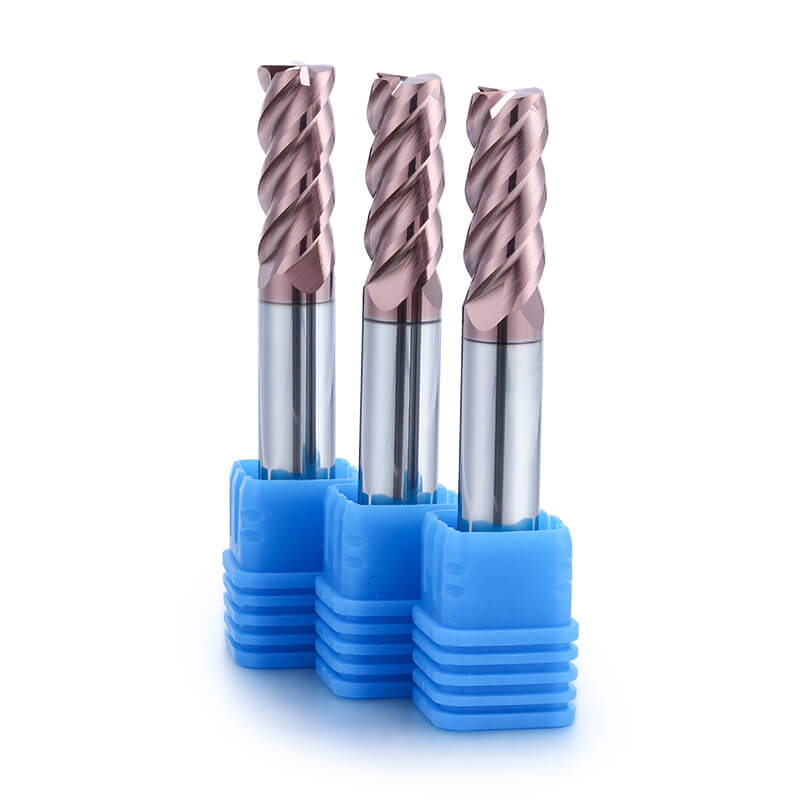
Frez walcowo-czołowy HEX został opracowany specjalnie do obróbki stali hartowanej o twardości od HRC60 do HRC68 . Przeznaczony jest do frezowania bocznego, obróbki powierzchni bocznych, obróbki wykańczającej konturów oraz precyzyjnego formowania, gdzie wymagana jest wysoka sztywność, wytrzymałość krawędzi i stabilna wydajność skrawania.
W porównaniu z uniwersalnymi frezami walcowo-czołowymi, seria HEX została zaprojektowana do obróbki stali o wysokiej twardości. Ultradrobne podłoże z węglika spiekanego, powłoka DR3 o wysokiej odporności na zużycie , wzmocniona geometria rdzenia i ujemny kąt natarcia przyczyniają się do wydłużenia żywotności narzędzia, zwiększenia stabilności skrawania i poprawy jakości powierzchni podczas obróbki stali hartowanej.
Narzędzie to jest szczególnie przydatne do precyzyjnego wykańczania i półwykańczania hartowanych elementów form, części stalowych do matryc i przedmiotów obrabianych o dużej twardości, w których dokładność wymiarowa i trwałość krawędzi mają kluczowe znaczenie.
cechy produktu
|
Węglik spiekany ultradrobnoziarnisty do obróbki HRC60–68
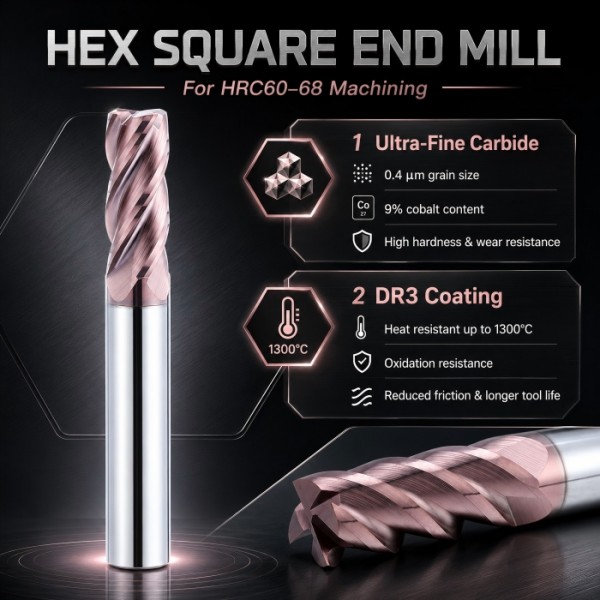
Frezy walcowo-czołowe HEX wykorzystują ultradrobny węglik spiekany o ziarnistości 0.4 μm i 9% zawartości kobaltu . To podłoże węglikowe zapewnia wysoką twardość, doskonałą odporność na zużycie i wystarczającą wytrzymałość do obróbki stali o wysokiej twardości. Pomaga narzędziu zachować wytrzymałość krawędzi i stabilność cięcia podczas obróbki hartowanych materiałów stalowych, w przypadku których zwykłe frezy węglikowe ulegają szybkiemu zużyciu lub wykruszaniu się krawędzi.
Powłoka DR3 o wysokiej odporności na zużycie
Frez pokryty jest powłoką DR3 o wysokiej odporności na zużycie i odporności na temperaturę do 1300°C . Powłoka ta poprawia odporność na utlenianie, zmniejsza tarcie i wydłuża żywotność narzędzia podczas ciągłego cięcia stali hartowanej. W przypadku obróbki HRC60–68, temperatura skrawania i zużycie narzędzia stanowią zazwyczaj krytyczne problemy. Powłoka DR3 pomaga narzędziu zachować stabilną wydajność w warunkach skrawania w wysokich temperaturach i przy dużym obciążeniu. |
 |
Duża średnica rdzenia zapewniająca większą sztywność
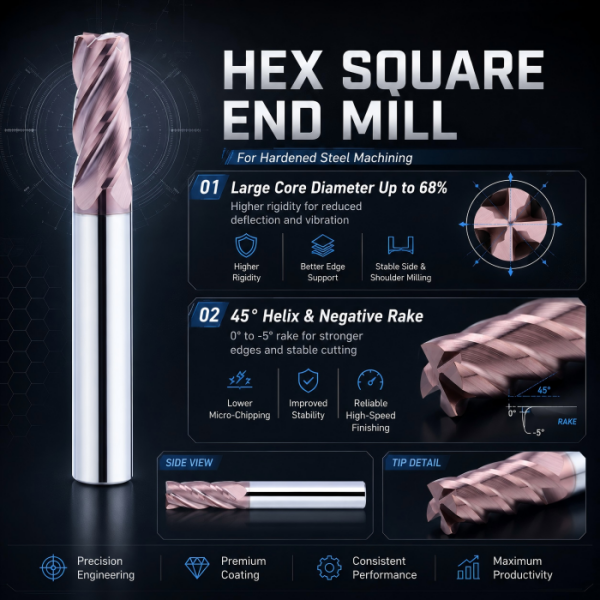
Frez walcowo-czołowy HEX charakteryzuje się dużą średnicą rdzenia, sięgającą nawet 68% , co poprawia sztywność narzędzia i podparcie krawędzi. Pomaga to zredukować ugięcie narzędzia i wibracje podczas frezowania bocznego, obróbki barków i obróbki wykańczającej z dużą prędkością. Większa sztywność jest szczególnie ważna przy obróbce stali hartowanej, gdyż niestabilne cięcie może łatwo doprowadzić do słabej jakości powierzchni, uszkodzenia krawędzi lub skrócenia żywotności narzędzia.
Konstrukcja spirali 45° i ujemnego kąta natarcia
Narzędzie wykorzystuje kąt pochylenia linii śrubowej 45° oraz ujemny kąt natarcia od 0° do -5° . Taka geometria poprawia stabilność skrawania, wzmacnia krawędź skrawającą i zmniejsza ryzyko powstawania mikrowykruszeń podczas obróbki stali hartowanej. Konstrukcja o ujemnym kącie natarcia sprawdza się szczególnie w przypadku materiałów o dużej twardości, w których wytrzymałość krawędzi ma większe znaczenie niż ostrość cięcia. |
Zastosowania i zakres rozmiarów
Frezy walcowo-czołowe HEX nadają się do obróbki stali o wysokiej twardości od HRC60 do HRC68 , szczególnie w przypadku hartowanych materiałów na formy, takich jak H13, 718H, NAK80, S136 i podobnych stali na formy.
Narzędzie to jest używane głównie do obróbki półwykańczającej i wykańczającej, gdzie wymagana jest stabilność cięcia, wytrzymałość krawędzi i jakość powierzchni. Nadaje się do hartowanych elementów form, części ze stali matrycowej oraz precyzyjnych elementów o wysokiej twardości.
Typowe zastosowania obejmują:
• Frezowanie boczne elementów ze stali hartowanej
• Obróbka barków
• Wykończenie powierzchni płaskich
• Obróbka powierzchni stopniowanych
• Wykończenie ścian bocznych
• Wykończenie boków konturowych
• Precyzyjne wykończenie elementów formy
• Wykańczanie CNC z dużą prędkością materiałów HRC60–68
Zalecany przewodnik po aplikacjach
| Zadanie obróbcze | Dlaczego pasuje frez kwadratowy HEX |
|---|
| Frezowanie boczne | Duża konstrukcja rdzenia poprawia sztywność i stabilność cięcia |
| Obróbka barków | Mocne podparcie krawędzi pomaga ograniczyć powstawanie mikroodprysków |
| Wykończenie powierzchni płaskich | Stabilna geometria zapewnia lepszą spójność powierzchni |
| Wykańczanie konturów | Kąt linii śrubowej 45° pomaga uzyskać płynniejsze cięcie |
| Wykończenie ze stali hartowanej | Powłoka DR3 poprawia odporność na zużycie w wysokich temperaturach skrawania |
| Precyzyjna obróbka form | Konstrukcja o ujemnym kącie natarcia poprawia wytrzymałość krawędzi i stabilność wymiarową |
Przegląd zakresu rozmiarów
| Pozycja | Zakres / Notatki |
|---|
| Rodzaj narzędzia | Frez walcowo-czołowy / frez walcowo-czołowy |
| Zakres twardości | HRC60–68 |
| Zakres średnic | D1.0 – D25.0 |
| Opcje długości | Dostępne opcje standardowej długości i długiego trzonka |
| Typowe zastosowanie | Obróbka półwykańczająca, wykańczająca, szybkobieżna |
| Usługa niestandardowa | Średnica, długość rowka, długość całkowita, trzonek, powłoka i specjalna geometria |
Produkcja i kontrola jakości
DOHRE koncentruje się na precyzyjnym szlifowaniu, spójności krawędzi i rygorystycznej kontroli narzędzi do obróbki o wysokiej twardości. Frezy trzpieniowe kwadratowe serii HEX są produkowane w kontrolowanych procesach produkcyjnych, co gwarantuje stabilną geometrię narzędzia i niezawodną jakość partii.
Niemieckie szlifierki 5-osiowe Walter
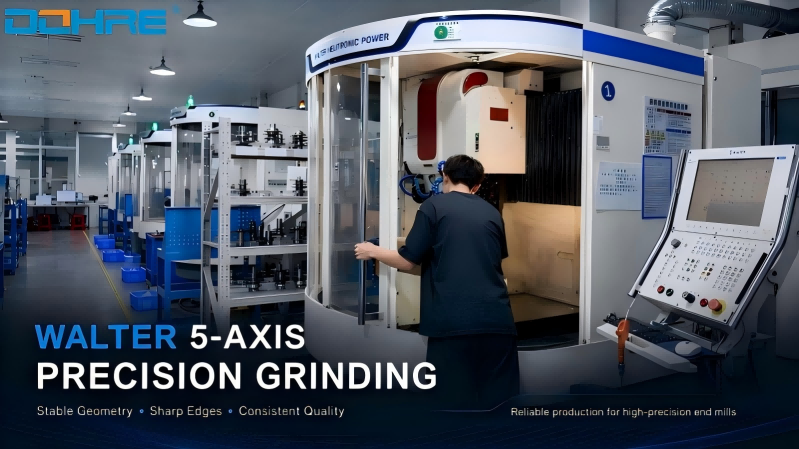
Frezy walcowo-czołowe HEX są produkowane na 5-osiowych, precyzyjnych szlifierkach firmy German Walter . Pomaga to zachować precyzyjną geometrię rowków wiórowych, ostre krawędzie skrawające i stabilną powtarzalność wymiarową, zapewniając płynniejsze i bardziej stabilne skrawanie stali hartowanej.
W przypadku narzędzi z czubkiem kulistym i promieniem naroża z serii HEX, dokładność szlifowania promieniowego można regulować w zakresie 0.003–0.005 mm . W przypadku frezów walcowo-czołowych HEX, ten sam precyzyjny proces szlifowania zapewnia ostrość krawędzi, dokładność profilu i powtarzalną jakość partii.
Przygotowanie i pasywacja krawędzi
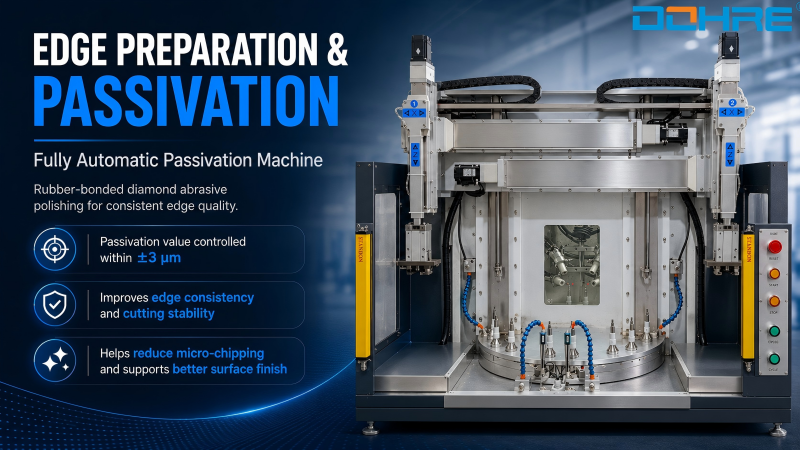
Krawędzie skrawające są poddawane w pełni automatycznej pasywacji za pomocą polerowania ścierniwem diamentowym z gumowym spoiwem. Proces ten zapewnia spójną jakość krawędzi wszystkich narzędzi, a dokładność pasywacji jest kontrolowana z dokładnością ±3 μm.
W przypadku obróbki stali hartowanej szczególnie ważne jest odpowiednie przygotowanie krawędzi, ponieważ niestabilna jakość krawędzi może prowadzić do powstawania mikroodprysków, gorszego wykończenia powierzchni i skrócenia żywotności narzędzia.
Dokładna kontrola
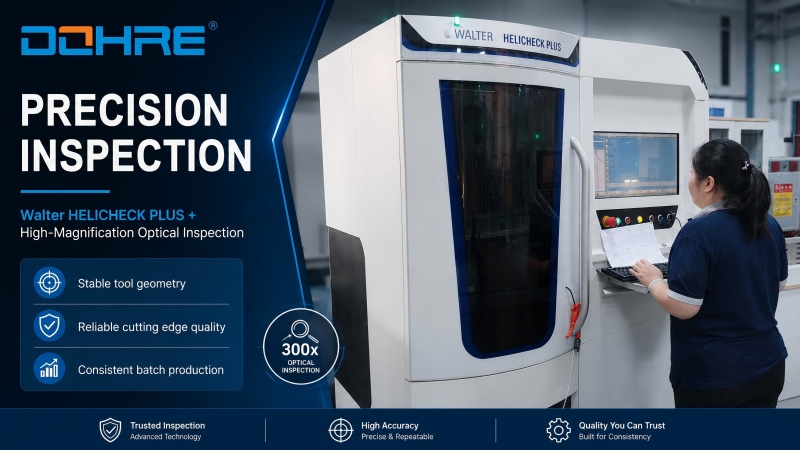
Profil narzędzia i jakość krawędzi skrawającej są kontrolowane za pomocą precyzyjnego sprzętu pomiarowego, w tym Walter HELICHECK PLUS oraz optycznego o dużym powiększeniu. Pomaga to zapewnić stabilną geometrię, niezawodną jakość krawędzi i powtarzalność produkcji seryjnej.
Stabilna jakość partii
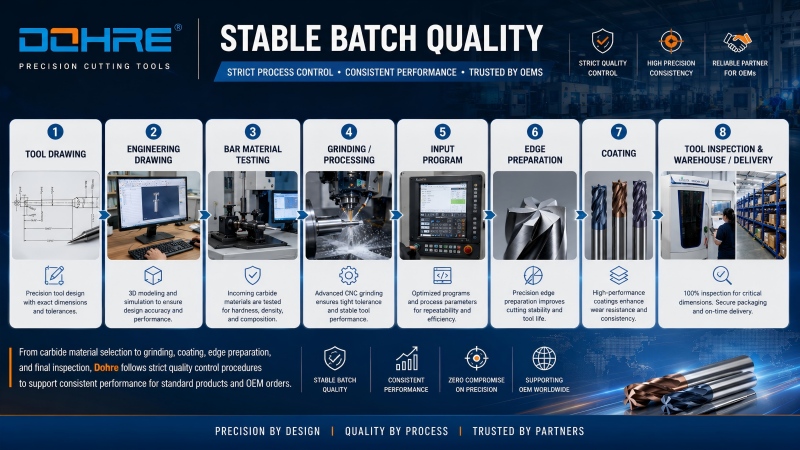
Od wyboru materiału węglikowego, przez szlifowanie, powlekanie, przygotowanie krawędzi, aż po końcową kontrolę — DOHRE stosuje rygorystyczne procedury kontroli jakości, aby zapewnić spójną jakość standardowych produktów i zamówień OEM.
FAQ i kontakt z nami
P1: Do czego głównie stosuje się frezy kwadratowe HEX?
Frez walcowo-czołowy HEX jest stosowany głównie do obróbki stali hartowanej o twardości od HRC60 do HRC68. Nadaje się do frezowania bocznego, obróbki odsadzeń, wykańczania powierzchni płaskich, wykańczania konturów oraz precyzyjnej obróbki form.
P2: Jakie materiały można obrabiać za pomocą tego narzędzia?
Przeznaczony jest do stali hartowanej i materiałów form o wysokiej twardości w zalecanym zakresie HRC 60–68. Może być stosowany do hartowanych elementów form, części ze stali matrycowej oraz precyzyjnych elementów o wysokiej twardości.
Q3: Dlaczego narzędzie wykorzystuje ujemny kąt natarcia?
Ujemny kąt natarcia od 0° do -5° pomaga poprawić wytrzymałość krawędzi skrawającej i ograniczyć mikrowykruszenia. Jest to istotne w przypadku obróbki stali o wysokiej twardości, gdzie krawędź skrawająca musi wytrzymać wysokie opory skrawania.
P4: Jaka jest zaleta konstrukcji o dużej średnicy rdzenia?
Duża średnica rdzenia poprawia sztywność narzędzia i zmniejsza ugięcie. Pozwala to uzyskać bardziej stabilne skrawanie, lepsze wykończenie powierzchni i dłuższą żywotność narzędzia podczas obróbki stali hartowanej.
P5: Czy frezy walcowo-czołowe HEX można dostosować do indywidualnych potrzeb?
Tak. DOHRE może dostarczyć frezy walcowo-czołowe HEX dostosowane do średnicy, długości rowka wiórowego, długości całkowitej, rozmiaru trzonu, powłoki i specjalnych wymagań geometrycznych.