


Kontakt
Haben Sie Fragen oder Probleme, bei denen wir Ihnen helfen können?
Lassen Sie uns über Ihr Projekt sprechen und darüber, wie Dohre Ihnen dabei helfen kann, Ihre Werkzeuge zu entwerfen, herzustellen und für den Markt vorzubereiten.


Leseumfang: 2043

Veröffentlichungszeitpunkt: 2025
Geschätzte Lesezeit:
Sie sind sich nicht sicher, ob Sie einen 2- oder 4-schneidigen Schaftfräser verwenden sollen? Vergleichen Sie Spanabfuhr, Werkzeugsteifigkeit, Vorschubgeschwindigkeit und Schnittleistung mit praktischen Tipps für Aluminium, Stahl, Nutenfräsen und Schlichten.
Der Hauptunterschied zwischen einem 2- und einem 4-schneidigen Schaftfräser liegt im Verhältnis von Spanabfuhr und Schneidenanzahl. Ein 2-schneidiger Schaftfräser hat in der Regel größere Schneidenabstände und ist daher eine gängige Wahl für Aluminium und Bearbeitungen mit hohem Späneaufkommen. Ein 4-schneidiger Schaftfräser bietet mehr Schneiden und oft einen größeren Kern, wodurch er sich für die Stahlbearbeitung, das Seitenfräsen und die Schlichtbearbeitung eignet.
Die Anzahl der Schneiden allein bestimmt jedoch nicht die Schnittleistung eines Schaftfräsers. Werkzeuggeometrie, Werkstückmaterial, Eingriffswinkel und Spanabfuhr spielen eine entscheidende Rolle. Dieser Leitfaden erklärt, wo 2- und 4-schneidige Schaftfräser am besten eingesetzt werden und wie man den passenden Fräser für verschiedene Fräsbearbeitungen auswählt.
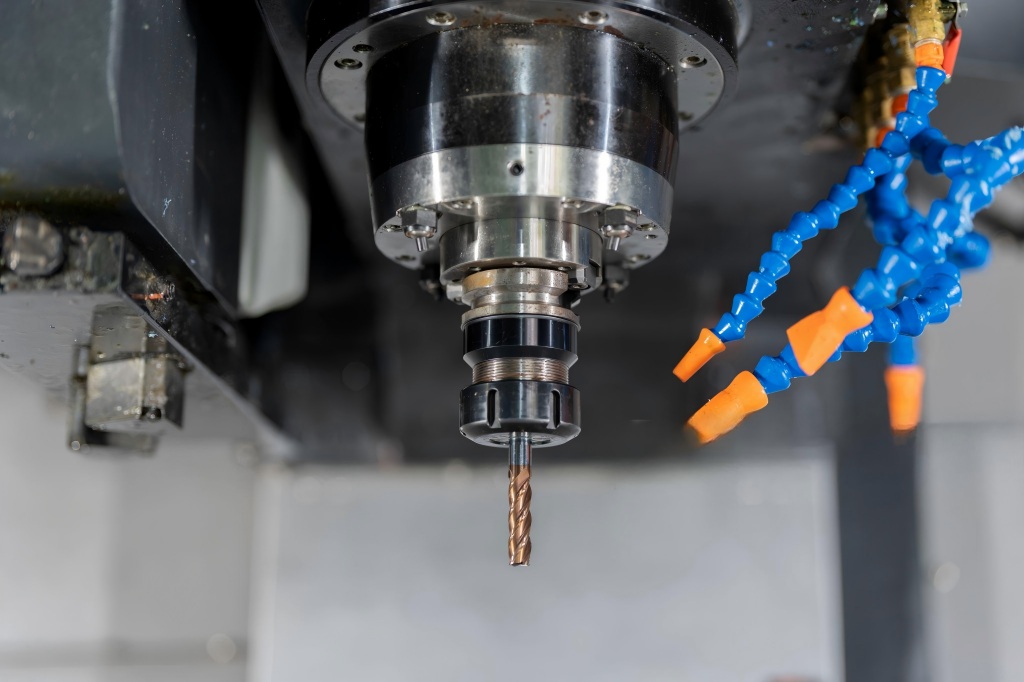
Beide Bauarten werden häufig in der CNC-Bearbeitung eingesetzt, bieten aber jeweils ein anderes Verhältnis von Spanraum, Werkzeugsteifigkeit und Schneidkanteneingriff.
| Funktion | 2-schneidiger Schaftfräser | 4-schneidiger Schaftfräser |
|---|---|---|
| Schneidekanten | 2 Schneidkanten | 4 Schneidkanten |
| Chip-Platz | Im Allgemeinen größer | Generell kleiner |
| Spanabfuhr | Mehr Platz für Chips zum Entweichen | Empfindlicher gegenüber Spanvolumen und Nutendesign |
| Werkzeugsteifigkeit | Besitzt oft einen kleineren Kern | Besitzt oft einen größeren, steiferen Kern |
| Förderleistungspotenzial | Weniger Schneidkanten pro Umdrehung | Mehr Schneidkanten ermöglichen einen höheren Vorschub bei gleicher Spanbelastung. |
| Schlitzung über die gesamte Breite | Oft bevorzugt aufgrund des hohen Chipvolumens | Geeignet, wenn Geometrie und Spanabfuhr dies zulassen. |
| Seitenfräsen | Für viele Anwendungen geeignet | Bei stabilen Schnittbedingungen oft von Vorteil. |
| Gemeinsame Materialien | Aluminium und Nichteisenmetalle | Kohlenstoffstahl, legierter Stahl und Edelstahl |
| Oberflächenfinish | Kann hervorragende Oberflächen erzeugen | Kann unter geeigneten Bedingungen eine gute Stabilität und Oberflächenbeschaffenheit bieten. |
Dies sind allgemeine Unterschiede zwischen gängigen Schaftfräserkonstruktionen. Ein speziell für Aluminium gefertigter 4-Schneiden-Schaftfräser kann beispielsweise bei Aluminium bessere Ergebnisse erzielen als ein universelles 2-Schneiden-Werkzeug. Berücksichtigen Sie stets die spezifische Fräsergeometrie und die Bearbeitungsbedingungen.
Ein Zweischneider-Schaftfräser besitzt zwei Schneidkanten, die durch relativ große Schneidenzwischenräume getrennt sind. Diese Konstruktion bietet den Spänen mehr Raum, sich von der Schnittzone wegzubewegen, was besonders bei der Bearbeitung von Werkstoffen mit hoher Späneproduktion von Vorteil ist.
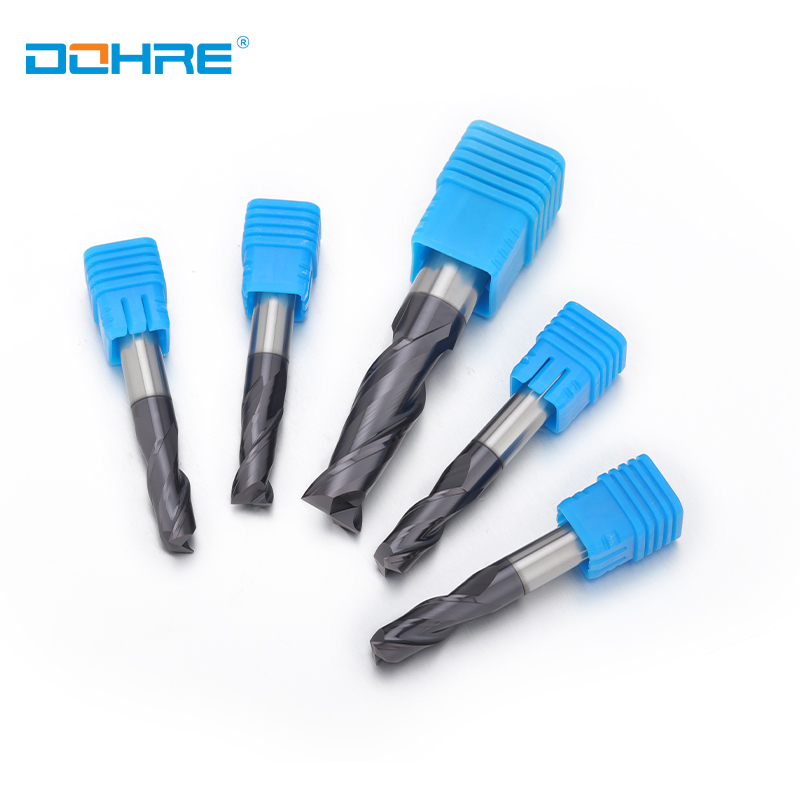
Große Spanzwischenräume tragen dazu bei, das Verstopfen der Späne bei der Abtragung großer Materialmengen zu reduzieren.
Wird üblicherweise für Aluminium, Kupfer und andere Nichteisenmetalle verwendet.
Gut geeignet für viele Nut- und Taschenbearbeitungen, bei denen die Spanabfuhr wichtig ist.
Kann in Kombination mit geeigneter Schneidengeometrie und geeigneten Schnittparametern eine effektive Schneidleistung erzielen.
Durch die geringere Anzahl an Schneiden kann der Werkzeugkern kleiner sein als bei einem vergleichbaren 4-Schneiden-Werkzeug. Dies kann die Steifigkeit beeinträchtigen, insbesondere bei großen Werkzeugüberhängen oder anspruchsvollen Schnittbedingungen. Ein 2-Schneiden-Fräser verfügt zudem über weniger Schneidkanten pro Umdrehung, wobei seine tatsächliche Vorschubleistung vom Werkzeug und der jeweiligen Anwendung abhängt.
Zweischneidige Werkzeuge sind nicht nur für weiche Werkstoffe geeignet, aber für die Stahlbearbeitung oder Anwendungen mit höherer Härte kann ein Werkzeug mit mehr Schneiden Vorteile bieten, wenn es für diese Bedingungen ausgelegt ist.
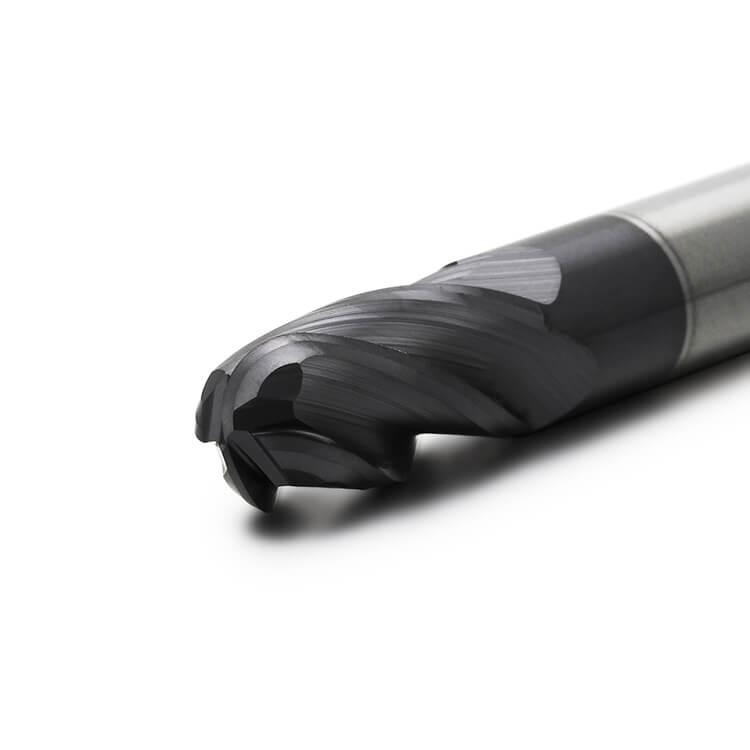
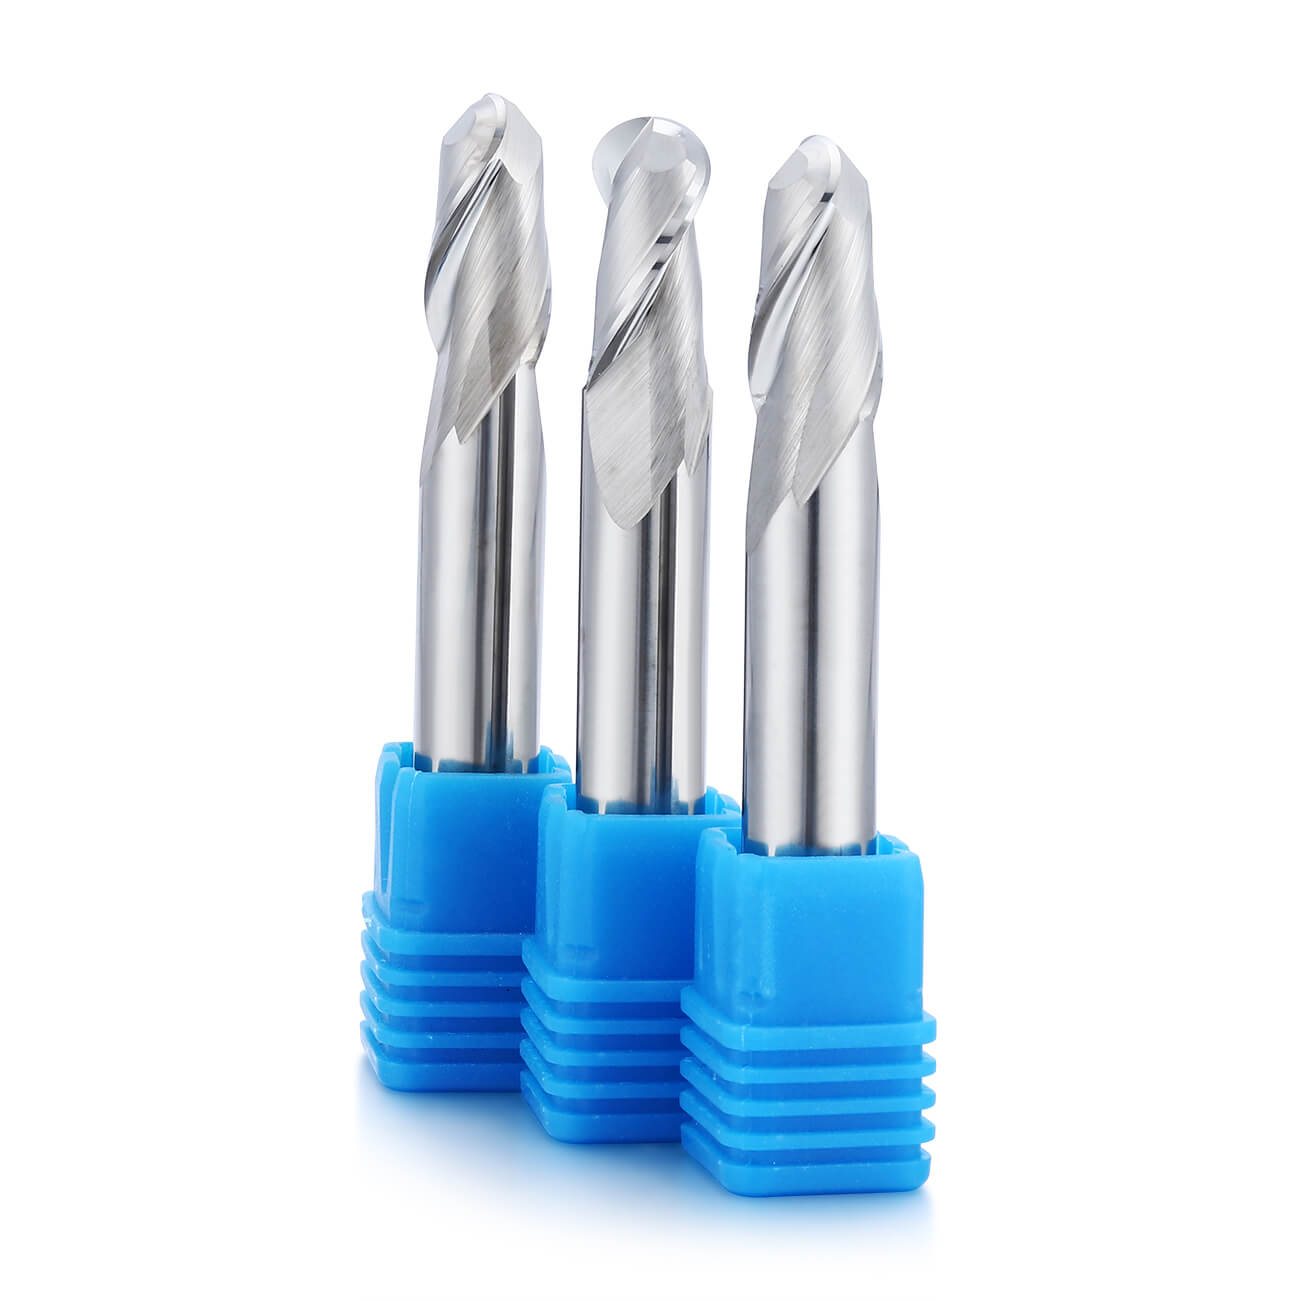
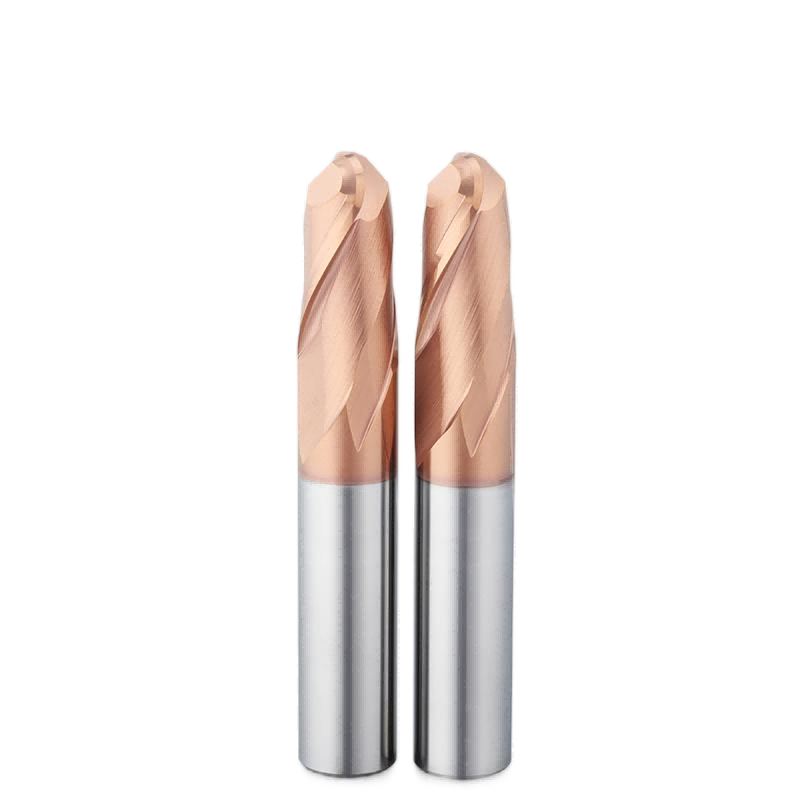
Die Bearbeitung von Aluminium profitiert oft von großzügigem Spannutenraum und Schneidkanten, die das Anhaften von Material minimieren. Für die Kugelprofilierung und Oberflächenbearbeitung bietet DOHRE einen zweischneidigen Hartmetall-Kugelfräser für Aluminium an.
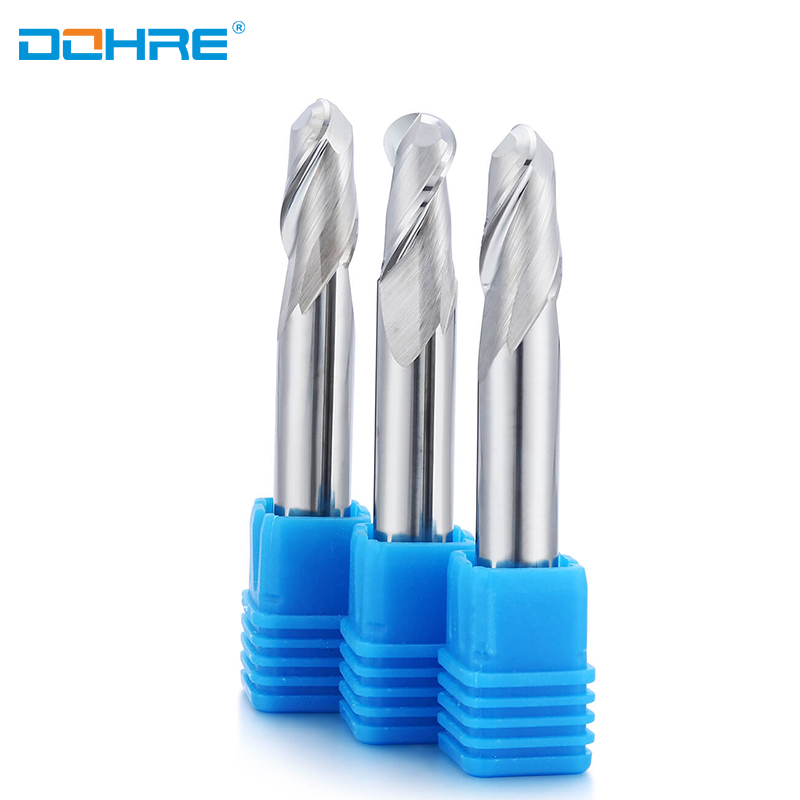
Für andere Fräsvorgänge wie Nutenfräsen oder Seitenfräsen sollte der Fräsertyp entsprechend dem Werkstück und der Werkzeugbahn gewählt werden. Weitere Hartmetall-Schaftfräser für Aluminium finden Sie im DOHRE-Sortiment.
Ein 4-schneidiger Schaftfräser besitzt vier Schneidkanten. Im Vergleich zu einem typischen 2-schneidigen Fräser mit gleichem Durchmesser weist er oft einen größeren Kern und einen geringeren Abstand zwischen den Schneiden auf.
Die zusätzlichen Schneidkanten machen 4-schneidige Schaftfräser zu einer gängigen Wahl für die Stahlbearbeitung, das Seitenfräsen und das Schlichten. Aufgrund der kleineren Schneidenabstände ist jedoch eine sorgfältige Spanabfuhr unerlässlich, insbesondere bei tiefen oder vollflächigen Schnitten.
Bei jeder Spindelumdrehung greifen mehr Schneidkanten in das Material ein.
Ein größerer Kern kann die Werkzeugsteifigkeit bei vergleichbaren Konstruktionen verbessern.
Häufig geeignet für das Seitenfräsen, Profilieren und Fertigbearbeiten von Stahl.
Kann höhere programmierte Vorschubgeschwindigkeiten unterstützen, wenn die empfohlene Spanbelastung und die Schnittbedingungen dies zulassen.
Erhältlich in materialspezifischen Geometrien für Edelstahl, legierten Stahl, Titan und andere Metalle.
Vierschneidige Werkzeuge weisen im Allgemeinen einen geringeren Spanraum auf, was problematisch werden kann, wenn die Späne nicht ungehindert abgeführt werden können. Tiefe Nuten, schwere Zerspanungen und Werkstoffe, die große oder anhaftende Späne erzeugen, erfordern eine geeignete Schneidengeometrie, Schnittparameter und Spanabfuhr.
Mehr Schneiden bedeuten nicht automatisch eine längere Werkzeugstandzeit oder eine bessere Oberflächengüte. Unzureichende Spanabfuhr, zu hohe Schnittkräfte oder eine ungeeignete Werkzeuggeometrie können die Leistung beeinträchtigen, selbst wenn der Fräser mehr Schneiden aufweist.
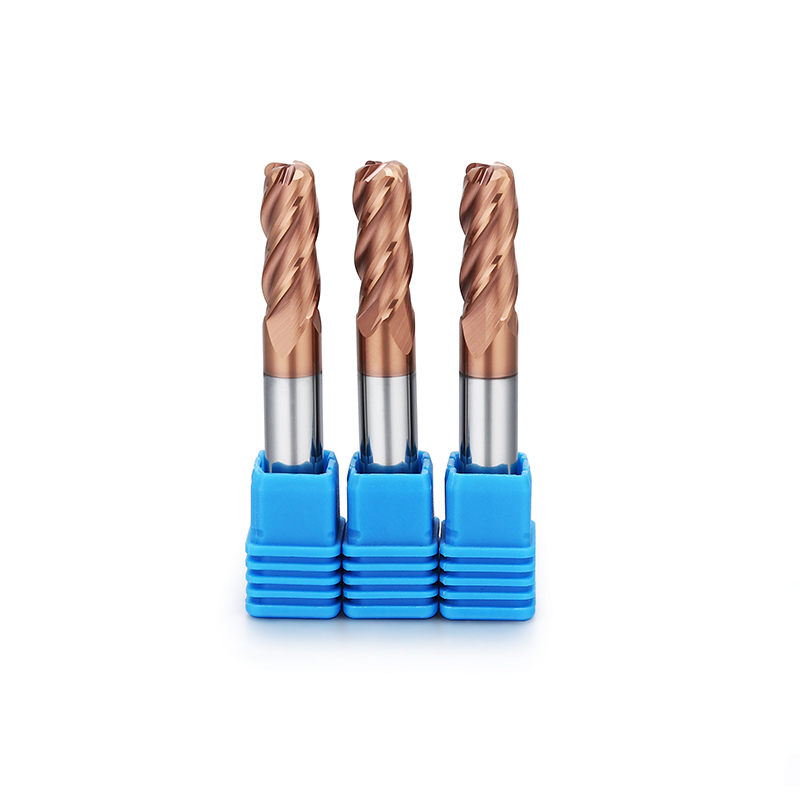
Die Bearbeitung von Edelstahl stellt hohe Anforderungen an Schneidkantenfestigkeit, Wärmeableitung und Spanabfuhr. Ein für Edelstahl entwickelter 4-Schneiden-Fräser bietet ein optimales Verhältnis von Schneidkanteneingriff und Werkzeugsteifigkeit für geeignete Fräsbearbeitungen.
Ein Beispiel dafür ist der DOHRE TEX Schaftfräser mit Vierkantaufnahme für Edelstahl.

Für detailliertere materialspezifische Hinweise siehe „ Wie man die Anzahl der Schneiden für das Fräsen von Edelstahl auswählt“.
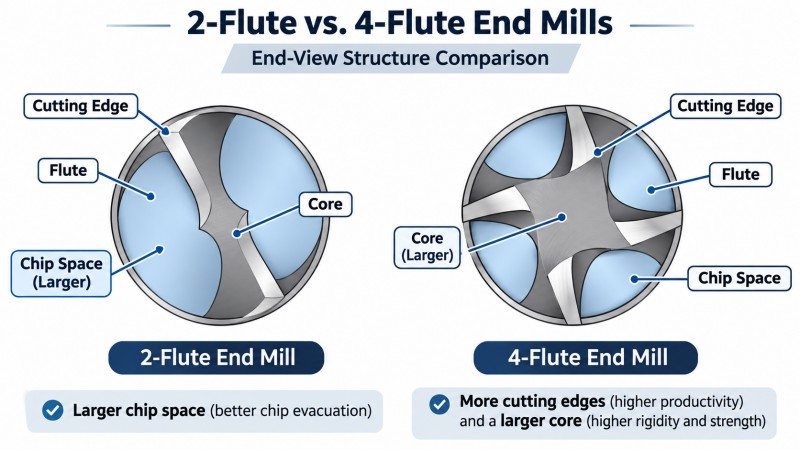
Jede Schneide trägt Material ab und erzeugt Späne. Diese Späne benötigen ausreichend Platz, um die Schnittzone zu verlassen, bevor die nächste Schneide hindurchfährt.
Ein zweischneidiger Schaftfräser bietet in der Regel mehr Platz für Späne, was insbesondere beim Nutenfräsen in Aluminium von Vorteil sein kann. Ein vierschneidiger Schaftfräser besitzt zwar mehr Schneidkanten, aber üblicherweise weniger Schneidenraum, wodurch die Spanabfuhr stärker von Eingriffswinkel, Werkzeuggeometrie und Kühlmittel- bzw. Druckluftzufuhr abhängt.
Vierschneidige Schaftfräser weisen oft einen größeren Kern auf als vergleichbare zweischneidige Werkzeuge. Dies kann die Werkzeugdurchbiegung verringern, insbesondere beim Seitenfräsen und Schlichten. Die Steifigkeit hängt jedoch auch vom Werkzeugdurchmesser, der Halsgeometrie, der Schneidenlänge, dem Überhang und der Hartmetallsorte ab.
Ein 4-schneidiger Schaftfräser ermöglicht mehr Schnittvorgänge und kann unter den richtigen Bedingungen die Schnittstabilität verbessern. Aber auch ein 2-schneidiger Fräser kann eine ausgezeichnete Oberflächengüte erzielen, insbesondere bei der Bearbeitung von Aluminium oder anderen Nichteisenmetallen.
Werkzeugstandzeit und Oberflächenqualität werden durch Rundlauffehler, Vibrationen, Schnittgeschwindigkeit, Spanbelastung, Werkzeuggeometrie und Werkstückmaterial beeinflusst. Die Anzahl der Schneiden ist nur ein Faktor dieser Kombination.
Zweischneidige Schaftfräser sind bei Aluminium eine gängige Wahl, da ihre größeren Spanräume die Materialabfuhr beim Nutenfräsen und anderen spanintensiven Bearbeitungen erleichtern. Dreischneidige Aluminiumfräser werden ebenfalls häufig eingesetzt, um ein optimales Verhältnis zwischen Spanabfuhr und Schneidenanzahl zu erzielen.
Ein 4-schneidiger Fräser eignet sich gut für die Bearbeitung von Aluminium, wenn er für dieses Material ausgelegt ist und die Bearbeitungsbedingungen eine ausreichende Spanabfuhr gewährleisten. Entscheidend ist dabei nicht allein die Anzahl der Schneiden, sondern ob das Werkzeug die Späne ohne Verklumpungen oder Materialanhaftungen abführen kann.
Vierschneidige Schaftfräser werden häufig in der Stahlbearbeitung eingesetzt, da sie mehrere Schneidkanten mit guter Kernsteifigkeit kombinieren. Sie sind besonders verbreitet beim Seitenfräsen und Schlichten, obwohl für das Schruppen und Nutenfräsen je nach Schnittbreite und -tiefe andere Ausführungen erforderlich sein können.
Vierschneidige Schaftfräser werden häufig für Edelstahl verwendet, jedoch gibt es keine universelle Schneidenanzahl für jeden Bearbeitungsvorgang. Austenitische Edelstähle können schwer zu kontrollierende Späne und erhebliche Hitze erzeugen, weshalb die Geometrie des Fräsers und die Schnittbedingungen besonders wichtig sind.
Erkunden Sie Hartmetall-Schaftfräser für Edelstahl, um die verfügbaren Werkzeugkonstruktionen zu vergleichen.
Bei der Bearbeitung von Titanlegierungen ist eine sorgfältige Kontrolle der Schnittwärme, der Spanabfuhr und des Werkzeugeingriffs erforderlich. Je nach Bearbeitungsvorgang und Werkzeugkonstruktion eignen sich sowohl Fräser mit geringer Schneidenzahl als auch Mehrschneiderfräser.
DOHRE bietet beispielsweise einen 4-schneidigen Schaftfräser für Titanlegierungen an . Dessen Eignung sollte anhand der Legierung, der Schnittstrategie und der empfohlenen Parameter und nicht allein anhand der Schneidenanzahl beurteilt werden.
Die Art des Fräsvorgangs kann die optimale Schneidenzahl beeinflussen, selbst wenn das Material gleich bleibt.
Beim Nutenfräsen über die gesamte Breite greift der Fräser über seinen gesamten Durchmesser in das Material ein. Dadurch entstehen mehr Späne in der Nut, weshalb die Späneabfuhr besonders wichtig ist.
Für Aluminium ist ein zweischneidiger Schaftfräser oft ein praktischer Ausgangspunkt, da die Schneidenzwischenräume ausreichend Platz für die Späne bieten. Ein vierschneidiger Fräser kann ebenfalls verwendet werden, wenn seine Geometrie und Schnittparameter für den jeweiligen Bearbeitungsvorgang geeignet sind; dabei muss jedoch eine Spanbildung vermieden werden.
Beim Seitenfräsen greift der Fräser nur teilweise in das Material ein. Da weniger Material das Werkzeug umgibt, ist die Spanabfuhr einfacher als beim Nutenfräsen über die gesamte Werkzeugbreite.
Vierschneidige Schaftfräser sind oft nützlich für das Seitenfräsen von Stahl, da sie mehr Schneidkanten bieten und eine gute Stabilität gewährleisten. Zweischneidige Werkzeuge sind weiterhin für viele Bearbeitungsvorgänge geeignet, insbesondere dort, wo Spanvolumen oder Materialanhaftung eine Rolle spielen.
Bei Werkzeugen mit großer Reichweite, dünnen Wänden und Hochgeschwindigkeitsbearbeitungsstrategien wird die Wahl anwendungsspezifischer, da auch Durchbiegung, radialer Eingriff und Vibrationen berücksichtigt werden müssen.
Ein häufiges Missverständnis ist, dass 2-schneidige Schaftfräser immer schneller schneiden als 4-schneidige Schaftfräser. Die Schneidenanzahl beeinflusst zwar das Vorschubpotenzial, bestimmt aber nicht direkt die Schnittgeschwindigkeit oder die Bearbeitungsproduktivität.
Für einen Fräsvorgang kann die programmierte Vorschubgeschwindigkeit wie folgt berechnet werden:
Vf = n × z × fz
Vf = Vorschubgeschwindigkeit (mm/min)
n = Spindeldrehzahl (U/min)
z = Anzahl der Flöten
fz = Vorschub pro Zahn (mm/Zahn)
Angenommen, beide Fräser laufen mit 10,000 U/min und einem Vorschub von 0.05 mm pro Zahn. Die theoretischen Vorschubgeschwindigkeiten wären dann:
| Cutter | Berechnung | Vorschubgeschwindigkeit |
|---|---|---|
| 2-Flöte | 10,000 × 2 × 0.05 | 1,000 mm / min |
| 4-Flöte | 10,000 × 4 × 0.05 | 2,000 mm / min |
Dieses Beispiel veranschaulicht lediglich die Funktionsweise der Formel. Es bedeutet nicht, dass ein Vierschneider immer mit der doppelten Vorschubgeschwindigkeit eines Zweischneiders betrieben werden kann. Der gleiche Vorschub pro Zahn ist möglicherweise nicht für beide Werkzeuge geeignet, insbesondere wenn sich Schneidenabstand, Eingriffswinkel und Spanabfuhr unterscheiden.
Die tatsächlichen Vorschubgeschwindigkeiten sollten den Empfehlungen des Werkzeugherstellers folgen und an den Werkzeugdurchmesser, das Werkstückmaterial, die Schnitttiefe, den radialen Eingriff und die Maschinenbedingungen angepasst werden.
Wenn Sie sich zwischen den beiden Designs entscheiden müssen, beginnen Sie mit diesen Fragen:
Welches Material bearbeiten Sie? Aluminium und Nichteisenmetalle profitieren oft von größeren Schneidenabständen. Stahl wird üblicherweise mit Mehrschneidern bearbeitet.
Führen Sie Nutenfräsen oder Seitenfräsen durch? Das Nutenfräsen über die gesamte Breite stellt höhere Anforderungen an die Spanabfuhr als viele Seitenfräsvorgänge.
Wie steif ist die Aufspannung? Werkzeugüberhang, Werkstückspannung, Maschinensteifigkeit und Fräserkerngröße beeinflussen die Durchbiegung.
Was ist Ihr Hauptziel? Schruppen, Schlichten, Zykluszeit und Oberflächenqualität erfordern möglicherweise unterschiedliche Fräserkonstruktionen.
Welche Geometrie empfiehlt der Hersteller? Der vorgesehene Einsatzbereich eines bestimmten Werkzeugs ist wichtiger als eine allgemeine Regel zur Anzahl der Schneiden.
Die Anzahl der Schneiden ist nicht auf zwei oder vier beschränkt. Auch Ausführungen mit drei oder mehr Schneiden können je nach Material und Bearbeitungsstrategie sinnvoll sein. Einen umfassenderen Überblick bietet der Artikel „ Auswahl des richtigen Schaftfräsers für die CNC-Bearbeitung“.
Ein zweischneidiger Schaftfräser bietet in der Regel mehr Spanraum, während ein vierschneidiger Schaftfräser mehr Schneidkanten und oft einen größeren Kern aufweist. Zweischneidige Werkzeuge werden häufig für die Bearbeitung von Aluminium und spanintensiven Verfahren eingesetzt, während vierschneidige Werkzeuge weit verbreitet für die Stahlbearbeitung und -veredelung verwendet werden.
Ja. Ein 4-schneidiger Schaftfräser kann Aluminium bearbeiten, sofern er die passende Geometrie und ausreichend Spanraum für den Bearbeitungsvorgang aufweist. Zwei- und dreischneidige Fräser sind gängige Wahl für Aluminium, insbesondere bei hohem Spanvolumen, aber vierschneidige Ausführungen sind nicht grundsätzlich ungeeignet.
Vierschneidige Schaftfräser sind oft eine gute Wahl für Stahl, da sie eine vorteilhafte Kombination aus Schneidkanten und Steifigkeit bieten. Allerdings können für Schruppen, Nutenfräsen und Schlichten unterschiedliche Geometrien und Schnittparameter erforderlich sein.
Für das Nutenfräsen über die gesamte Breite in Aluminium wird häufig ein Zweischneider bevorzugt, da dieser mehr Platz für den Spanabtransport bietet. Vierschneider können ebenfalls zum Nutenfräsen eingesetzt werden, sofern Material, Werkzeuggeometrie und Schnittbedingungen geeignet sind.
Nein. Zusätzliche Schneidkanten können unter geeigneten Bedingungen die Oberflächengüte verbessern, jedoch spielen Vibrationen, Werkzeugrundlauf, Vorschub pro Zahn, Fräsergeometrie und Spanabfuhr eine ebenso wichtige Rolle. Auch mit einem passend gewählten Zweischneiderfräser lässt sich eine hervorragende Oberflächengüte erzielen.
Das kann der Fall sein, insbesondere wenn der Bearbeitungsvorgang einen höheren Vorschub ermöglicht. Mehr Schneiden garantieren jedoch keine höheren Zerspanungsleistungen. Spanraum, Eingriffswinkel, Werkzeugsteifigkeit und empfohlene Spanbelastung müssen berücksichtigt werden.
Beide Ausführungen können je nach Fräser und Bearbeitungsvorgang geeignet sein. Die Bearbeitung von Titan erfordert eine sorgfältige Kontrolle der Wärmeabfuhr und Spanabfuhr. Wählen Sie daher ein Werkzeug, das speziell für die Legierung und die Schnittstrategie entwickelt wurde, und verlassen Sie sich nicht allein auf die Schneidenanzahl.
Ein zweischneidiger Schaftfräser ist oft ein guter Ausgangspunkt, wenn die Spanabfuhr im Vordergrund steht, insbesondere beim Nutenfräsen in Aluminium. Ein vierschneidiger Schaftfräser kann vorteilhaft sein, wenn die Anzahl der Schneiden und die Steifigkeit wichtig sind, wie bei vielen Seitenfräs- und Schlichtbearbeitungen von Stahl.
Die richtige Wahl hängt letztendlich von der gesamten Werkzeugkonstruktion und den Bearbeitungsbedingungen ab. Vor der Auswahl eines Fräsers sollten Sie den empfohlenen Werkstoffbereich, die Werkzeuggeometrie, den Eingriff und die Vorschubparameter prüfen.
Sie können das DOHRE-Sortiment an Hartmetall-Schaftfräsern erkunden , um Werkzeugoptionen für verschiedene Werkstoffe und Fräsbearbeitungen zu vergleichen.
Haben Sie Fragen oder Probleme, bei denen wir Ihnen helfen können?
Lassen Sie uns über Ihr Projekt sprechen und darüber, wie Dohre Ihnen dabei helfen kann, Ihre Werkzeuge zu entwerfen, herzustellen und für den Markt vorzubereiten.
Durch die weitere Nutzung der Website stimmen Sie unseren Datenschutzbestimmungen und Nutzungsbedingungen zu.