Produktbeschreibung*
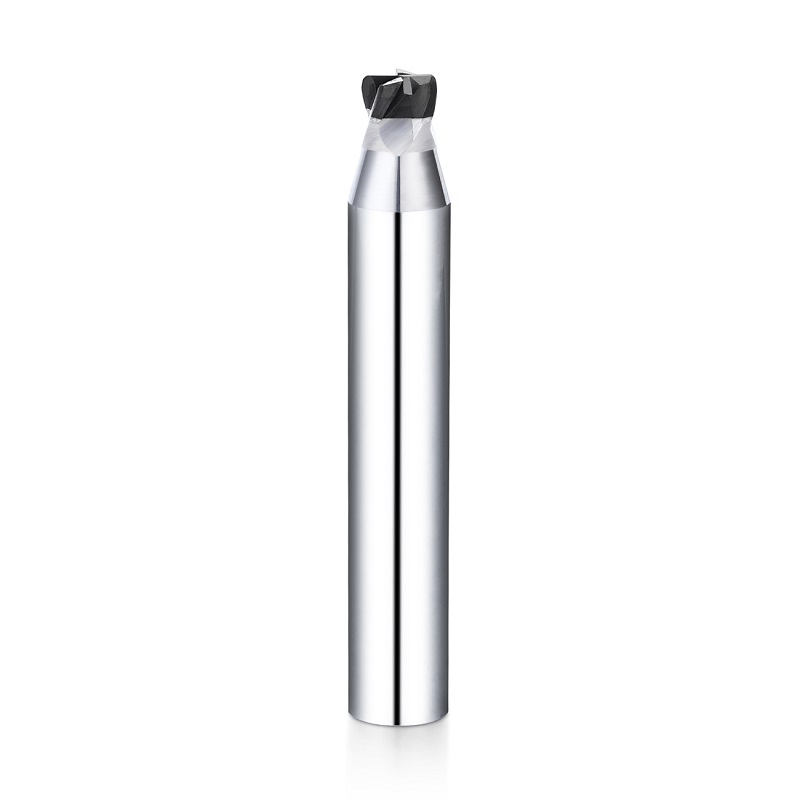
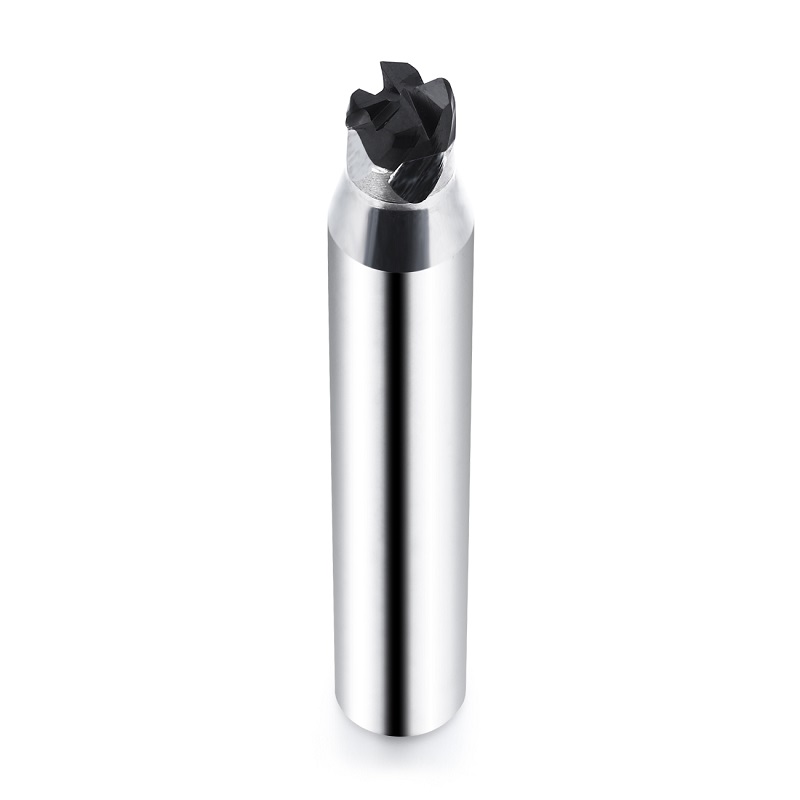
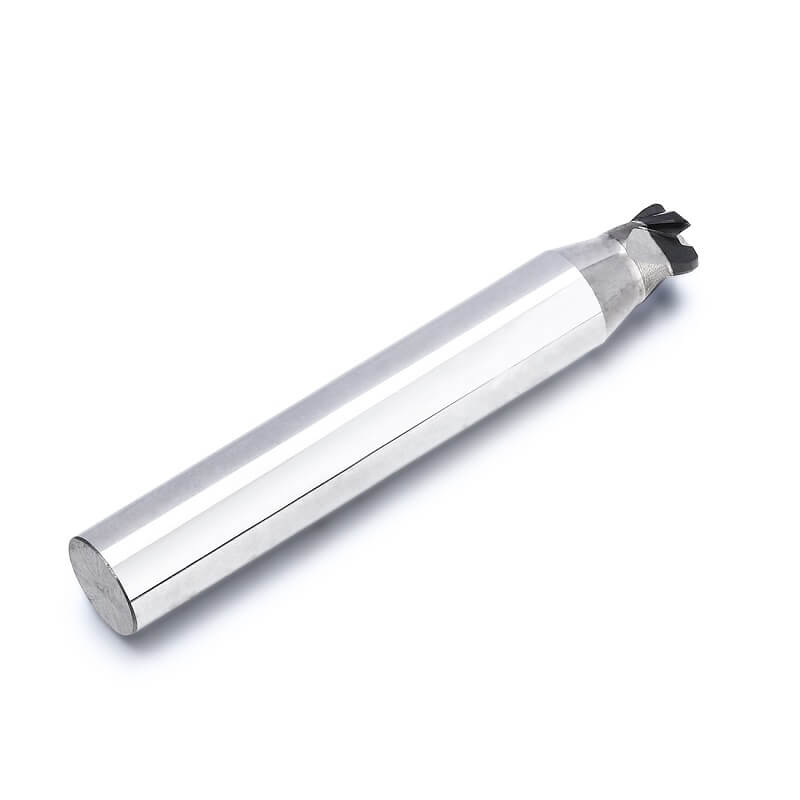
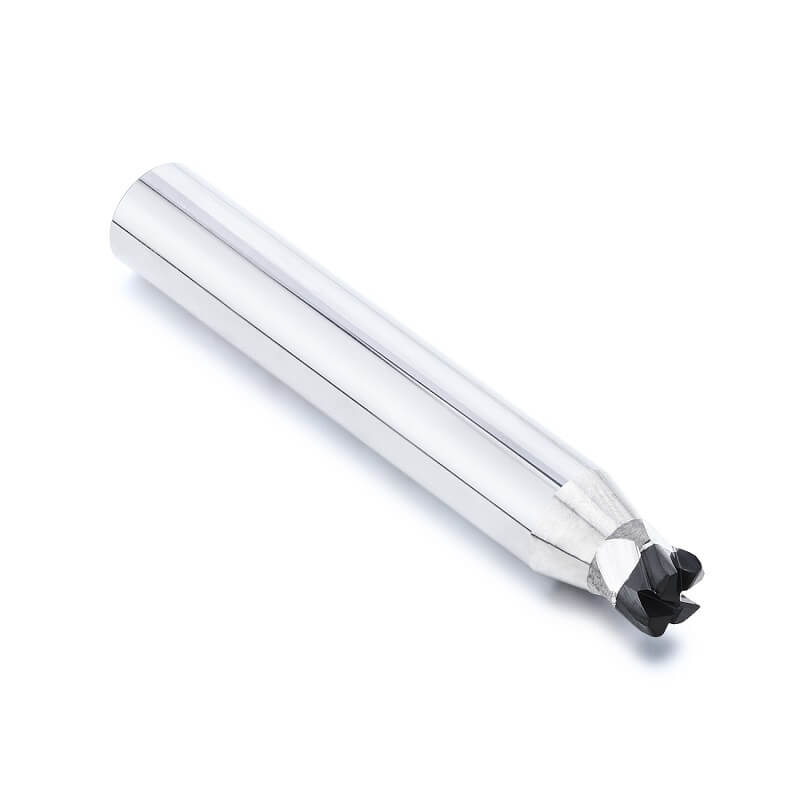
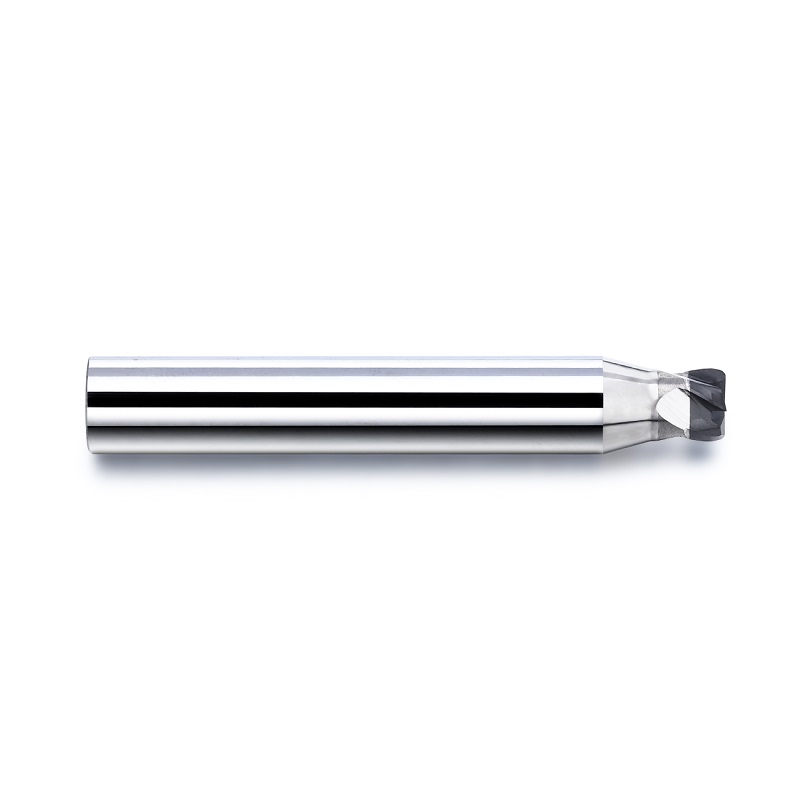
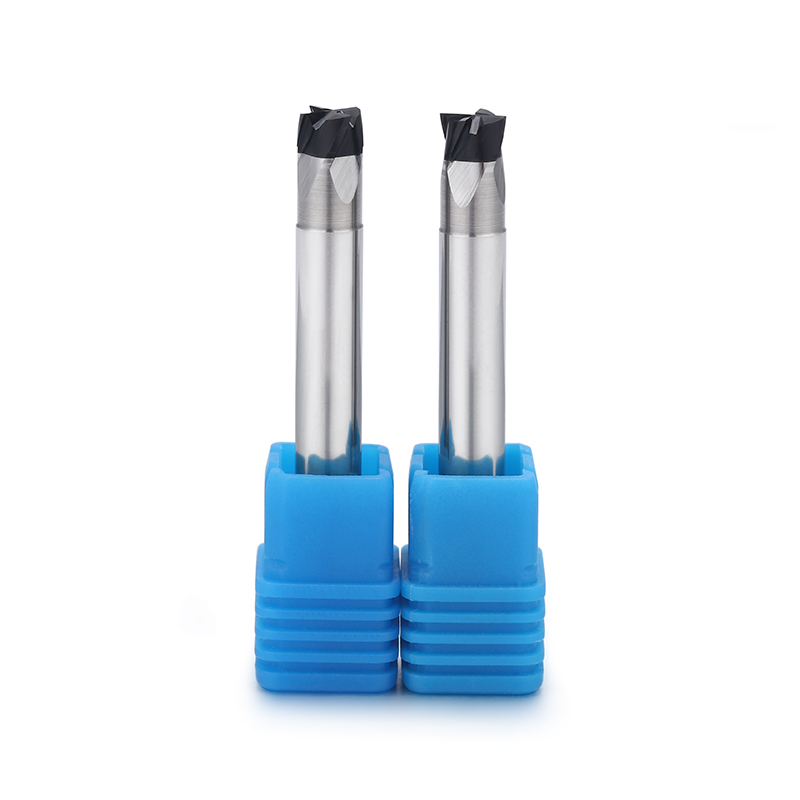
Der DOHRE CBN Eckradius-Schaftfräser ist für die Endbearbeitung von gehärtetem Stahl HRC60+, die Bearbeitung von abgeschrecktem Stahl und die hochpräzise Endbearbeitung von Formhohlräumen konzipiert.
Im Vergleich zu einem quadratischen CBN-Schaftfräser reduziert die abgerundete Ecke die Spannungskonzentration an der Schneidkante und verringert das Risiko von Ausbrüchen. Im Vergleich zu einem CBN-Kugelkopffräser bietet er eine bessere Maßhaltigkeit und höhere Effizienz beim Schlichten von Seitenwänden, beim Schulterfräsen, beim Stufenfräsen und beim Bearbeiten von Flächen mit flachem Boden und bietet gleichzeitig einen Eckenschutz.
Dieses Werkzeug eignet sich besonders für gehärteten Formstahl, Werkzeugstahl, abgeschreckte Stahlteile, Präzisionsformhohlräume, Seitenwände, Schultern, dünnwandige Bereiche und komplexe Profile, bei denen Kantenfestigkeit, Werkzeugstandzeit und stabile Oberflächenqualität wichtig sind.
CBN wird nicht immer unter allen Bearbeitungsbedingungen als Ersatz für Hartmetall verwendet. Es eignet sich besonders dann, wenn Werkstückhärte, Aufmaß, Maschinensteifigkeit und Schnittstabilität den Eigenschaften von CBN-Werkzeugen entsprechen. Einen umfassenderen Vergleich finden Sie unter „ Wann sollte man einen CBN-Schaftfräser anstelle von Hartmetall verwenden?“
Produkt-Eigenschaften
NL900 CBN-Werkstoff für die Bearbeitung mit HRC60+
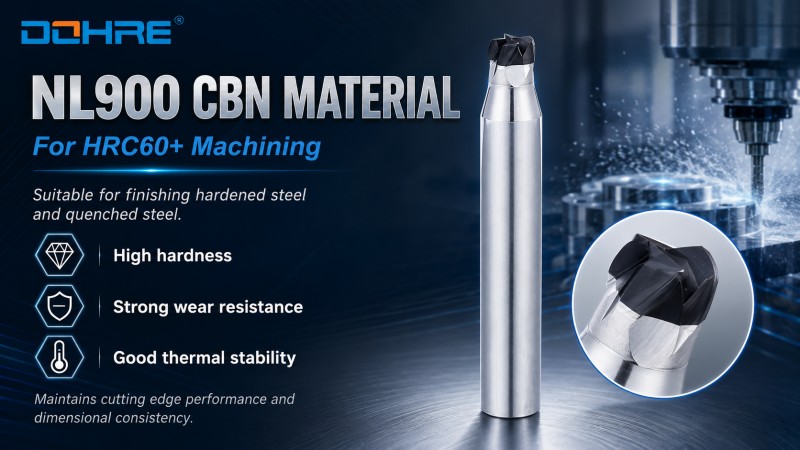
Der Fräser ist aus dem NL900 CBN-Material von DOHRE gefertigt, das sich für die Endbearbeitung von gehärtetem Stahl und vergütetem Stahl eignet, wo gewöhnliche Hartmetallwerkzeuge schnell verschleißen oder ihre Dimensionsstabilität verlieren können.
Dieses CBN-Material bietet hohe Härte, starke Verschleißfestigkeit und gute thermische Stabilität beim Feinschleifen von hochhartem Stahl. Es trägt dazu bei, dass das Werkzeug seine Schneidleistung und Maßgenauigkeit bei kontinuierlicher Präzisionsbearbeitung beibehält.
Vakuumlöten für stabile CBN-Kantenverbindungen
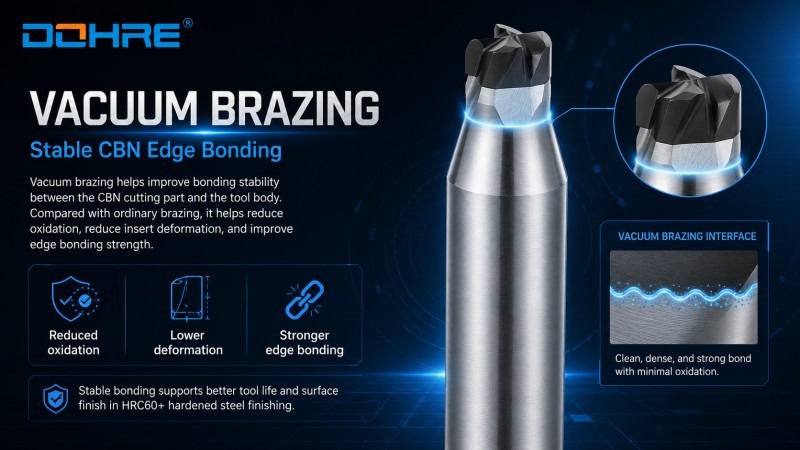
Das Werkzeug nutzt ein Vakuumlötverfahren, um die Verbindungsstabilität zwischen dem CBN-Schneidteil und dem Werkzeugkörper zu verbessern. Im Vergleich zum herkömmlichen Löten trägt das Vakuumlöten dazu bei, Oxidation und Verformung des Schneideinsatzes zu reduzieren und die Schneidkantenhaftung zu erhöhen.
Bei der Oberflächenbearbeitung von gehärtetem Stahl mit einer Härte von HRC60+ ist eine stabile CBN-Schneidenbindung wichtig, da Schnittkraft, Hitze und Vibrationen die Werkzeugstandzeit und die Oberflächengüte direkt beeinflussen können.
Eckradiusgeometrie für einen stärkeren Kantenschutz
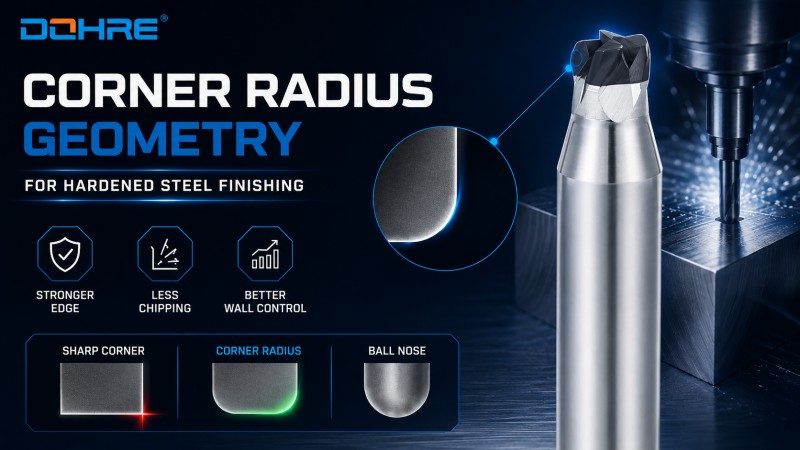
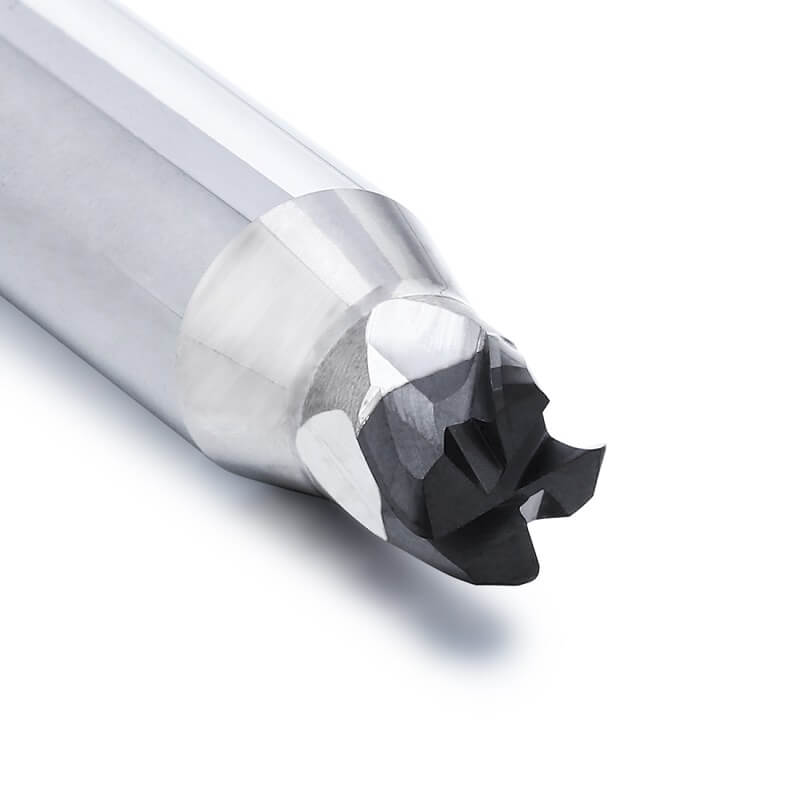
Die abgerundeten Ecken verteilen die Schnittspannung gleichmäßiger als scharfe, rechtwinklige Ecken. Dadurch wird das Risiko von Ausbrüchen an den Ecken beim Schlichten von Seitenwänden, Schultern, Stufen und Profilen verringert.
Für die Bearbeitung von gehärtetem Stahl stellt ein CBN-Schaftfräser mit Eckradius oft eine ausgewogene Wahl zwischen einem Vierkantfräser und einem Kugelfräser dar. Er bietet einen besseren Kantenschutz als ein Vierkantfräser und gleichzeitig eine bessere Seitenwandkontrolle als ein Kugelfräser.
Für Anwender, die verschiedene CBN-Werkzeugformen vergleichen, erklärt dieser Leitfaden den Unterschied deutlicher: CBN-Schaftfräser für gehärteten Stahl: Quadratische vs. Kugelform vs. Eckradius.
Verstärkter Kern und negative Fase
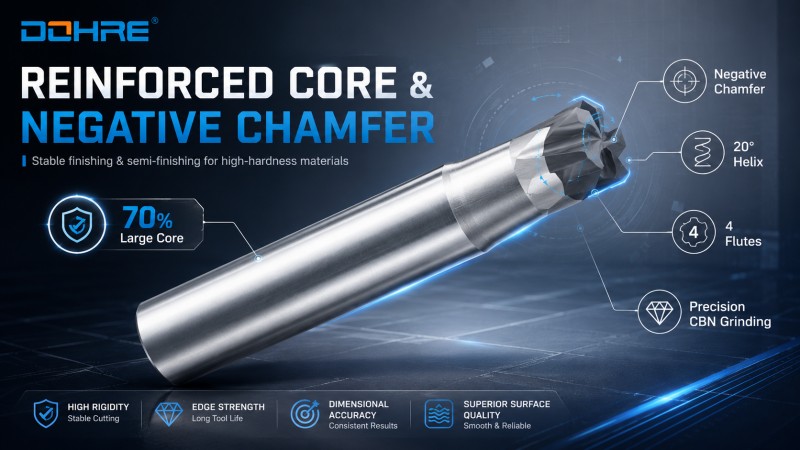
Das Werkzeug verfügt über eine verstärkte Geometrie für die stabile Bearbeitung von hochharten Werkstoffen.
Zu den wichtigsten geometrischen Merkmalen gehören:
• 70 % größerer Kerndurchmesser für höhere Steifigkeit
• 20°-Helixwinkel für stabiles Schneiden und glattere Bearbeitung
• Negative Fase zur Verstärkung der Schneidkante
• 4-Schneiden-Konstruktion für stabile Oberflächenergebnisse
• Spezielles CBN-Schleifverfahren zur präzisen Kantenformung
Diese Struktur ist eher für die Schlicht- und Vorschlichtbearbeitung als für die Grobbearbeitung ausgelegt. Sie eignet sich besser für stabile Schnittbedingungen, bei denen Schneidkantenfestigkeit, Oberflächenqualität und Maßgenauigkeit wichtig sind.
Stabile Werkzeugstandzeit bei der Oberflächenbearbeitung von gehärtetem Stahl
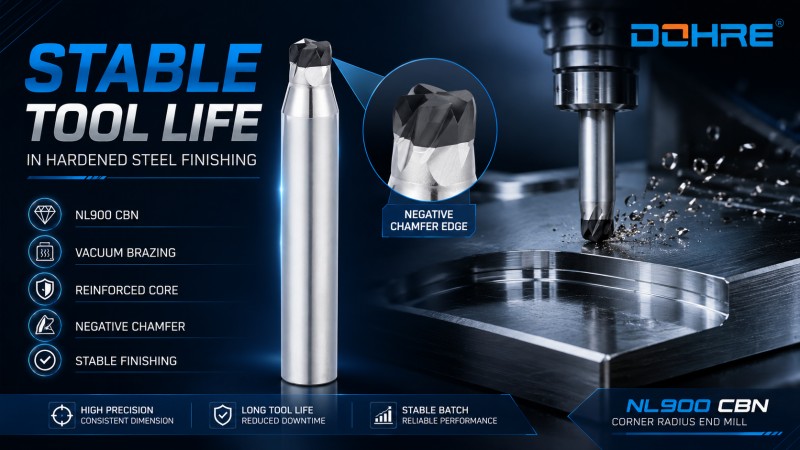
Die Kombination aus NL900 CBN-Material, Vakuumlöten, verstärktem Kern und negativer Fasenkante trägt unter geeigneten Bearbeitungsbedingungen zur Verbesserung der Werkzeugstandzeit und der Stabilität der Serienbearbeitung bei.
Die Werkzeugstandzeit wird durch die Werkstückhärte, die Aufmaße, die Schnittparameter, die Maschinensteifigkeit, den Werkzeugüberstand, den Rundlauf, die Spannbedingungen und die Stabilität der Werkzeugbahn beeinflusst. Wenn es zu frühzeitig zu Ausbrüchen oder schnellem Verschleiß kommt, liegt dies häufig an instabilen Schnittbedingungen oder einer falschen Werkzeuganwendung. Weitere Details finden Sie im Artikel „ Warum brechen oder verschleißen CBN-Schaftfräser schnell? Ursachen und Lösungen“.
Anwendungsbereiche für die Oberflächenbehandlung von gehärtetem Stahl mit einer Härte von HRC60+
DOHRE CBN Eckradius-Schaftfräser werden hauptsächlich für die Präzisionsbearbeitung von gehärtetem Stahl HRC60+, abgeschrecktem Stahl und hochharten Formwerkstoffen eingesetzt.
| Bearbeitungsbedarf | Warum Sie sich für einen CBN-Eckradius-Schaftfräser entscheiden sollten |
|---|
| Seitenwandverkleidung | Besserer Kantenschutz und stabile Maßhaltigkeit |
| Schulterabschluss | Der Eckradius verringert die Spannungskonzentration an der Schneidekante |
| Stufenbearbeitung | Eine stabilere Eckkonstruktion trägt zur Verringerung des Absplitterungsrisikos bei. |
| Profilbearbeitung | Unterstützt die stabile Endbearbeitung komplexer Profile aus gehärtetem Stahl |
| Formhohlraumbearbeitung | Geeignet für die Präzisionsbearbeitung von gehärteten Formhohlräumen |
| Dünnwandige Oberflächenbearbeitung | Die verstärkte Konstruktion trägt dazu bei, Vibrationen und Kantenschäden zu reduzieren. |
| Tiefenkavitätenbearbeitung | Der Eckenschutz verbessert die Stabilität bei größeren Reichweiten. |
| Chargenfertigstellung | CBN-Material trägt zur Erhaltung der Werkzeugstandzeit und Maßgenauigkeit bei. |
Geeignete Werkstückmaterialien sind unter anderem:
• Gehärteter Stahl mit einer Härte von HRC60+
• Gehärteter Stahl
• Gehärteter Formstahl
• Hochharter Werkzeugstahl
• Wärmebehandelte Stahlteile
• Präzisionsformhohlräume
• Gehärtete Einsätze und kleine Präzisionsformteile
Die Auswahl von CBN-Werkzeugen sollte nicht allein vom Materialnamen abhängen. Die tatsächliche Werkstückhärte, die Bearbeitungszugabe, die Aufspannsteifigkeit und die Anforderungen an die Oberflächengüte sind ebenfalls zu berücksichtigen. Weitere Informationen finden Sie unter „ Welcher Härtebereich ist für einen CBN-Schaftfräser geeignet?“
Für Anwender, die Teile aus vergütetem Stahl bearbeiten, kann dieser Auswahlleitfaden ebenfalls hilfreich sein: CBN-Schaftfräser für vergüteten Stahl: So wählen Sie das richtige Werkzeug
Herstellung und Qualitätskontrolle
DOHRE konzentriert sich auf die Herstellung von CBN-Werkzeugen, Präzisionsschleifen, Vakuumlöten, Radiusgenauigkeit, Schneidenkonsistenz und Endkontrolle. Bei CBN-Eckradiusfräsern ist eine gleichbleibende Fertigungsqualität besonders wichtig, da kleine Schneidenfehler die Werkzeugstandzeit, die Oberflächengüte und die Maßgenauigkeit bei der Bearbeitung von gehärtetem Stahl direkt beeinträchtigen können.
Spezielles CBN-Schleifverfahren
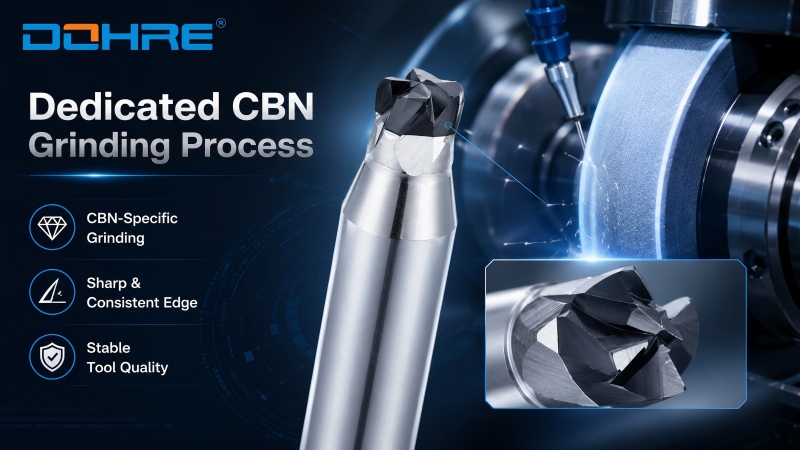
CBN-Werkzeuge erfordern spezielle Schleifprozesse und Schleifscheiben. DOHRE verwendet Präzisionsschleifmaschinen und CBN-spezifische Schleifmethoden, um Schneidkantenschärfe, Geometriekonstanz und gleichbleibende Werkzeugqualität zu gewährleisten.
Deutsche Walter 5-Achs-Schleifmaschinen
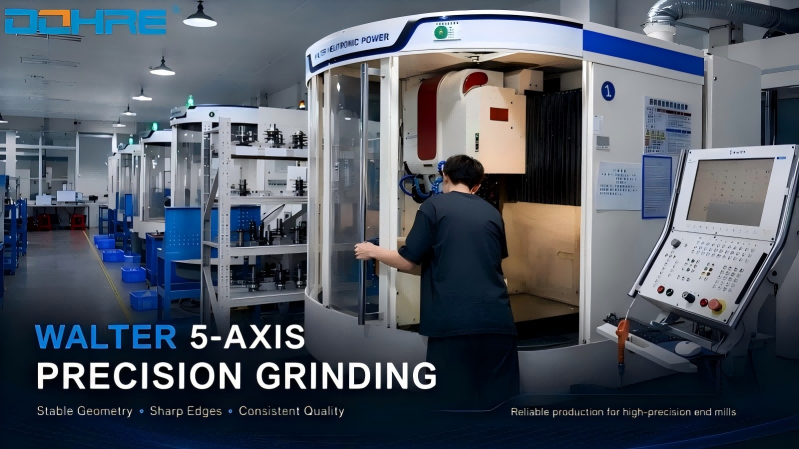
CBN-Schaftfräser werden auf deutschen Walter 5-Achs-Hochpräzisionsschleifmaschinen gefertigt. Dies trägt zur Sicherstellung einer präzisen Schneidengeometrie, stabiler Werkzeugabmessungen und einer gleichbleibenden Schneidkantenqualität bei.
Radius-Schleifgenauigkeit
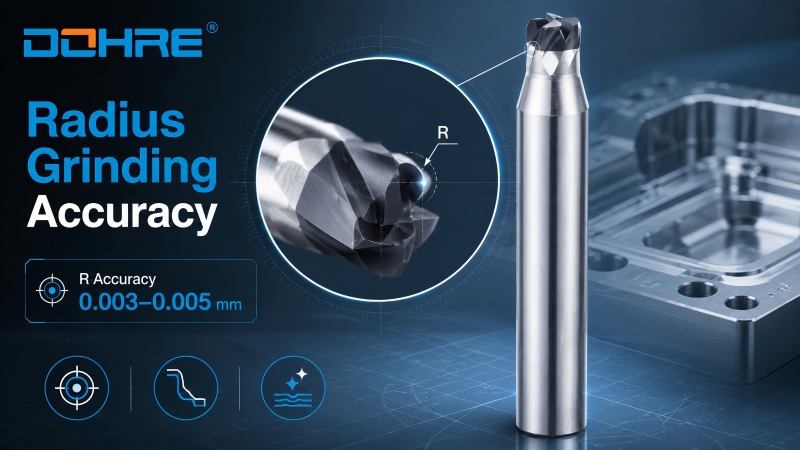
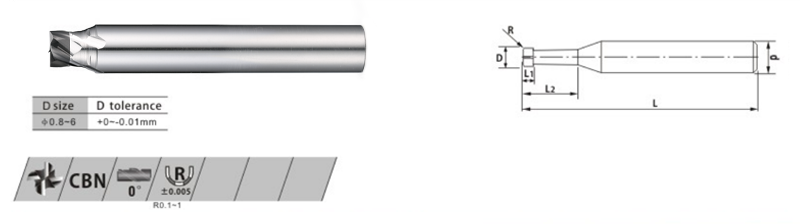
Bei CBN-Eckradius-Schaftfräsern kann die Schleifgenauigkeit des R-Winkels wie folgt erreicht werden: kontrolliert im Bereich von 0.003–0.005 mm. Dies trägt zur Verbesserung der Eckkonsistenz, der Profilgenauigkeit und der Oberflächenstabilität bei der Präzisionsformbearbeitung bei.
Walter HELICHECK PLUS Inspektion
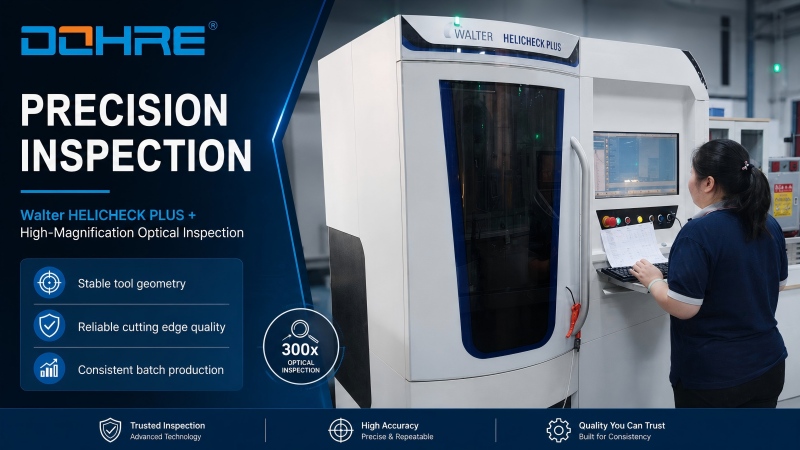
Werkzeugprofil und wichtige Abmessungen werden geprüft mit Walter HELICHECK PLUS MessgeräteDies trägt dazu bei, eine stabile Geometrie und eine gleichbleibende Chargenqualität zu gewährleisten.
Kanteninspektion unter hoher Vergrößerung
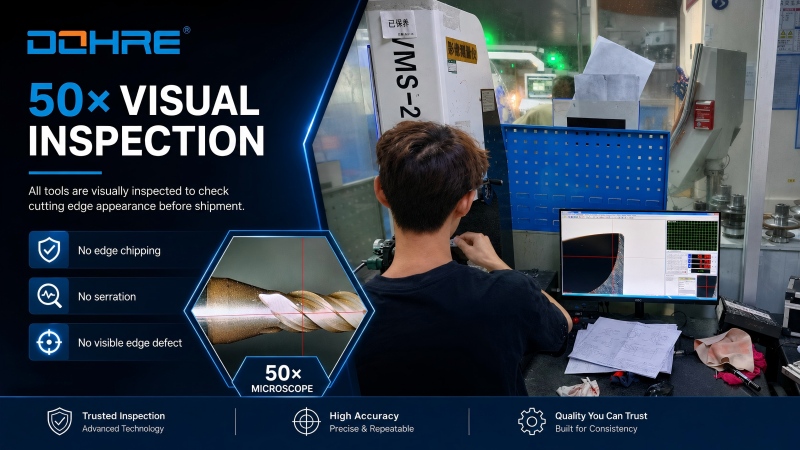
Die Schneidkanten von CBN-Schneidwerkzeugen werden vor der Auslieferung unter starker Vergrößerung auf ihren Zustand, Mikrosplitterungen, Risse, Verzahnungen und andere sichtbare Mängel geprüft.
Gleichbleibende Qualität für OEM-Aufträge
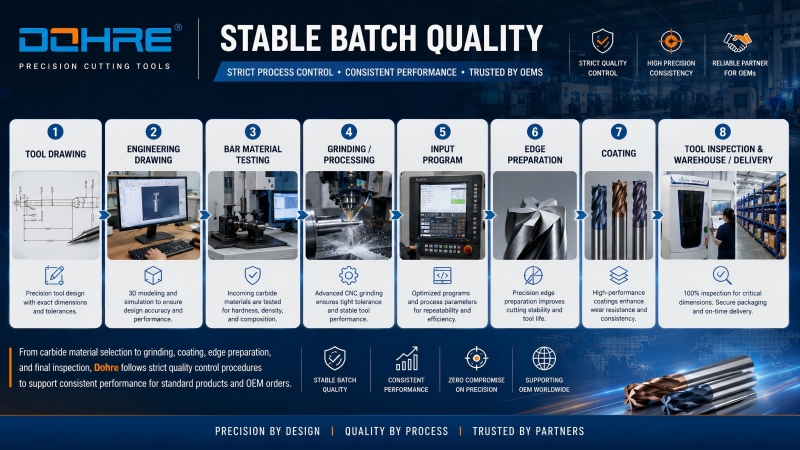
Von der Materialauswahl für NL900 CBN über das Vakuumlöten, das Präzisionsschleifen, die Kantenprüfung bis hin zur abschließenden Qualitätskontrolle befolgt DOHRE strenge Verfahren, um eine stabile Werkzeugleistung für die Bearbeitung von gehärtetem Stahl und für OEM-CBN-Werkzeugaufträge zu gewährleisten.
FAQ & Kontaktieren Sie uns
Frage 1: Wozu wird ein CBN-Eckradius-Schaftfräser verwendet?
Ein CBN-Eckradius-Schaftfräser wird hauptsächlich zur Bearbeitung von gehärtetem Stahl HRC60+, abgeschrecktem Stahl, Formhohlräumen, Seitenwänden, Schultern, Stufen und Präzisionsprofilen eingesetzt, bei denen Kantenfestigkeit und stabile Oberflächenqualität wichtig sind.
Frage 2: Wann sollte ich einen CBN-Eckradiusfräser anstelle eines CBN-Vierkantfräsers wählen?
Wählen Sie einen CBN-Eckradius-Schaftfräser, wenn die scharfe Ecke eines Vierkant-Schaftfräsers leicht ausbrechen kann oder wenn die Bearbeitung von Seitenwänden, Schultern, Stufen und Profilen einen stärkeren Kantenschutz erfordert.
Frage 3: Wann sollte ich mich stattdessen für einen CBN-Kugelkopffräser entscheiden?
Ein CBN-Kugelkopffräser eignet sich besser für 3D-Oberflächen, gekrümmte Profile, Freiformkonturen und Formoberflächen, bei denen sich der Werkzeugkontaktwinkel kontinuierlich ändert.
Frage 4: Ist dieser CBN-Eckradius-Schaftfräser für die Schruppbearbeitung geeignet?
Es wird hauptsächlich für die Schlicht- und Vorschlichtbearbeitung empfohlen. CBN-Werkzeuge erzielen bessere Ergebnisse bei stabilen Schnittbedingungen. Zu starkes Schruppen, häufige Schnittunterbrechungen oder instabiler Eingriff können das Risiko von Schneidkantenausbrüchen erhöhen.
Frage 5: Welcher Härtebereich ist für dieses Werkzeug geeignet?
Dieses Werkzeug ist hauptsächlich für die Endbearbeitung von gehärtetem Stahl mit einer Härte von HRC60+ und vergütetem Stahl konzipiert. Die tatsächliche Eignung hängt jedoch auch von der Maschinensteifigkeit, der Werkzeugaufnahme, den Schnittparametern und der Stabilität des Werkzeugwegs ab.
Frage 6: Warum splittert ein CBN-Schaftfräser bei der Bearbeitung von gehärtetem Stahl?
Häufige Ursachen sind falscher Härtebereich, instabiler Werkzeugeingriff, übermäßiger Rundlauf, langer Überhang, schwache Klemmung, ungeeignete Werkzeuggeometrie oder aggressive Schnittparameter.
Frage 7: Kann DOHRE CBN-Eckradius-Schaftfräser individuell anpassen?
Ja. DOHRE unterstützt kundenspezifische CBN-Eckradius-Schaftfräser, einschließlich Durchmesser, Eckradius, effektive Länge, Gesamtlänge, Schaftgröße, Schneidenstruktur und anwendungsspezifischer Geometrie.
Frage 8: Sind Sie ein Hersteller von CBN-Eckradius-Schaftfräsern?
Ja. DOHRE stellt CBN-Schaftfräser für die Bearbeitung von gehärtetem und vergütetem Stahl her, darunter CBN-Flachfräser, CBN-Kugelfräser und CBN-Eckradiusfräser.