


Skontaktuj się
Masz pytania lub problemy, w których możemy Ci pomóc?
Porozmawiajmy o Twoim projekcie i o tym, w jaki sposób Dohre może Ci pomóc w zaprojektowaniu, wyprodukowaniu i przygotowaniu narzędzi do wprowadzenia na rynek.

Objętość lektury: 444

Data wydania: 2026-06-23
Szacowany czas czytania:
Uzyskanie lustrzanej powierzchni na aluminium 6061 jest często utrudnione przez narosty na krawędziach i drgania. W tym przewodniku szczegółowo opisano, w jaki sposób jednoostrzowy frez trzpieniowy AEX umożliwia jednoetapową obróbkę na wysoki połysk, oferując optymalizację procesu i standardy konserwacji narzędzi, eliminując kosztowne ręczne polerowanie w produkcji 3C.
Dla producentów komponentów z aluminium 6061 3C uzyskanie lustrzanej powierzchni często wiąże się z ciągłą walką ze śladami po narzędziach, narostami na krawędziach i mikrorysami. Te wady powierzchni często wymuszają kosztowne polerowanie wtórne i zwiększają liczbę braków.
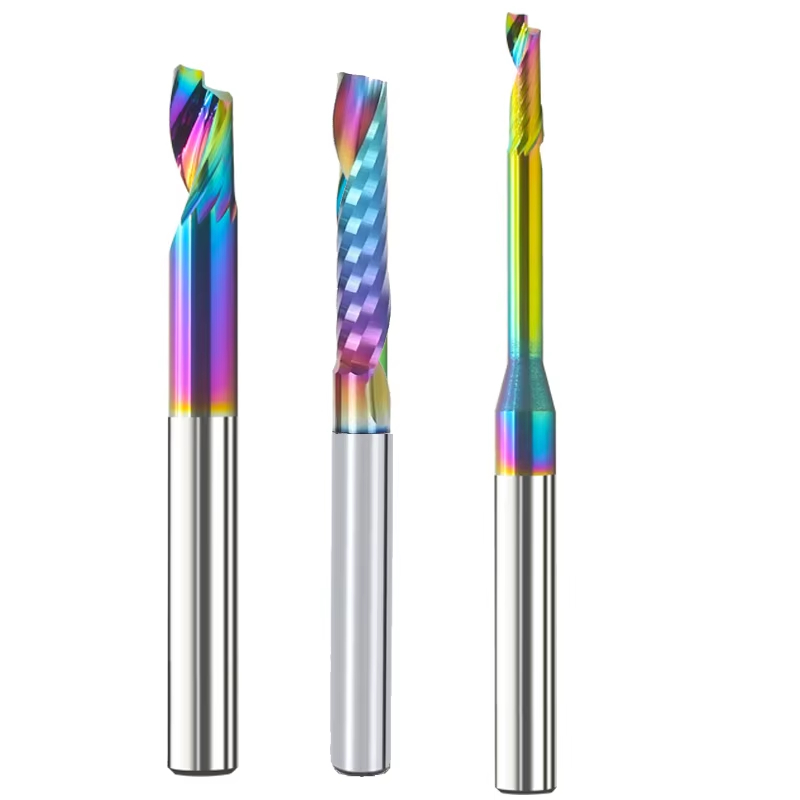
Możesz uzyskać lustrzaną powierzchnię aluminium 6061, modernizując je o frez trzpieniowy jednoostrzowy AEX . Ten przewodnik po serii AEX pomoże Ci obniżyć koszty polerowania wtórnego i zoptymalizować proces frezowania aluminium 6061 w celu uzyskania lustrzanego wykończenia w jednym kroku.
Wysoka ciągliwość i niska temperatura topnienia aluminium 6061-T6 często powodują przywieranie materiału do krawędzi skrawającej, tworząc narosty. Bez efektywnego odprowadzania wiórów, te lepkie wióry przesuwają się po powierzchni, tworząc mikrorysy i ślady po drganiach, które uniemożliwiają uzyskanie prawdziwego lustrzanego połysku.
Oprócz właściwości materiału, drgania spowodowane wibracjami lub nieprawidłowym torem narzędzia często powodują niewidoczne wady powierzchni, które ujawniają się dopiero po wykończeniu. Standardowe frezy wieloostrzowe często się zatykają, „ocierając” powierzchnię zamiast ją ścinać. Aby zmniejszyć powstawanie śladów po narzędziach na aluminium 6061 i zapobiec narastaniu na krawędzi aluminiowej, proces obróbki musi priorytetowo traktować swobodne odprowadzanie wiórów.
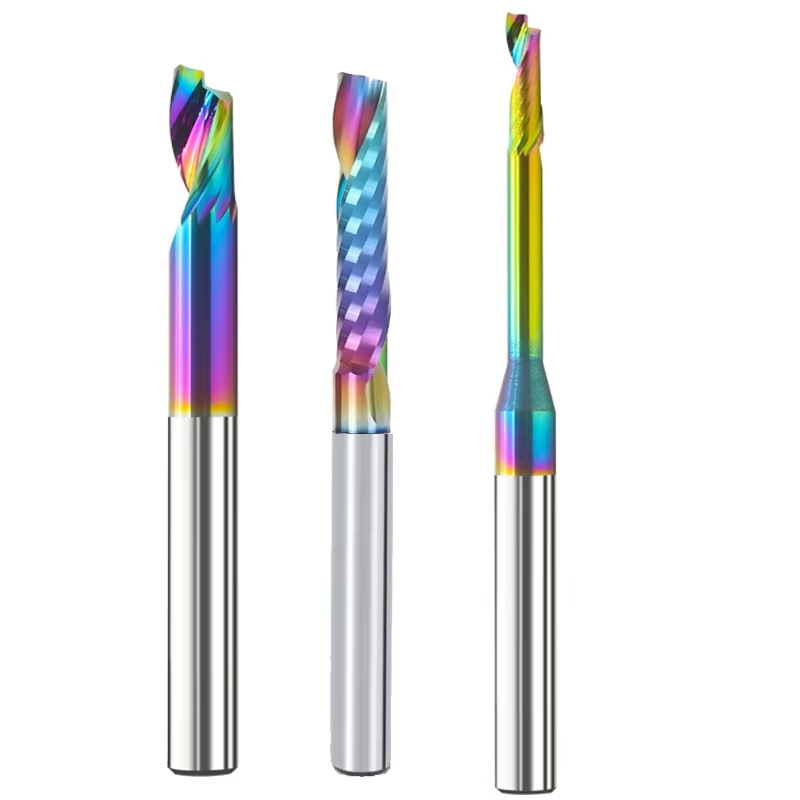
Osiągnięcie lustrzanego połysku w jednym przejściu wymaga narzędzia, które minimalizuje tarcie i maksymalizuje wydajność skrawania. Jednoostrzowy frez trzpieniowy serii AEX został zaprojektowany specjalnie w tym celu, oferując szereg kluczowych zalet w zastosowaniach wymagających wysokiego połysku:
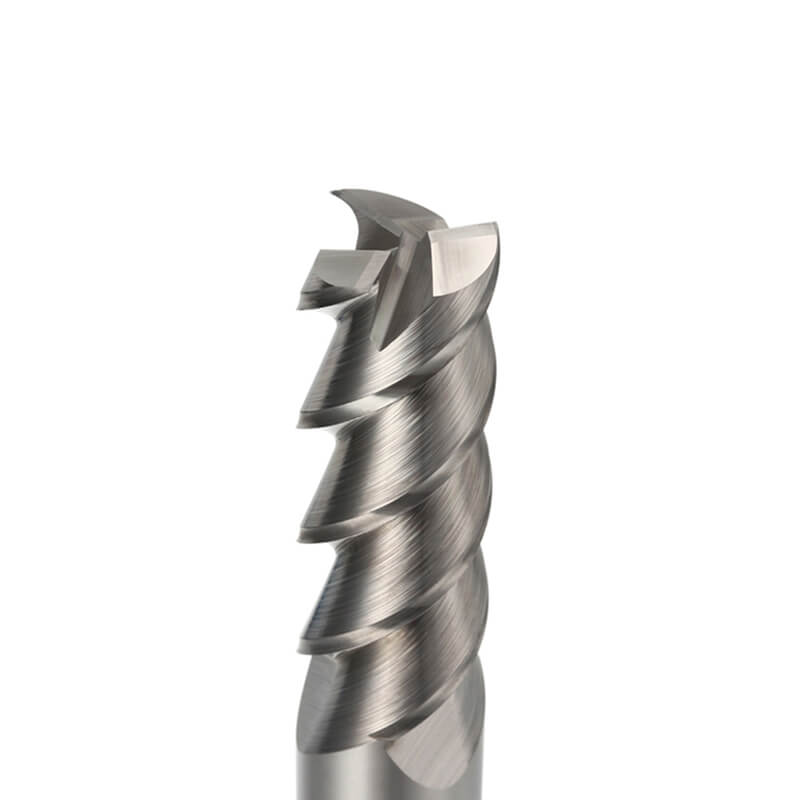
W przeciwieństwie do konstrukcji wieloostrzowych, ta obszerna przestrzeń zapewnia natychmiastowe usuwanie wiórów ze strefy cięcia. Taka konstrukcja skutecznie zapobiega ponownemu odcinaniu wiórów, co jest najczęstszą przyczyną powstawania skaz i zarysowań na powierzchni.
Geometria zapewnia bardzo niską siłę skrawania, co gwarantuje czyste cięcie materiału, a nie jego popychanie. Zapobiega to ekstruzji materiału i powstawaniu zadziorów na krawędzi obrabianego przedmiotu.
Dzięki zmniejszeniu współczynnika tarcia, polerowany rowek wiórowy znacząco ogranicza przyleganie aluminium. Skutecznie zapobiega to przywieraniu materiału do krawędzi skrawającej, co w przeciwnym razie obniża jakość wykończenia powierzchni.
Brak grubej powłoki zapobiega powstawaniu mikropęknięć i zarysowań spowodowanych przez powłokę. Ten materiał bazowy zapewnia ekstremalną ostrość wymaganą do uzyskania efektu wysokiego połysku bezpośrednio po użyciu maszyny.
Ta konstrukcja tłumi ślady drgań, szczególnie podczas obróbki cienkościennych obudów elektroniki 3C . Zapewnia stabilność narzędzia nawet przy wysokich prędkościach obrotowych wrzeciona, niezbędnych do uzyskania połysku lustrzanego.
Aby odtworzyć powierzchnię lustra w produkcji masowej, celem jest spójność. Postępuj zgodnie z poniższymi standardami operacyjnymi:
Stosuj wysoką prędkość wrzeciona (15 000–25 000 obr./min) w połączeniu z umiarkowaną prędkością posuwu. W przypadku obróbki wykończeniowej na lustrzany połysk, utrzymuj bardzo małą głębokość skrawania (Ae) – zazwyczaj od 0.05 mm do 0.1 mm – aby zminimalizować ugięcie narzędzia.
Zawsze stosuj strategię frezowania współbieżnego. Stosuj płynne przejścia łukowe przy wyjściach z konturu, aby zapobiec „zaleganiu” narzędzia i pozostawianiu śladów. Unikaj pionowego wycofywania narzędzia bezpośrednio z powierzchni przedmiotu obrabianego.
Chociaż cięcie na sucho strumieniem powietrza często wystarcza do lekkiego wykańczania, niskociśnieniowa mgła lub strumień chłodzący może pomóc utrzymać stabilną temperaturę w aluminiowych elementach luster produkowanych masowo. Upewnij się, że ciśnienie strumienia powietrza jest stale wysokie, aby usunąć wszelkie zabłąkane cząsteczki aluminium.
Konserwacja: Bicie narzędzia musi być utrzymywane poniżej 0.002 mm, aby zachować spójność lustrzaną. Regularnie sprawdzaj rowek wiórowy pod kątem śladów nagromadzenia aluminium i wymień narzędzie, gdy tylko zużycie krawędzi przekroczy próg bazowy, aby zapobiec drganiom.
Aby osiągnąć najlepsze rezultaty w całym cyklu produkcyjnym, upewnij się, że konfiguracja maszyny jest tak samo solidna, jak samo narzędzie. Zastosowanie precyzyjnego, sztywnego uchwytu narzędziowego jest obowiązkowe; nawet niewielkie bicie przełoży się na widoczne ślady drgań na powierzchni 6061. W przypadku skomplikowanych części, rozważ użycie niestandardowego frezu o określonej długości szyjki, aby umożliwić dostęp do głębokich gniazd. Standaryzując proces, używaj tej samej serii narzędzi zarówno do obróbki zgrubnej, jak i wykańczającej, aby zachować spójność wymiarową, co jest kluczowe w zastosowaniach z elektroniką 3C.
Porównując jednoetapowe polerowanie lustrzane z metodami tradycyjnymi, oszczędności są znaczne. Polerowanie ręczne jest nie tylko powolne, ale również powoduje pogorszenie tolerancji wymiarowych. Opanowanie tego procesu pozwala wyeliminować potrzebę stosowania materiałów eksploatacyjnych do polerowania, skrócić godziny pracy i znacznie obniżyć wskaźnik braków. W przypadku większości warsztatów o dużej wydajności inwestycja w wysokowydajne narzędzia zwraca się w ciągu pierwszych dwóch miesięcy dzięki krótszym przestojom i wyeliminowaniu wtórnych etapów wykańczania.
Jeśli jakość powierzchni nie spełnia oczekiwań, rozwiąż problem w następującej kolejności:
Prawdopodobnie przyczyną są resztki wiórów. Sprawdź ciśnienie powietrza i upewnij się, że trafia ono bezpośrednio w strefę cięcia.
Często jest to oznaka bicia narzędzia. Skalibruj uchwyt narzędzia i upewnij się, że narzędzie jest prawidłowo osadzone w tulei zaciskowej.
Jeśli pojawią się drobne zadziory, nieznacznie zmniejsz posuw na ząb lub sprawdź naddatek na wykończenie. Czasami wystarczy niewielkie zmniejszenie posuwu, aby ostra krawędź frezu walcowo-czołowego mogła czysto przeciąć aluminium.
Osiągnięcie lustrzanego połysku na aluminium 6061 wymaga opanowania geometrii jednoostrzowej i optymalizacji parametrów obróbki. Chcesz poprawić jakość powierzchni? Skontaktuj się z nami , aby poznać spersonalizowane strategie obróbki lub przejrzyj nasz blog poświęcony obróbce.
Masz pytania lub problemy, w których możemy Ci pomóc?
Porozmawiajmy o Twoim projekcie i o tym, w jaki sposób Dohre może Ci pomóc w zaprojektowaniu, wyprodukowaniu i przygotowaniu narzędzi do wprowadzenia na rynek.
Kontynuując korzystanie z serwisu wyrażasz zgodę na naszą politykę prywatności Regulamin.