





Wybór odpowiedniej płytki węglikowej wymaga czegoś więcej niż tylko dopasowania płytki do uchwytu narzędziowego. Na wydajność płytki wpływają: rodzaj obróbki, materiał obrabianego przedmiotu, geometria płytki, gatunek węglika, promień naroża, warunki skrawania i wymagania dotyczące wykończenia powierzchni.
Odpowiednia płytka może poprawić kontrolę wióra, stabilność skrawania, trwałość narzędzia i jakość powierzchni, natomiast nieodpowiedni wybór może prowadzić do nadmiernego zużycia, wibracji, nieprawidłowego formowania wióra lub przedwczesnego uszkodzenia krawędzi.
W tym przewodniku wyjaśniono najważniejsze czynniki, które należy wziąć pod uwagę przy wyborze płytek węglikowych do toczenia, frezowania, wykańczania, obróbki zgrubnej i innych zastosowań obróbki indeksowanej.
Czym jest płytka węglikowa?
Płytka węglikowa to wymienny element skrawający stosowany w narzędziach skrawających z możliwością zmiany ostrzy. W przeciwieństwie do monolitycznych narzędzi skrawających, płytkę można wymienić lub przełożyć, gdy ostrze się zużyje, bez konieczności wymiany uchwytu narzędziowego.
Płytki węglikowe są powszechnie stosowane do toczenia, frezowania, rowkowania, przecinania, gwintowania i innych operacji obróbkowych. Dostępne są w różnych kształtach, geometriach, gatunkach węglika, powłokach, rozmiarach i promieniach naroża, aby dopasować je do różnych materiałów obrabianych i warunków skrawania.
Kluczowe czynniki przy wyborze płytki węglikowej
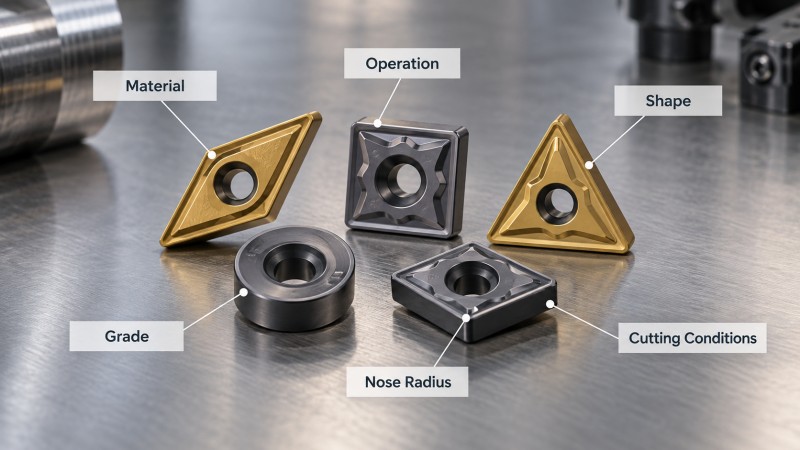
Przed wyborem płytki należy rozważyć obróbkę skrawaniem jako kompletny system, a nie skupiać się tylko na jednym parametrze.
| Czynnik wyboru | Co wziąć pod uwagę |
|---|---|
| Operacja obróbki | Toczenie, frezowanie, wykańczanie, obróbka zgrubna, rowkowanie lub gwintowanie |
| Materiał obrabianego przedmiotu | Stal, stal nierdzewna, żeliwo, materiały nieżelazne, stopy żaroodporne lub materiały hartowane |
| Wstaw geometrię | Geometria dodatnia lub ujemna, wytrzymałość krawędzi skrawającej i konstrukcja łamacza wióra |
| Wstaw kształt | Wytrzymałość krawędzi, dostępność, kąt wejścia i profil obróbki |
| Gatunek węglika | Równowaga między odpornością na zużycie a wytrzymałością |
| Promień nosa | Siła cięcia, wytrzymałość krawędzi, zdolność podawania i wykończenie powierzchni |
| Warunki cięcia | Prędkość skrawania, posuw, głębokość skrawania, chłodziwo i skrawanie przerywane |
| Sztywność maszyny | Stan maszyny, stabilność uchwytu narzędzia, wysunięcie narzędzia i ryzyko wibracji |
1. Wybierz wkładkę zgodnie z operacją obróbki
Pierwszym krokiem jest identyfikacja operacji obróbki. Płytki przeznaczone do obróbki wykańczającej, zgrubnej, toczenia lub frezowania mają różne wymagania dotyczące krawędzi skrawającej.
Obrócenie
Płytki tokarskie dobiera się w zależności od rodzaju operacji toczenia, materiału obrabianego przedmiotu, kierunku skrawania, głębokości skrawania i wymaganego wykończenia powierzchni. Stabilne toczenie zewnętrzne może zapewnić mocniejsze krawędzie skrawające i większe obciążenia skrawające, natomiast toczenie wewnętrzne lub smukłe przedmioty obrabiane mogą wymagać mniejszych sił skrawania.
Wykończenie
Operacje wykańczające zazwyczaj wymagają mniejszych głębokości skrawania i niższej wydajności usuwania materiału. Płytki o ostrej geometrii skrawania i odpowiedniej kontroli wióra mogą pomóc zmniejszyć siły skrawania i poprawić jakość powierzchni.
W przypadku obróbki wykańczającej, dobór płytki powinien również uwzględniać sztywność maszyny, stabilność przedmiotu obrabianego, prędkość posuwu i promień naroża. Ostrzejsza krawędź może poprawić wydajność skrawania, ale nadmierna ostrość krawędzi może zmniejszyć jej wytrzymałość w trudnych warunkach.
Zgrubna
Obróbka zgrubna usuwa większe ilości materiału i zazwyczaj generuje większe siły skrawania. Mocniejsza krawędź skrawająca, solidna geometria płytki i twardszy gatunek węglika spiekanego są zazwyczaj ważniejsze niż uzyskanie jak najlepszej jakości powierzchni.
Przerywane cięcia, zgorzelina, niestabilny uchwyt przedmiotu obrabianego lub zmienna głębokość cięcia mogą wymagać dodatkowej wytrzymałości i wytrzymałości krawędzi.
Frezowanie
Płytki wieloostrzowe wielokrotnie wchodzą i wychodzą z materiału, powodując cykliczne obciążenia mechaniczne i termiczne. Wybór płytki frezarskiej zależy zatem w dużej mierze od wytrzymałości krawędzi skrawającej, geometrii frezu, materiału obrabianego oraz stabilności obróbki.
Jak wybrać płytkę węglikową do obróbki wykańczającej na tokarce
Wykańczanie na tokarce jest jedną z aplikacji, w których geometria płytki i promień naroża mogą mieć bezpośredni wpływ na wykończenie powierzchni.
W przypadku obróbki wykańczającej inżynierowie zazwyczaj poszukują płytki, która zapewnia stabilne skrawanie przy stosunkowo niewielkich głębokościach, zachowując jednocześnie dobrą kontrolę wióra. Dodatnia geometria skrawania może pomóc zmniejszyć siłę skrawania, szczególnie w przypadku mniejszych części, elementów cienkościennych lub mniej sztywnych konstrukcji.
Promień naroża powinien być dopasowany do prędkości posuwu i sztywności maszyny. Mniejszy promień naroża może zmniejszyć siły skrawania i ułatwić obróbkę wykańczającą, natomiast większy promień naroża zapewnia mocniejszą krawędź skrawającą i umożliwia stosowanie wyższych posuwów, gdy konfiguracja obróbki jest wystarczająco sztywna.
Wykończenie powierzchni zależy również od stanu narzędzia, drgań maszyny, mocowania przedmiotu obrabianego, parametrów skrawania i charakterystyki materiału. Dlatego wybór płytki powinien być oceniany łącznie z całym procesem obróbki.
2. Wybierz wkładkę na podstawie materiału obrabianego
Materiał obrabianego przedmiotu jest jednym z najważniejszych czynników przy wyborze płytek węglikowych, ponieważ różne materiały generują różne temperatury skrawania, siły skrawania, kształty wiórów i mechanizmy zużycia narzędzia.
Grupy materiałów obrabianych ISO powszechnie stosowane przy wyborze narzędzi skrawających to:
• P – Stal
• M – Stal nierdzewna
• K – Żeliwo
• N – Materiały nieżelazne
• S – Stopy żaroodporne i stopy tytanu
• H – Materiały utwardzone
Każda grupa wymaga innego stosunku wytrzymałości krawędzi skrawającej, gatunku węglika, powłoki i geometrii. Bardziej szczegółowe wyjaśnienie tych grup materiałów można znaleźć w naszym przewodniku klasyfikacji materiałów płytek węglikowych PMKNSH.
3. Poznaj główne typy płytek węglikowych
Płytki węglikowe można również klasyfikować ze względu na funkcję obróbki. Zrozumienie rodzaju zastosowania pomaga zawęzić wybór przed rozważeniem konkretnej geometrii lub gatunku.
Toczenie wkładek
Płytki tokarskie służą do toczenia zewnętrznego i wewnętrznego, planowania, profilowania i innych operacji tokarskich. Kształt, kąt przyłożenia, łamacz wióra, promień naroża i gatunek dobiera się w zależności od przedmiotu obrabianego i warunków obróbki.
Płytki do frezowania
Płytki frezarskie są stosowane we frezach wieloostrzowych do frezowania czołowego, walcowo-czołowego, profilowego i innych operacji. Ponieważ frezowanie wiąże się z wielokrotnym wejściem i wyjściem z przedmiotu obrabianego, wytrzymałość krawędzi i stabilność frezu są szczególnie ważne.
Płytki do rowkowania i przecinania
Płytki te są przeznaczone do wąskich skrawań i kontrolowanego skrawania promieniowego lub osiowego. Szerokość płytki, wytrzymałość krawędzi skrawającej, odprowadzanie wiórów i sztywność uchwytu narzędziowego to istotne czynniki wyboru.
Wkładki do gwintowania
Wkładki do gwintowania wykorzystują określone profile do generowania gwintów. Wybór zależy od standardu gwintu, skoku, gwintu wewnętrznego lub zewnętrznego, materiału obrabianego przedmiotu oraz kierunku skrawania.
4. Wybierz odpowiedni kształt wkładki
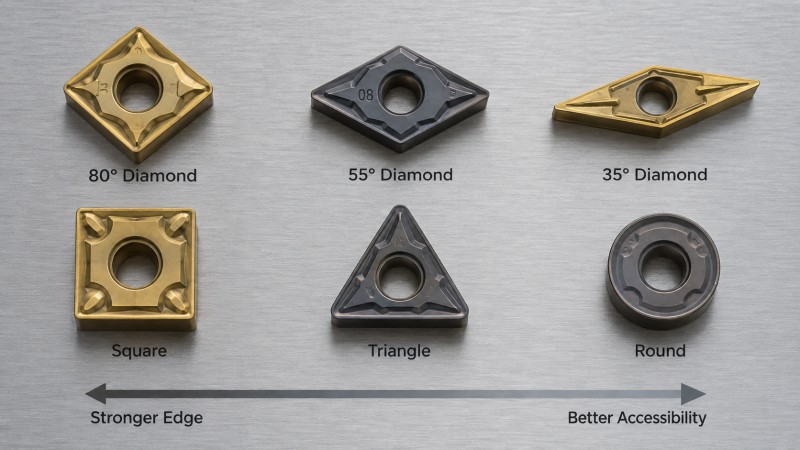
Kształt płytki ma wpływ na wytrzymałość krawędzi skrawającej, dostępność, kąt przystawienia oraz rodzaje profili, które można obrabiać.
Kształty o większych kątach skrawania zazwyczaj zapewniają mocniejsze krawędzie skrawające i nadają się do zastosowań, w których wytrzymałość krawędzi jest istotna. Bardziej spiczaste kształty płytek zapewniają lepszy dostęp do profilowania i konturowania, ale zazwyczaj charakteryzują się mniejszą wytrzymałością krawędzi skrawającej.
Do powszechnie stosowanych kształtów płytek węglikowych należą: diamentowe, trójkątne, kwadratowe, okrągłe i inne geometrie specyficzne dla danego zastosowania.
Na przykład wkładka diamentowa o kącie 80 stopni charakteryzuje się stosunkowo dużą wytrzymałością krawędzi i jest powszechnie stosowana do ogólnego toczenia, natomiast wkładki diamentowe o mniejszym kącie natarcia zapewniają lepszy dostęp przy profilowaniu i skomplikowanych konturach.
Płytki okrągłe charakteryzują się dużą wytrzymałością krawędzi i rozkładają siły skrawania na większą powierzchnię krawędzi, co sprawia, że są przydatne w przypadku niektórych zastosowań związanych z profilowaniem i wymagającym skrawaniem.
5. Wybierz gatunek wkładki i powłokę
Wybór gatunku węglika spiekanego wymaga znalezienia równowagi między odpornością na zużycie a wytrzymałością.
Twardszy gatunek może zapewniać lepszą odporność na zużycie w stabilnych warunkach obróbki, natomiast bardziej wytrzymały gatunek może być bardziej odpowiedni do obróbki przerywanej, niestabilnych ustawień lub zastosowań, w których krawędź skrawająca jest poddawana większym obciążeniom mechanicznym.
Wybór powłoki powinien również uwzględniać materiał obrabianego przedmiotu i warunki skrawania. Powłoki mogą poprawić odporność na zużycie, odporność termiczną i wydajność skrawania, ale wybór najodpowiedniejszej powłoki zależy od zastosowania, a nie tylko od wyboru najtwardszej dostępnej opcji.
Wybierając gatunek, należy wziąć pod uwagę prędkość skrawania, posuw, głębokość skrawania, twardość przedmiotu obrabianego, warunki chłodziwa oraz to, czy skrawanie jest ciągłe czy przerywane.
6. Wybierz odpowiedni promień nosa
Promień wierzchołka ma wpływ na wytrzymałość krawędzi skrawającej, siłę skrawania, zdolność posuwu, tendencję do wibracji i wykończenie powierzchni.
Większy promień nosa
Większy promień naroża zazwyczaj zapewnia mocniejszą krawędź skrawającą i może obsługiwać wyższe prędkości posuwu w stabilnych warunkach obróbki. Jednak generuje również większe promieniowe siły skrawania i może zwiększać wibracje w przypadku smukłych elementów obrabianych lub mniej sztywnych układów.
Mniejszy promień nosa
Mniejszy promień naroża zazwyczaj generuje mniejsze siły skrawania i może być przydatny do lekkiej obróbki wykańczającej, mniejszych elementów lub zastosowań o ograniczonej sztywności maszyny. Jednak krawędź skrawająca jest mniej wytrzymała i może wymagać bardziej konserwatywnych warunków skrawania.
Dlatego prawidłowy promień naroża należy dobrać na podstawie prędkości posuwu, głębokości skrawania, stabilności przedmiotu obrabianego i wymaganego wykończenia powierzchni, zamiast automatycznie wybierać największy lub najmniejszy promień.
7. Jak zidentyfikować płytkę węglikową
W przypadku płytek węglikowych często stosuje się standardowe systemy oznaczeń, które opisują ważne parametry wymiarowe i geometryczne.
Oznaczenie wkładki może zawierać informacje na temat:
• Wstaw kształt
• Kąt przyłożenia
• Klasa tolerancji
• Typ wkładki lub sposób mocowania
• Rozmiar wkładki
• Grubość
• Promień nosa
Zrozumienie tych kodów pomaga inżynierom określić, czy płytka jest fizycznie kompatybilna z uchwytem narzędzia i czy jej geometria jest odpowiednia do planowanej operacji obróbki.
Jednak samo oznaczenie nie decyduje o całkowitej wydajności skrawania. Należy również uwzględnić gatunek węglika spiekanego, powłokę, geometrię łamacza wióra, materiał obrabianego przedmiotu oraz parametry skrawania.
8. Weź pod uwagę warunki cięcia i sztywność maszyny
Dwie identyczne płytki mogą zachowywać się zupełnie inaczej w różnych warunkach obróbki.
Sztywna maszyna, stabilne mocowanie, krótki wysięg narzędzia i stałe warunki skrawania umożliwiają zastosowanie bardziej agresywnych parametrów skrawania. Natomiast niestabilne ustawienia, długie wysięgi, skrawanie przerywane lub elementy cienkościenne mogą wymagać mniejszych sił skrawania i twardszych krawędzi skrawających.
Prędkość skrawania, posuw i głębokość skrawania powinny być zawsze dopasowane do wybranego gatunku i geometrii płytki. Nadmierna prędkość skrawania może przyspieszyć zużycie termiczne, a zbyt duży posuw lub głębokość skrawania mogą przeciążyć krawędź skrawającą.
Stosowanie chłodziwa należy również rozważyć w zależności od materiału obrabianego przedmiotu, operacji skrawania i konstrukcji narzędzia.
Typowe błędy przy wyborze płytek węglikowych
Częstym błędem jest dobór płytki na podstawie tylko jednego czynnika, takiego jak kształt lub gatunek węglika. Prawidłowy dobór płytki wymaga dopasowania jej do całego środowiska obróbki.
Do innych częstych błędów zalicza się stosowanie zbyt dużego promienia naroża przy niestabilnej konfiguracji, wybór gatunku zbyt twardego do obróbki przerywanej, stosowanie geometrii wykańczającej do obróbki zgrubnej lub ignorowanie klasyfikacji materiału obrabianego podczas wyboru gatunku płytki i powłoki.
Jeśli żywotność narzędzia lub wykończenie powierzchni są niestabilne, należy sprawdzić pełną kombinację geometrii płytki, gatunku, parametrów skrawania, sztywności maszyny, mocowania przedmiotu obrabianego i warunków chłodziwa, zamiast zmieniać tylko jedną zmienną.
Płytki węglikowe kontra frezy trzpieniowe z węglika spiekanego
Płytki węglikowe i frezy walcowo-czołowe z węglika spiekanego są powszechnie używane w nowoczesnej obróbce skrawaniem, jednak służą różnym celom.
Płytki węglikowe są stosowane głównie w wieloostrzowych systemach narzędziowych do toczenia i frezowania większych powierzchni. Frezy walcowo-czołowe z węglika spiekanego są szeroko stosowane w precyzyjnym frezowaniu CNC, obróbce mniejszych średnic, obróbce złożonych profili, rowków, wnęk oraz w zastosowaniach wymagających ciągłej geometrii skrawania.
W zakresie frezowania CNC firma DOHRE skupia się na frezach walcowo-czołowych z węglika spiekanego przeznaczonych do różnych materiałów obrabianych i wymagań obróbkowych.
W przypadku niestandardowych wymiarów frezowania, specjalnych geometrii lub specyficznych wymagań danego zastosowania, DOHRE oferuje również dostosowane do potrzeb narzędzia skrawające z węglików spiekanych do frezowania CNC.
Wniosek
Wybierając odpowiednią płytkę węglikową, należy wziąć pod uwagę operację obróbki, materiał obrabianego przedmiotu, kształt płytki, geometrię, gatunek węglika, powłokę, promień naroża, parametry skrawania i sztywność maszyny.
Nie ma jednej płytki odpowiedniej do każdego zastosowania. Obróbka wykańczająca, zgrubna, skrawanie ciągłe, skrawanie przerywane i różne materiały obrabiane – każde z nich stawia inne wymagania dotyczące wytrzymałości krawędzi skrawającej, odporności na zużycie i kontroli wiórów.
Dzięki systematycznej ocenie tych czynników operatorzy mogą dokonywać bardziej niezawodnego wyboru płytek węglikowych i osiągnąć bardziej stabilną żywotność narzędzia, kontrolę wióra i jakość powierzchni.
Jeśli potrzebujesz pomocy w doborze odpowiedniego narzędzia z węglika spiekanego lub masz konkretne zastosowanie w zakresie frezowania CNC, skontaktuj się z firmą DOHRE, aby omówić swoje wymagania dotyczące obróbki.