


Contattaci
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.


Volume di lettura: 1099

Tempo di rilascio: 2026-04-22
Tempo di lettura stimato:
La durezza del pezzo è solitamente il primo indicatore che determina se vale la pena considerare l'utilizzo del CBN. Quando l'usura del carburo, la finitura superficiale o la stabilità dimensionale diventano difficili da controllare nell'acciaio temprato o in acciaio bonificato, l'intervallo di durezza deve essere valutato insieme alla fase di lavorazione, alla geometria dell'utensile e alla rigidità del setup.
La durezza del pezzo è uno dei fattori più importanti per decidere se una fresa in CBN sia la scelta giusta. Questa guida spiega quali intervalli di durezza sono più adatti al CBN, quando il carburo può ancora essere una soluzione pratica e come la durezza, la fase di lavorazione e la geometria dell'utensile influenzano le prestazioni di taglio reali.
Nella lavorazione meccanica vera e propria, la discussione sul CBN diventa solitamente concreta solo quando la durezza inizia a spingere un processo oltre i limiti degli utensili generici. Ecco perché le questioni relative alla durezza si trovano spesso al centro delle applicazioni delle frese in CBN e della valutazione dell'idoneità del materiale, piuttosto che ai margini di esse.
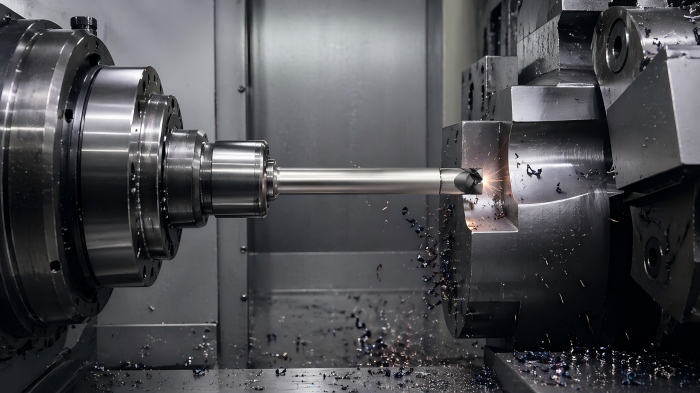
Il CBN non viene scelto semplicemente perché un materiale è difficile da tagliare. Solitamente viene preso in considerazione quando una maggiore durezza inizia a causare un'usura più rapida, una minore stabilità della finitura o una minore uniformità dimensionale con utensili più comuni. Una volta che ciò accade, il materiale dell'utensile smette di essere una questione secondaria e diventa parte integrante del processo decisionale stesso.
È proprio a questo punto che il confronto tra CBN e carburo inizia ad assumere un significato più profondo. La questione non è solo se il carburo sia ancora in grado di tagliare il pezzo, ma se possa farlo con un'usura stabile, una finitura affidabile e una precisione prevedibile.
| Durezza del pezzo | Come viene solitamente considerata la CBN | Vista pratica generale |
|---|---|---|
| Sotto circa 45 HRC | Di solito non è la prima scelta | Il carburo spesso si rivela più pratico per le lavorazioni meccaniche generiche. |
| Circa 45–55 HRC | Potrebbe iniziare ad avere importanza in applicazioni selettive | Il CBN diventa più rilevante quando la qualità della finitura e la stabilità all'usura assumono maggiore importanza. |
| Circa 55–65 HRC | Intervallo comune per considerazioni pratiche sulla CBN | Il CBN spesso ha più senso nella semifinitura e nella finitura dell'acciaio temprato |
| Oltre i 65 HRC circa | Spesso fortemente associato all'uso di CBN | La selezione dipende fortemente dalla stabilità dell'impostazione, dal percorso utensile e dalla geometria della fresa. |
Questi intervalli rappresentano punti di riferimento pratici piuttosto che regole fisse. Le condizioni del materiale, il trattamento termico, la rigidità della macchina e lo scopo della lavorazione influenzano comunque la decisione finale. Ciononostante, più si aumenta la durezza, più seriamente il CBN entra in gioco.
A livelli di durezza relativamente moderati, il carburo rimane spesso l'opzione più flessibile ed economica. Ciò è particolarmente vero quando il processo è ancora ampio, di uso generale o focalizzato sulla sgrossatura, e quando il comportamento all'usura del carburo è ancora sotto controllo.
In tale intervallo, il CBN potrebbe non offrire ancora vantaggi pratici sufficienti a compensare la semplicità di rimanere fedeli al carburo. Il valore del CBN diventa più evidente solo quando la durezza inizia a rendere meno prevedibili le prestazioni del carburo.
Con l'aumentare della durezza, gli utenti iniziano solitamente a prestare maggiore attenzione all'usura dei bordi, all'uniformità della finitura e alla stabilità del profilo. È qui che il CBN comincia a diventare più interessante. In molte applicazioni dell'acciaio temprato , il vantaggio pratico del CBN diventa più evidente quando il processo è già passato alle fasi di semifinitura o finitura.
Questo è anche il motivo per cui il CBN viene spesso considerato meno come un utensile di fresatura generico e più come una soluzione per condizioni difficili e di elevata durezza, dove la resistenza all'usura e il controllo dimensionale devono rimanere stabili lungo tutto il percorso.
La durezza è uno degli indicatori più importanti, ma non è l'unico. Un pezzo duro con scarsa rigidità o un'impostazione instabile possono comunque produrre risultati deludenti. Allo stesso tempo, un pezzo con una durezza prossima al limite inferiore dell'intervallo di durezza può comunque giustificare l'utilizzo del CBN se i requisiti di finitura sono sufficientemente stringenti e l'usura del carburo è già diventata un problema.
In pratica, gli utenti valutano solitamente la durezza insieme alla fase di lavorazione, al comportamento all'usura, ai requisiti di finitura superficiale, alla rigidità della macchina e alla geometria del pezzo.
Il CBN solitamente dimostra il suo valore maggiore nelle fasi in cui precisione, uniformità di usura e stabilità della finitura sono più importanti della rimozione di materiale in generale. Per questo motivo, il passaggio al CBN avviene spesso in una fase successiva del processo, quando il pezzo è già sufficientemente duro e la lavorazione è passata alla semifinitura o alla finitura.
In quella fase, la stabilità delle prestazioni può diventare più importante della semplice capacità di taglio. L'utensile deve mantenere il suo comportamento lungo l'intero percorso, non solo rimuovere il materiale con successo all'inizio.
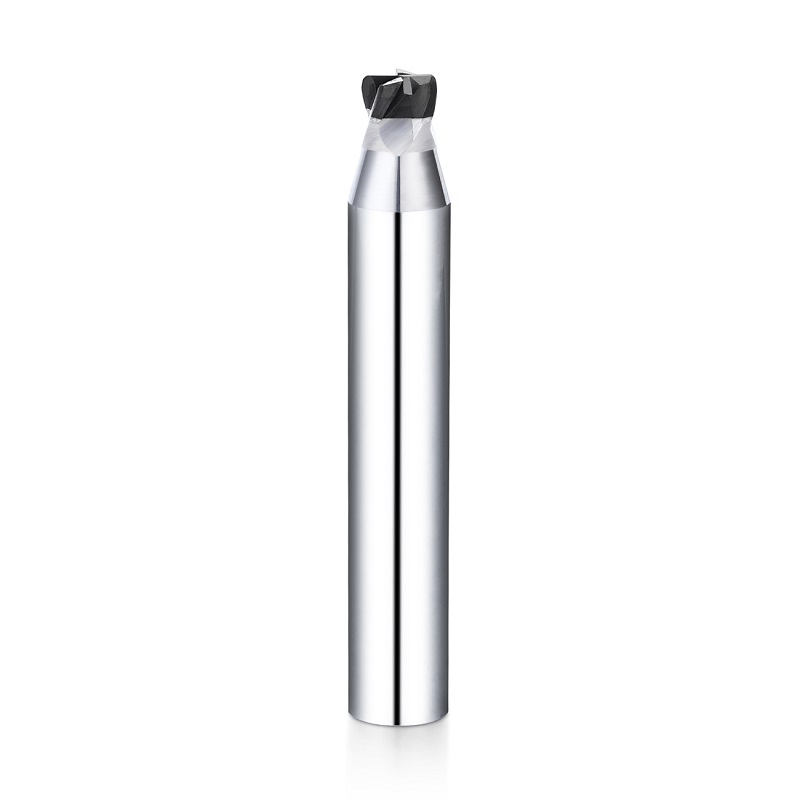
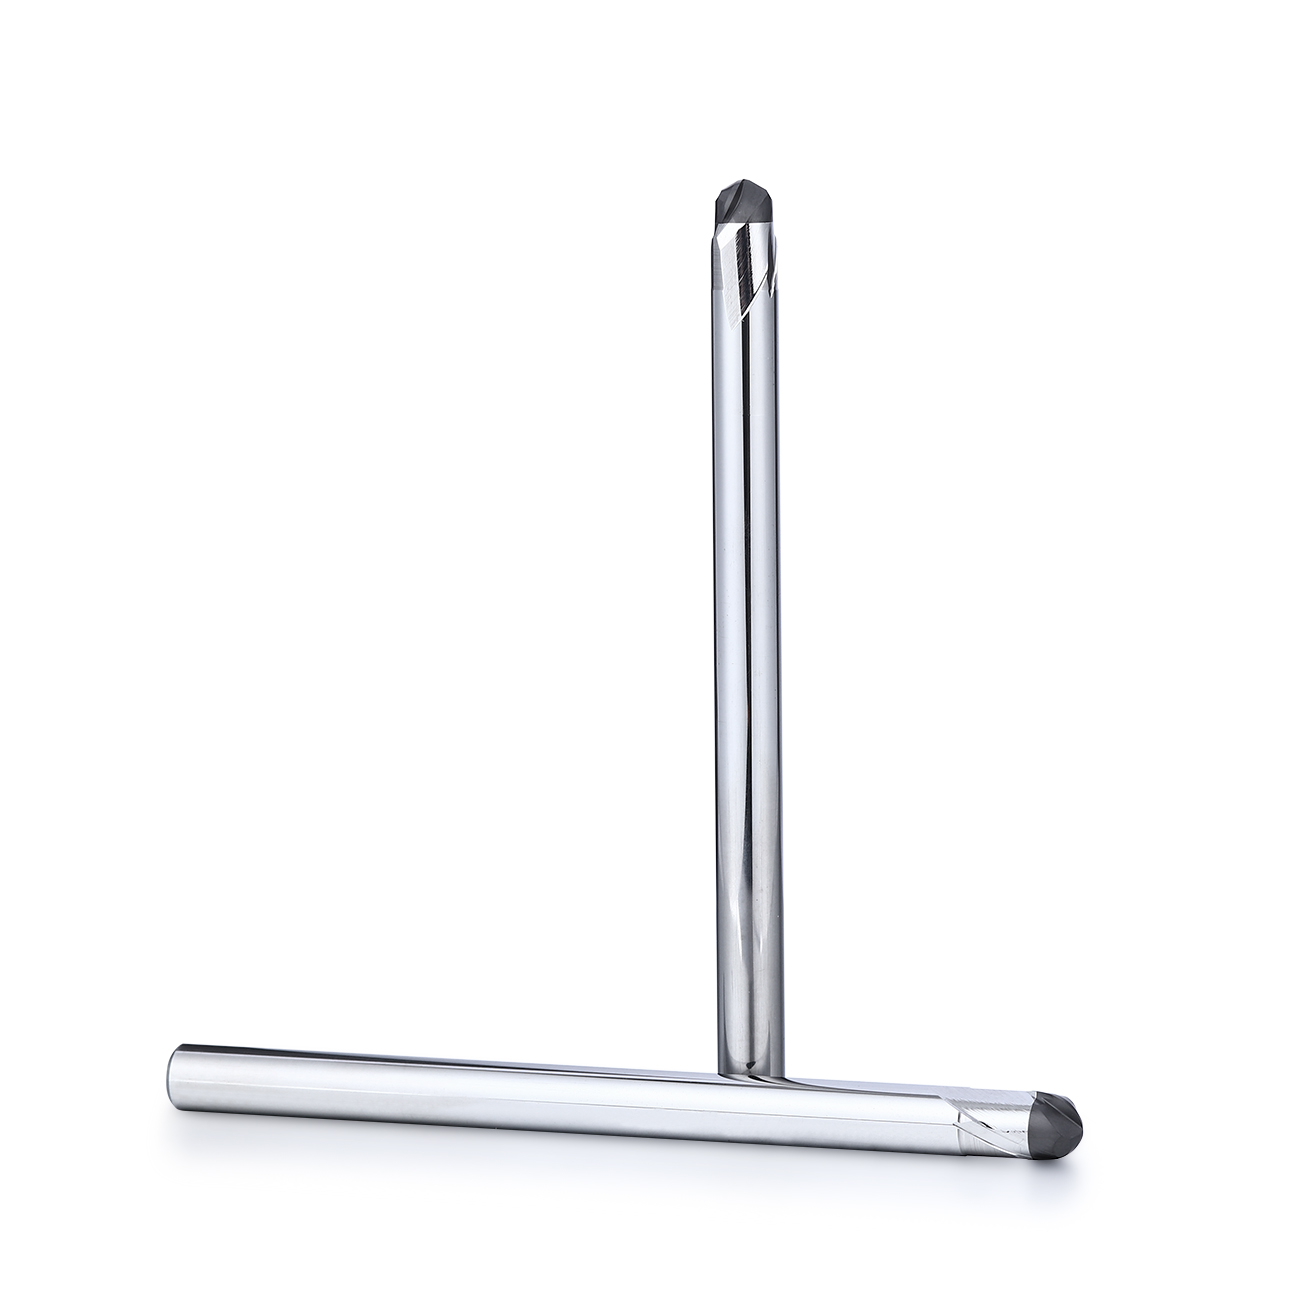
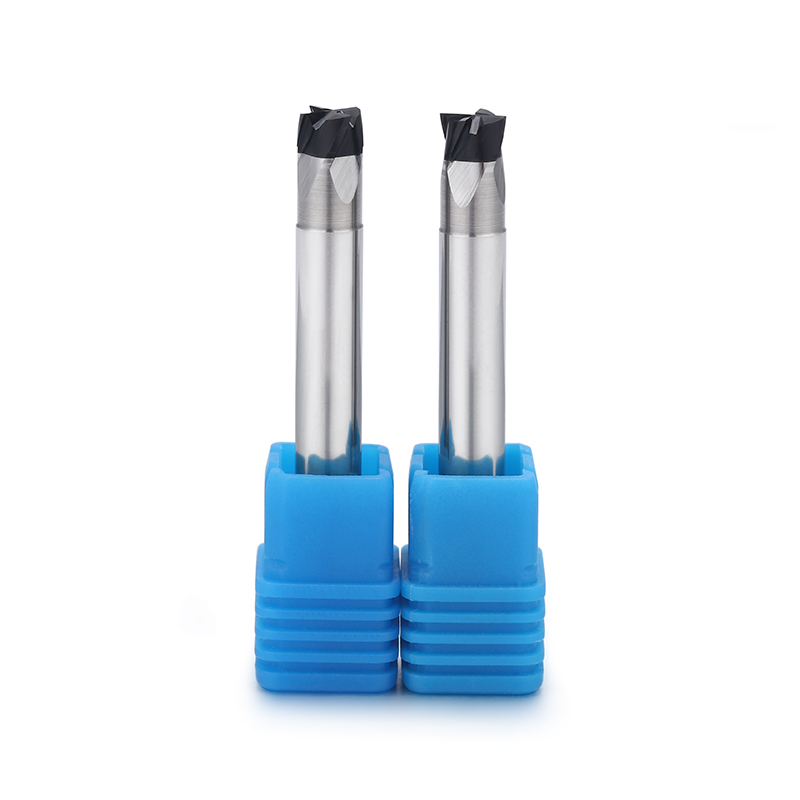
Una volta che la durezza ha già orientato la scelta verso il CBN, la decisione successiva si sposta solitamente sulla geometria della fresa. Una fresa a candela in CBN con punta quadrata, sferica o con raggio d'angolo non si comporta allo stesso modo nella finitura di materiali ad alta durezza, soprattutto quando il pezzo presenta superfici piane, contorni, cavità o percorsi sensibili alla resistenza del tagliente.
Ecco perché la discussione sulla durezza si sovrappone naturalmente alla questione della selezione delle frese a candela in CBN a sezione quadrata, a sfera e con raggio d'angolo nella lavorazione dell'acciaio temprato.
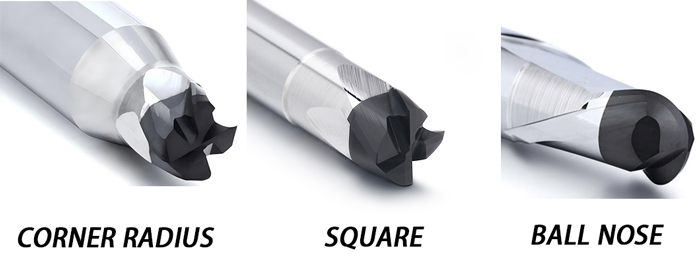
Nella lavorazione dell'acciaio temprato, la durezza è spesso uno dei primi fattori che spingono gli utenti a valutare l'utilizzo del CBN. Tuttavia, la scelta più appropriata dipende da diversi fattori, non solo dal valore HRC. Le condizioni del materiale, la finitura richiesta e il tipo di utensile da taglio influenzano il risultato finale.
Ecco perché la discussione sulla durezza spesso conduce naturalmente a una più ampia selezione di utensili in acciaio temprato , anziché concludersi con un singolo valore di durezza.
Gli utenti spesso iniziano a prendere più seriamente CBN quando diversi di questi segnali si presentano contemporaneamente:
Il carburo si usura troppo rapidamente all'aumentare della durezza
La qualità della finitura diventa più difficile da controllare nell'acciaio temprato
La durata degli utensili diventa imprevedibile nei pezzi lavorati ad alta durezza
La coerenza dimensionale diventa più difficile da mantenere
Nessuno di questi segnali, preso singolarmente, dimostra che ogni lavoro debba necessariamente passare al CBN, ma insieme spesso indicano che le difficoltà stanno già spingendo il processo verso la situazione in cui il CBN diventa più pratico.
Una valutazione pratica di solito inizia con quattro domande:
• Il pezzo in lavorazione rientra già in un intervallo di temperatura chiaramente indurito?
• L'usura del carburo sta diventando il principale fattore limitante del processo?
• Il lavoro è incentrato sulla qualità della finitura e sulla stabilità dimensionale?
• La configurazione è sufficientemente stabile per sfruttare appieno le prestazioni della CBN?
Quando la maggior parte delle risposte è affermativa, l'intervallo di durezza è spesso già vicino o all'interno della zona in cui il CBN diventa molto più rilevante di una soluzione generica a base di carburo.
Una fresa a candela in CBN è generalmente la soluzione più adatta quando il pezzo in lavorazione presenta una durezza maggiore e i limiti del carburo iniziano a influire sulla resistenza all'usura, sulla precisione o sulla stabilità della finitura. In molte situazioni pratiche, il CBN diventa molto più rilevante quando la durezza aumenta e si raggiungono i livelli di acciaio temprato e acciai rinvenuti.
La scelta migliore dipende ancora da più fattori rispetto alla sola durezza. La fase di lavorazione, la geometria del pezzo e la stabilità del setup devono essere considerati congiuntamente. Ciononostante, più l'applicazione diventa difficile e sensibile alla finitura, più seriamente si dovrebbe prendere in considerazione il CBN.
Una soluzione completa di fresatura CBN per acciaio temprato spesso rende più chiaro tale confronto, soprattutto quando il processo è già di per sé sufficientemente impegnativo da rendere difficile mantenere costanti le prestazioni del carburo.
Qual è l'intervallo di durezza adatto per una fresa a candela in CBN?
Il CBN viene generalmente preso in maggiore considerazione quando il pezzo in lavorazione raggiunge un grado di durezza più elevato, soprattutto nelle applicazioni con acciai temprati e acciai in scorza, dove la resistenza all'usura e la precisione sono di fondamentale importanza.
È necessario il CBN al di sotto di 45 HRC?
In molti casi, non necessariamente. Il carburo spesso rimane l'opzione più pratica per le lavorazioni meccaniche generiche quando la durezza è ancora relativamente moderata.
A quale durezza il CBN diventa più interessante del carburo?
Il CBN diventa spesso più interessante quando il pezzo in lavorazione entra in un intervallo di durezza chiaramente indurito e l'usura del carburo o la stabilità della finitura iniziano a diventare un fattore limitante.
La sola durezza è sufficiente a determinare se dovrei usare il CBN?
No. La durezza è uno degli indicatori più importanti, ma contano anche la fase di lavorazione, la geometria, la rigidità della macchina e i requisiti di finitura.
Il CBN è più adatto per la finitura o per la sgrossatura?
In molte applicazioni, sì. Il CBN spesso dimostra un valore pratico maggiore nelle fasi di semifinitura e finitura, dove la consistenza e la precisione dell'usura sono particolarmente importanti.
Esplora la nostra gamma di frese per acciaio temprato per confrontare diverse soluzioni in CBN per materiali ad alta durezza.
Contattateci per consigli sui prodotti e soluzioni personalizzate per gli utensili.
Hai domande o problemi per i quali possiamo aiutarti?
Parliamo del tuo progetto e di come Dohre può aiutarti a progettare, produrre e immettere sul mercato i tuoi strumenti.
Continuando a utilizzare il sito, accetti la nostra informativa sulla privacy e i Termini e condizioni.