


Skontaktuj się
Masz pytania lub problemy, w których możemy Ci pomóc?
Porozmawiajmy o Twoim projekcie i o tym, w jaki sposób Dohre może Ci pomóc w zaprojektowaniu, wyprodukowaniu i przygotowaniu narzędzi do wprowadzenia na rynek.

Objętość lektury: 1224

Data wydania: 2026-04-30
Szacowany czas czytania:
Stop tytanu jest trudny w obróbce, ponieważ nagrzewanie, odprowadzanie wiórów, przyleganie materiału i zużycie narzędzia często występują jednocześnie. Zrozumienie tych trudności w obróbce pomaga wyjaśnić, dlaczego dedykowany frez trzpieniowy do stopu tytanu o odpowiedniej geometrii, powłoce i kontroli wiórów sprawdza się lepiej niż frez uniwersalny.
Stop tytanu jest trudny w obróbce skrawaniem, ponieważ ciepło skrawania utrzymuje się blisko krawędzi narzędzia, trudniej jest kontrolować wióry, a zużycie narzędzia może szybko się rozwijać w niestabilnych warunkach. W tym artykule omówiono główne wyzwania związane z obróbką stopu tytanu oraz to, jaki rodzaj frezu trzpieniowego najlepiej sprawdza się w celu poprawy stabilności, trwałości narzędzia i jakości powierzchni.
Dla wielu użytkowników CNC problemy z obróbką stopów tytanu nie są pojedynczą awarią. Nagromadzenie ciepła, odprowadzanie wiórów, zużycie krawędzi i wibracje często występują razem. Odpowiedni frez trzpieniowy do stopów tytanu musi eliminować te problemy jako kompletny system skrawający, a nie tylko jako ostre narzędzie.
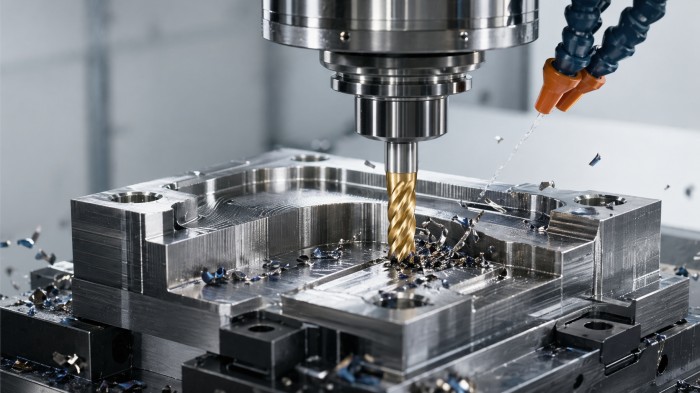
Stop tytanu jest szeroko stosowany w przemyśle lotniczym, medycznym, motoryzacyjnym i wysokowydajnych częściach mechanicznych, ponieważ oferuje wysoką wytrzymałość, odporność na korozję i lekkość. Jednak te zalety sprawiają, że materiał ten jest bardziej wymagający podczas frezowania.
Największym wyzwaniem jest to, że stop tytanu nie oddaje ciepła skrawania tak łatwo, jak wiele innych metali. Więcej ciepła pozostaje w pobliżu krawędzi skrawającej, co zwiększa zużycie narzędzia i sprawia, że stabilność krawędzi staje się ważniejsza. Jednocześnie tytan ma większą tendencję do tworzenia trudnych warunków skrawania, gdy geometria narzędzia, powłoka lub odprowadzanie wiórów nie są odpowiednio dobrane.
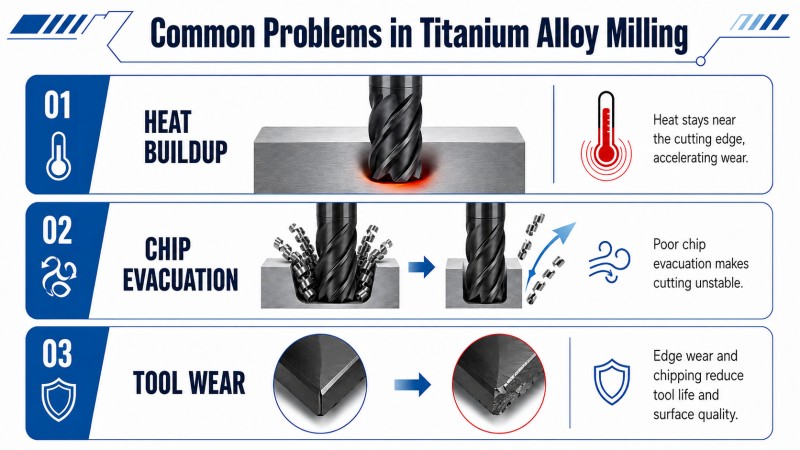
| Problem | Dlaczego tak się dzieje | Co powinien ulepszyć frez trzpieniowy |
|---|---|---|
| Szybkie zużycie narzędzi | Ciepło powstające podczas cięcia pozostaje skoncentrowane w pobliżu krawędzi | Odporność na ciepło, stabilność powłoki, wytrzymałość krawędzi |
| Zbudowana krawędź | Przyczepność materiału pogarsza się pod wpływem niestabilnego ciepła cięcia | Powłoka antyadhezyjna, płynniejszy przepływ wiórów, ostra krawędź tnąca |
| Słaba ewakuacja wiórów | Wióry nie mogą płynnie opuścić strefy cięcia | Zoptymalizowana konstrukcja rowka i przestrzeń do usuwania wiórów |
| Odpryski lub niestabilne wykończenie | Obciążenie skrawania staje się nierównomierne lub geometria narzędzia nie jest zgodna ze ścieżką | Prawidłowy typ noża, wsparcie krawędzi i stabilne zamocowanie |
Ciepło jest jednym z głównych powodów, dla których stop tytanu skraca żywotność narzędzia. Gdy temperatura skrawania utrzymuje się blisko krawędzi, powłoka narzędzia, podłoże węglikowe i geometria skrawania nabierają większego znaczenia. Frez ogólnego przeznaczenia może nadal usuwać materiał, ale jego wydajność może nie być stabilna przez długi czas.
Frez trzpieniowy do stopów tytanu powinien być zaprojektowany tak, aby zachować stabilność skrawania w wysokich temperaturach. Dlatego wydajność powłoki wysokotemperaturowej, jakość krawędzi i odprowadzanie wiórów nie mogą być traktowane jako oddzielne czynniki w procesie frezowania tytanu.
Słabe odprowadzanie wiórów zmniejsza stabilność obróbki stopów tytanu. Gdy wióry pozostają blisko krawędzi skrawającej, ciepło ulega większemu nagromadzeniu, narzędzie może ocierać się zamiast ciąć czysto, a wykończenie powierzchni może być nierównomierne.
Odpowiedni frez trzpieniowy do stopów tytanu zazwyczaj wymaga odpowiedniej ilości miejsca na wióry i kształtu rowka wiórowego, który zapewnia płynniejsze odprowadzanie wiórów. W przypadku głębszych lub bardziej wymagających cięć, kontrola wiórów często staje się jednym z najważniejszych czynników wpływających na trwałość narzędzia i stabilność skrawania.
Lepszy frez trzpieniowy ze stopu tytanu zazwyczaj nie jest definiowany przez jedną cechę. Powinien łączyć w sobie kilka elementów konstrukcyjnych, które współpracują ze sobą w trudnych warunkach skrawania.
Ostra krawędź skrawająca pomaga zmniejszyć opory skrawania i zapewnia czystsze usuwanie materiału. W przypadku stopu tytanu ostrość krawędzi musi być również zrównoważona z wystarczającą wytrzymałością, aby uniknąć przedwczesnego odpryskiwania pod obciążeniem.
Odpowiednia powłoka pomaga narzędziu zachować twardość i odporność na zużycie w wysokich temperaturach skrawania. Istotne są również właściwości antyadhezyjne, ponieważ stop tytanu może stwarzać niestabilne warunki skrawania, gdy przywiera do niego materiał w pobliżu krawędzi.
Konstrukcja rowka wpływa na sposób odprowadzania wiórów ze strefy skrawania. Podczas frezowania stopów tytanu płynniejszy przepływ wiórów pomaga ograniczyć gromadzenie się ciepła i poprawia spójność skrawania.
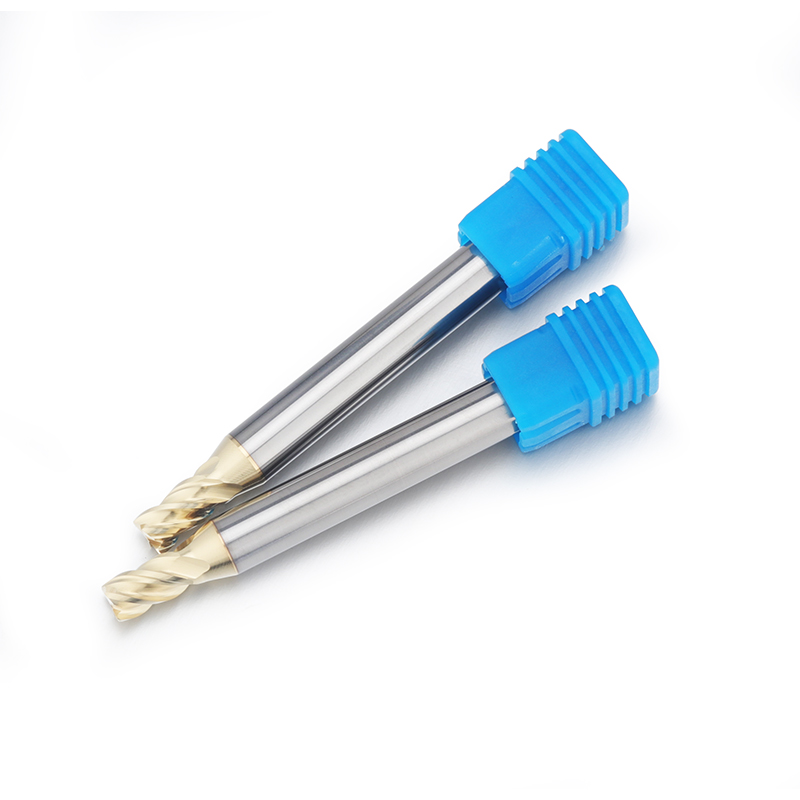
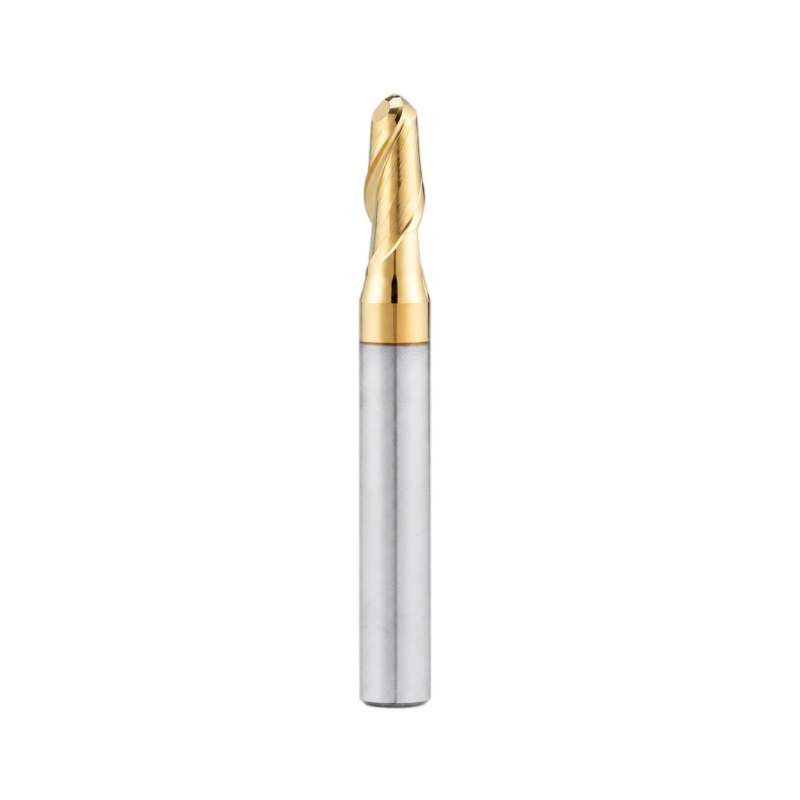
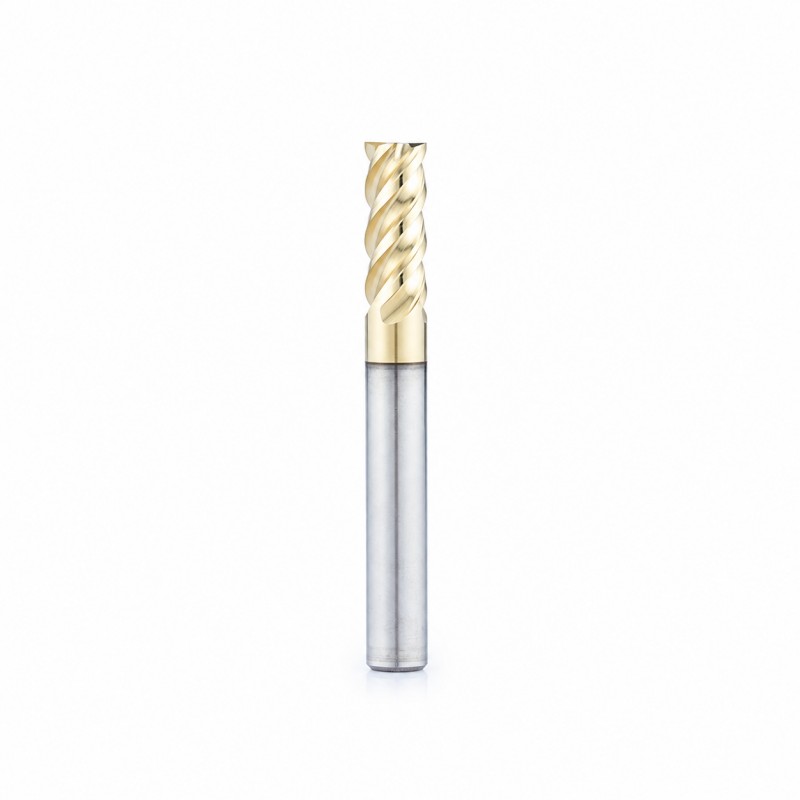
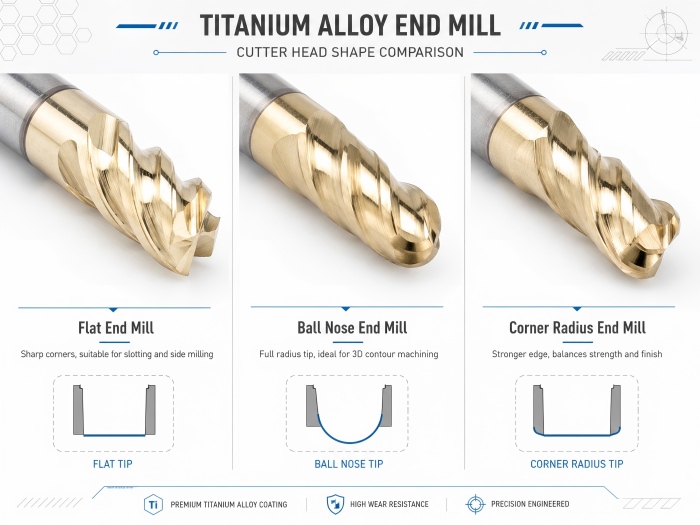
Frezy walcowo-czołowe płaskie, kuliste i z promieniem naroża nie są używane w ten sam sposób. Frez, który dobrze sprawdza się w przypadku prostych ścianek, może nie być najlepszym wyborem w przypadku zakrzywionego wgłębienia lub ścieżki wykańczającej. Geometria narzędzia powinna być zgodna z rzeczywistym kształtem części.
Obróbka stopów tytanu staje się łatwiejsza do kontrolowania, gdy kształt frezu jest dopasowany do kształtu przedmiotu obrabianego. Frezy walcowo-czołowe są bardziej odpowiednie do frezowania bocznego, powierzchni płaskich i profili o określonych kształtach. Frezy kuliste lepiej sprawdzają się w przypadku powierzchni zakrzywionych, konturów i wykańczania wnęk. Frezy walcowo-czołowe z promieniem naroża są często przydatne, gdy potrzebne jest mocniejsze podparcie krawędzi i bardziej stabilne wykończenie.
Logika wyboru została omówiona bardziej szczegółowo w naszym poradniku dotyczącym wyboru najlepszego frezu trzpieniowego do stopów tytanu , w którym porównano typ frezu, geometrię i cel obróbki.
Frez trzpieniowy ogólnego przeznaczenia może pracować w łatwiejszych materiałach, ale stop tytanu zazwyczaj szybciej ujawnia słabe punkty. Zużycie krawędzi może się zwiększyć, wióry mogą nie być odprowadzane płynnie, a narzędzie może stracić stabilność przed zakończeniem procesu.
Stop tytanu to nie tylko kwestia wytrzymałości. To także kwestia ciepła, przyczepności, płynięcia wióra i stabilności krawędzi. Frez zaprojektowany do stopu tytanu powinien uwzględniać wszystkie te czynniki.
• Wybierz frez trzpieniowy przeznaczony do stopów tytanu, a nie frez całkowicie uniwersalny.
• Priorytetem jest kontrola ostrych krawędzi, powłoka odporna na ciepło i stabilne odprowadzanie wiórów.
• Dopasuj geometrię płaską, czołową lub promieniową do rzeczywistego elementu.
• Unikaj niestabilnego sprzężenia, które może powodować wzrost temperatury, wibracji i odpryskiwanie krawędzi.
• Oceń trwałość narzędzia pod kątem stabilności cięcia i spójności wykończenia, a nie tylko tego, czy narzędzie może usuwać materiał.
Stop tytanu jest trudny w obróbce, ponieważ na proces skrawania wpływają jednocześnie ciepło, odprowadzanie wiórów, przyczepność materiału i stabilność krawędzi. Lepszy frez trzpieniowy do stopu tytanu powinien być zaprojektowany tak, aby kontrolować te problemy jednocześnie, a nie tylko skrawać materiał w podstawowym sensie.
Ostre krawędzie skrawające, powłoka odporna na wysoką temperaturę, zoptymalizowana geometria rowka wiórowego i odpowiedni typ frezu odgrywają istotną rolę. Specjalnie zaprojektowany frez trzpieniowy do stopów tytanu ułatwia porównywanie narzędzi płaskich, kulistych i z promieniem naroża do różnych zastosowań frezowania tytanu.
Dlaczego stop tytanu jest trudny w obróbce?
Stop tytanu jest trudny w obróbce, ponieważ ciepło powstające podczas cięcia gromadzi się blisko krawędzi narzędzia, odprowadzanie wiórów może być niestabilne, a krawędź skrawająca musi pozostać ostra nawet w trudnych warunkach.
Jaki rodzaj frezu trzpieniowego jest lepszy do stopu tytanu?
Lepszy frez trzpieniowy ze stopu tytanu zwykle charakteryzuje się ostrą krawędzią, powłoką odporną na wysokie temperatury, stabilnym odprowadzaniem wiórów i geometrią dopasowaną do konkretnego zadania obróbki.
Dlaczego frezy trzpieniowe zużywają się szybko podczas frezowania tytanu?
Szybkie zużycie jest często spowodowane przez skoncentrowane ciepło, słabe odprowadzanie wiórów, przyleganie materiału lub geometrię frezu, która nie jest dopasowana do ścieżki skrawania.
Czy powłoka ma znaczenie w przypadku frezów trzpieniowych ze stopów tytanu?
Tak. Powłoka pomaga poprawić odporność na ciepło, zużycie i stabilność cięcia, szczególnie podczas obróbki stopów tytanu w wymagających warunkach.
Czy mogę używać uniwersalnego frezu walcowo-czołowego do stopu tytanu?
Może to działać w pewnych warunkach oświetleniowych, jednak zazwyczaj bardziej odpowiedni jest frez trzpieniowy przeznaczony do stopów tytanu, gdy liczy się trwałość narzędzia, odprowadzanie wiórów i jakość powierzchni.
Zapoznaj się z naszą ofertą frezów trzpieniowych do stopów tytanu , aby porównać frezy płaskie, kuliste i promieniowe przeznaczone do frezowania tytanu.
Skontaktuj się z nami , aby uzyskać rekomendacje produktów i niestandardowe rozwiązania narzędziowe.
Masz pytania lub problemy, w których możemy Ci pomóc?
Porozmawiajmy o Twoim projekcie i o tym, w jaki sposób Dohre może Ci pomóc w zaprojektowaniu, wyprodukowaniu i przygotowaniu narzędzi do wprowadzenia na rynek.
Kontynuując korzystanie z serwisu wyrażasz zgodę na naszą politykę prywatności Regulamin.